Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur


Listes complètes des G-Codes et M-Codes pour la programmation Fagor 8055/8055i. Fagor 8055 M – Fraisage Programmation Fagor 8055/8055i M : listes complètes des G-Codes et M-Codes. G-Codes G-CodeDescription G00Déplacement rapide G01Interpolation linéaire G02Interpolation circulaire (hélicoïdale)
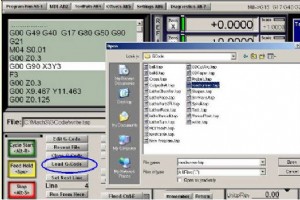
Ce tutoriel explique comment un opérateur CNC peut charger un programme pièce G-Code (écrit manuellement ou généré par un logiciel CAO/FAO) dans Mach3 CNC. Appuyer sur le bouton Load GCode (Charger GCode). La boîte de dialogue douverture de fichier Windows apparaît. Sélectionner le fichier contena
Listes complètes des G-Codes et M-Codes pour la programmation Fagor 8037M (Fraisage) et 8037T (Tournage). Fagor 8037M – Liste G / M Codes Programmation Fagor 8037M : listes complètes des G-Codes et M-Codes. G-Codes G-CodeDescription G00Déplacement rapide G01Interpolation linéaire G02Interpolatio
Listes complètes des G-Codes et M-Codes pour la programmation Fagor 8065M (Fraisage) et 8065T (Tournage). Fagor 8065M – Liste G / M Codes Programmation Fagor 8065M : listes complètes des G-Codes et M-Codes. G-Codes G-CodeDescription G00Déplacement rapide G01Interpolation linéaire G02Interpolatio
Listes complètes des G-Codes et M-Codes pour la programmation Fagor 101 / 101S / 102 / 102S. Présentation du Fagor 101/102 Le CNC FAGOR 101/102 peut être intégré dans larmoire électrique de la machine et réunit, dans une seule unité, toutes les caractéristiques dexploitation les plus puissantes et
Voici une macro Fanuc complète qui reproduit le fonctionnement du cycle de perçage Fanuc G81 standard. Appel modal G66 Une fois le G66 Fanuc émis pour spécifier un appel modal, une macro est appelée après chaque bloc spécifiant un mouvement daxes. Cela se poursuit jusquà lémission de G67 pour annul
Listes complètes des G-Codes et M-Codes pour la programmation Fagor 800M et 800T. Fagor 800M – G-Codes et M-Codes Programmation Fagor 800M : listes complètes des G-Codes et M-Codes. G-Codes G-CodeDescription G00Positionnement rapide G01Interpolation linéaire G02Interpolation circulaire horaire G
Ce guide de référence fournit les listes complètes des G-Codes et M-Codes pour les modèles de fraiseuses Fagor 8025/8030 (M, MG, MS, GP) et les modèles de tours (T, TG, TS). Fagor 8025/8030M – G-Codes et M-Codes Programmation des modèles M, MG, MS, GP : listes complètes des G-Codes et M-Codes. G-C
Alarmes Contrôleur Numérique D.Electron Z32 liste complète pour opérateurs/programmeurs/regleurs Z32 CNC. ERREURS SYSTÈME GRAVES Si lOS Z32 détecte dysfonctionnement, il active condition erreur système et arrête NC.Reconnaissable par affichage ligne commande :** errorgen xxxxxxxxoù xxxxxxxx code he
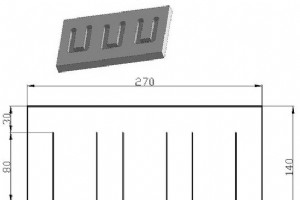
Soumis par : Tourneur Dessin/Image Programme CNC ;Programme Principal O777 G91 G28 Z0 M06 T01 M03 S1200 G90 G54 G43 H1 G00 X30 Y110 Z2 M98 P030888 (appel sous-prog O888 trois fois) G28 Z0 M30 ;Sous-programme O888 G91 G01 Z-9 F200 Y-80 X50 Y80 G00 Z9 G00 X30 M99
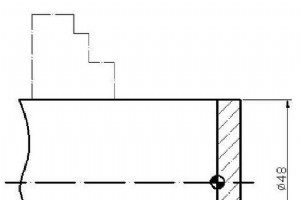
Soumis par : programmeur CNC Dessin/Image Programme CNC O1234; T0101; M03 S1200; G00 X50 Z8; G94 X0 Z5 F0.1; Z3; Z1; G00 X100 Z100; M05; M30;
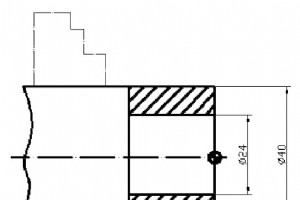
Soumis par : Programmeur CNC Dessin/Image Programme CNC O1233 T0101 M03 S1200 G00 X42 Z1 G90 X38 Z-31 F0.1 X34 X30 X26 X24 G00 X100 Z100 M30
Codes G OSAI Série 10 CNC Fraisage & Rectification liste complète. Codes G OSAI Série 10 CNC – Fraisage & Rectification Code GDescription G00Positionnement rapide axes G01Interpolation linéaire G02Interpolation circulaire horaire G03Interpolation circulaire anti-horaire G04Temporisation fin bloc
Codes M OSAI Série 10 CNC liste complète pour programmeurs/opérateurs CNC sur machines avec contrôle OSAI Série 10. Codes M OSAI Série 10 CNC Code MDescription M0Arrêt Programme M1Arrêt Programme Optionnel M2Fin Programme M3Broche Horaire M4Broche Anti-horaire M5Arrêt Broche M6Changement Outil M7L
Liste alarmes CNC et codes erreur pour machines et commandes numériques, aide opérateurs/programmeurs/regleurs CNC. Image: Action Machinery Co., Inc. Alarmes Fanuc Listes complètes codes alarme Fanuc.Alarmes Fanuc 10/11/12Alarmes Fanuc Série 15Alarmes Fanuc 15iAlarmes Fanuc 16i 18iAlarmes Fanuc 21A
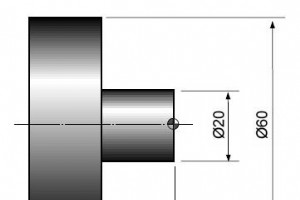
Cycle Tournage Fanuc G90 Le cycle tournage Fanuc G90 sert au tournage simple mais passes multiples possibles en spécifiant position X des passes additionnelles. Appelé aussi : Cycle coupe diamètre extérieur/intérieur Fanuc G90 ou Cycle coupe droite G90 Format Programmation G90 X... Z... OU G90 U...
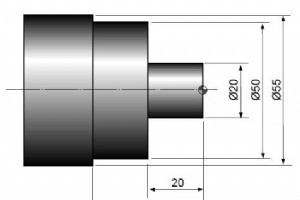
Tutoriel Fanuc 0-TC expliquant comment créer un programme CNC pour tournage par échelons avec cycle G90. Cycle Tournage Fanuc G90 Explication cycle tournage G90Tournage conique G90 Exemple Cycle Fanuc G90 N10 G50 S2000 G96 S180 M3 T0100 G0 X60.0 Z5.0 T0101 M8 G90 X50.0 Z-40.0 F0.25 X45.0 Z-20.0 X
Messages derreur OSAI Série 10 CNC avec description et actions correctives pour programmeurs et opérateurs travaillant sur machines CNC avec contrôles OSAI. Messages dErreur OSAI Série 10 CNC Description des messages derreur et actions correctives NC001 Erreur de Syntaxe Erreur de syntaxe détectée
Liste des alarmes GSK 980 TD / GSK 980 TDb / GSK 980 TDc pour les programmeurs et opérateurs CNC travaillant sur tours à commande numérique équipés des contrôles GSK 980td / 980tdb / 980tdc. Alarmes CNC N° AlarmeDescription 000Arrêt durgence et circuit ouvert ESP 001Aucun programme pièce ou imposs
Codes G du système CNC GSK983M S/V Perçage & Fraisage Tableau des codes G GSK983M Code GFonction G00Positionnement rapide G01Interpolation linéaire G02Interpolation circulaire (CW) G03Interpolation circulaire (CCW) G04Temporisation (dwell) G05Mode coupe continue haute vitesse G07Contrôle courbe s
commande numérique par ordinateur