


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

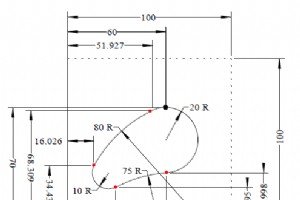
Soumis par : Machinist Dessin / Image Programme CNC Ce programme se concentre exclusivement sur linstruction CR (Circle Radius) pour linterpolation circulaire par rayon. Contrairement à CC/C (centre + point final), CR définit larc par son rayon signé et le point final. Le signe du rayon (R+ / R-) d

Soumis par : Brian Dessin/Image Programme CNC 0 BEGIN PGM 10111 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S500 5 L M6 6 L X-20 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 L APPR ? 9 L Y+40 10 CC 11 LP PR+30 PA+60 12 CC 13 LP PR+40 IPA-27 14 CC 15 LP PR+80 IPA-9

Soumis par : Machinist Dessin/Image Programme CNC /* MAZATROL MATRIX pour INTEGREX IV Programmation EIA/ISO La commande Mazak G01.1 en mode fraisage permet une interpolation simultanée sur laxe C et laxe X et/ou Z pour le filetage droit, conique ou à pas variable de pas constant. Format de programm

Soumis par : Machinist Dessin / Image Programme CNC Ce programme complet montre un usinage de contour complexe mêlant lignes droites, arcs de cercle (CC/C) et changements de correction de rayon (RL/R0). La pièce 100×100×40 mm est usinée par une fraise Ø10 mm (R=5) à 500 tr/min. Le parcours alterne

Soumis par : Machinist Dessin/Image Programme CNC 0 BEGIN PGM 10112 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+50 Y+50 10 LP PR+40 PA+180 11 LP PA+120 12 LP PA+60 13 LP PA+0 14 LP P

Soumis par : Vikram Dessin/Image Programme CNC 0 BEGIN PGM 10114 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+70 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+50 Y+50 10 CP IPA+360 DR- (or CP PA+0 DR-) 11 DEP ? 12 TOOL CALL 0 13 L M6

Soumis par : Vikram Dessin / Image Programme CNC Ce programme utilise linterpolation polaire (CP - Circular Path) avec définition de centre (CC) pour usiner un bossage (protubérance) circulaire par quadrants. La pièce de 180×30×40 mm (X -90 à +90, Y -15 à +15) reçoit un usinage en 4 quadrants via d
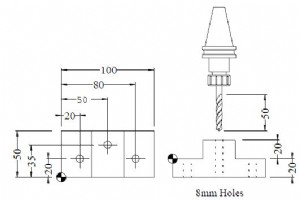
Soumis par : Machinist Dessin / Image Programme CNC Ce programme illustre le cycle de perçage par paliers (CYCL 1 PECKING) avec deux séries de trous à profondeurs différentes. Le même outil (T1, S1000) perce 3 trous : deux à -20 mm (premier cycle) et un à -40 mm (second cycle redéfini). Le paramètr
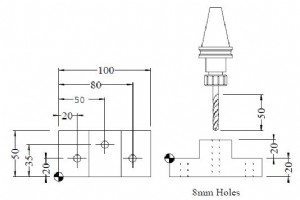
Soumis par : Machinist Dessin/Image Programme CNC 0 BEGIN PGM 10116B MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+50 Z+20 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;DÉGAGEMENT Q201 = -20 ;PROFONDEUR Q206 = ??? ;VITESSE PLONGÉE Q202 = 5 ;PROFONDEUR PLONGÉE

Soumis par : Brian Dessin / Image Programme CNC Ce programme présente le taraudage classique (CYCL 2 TAPPING) sur Heidenhain, où la broche sarrête au fond du trou avant dinverser (contrairement au rigide). Le cycle utilise un paramètre davance F? (calculé automatiquement par le contrôleur selon S e
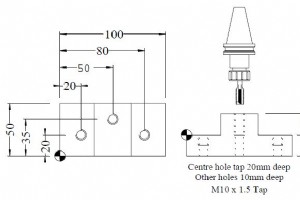
Soumis par : Vikram Dessin / Image Programme CNC Ce programme démontre le taraudage rigide (RIGID TAPPING - CYCL 17) sur contrôleur Heidenhain. Contrairement au taraudage classique, le taraudage rigide synchronise la rotation de la broche avec lavance axiale (pas de filet), permettant un taraudage

Soumis par : Machinist Dessin / Image Programme CNC Ce programme utilise le CYCL 3 SLOT MILLING pour usiner deux rainures perpendiculaires : la première longitudinale (axe Y, longueur 80, largeur 10), la seconde transversale (axe X, longueur 50, largeur 10). Le même outil (T1, S1000) effectue les d

Soumis par : Machinist Dessin / Image Programme CNC Ce programme combine deux cycles de poche fondamentaux : CYCL 4 POCKET MILLING (poche rectangulaire) et CYCL 5 CIRCULAR POCKET (poche circulaire). Une seule fraise (Outil 1, S1000) réalise les deux opérations successives sur une pièce 100×100×40 m
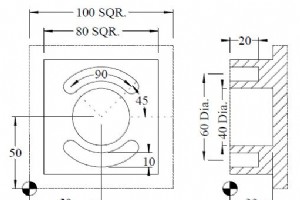
Soumis par : Machinist Dessin/Image Programme CNC 0 BEGIN PGM 10119 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL CALL 1 Z S1000 6 L M6 7 CYCL DEF 213 STUD FINISHING Q200 = 2 ;DÉGAGEMENT Q201 = 30 ;PROFONDEUR Q206 = 250 ;VITESSE PLONGÉE Q202 = 5 ;P

Soumis par : Vikram Dessin / Image Programme CNC Ce programme complet illustre une stratégie dusinage en trois phases pour évacuer des poches contenant des ilots : perçage de pré-trou (CYCL 15), ébauche (CYCL 6 ROUGH OUT), et finition contour (CYCL 16 CONTOUR MILLG). Quatre contours distincts (LBL
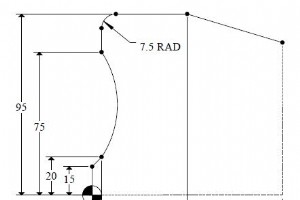
Soumis par : Brian Dessin/Image Programme CNC 0 BEGIN PGM 10121 MM 1 BLK FORM 0.1 Z X0 Y0 Z-40 2 BLK FORM 0.2 X100 Y100 Z0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 14.0 CONTOUR GEOMETRY 8 CYCL DEF 14.1 CONTOUR LABEL 1 9 CYCL DEF 25.0 CONTOUR TRAIN Q1 = -20 ;PROFONDEUR F

Soumis par : Machinist Dessin/Image Programme CNC 0 BEGIN PGM 10123 MM 1 BLK FORM 0.1 Z X0 Y0 Z0 2 BLK FORM 0.2 X100 Y100 Z40 3 TOOL DEF 1 4 TOOL CALL 1 Z S2000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 230 MULTIPASS MILLING Q225 = 0 ;POINT DÉPART 1ER AXE Q226 = 0 ;POINT DÉPART 2ÈME AXE Q227 = 35 ;POINT D

Soumis par : Brian Dessin/Image Programme CNC 0 BEGIN PGM 10124 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+120 Y+70 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 TOOL CALL 1 Z S500 7 L M6 8 L M13 9 CYCL DEF 1.0 PECKING 10 CYCL DEF 1.1 SET UP 2 11 CYCL DEF 1.2 DEPTH -2 12 CYCL DEF 1.3 PECKG -2

Soumis par : programmeur CNC Dessin/Image Programme CNC 0 BEGIN PGM 10125 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 L+0 R+3 4 TOOL CALL 1 Z S500 5 L M6 6 L X+15 Y+10 R0 FMAX M13 7 CYCL DEF 1.0 PECKING 8 CYCL DEF 1.1 SET UP 2 9 CYCL DEF 1.2 DEPTH -20 10 CYCL DEF 1.

Soumis par : programmeur CNC Dessin/Image Programme CNC 0 BEGIN PGM 10126 MM 1 BLK FORM 0.1 Z X-65 Y-65 Z-20 2 BLK FORM 0.2 X+65 Y+65 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 CYCL DEF 200 DRILLING Q200 = 5 ;DÉGAGEMENT Q201 = -20 ;PROFONDEUR Q206 = ??? ;VITESSE PLONGÉE Q202 = 5 ;PROFONDEUR PL
commande numérique par ordinateur

Leadership efficace en maintenance : Construire des processus et permettre la performance – Partie 2

OEM, ODM et JDM expliqués : Les piliers des partenariats de fabrication modernes
Conception de moteurs AC polyphasés : fondamentaux et techniques pratiques de démarrage

Quatre collecteurs de poussière essentiels pour une qualité d'air industrielle moderne