



Maîtriser les opérations CONTOUR TRAIN en programmation conversationnelle Heidenhain
Soumis par : Brian
Dessin/Image
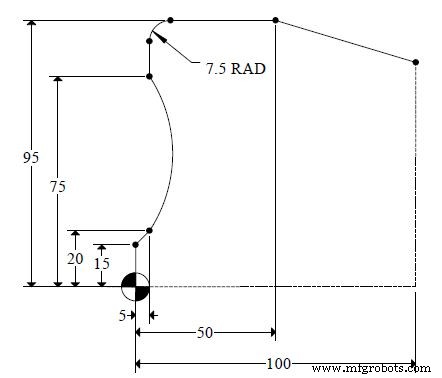
Programme CNC
0 BEGIN PGM 10121 MM 1 BLK FORM 0.1 Z X0 Y0 Z-40 2 BLK FORM 0.2 X100 Y100 Z0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L Z250 R0 FMAX 7 CYCL DEF 14.0 CONTOUR GEOMETRY 8 CYCL DEF 14.1 CONTOUR LABEL 1 9 CYCL DEF 25.0 CONTOUR TRAIN Q1 = -20 ;PROFONDEUR FRAISAGE Q3 = 0 ;TOLÉRANCE CÔTÉ Q5 = 0 ;COORDONNÉE SURFACE Q7 = 250; HAUTEUR DÉGAGEMENT Q10 = 5 ;PROFONDEUR PIQUAGE Q11 = 100 ;VITESSE PIQUAGE Q12 = 200 ;VITESSE FRAISAGE Q15 = 1 ;CONTRECOUPE OU COUPE AVANT 10 CYCL CALL M3 11 L Z250 R0 FMAX M30 12 LBL 1 13 L X0 Y15 RL 14 L X5 Y20 15 CT X5 Y75 16 L Y95 17 RND R7.5 18 L X50 19 L X100 Y80 20 LBL 0 21 END PGM 10121 MM
Exercice fraisage multipass : Maîtriser la programmation conversationnelle Heidenhain
Évacuation d'Îlots Optimisée en Programmation Conversationnelle Heidenhain
commande numérique par ordinateur
- Tutoriel Programmation Heidenhain TNC : Exemple Code CNC Pas à Pas
- Maîtriser HEIDENHAIN TNC : Tutoriel Pas à Pas Programmation Chanfrein
- Maîtriser la programmation Heidenhain Flex K CNC - Exercice pas à pas
- Exemple de Programmation Conversationnelle Heidenhain : Guide Pas à Pas
- Maîtriser le Fraisage Hélicoïdal avec Heidenhain : Exercice Pratique
- Maîtriser l'Imbrication d'Étiquettes (Labels) en Programmation Conversationnelle Heidenhain
- Programmation Conversationnelle Heidenhain : Exercice Pratique de Sous-Programme
- Maîtriser les Fonctions de Répétition en Programmation Conversationnelle Heidenhain
- Techniques expertes de rotation pour programmation CNC Heidenhain