



Programmation CNC Heidenhain : Tutoriel motif circulaire (Cycle 220)
Soumis par : Brian
Dessin/Image
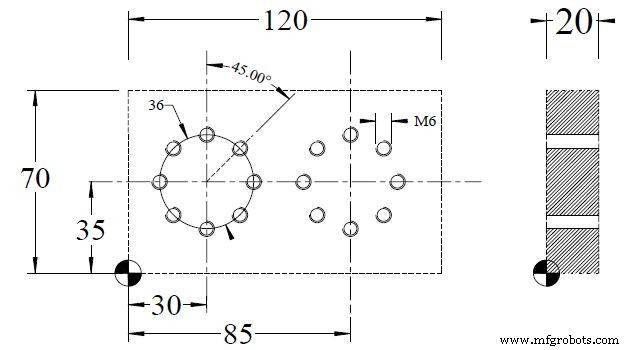
Programme CNC
0 BEGIN PGM 10124 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-20 2 BLK FORM 0.2 X+120 Y+70 Z+0 3 TOOL DEF 1 4 TOOL DEF 2 5 TOOL DEF 3 6 TOOL CALL 1 Z S500 7 L M6 8 L M13 9 CYCL DEF 1.0 PECKING 10 CYCL DEF 1.1 SET UP 2 11 CYCL DEF 1.2 DEPTH -2 12 CYCL DEF 1.3 PECKG -2 13 CYCL DEF 1.4 DWELL 0 14 CYCL DEF 1.5 F200 15 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRE 1ER AXE Q217 = 35 ;CENTRE 2ÈME AXE Q244 = 36 ;DIAMÈTRE CERCLE PAS Q245 = 0 ;ANGLE DÉPART Q246 = 360 ;ANGLE ARRÊT Q247 = 0 ;ANGLE PAS Q241 = 8 ;NB RÉPÉTITIONS Q200 = 2 ;DÉGAGEMENT Q203 = 0 ;COORDONNÉE SURFACE Q204 = 100 ;2ÈME DÉGAGEMENT 16 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRE 1ER AXE Q217 = 35 ;CENTRE 2ÈME AXE Q244 = 36 ;DIAMÈTRE CERCLE PAS Q245 = 0 ;ANGLE DÉPART Q246 = 360 ;ANGLE ARRÊT Q247 = 0 ;ANGLE PAS Q241 = 8 ;NB RÉPÉTITIONS Q200 = 2 ;DÉGAGEMENT Q203 = 0 ;COORDONNÉE SURFACE Q204 = 100 ;2ÈME DÉGAGEMENT 17 TOOL CALL 2 Z S1000 18 L M6 19 L M13 20 CYCL DEF 1.0 PECKING 21 CYCL DEF 1.1 SET UP 2 22 CYCL DEF 1.2 DEPTH -20 23 CYCL DEF 1.3 PECKG 10 24 CYCL DEF 1.4 DWELL 0 25 CYCL DEF 1.5 F200 26 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRE 1ER AXE Q217 = 35 ;CENTRE 2ÈME AXE Q244 = 36 ;DIAMÈTRE CERCLE PAS Q245 = 0 ;ANGLE DÉPART Q246 = 360 ;ANGLE ARRÊT Q247 = 0 ;ANGLE PAS Q241 = 8 ;NB RÉPÉTITIONS Q200 = 2 ;DÉGAGEMENT Q203 = 0 ;COORDONNÉE SURFACE Q204 = 100 ;2ÈME DÉGAGEMENT 27 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRE 1ER AXE Q217 = 35 ;CENTRE 2ÈME AXE Q244 = 36 ;DIAMÈTRE CERCLE PAS Q245 = 0 ;ANGLE DÉPART Q246 = 360 ;ANGLE ARRÊT Q247 = 0 ;ANGLE PAS Q241 = 8 ;NB RÉPÉTITIONS Q200 = 2 ;DÉGAGEMENT Q203 = 0 ;COORDONNÉE SURFACE Q204 = 100 ;2ÈME DÉGAGEMENT 28 TOOL CALL 3 Z S500 29 L M6 30 L M13 33 CYCL DEF 2.0 TAPPING 34 CYCL DEF 2.1 SET UP 2 35 CYCL DEF 2.2 DEPTH -20 36 CYCL DEF 2.3 DWELL 0 37 CYCL DEF 2.4 F475 32 CYCL DEF 220 POLAR PATTERN Q216 = 30 ;CENTRE 1ER AXE Q217 = 35 ;CENTRE 2ÈME AXE Q244 = 36 ;DIAMÈTRE CERCLE PAS Q245 = 0 ;ANGLE DÉPART Q246 = 360 ;ANGLE ARRÊT Q247 = 0 ;ANGLE PAS Q241 = 8 ;NB RÉPÉTITIONS Q200 = 2 ;DÉGAGEMENT Q203 = 0 ;COORDONNÉE SURFACE Q204 = 100 ;2ÈME DÉGAGEMENT 33 CYCL DEF 220 POLAR PATTERN Q216 = 85 ;CENTRE 1ER AXE Q217 = 35 ;CENTRE 2ÈME AXE Q244 = 36 ;DIAMÈTRE CERCLE PAS Q245 = 0 ;ANGLE DÉPART Q246 = 360 ;ANGLE ARRÊT Q247 = 0 ;ANGLE PAS Q241 = 8 ;NB RÉPÉTITIONS Q200 = 2 ;DÉGAGEMENT Q203 = 0 ;COORDONNÉE SURFACE Q204 = 100 ;2ÈME DÉGAGEMENT 34 TOOL CALL 0 35 L M6 36 L M30 37 END PGM 10124 MM
Programmation CNC Heidenhain : Exercice motif quadrillage avec cycle linéaire 221
Exercice fraisage multipass : Maîtriser la programmation conversationnelle Heidenhain
commande numérique par ordinateur
- Tutoriel Programmation Heidenhain TNC : Exemple Code CNC Pas à Pas
- Maîtriser HEIDENHAIN TNC : Tutoriel Pas à Pas Programmation Chanfrein
- Maîtriser la programmation Heidenhain Flex K CNC - Exercice pas à pas
- Exemple de Programmation Conversationnelle Heidenhain : Guide Pas à Pas
- Maîtriser le Fraisage Hélicoïdal avec Heidenhain : Exercice Pratique
- Maîtriser l'Imbrication d'Étiquettes (Labels) en Programmation Conversationnelle Heidenhain
- Programmation Conversationnelle Heidenhain : Exercice Pratique de Sous-Programme
- Maîtriser les Fonctions de Répétition en Programmation Conversationnelle Heidenhain
- Techniques expertes de rotation pour programmation CNC Heidenhain