


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

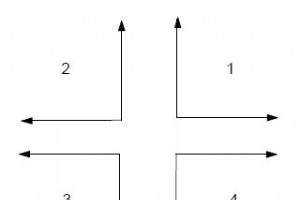
Osai UGS (UCG) — Utiliser échelle graphique (Tracé machine) La commande Osai 10 Series UGS initialise laffichage graphique et établit les limites et lorientation de laffichage graphique. Programmation (UGS [,ax-orient],abs-axis,val1,val2,ord-axis,val3,val4 [,third-axis]) Paramètres ParamètreDescrip

Commande Osai CGS (CLG) La commande Osai CGS efface le profil de lécran en conservant le système de coordonnées. Programmation (CGS) Contrairement à DGS qui supprime tout (profil + axes), CGS ne supprime que le profil tracé, gardant le repère de coordonnées visible pour un nouveau tracé.
Commande Osai DGS (DCG) La commande Osai DGS désactive laffichage graphique, supprime le profil affiché, et retire le système de coordonnées de lécran. Après utilisation de la commande DGS, il faut utiliser une autre commande UGS pour réinitialiser laffichage graphique. Programmation (DGS) Cette com
Commande Osai DIS La commande Osai DIS permet dafficher des valeurs à lopérateur. La commande affiche la valeur dans la zone décran réservée aux communications avec lopérateur. Programmation (DIS,opérande [,opérande] [,opérande] [,opérande] [,opérande]) Paramètres ParamètreDescription opérandePeut
Commentaires dans les programmes Anilam Dans les programmes CNC Anilam, le programmeur peut utiliser un astérisque (*) pour insérer des commentaires dans une liste de programme ou pour masquer tout ou partie dun bloc à la CNC.Lorsquun astérisque est placé avant une chaîne de texte, la CNC ignore tou
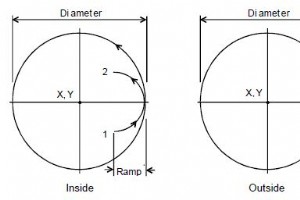
G171 Cycle profil circulaire Le cycle Anilam G171 Profil Circulaire nettoie lintérieur ou lextérieur du profil dun cercle existant. Programmation G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn Paramètres ParamètreDescription XCoordonnée X centre. Défaut: position actuelle. Optionnel. YCoordonnée Y ce
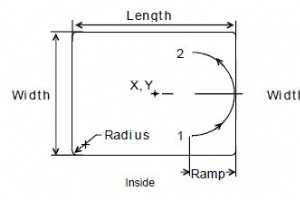
Anilam G172 Cycle profil rectangulaire Le cycle Anilam G172 Profil Rectangulaire nettoie lintérieur ou lextérieur du profil dun rectangle. Programmation G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn Paramètres ParamètreDescription XCoordonnée X centre. Si non saisie, CNC centre poche position
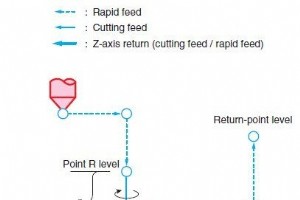
Okuma G73 Cycle perçage profond haute vitesse Cycle de perçage profond par débourbage haute vitesse G73 pour commandes numériques Okuma. Programmation G73 X__ Y__ Z__ R__ P__ Q__ F__ Paramètres ParamètreDescription X, YValeurs coordonnées position trou ZNiveau fond trouMode G90 : Position dans sys
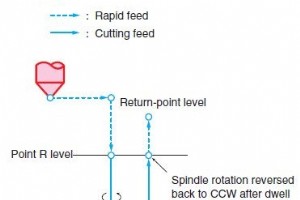
Okuma G74 Cycle taraudage inverse Cycle de taraudage inverse G74 pour commandes numériques Okuma. Programmation G74 X__ Y__ Z__ R__ P__ Q__ F__ Paramètres ParamètreDescription X, YValeurs coordonnées position trou ZNiveau fond trouMode G90 : Position dans système coordonnées sélectionnéMode G91 :
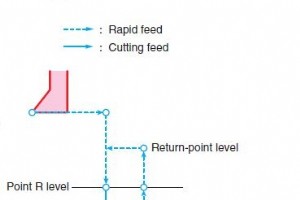
Okuma G76 Cycle alésage fin Cycle dalésage fin G76 pour commandes numériques Okuma. Programmation G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__ Paramètres ParamètreDescription X, YValeurs coordonnées position trou ZNiveau fond trou RNiveau point R QMontant décalage (voir explication ci-dessous) I, JMo
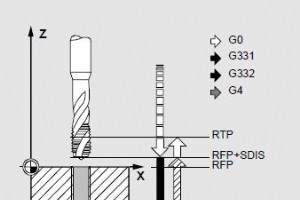
Sinumerik CYCLE84 Cycle taraudage rigide CYCLE84 produit des trous filetés sans utiliser de porte-taraud flottant.CYCLE84 ne peut être appliqué que si la broche désignée pour le perçage est capable de fonctionner en mode broche à position contrôlée. Programmation CYCLE84(RTP, RFP, SDIS, DP, DPR, DTB
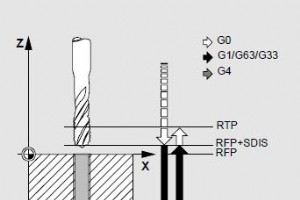
Sinumerik CYCLE840 Taraudage avec porte-taraud flottant Avec le cycle Sinumerik CYCLE840, des trous filetés peuvent être produits avec porte-taraud flottant : sans encodeur avec encodeur. Pour le taraudage sans porte-taraud flottant (taraudage rigide), CYCLE84 est utilisé. Programmation CYCLE840 (
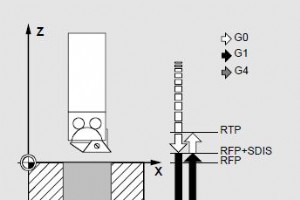
Sinumerik CYCLE85 Alésage 1 Dans le cycle CYCLE85 Alésage 1, les mouvements dentrée et de sortie sont effectués à une avance qui doit être spécifiée sous les paramètres correspondants. Programmation CYCLE85 (RTP, RFP, SDIS, DP, DPR, DTB, FFR, RFF) Paramètres ParamètreDescription RTPPlan de retour
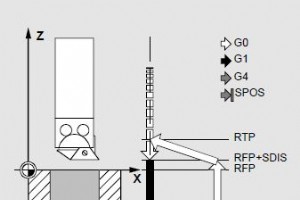
Sinumerik CYCLE86 Alésage 2 Dans le cycle CYCLE86 Alésage 2, un arrêt de broche orienté est effectué à latteinte de la profondeur de perçage. Loutil se déplace ensuite en avance rapide vers les positions de retour programmées et de là vers le plan de retour. Le cycle CYCLE86 ne peut être utilisé que
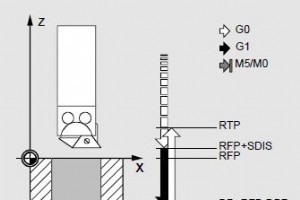
Sinumerik CYCLE87 Alésage 3 Dans le cycle Sinumerik CYCLE87 Alésage 3, un arrêt de broche sans orientation est effectué à latteinte de la profondeur finale de perçage, suivi dun arrêt programmé. En appuyant sur la touche NC Start, le mouvement de retrait se poursuit en avance rapide jusquau plan de
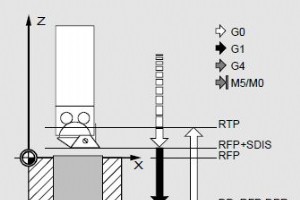
Sinumerik CYCLE88 Alésage 4 Dans le cycle Sinumerik CYCLE88 Alésage 4, un temps dattente est effectué à latteinte de la profondeur finale de perçage, accompagné dun arrêt de broche sans orientation et dun arrêt programmé. En appuyant sur la touche NC Start, le mouvement de retrait est effectué en av
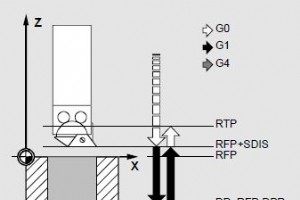
Sinumerik CYCLE89 Alésage 5 Dans le cycle Sinumerik CYCLE89 Alésage 5, les mouvements dentrée et de sortie sont effectués à la valeur F programmée avant lappel du cycle. À latteinte de la profondeur finale de perçage, un temps dattente peut être effectué. Programmation CYCLE89 (RTP, RFP, SDIS, DP, D
Osai GTL (PROGRAMMATION GÉOMÉTRIQUE DE HAUT NIVEAU) Les systèmes CNC Osai série 10 permettent de programmer un profil géométrique sur un plan en utilisant soit le langage de programmation standard (G1-G2-G3) soit GTL, un langage de programmation de haut niveau. Osai GTL permet dutiliser les informat
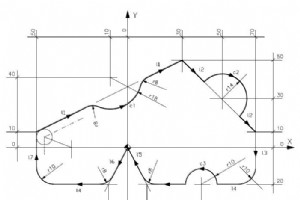
Exemple de programmation pour la série Osai 10 utilisant le langage GTL (langage de programmation de haut niveau). Exemple de programmation GTL Osai N1 (DIS,EXEMPLE GTL) N2 l1=X-50Y10,X30Y50 N3 l2=X30Y50,X70Y10 N4 l3=X70Y0,a-90 N5 l4=X=Y-20,a180 N6 l5=X10Y-20,X0Y0 N7 l6=X0Y0,X-10Y-20 N8 l7=X-50Y0,a
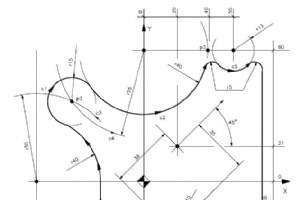
La série Osai 10 permet aux programmeurs de créer des programmes CNC en langage standard (G1-G2-G3) ou en GTL, un langage de programmation de haut niveau. Voici un exemple complet de programmation GTL Osai. Exemple de programme GTL Osai CNC N1 (DIS,EXEMPLE 3) N2 S...F...T1.1M6 M... N3 o1=X20 Y21 a4
commande numérique par ordinateur
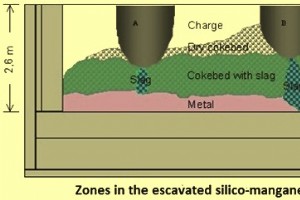
Optimisation de la production de silico-manganèse en four à arc submergé

Machines industrielles avancées de découpe et pliage du papier pour la production à haut volume
Maîtriser le débogage Python : techniques efficaces et meilleures pratiques
Fonderie de Précision : Consolider les Pièces pour Réduire les Coûts de Fabrication