



Maîtriser le cycle d'ébauche longitudinal G71 : Guide programmation Mazak CNC
Exemple de programmation CNC de base pour programmeurs/opérateurs travaillant sur commandes Mazak / Fanuc. Cet exemple montre l'utilisation du cycle d'ébauche longitudinal G71.
Cycle tournage G71
Pour l'explication complète des paramètres du cycle G71, lire :
Cycle tournage Fanuc G71 ou Cycle d'enlèvement de matière préprogrammé
Vous pourriez aimer : Cycle ébauche tournage G71 Format une ligne.
Autres exemples de programmation :
Exemple programmation CNC avec Fanuc G71 Ébauche tournage et G70
Fanuc G70 G71 Ébauche et finition tournage – Exemple programme
Exemple de programmation
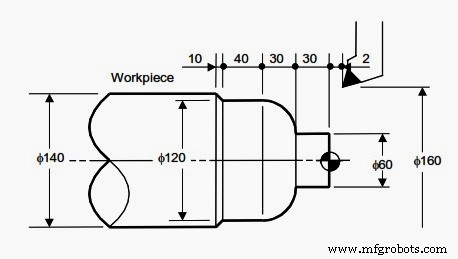
Cycle ébauche longitudinal G71 Mazak
N001 G00 G96 G98; N002 G28 U0 W0; N003 X160. Z2.; N010 G71 U5. R1.; N011 G71 P012 Q016 U4. W2. F150 S150 M03; N012 G00 X60. S200; N013 G01 Z-30. F100; N014 G03 X120. Z-60. R30.; N015 G01 W-40.; N016 X140.W-10.; N017 G70 P012 Q016; N018 G28 U0 W0 M05; N019 M30;
Maîtriser la programmation CNC : Guide débutant pour commandes Fanuc
Maîtriser le cycle filetage G76 : Contrôle total des passes et profondeur de coupe
commande numérique par ordinateur
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Guide de programmation CNC tour pour débutants
- Programmation CNC pour débutants : apprenez avec un exemple pratique d'alésage
- Guide pas à pas programmation tour CNC : chanfrein, conique, rainure, arc
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Exemple Programme Haas G71 Ébauche Alésage (Inside Roughing)
- Cycle de rainurage G75 : Exemple et guide de programmation CNC
- Guide programmation CNC : Exemple cycle filetage conique G92
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC