



Anilam G171 Cycle profil circulaire - Fraisage intérieur/extérieur cercle efficace
G171 Cycle profil circulaire
Le cycle Anilam G171 Profil Circulaire nettoie l'intérieur ou l'extérieur du profil d'un cercle existant.
Programmation
G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn
Paramètres
| Paramètre | Description |
|---|---|
| X | Coordonnée X centre. Défaut: position actuelle. Optionnel. |
| Y | Coordonnée Y centre. Défaut: position actuelle. Optionnel. |
| H | Hauteur départ Z absolue (rapide) (doit être 0.1 pouce ou 2 mm au-dessus surface à usiner). Exécuté en rapide. Requis. |
| D | Diamètre fini cercle. Si valeur négative, sens coupe et points départ/arrivée inversés. Requis. |
| Z | Profondeur absolue profil fini. Requis. |
| A | Réglage coupe intérieur (In) ou extérieur (Out). Sélection requise. 0=In, 1=Out. |
| R | Distance rampe utilisée chaque passe. Optionnel. |
| B | Incrément axe Z chaque passe. Optionnel. |
| S | Matière laissée avant passe finition. Défaut: 0. Valeur négative = laisse matière sans passe finition. Optionnel. |
| I | Avance axe Z. Optionnel. |
| J | Avance passe roughing. Optionnel. |
| K | Avance passe finition. Optionnel. |
| P | Hauteur rétraction. |
Fonctionnement
À l'exécution, la CNC va en rapide à position départ Rampe#1, en rapide à H (StartHgt), puis avance à la profondeur premier passage.
La machine avance dans le profil le long Rampe #1, coupe le cercle au D (Diamètre) spécifié, puis s'éloigne du travail le long Rampe #2.
En fraisage profil extérieur, l'outil rentre dans le travail le long Rampe #1 et s'en éloigne le long Rampe #2 comme illustré Figure.
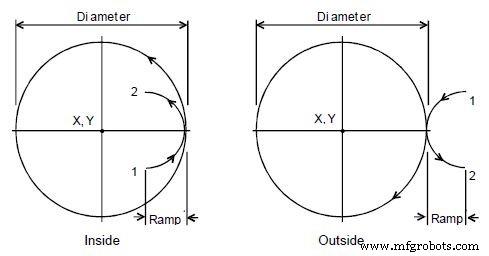
Position rampes profil intérieur et extérieur
Le cycle Profil Circulaire compense automatiquement le diamètre outil. Activer le bon diamètre outil avant bloc G171.
Notes
- Si vous entrez Profondeur Coupe = B (Z Max.cut), la CNC exécute le nombre de passes requis pour aller de H (Z Start Hgt.) à Z (Z Depth), coupant à Profondeur Coupe = B (Z Max.cut) chaque passe.
- Quand vous entrez valeur S (Finish Stock), la CNC laisse la matière spécifiée sur profil et profondeur pour passe finition. La CNC finit au diamètre entré sur passe finition. Entrer S négatif pour laisser matière finition sans passe finition.
- Sans J (Rough Feed) ou K (Finish Feed), CNC exécute mouvements avance à l'avance courante. J contrôle avance cycle roughing. K contrôle avance cycle finition.
Anilam G172 : Cycle fraisage profil rectangulaire efficace
Utilisation des commentaires dans les programmes CNC Anilam
commande numérique par ordinateur
- Équilibrer temps de cycle et finition de surface : Optimiser productivité et qualité
- Maîtriser le Calcul du Temps de Cycle d'Usinage CNC pour la Fabrication de Précision
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Maîtriser le Cycle Tournage G90 : Guide Complet Ébauche Tournage et Plus
- Filetage conique efficace avec G92 : Guide CNC complet