



Anilam G172 : Cycle fraisage profil rectangulaire efficace
Anilam G172 Cycle profil rectangulaire
Le cycle Anilam G172 Profil Rectangulaire nettoie l'intérieur ou l'extérieur du profil d'un rectangle.
Programmation
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
Paramètres
| Paramètre | Description |
|---|---|
| X | Coordonnée X centre. Si non saisie, CNC centre poche position actuelle. |
| Y | Coordonnée Y centre. Si non saisie, CNC centre poche position actuelle. |
| H | Position Z absolue avant début fraisage poche. Doit être 0.1 pouce (ou 2 mm) au-dessus surface. |
| M | Longueur finie rectangle. Requis. |
| W | Largeur finie rectangle. Requis. |
| Z | Profondeur absolue profil fini. Valeur requise. |
| A | 0 = Intérieur, 1 = Extérieur |
| R | Rayon mouvements rampes. Requis. |
| U | Réglage rayon coins. Si valeur négative, sens coupe et points départ/arrivée inversés. Optionnel. |
| B | Incrément max axe Z par passe. Optionnel. |
| S | Matière laissée avant passe finition. Défaut: 0. Si négatif, CNC laisse matière sans passe finition. Optionnel. |
| I | Avance axe Z. Optionnel. |
| J | Avance passe roughing. Optionnel. |
| K | Avance passe finition. Optionnel. |
| P | Hauteur rétraction. |
Fonctionnement
À l'exécution, la CNC va en rapide à la position départ Rampe #1, en rapide à H (Z StartHgt), puis avance à la profondeur premier passage.
La machine avance dans le profil le long Rampe #1, coupe le rectangle aux M (Longueur) et W (Largeur) spécifiés, puis s'éloigne du travail le long Rampe #2.
En fraisage profil intérieur, le Menu Graphique affiche les mouvements rampes.
En fraisage profil extérieur, l'outil rentre dans le profil le long Rampe #1 et s'en éloigne le long Rampe #2, comme illustré Figure.
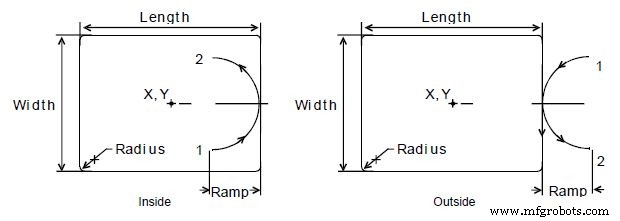
Mouvements rampes profil intérieur et extérieur
Le cycle Profil Rectangulaire compense automatiquement le diamètre outil. Activer le bon diamètre outil avant bloc G172.
Notes
- Quand vous entrez une valeur, la CNC exécute le nombre de passes requis pour aller de H (Z Start HGT) à Z (Z Depth), coupant B (Z Max.cut) à chaque passe.
- Quand vous entrez valeur S (Finish Stock), la CNC laisse la matière spécifiée sur profil et profondeur pour passe finition. La CNC coupe rectangle aux dimensions M, W, Z sur passe finition. Entrer S négatif pour laisser matière finition sans faire passe finition.
- Sans J (Rough Feed) ou K (Finish Feed), CNC exécute mouvements avance à l'avance courante. J contrôle avance cycle roughing. K contrôle avance cycle finition.
commande numérique par ordinateur
- Équilibrer temps de cycle et finition de surface : Optimiser productivité et qualité
- Maîtriser le Calcul du Temps de Cycle d'Usinage CNC pour la Fabrication de Précision
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Fanuc G70 & G71 : Exemple de Programme Cycles Ébauche & Finition Tournage
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Maîtriser le Cycle Tournage G90 : Guide Complet Ébauche Tournage et Plus
- Filetage conique efficace avec G92 : Guide CNC complet