



Tutoriel programme fraisage CNC : fraisage côté, perçage, fraisage rainure
Soumis par : BEATA
Résumé
Q. Écrire programme pièce CNC pour la figure montrée
Pour fraisage côté, vitesse 1200 tr/min, avance 100 mm/min
Perçage trous, vitesse 1200 tr/min, avance 80 mm/min
Fraisage rainure, vitesse 1200 tr/min, avance 120 mm/min
Diamètre trous 15mm
Utiliser système coordonnées absolu.
Solution :
Séquence opérations :
1 Point référence, système coordonnées, outil, avance, vitesse
2 Correction rayon fraise décalage gauche
3 Outil au point A, démarrage broche, avance descente (-Z)
4 Poursuivre fraisage côté, arrêt broche au point A
5 Outil point référence, préparation outil rainure
6 Outil au point P, démarrage broche, avance descente
7 Poursuivre fraisage rainure, arrêt broche point S
8 Outil point référence, préparation perçage
9 Outil point P, démarrage broche, coupe pleine profondeur
10 Outil remontée, arrêt broche
11 Retour outil point référence
12 Fin programme
Dessin/Image
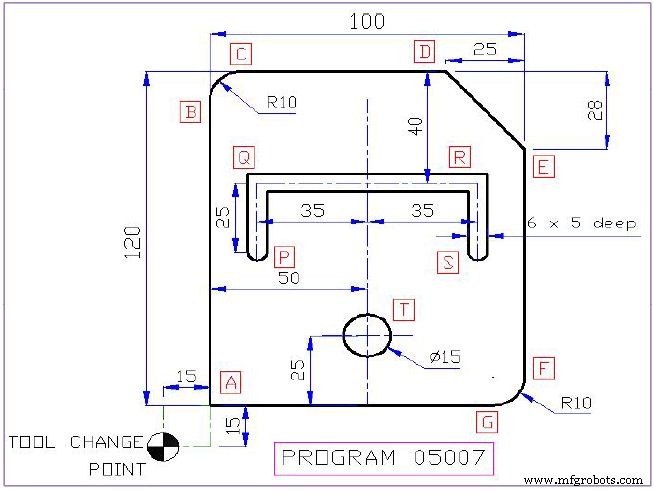
Programme CNC
05007
N001 G71 G90 (Type dimension mm, système coordonnées absolu)
N002 G92 X-15.0 Y-15.0 Z0.0 T01 F100 S1200 (Point référence -15,-15,0. Outil T01 fraisage côté. Avance 100mm/tr, vitesse 1200 tr/min)
N003 G41 G00 X0.0 Y0.0 Z2.0 (Correction rayon gauche ON, déplacement point A, dégagement 2mm avant rotation broche)
N004 G01 Z-15.0 M03 (Démarrage broche. Descente outil Z pour coupe avec avance - M03 s'exécute d'abord)
N005 G01 X0.0 Y110.0 (Aller B linéaire)
N006 G02 X10.0 Y120.0 R10.0 (Aller C interpolation circulaire horaire rayon 10)
N007 G01 X75.0 (Aller D linéaire)
N008 G01 X100.0 Y92.0 (Aller E linéaire)
N009 G01 Y10.0 (Aller F linéaire)
N010 G02 X90.0 Y0.0 R10.0 (Aller G interpolation circulaire horaire rayon 10)
N011 G01 X0.0 (Retour A linéaire)
N012 Z2.0 M05 (Remontée 2mm Z pour dégagement. Arrêt broche - M05 s'exécute en dernier)
N013 G40 G00 X-15.0 Y-15.0 (Correction rayon OFF. Retour point référence)
N014 M06 T02 F120 (Changement outil T02 - fraise rainure dia 6mm. Avance 120mm/tr)
N015 G00 X15.0 Y55.0 (Déplacement rapide point 'P')
N016 G01 Z-5.0 M03 (Démarrage broche. Descente 5mm Z pour coupe - M03 d'abord)
N017 Y80.0 (Aller Q linéaire)
N018 X85.0 (Aller R linéaire)
N019 Y80.0 (Aller S linéaire)
N020 Z2.0 M05 (Remontée 2mm Z. Arrêt broche - M05 dernier)
N021 G00 X-15.0 Y-15.0 (Retour point référence)
N022 M06 T03 F80 (Changement outil T03 - foret dia 15mm. Avance 80mm/tr)
N023 G00 X50.0 Y25.0 (Déplacement point 'T')
N024 G01 Z-20.0 M03 (Descente 20mm pour profondeur complète trou)
N024 Z2.0 M05 (Remontée 2mm Z. Arrêt broche - M05 dernier)
N025 G00 X-15.0 Y-15.0 (Retour point référence)
N026 M30 (Arrêt programme)
commande numérique par ordinateur
- Maîtriser le Fraisage CNC : Guide Complet d'Utilisation et de Configuration
- Guide expert fraises & fraisage : prévenir usure et casse
- Évacuation efficace de matière en vrac : Stratégies de fraisage CNC pour machines DATRON
- Maîtriser la précision du fraisage CNC : étapes éprouvées pour pièces de précision
- Fraiseuse verticale CNC de précision — Haute performance coupe bois & métal
- Solutions professionnelles de fraisage CNC pour pièces de précision
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Maîtrisez le fraisage CNC : Défi interactif programmation à trous