



Guide expert fraises & fraisage : prévenir usure et casse
Une fraise a une durée de vie prévue déterminée par son utilisation, la spécificité du matériau et le revêtement. Pour les machinistes, l'usure prématurée et la casse d'outil sont des maux de tête facilement évitables. Ces problèmes peuvent entraîner de mauvaises finitions de pièces, des temps d'arrêt machine, et même des pièces mises au rebut. Comprendre les problèmes auxquels ces outils font face dans la broche est une première étape clé pour résoudre ces problèmes, s'ils surviennent.
Usure prématurée de l'outil
Causes
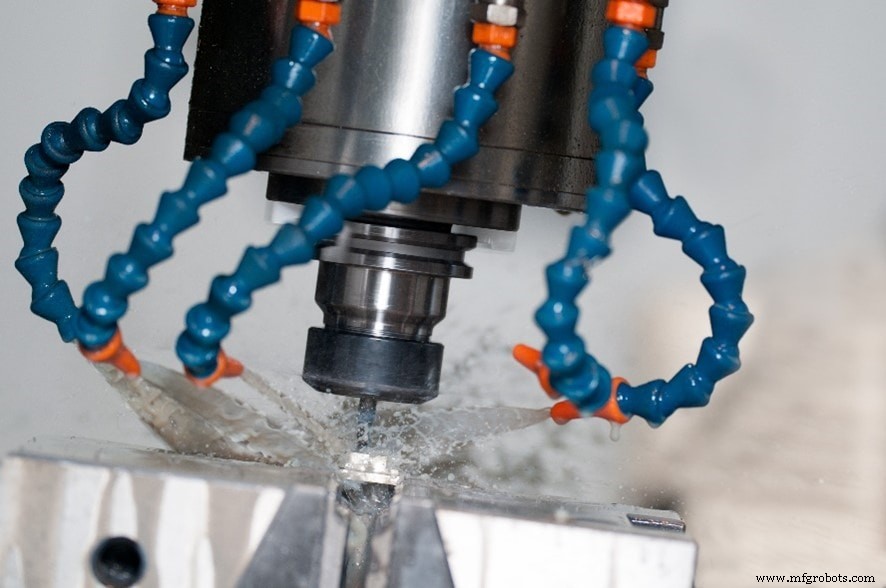
L'usure prématurée des fraises est l'un des problèmes les plus courants auxquels un machiniste sera confronté. L'usure de l'outil est souvent un problème lorsque les vitesses de coupe sont plus rapides que recommandé pour l'outil, ou, curieusement, lorsque la vitesse et/ou l'avance de la fraise est trop légère.
De plus, les matériaux durs et naturellement abrasifs causent des ravages sur les outils de coupe lorsque les revêtements d'outil appropriés ne sont pas utilisés. Les revêtements jouent une myriade de rôles pour un outil de coupe et une opération de coupe, notamment la résistance à l'usure et l'aide à l'efficacité de l'évacuation des copeaux.
D'autres causes courantes d'usure prématurée incluent l'utilisation d'angles d'hélice incorrects, ou le recoupement des copeaux.
Solutions
Résoudre ces problèmes est assez simple. Dans les cas où les vitesses et avances de coupe sont incorrectes, les machinistes ont plusieurs options. Premièrement, diminuer la vitesse de broche corrigera les vitesses de coupe trop rapides. Deuxièmement, ajuster les vitesses et avances en consultant les tableaux de vitesses et avances du fabricant permettra une utilisation correcte de l'outil. Cela résoudra également les problèmes de recoupement des copeaux, et ajustera la profondeur de coupe (DOC) et/ou le fluide/air pour évacuer correctement les copeaux de la pièce. Enfin, sélectionner l'angle d'hélice et le revêtement appropriés pour le travail permettra d'obtenir la meilleure durée de vie et performance de l'outil de coupe.
Ébavurage du bord de la fraise
Causes
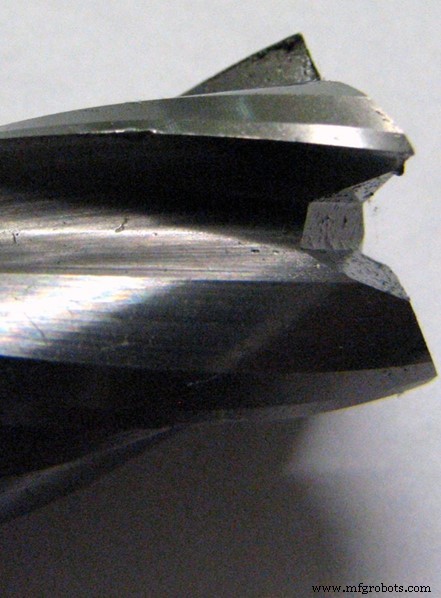
L'ébavurage du bord de la fraise est couramment observé dans l'usinage agressif et rigide. Les machinistes le constateront lorsque leur avance est trop agressive, tant dans l'usinage continu que sur la coupe initiale. Une profondeur de coupe axiale agressive est une autre cause courante d'ébavurage d'outil.
Solutions
L'ébavurage de bord est un problème facilement résolu pour les machinistes. Réduire l'avance globale et initiale diminuera l'agressivité de la coupe. Diminuer la profondeur de coupe axiale et/ou radiale est une autre solution pour des parcours d'outil trop agressifs.
Concernant la rigidité, si l'outil lui-même est le problème, les machinistes devraient changer leur porte-outil, tenir le queue de l'outil plus profondément, ou utiliser un outil plus court. Re-fixation de la pièce et/ou amélioration de la configuration globale peuvent également résoudre ce problème. Enfin, les machinistes devraient vérifier leur broche pour le jeu de rotation.
Casse d'outil
Causes
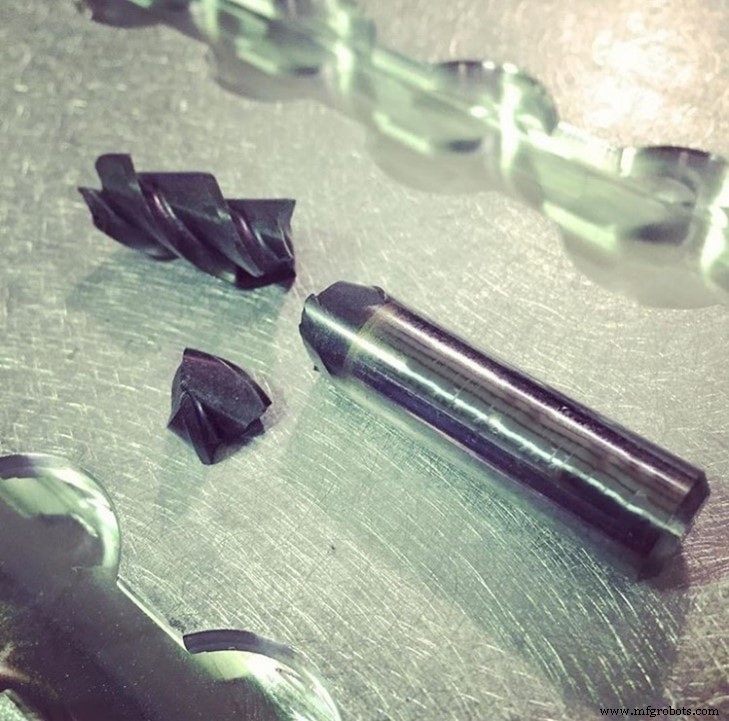
Tout comme l'ébavurage de bord, la casse d'outil peut survenir lors d'avances agressives et de profondeurs de coupe excessives. De même, un porte-à-faux d'outil extrême est un facteur majeur de casse d'outil. Le bourrage de copeaux est également couramment trouvé lors d'une fracture et casse d'outil. Une autre cause primaire de casse est lorsque une fraise est excessivement usée.
Solutions
Réduire l'avance et la profondeur de coupe axiale/radiale est crucial pour résoudre les problèmes de casse d'outil. Cela montre au machiniste que ses parcours d'outil sont trop agressifs pour la structure de l'outil choisi. Pour les problèmes liés au porte-à-faux, un machiniste devrait tenir son queue plus profondément ou même opter pour un outil plus court.
Il existe plusieurs solutions pour le bourrage de copeaux qui incluent l'ajustement des vitesses et avances, et l'augmentation du fluide de coupe ou de la pression d'air pour évacuer correctement les copeaux. Les outils avec moins de goujures et des vallées plus profondes évacuent les copeaux beaucoup plus facilement. Dans ce cas, opter pour un outil avec moins de goujures peut également combattre le bourrage de copeaux. Enfin, choisir de réaffûter un outil plus tôt résoudra la casse d'outil due à l'usure excessive.
Bourrage de copeaux
Causes
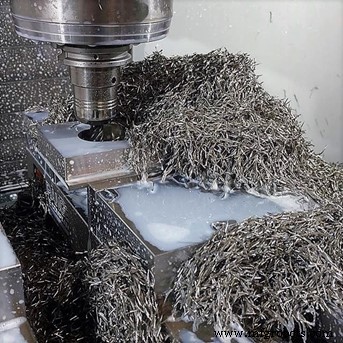
Comme le bourrage de copeaux est un facteur de casse d'outil, résoudre ce problème tôt est la clé du succès de l'usinage. Cela est causé par des vitesses et avances agressives qui dépassent les capacités de l'outil. Aussi, des goujures trop petites pour les copeaux produits entraîneront du bourrage. Enfin, un volume et une pression de fluide de coupe insuffisants n'autoriseront pas les copeaux à s'évacuer correctement.
Solutions
Pour commencer, les machinistes devraient consulter les tableaux de vitesses et avances du fabricant pour l'outil et envisager de les diminuer. Utiliser une fraise avec moins de goujures empêchera le bourrage en permettant aux copeaux de s'évacuer correctement. Augmenter le volume et la pression du fluide de coupe, ainsi que repositionner la buse plus près du point de coupe, aidera également à une évacuation correcte.
Vibrations (Chatter)
Causes
Les vibrations d'outil, ou chatter, est un moyen facile de mettre une pièce au rebut dans la machine. Le chatter peut survenir avant la casse, donc les solutions à ces problèmes sont très similaires. Bien qu'il ne soit pas possible d'éviter complètement les vibrations, les minimiser est crucial pour une opération d'usinage réussie.
La rigidité et les parcours d'outil agressifs sont courants dans les problèmes de vibrations d'outil à la broche. Ce manque de rigidité n'est pas limité à l'outil lui-même, mais peut également être attribué à des instances dans la pièce et la machine-outil. Aussi, choisir une géométrie d'outil inappropriée peut mener à des instances de vibrations inutiles.
Solutions
Réduire les vitesses et avances, ainsi que la profondeur de coupe axiale et/ou radiale, est crucial pour résoudre les problèmes de vibrations d'outil. Lorsque la mauvaise rigidité est la cause, les machinistes doivent déterminer d'où cela vient. Changer le porte-outil, tenir le queue plus profondément, et utiliser un outil plus court résoudra souvent ces problèmes. Les machinistes devraient également vérifier leur broche pour le jeu de rotation en cas de rigidité. Enfin, re-fixer la pièce et/ou améliorer la configuration globale aidera si c'est la cause.
Bavures
Causes
Les bavures sont courantes en usinage et obligent les machinistes à ébarber laborieusement une pièce à la main après achèvement. Bien que cela soit courant, il existe plusieurs causes pour des bavures excessives sur une pièce. Premièrement, des vitesses et avances incorrectes en usinage peuvent causer des bavures, tout comme des bords de fraise émoussés et des angles d'hélice incorrects.
Solutions
Si des bavures sont présentes en usinage, on devrait d'abord commencer par consulter les vitesses et avances appropriées pour un outil, et envisager de les diminuer pendant l'usinage. Enfin, utiliser une stratégie d'usinage en fraisage en montée, et changer pour l'angle d'hélice correct, portera ses fruits.
Mauvaise finition
Causes
Une bonne finition de pièce est cruciale pour le succès de tous les machinistes. D'un autre côté, une mauvaise finition de pièce conduit souvent à des pièces mises au rebut et des maux de tête. Cela est généralement causé par des avances trop agressives et des vitesses trop lentes pour l'outil et le matériau. En termes d'avances, des profondeurs de coupe agressives marquent les pièces, menant à de mauvaises finitions. Finalement, des outils correctement affûtés dans des scénarios parfaits mènent à des finitions fantastiques. Lorsque les outils font face à une usure excessive, la finition de la pièce en souffrira.
Solutions
Réduire les avances et les profondeurs de coupe est critique pour assurer une bonne finition de pièce. Augmenter la vitesse de l'outil (RPM) aidera également à laisser une meilleure finition sur la pièce. Finalement, utiliser un outil correctement affûté, ou réaffûté à temps, soulagera les maux de tête de finition de pièce.
Mauvaise précision dimensionnelle
Causes
La précision des dimensions de la pièce est primordiale pour le succès d'un machiniste et d'un atelier. Lorsque la mauvaise précision dimensionnelle plombe un travail, il y a plusieurs domaines que les machinistes devraient investiguer. Des profondeurs de coupe agressives, la rigidité de l'outil, et la rigidité de la machine-outil sont toutes des causes courantes d'inexactitude.
Solutions
Réduire les profondeurs de coupe axiale et/ou radiale est une première étape importante vers la résolution des problèmes de précision dimensionnelle. Si un manque de rigidité est le problème, un machiniste devrait vérifier, inspecter et réparer la machine, l'outil, le porte-outil et les fixations. Aussi, utiliser un outil avec plus de goujures peut résoudre ce problème.
Dans l'ensemble, il y a plusieurs problèmes de fraisage qui peuvent impacter même les machinistes les plus expérimentés. Identifier correctement le problème est une première étape critique pour prendre en compte ces problèmes. Une fois le problème identifié, comprendre la cause principale derrière celui-ci mènera à comprendre la solution appropriée.
commande numérique par ordinateur
- Essentiels du fraisage CNC : guide de référence rapide pour opérateur professionnel
- 8 erreurs courantes qui raccourcissent la durée de vie des fraises en bout
- Maîtriser le fraisage trochoïdal : guide complet
- Maîtriser la précision du fraisage CNC : étapes éprouvées pour pièces de précision
- Optimiser le perçage et fraisage des composites CFRP dans l'aérospatial
- Comprendre rupture, usure et ébréchure d'outils : causes, prévention, solutions
- Comprendre les défaillances d'outils de poinçonnage : causes, prévention et stratégies de réparation
- Machines tour-fraise : libérer une productivité maximale
- Guide expert pour choisir les bons outils de fraisage pour une performance optimale