



Comprendre le Built-Up Edge (BUE) en tournage : causes, effets et solutions
En opérations de tournage, l'outil est stationnaire tandis que la pièce tourne dans un mandrin ou un porte-pince serré. De nombreuses opérations sont effectuées sur un tour, telles que le surfacage, le perçage, le rainurage, le filetage et le tronçonnage. Il est impératif d'utiliser la géométrie d'outil et les paramètres de coupe appropriés pour le type de matériau usiné. Si ces paramètres ne sont pas appliqués correctement dans vos opérations de tournage, le built-up edge (BUE), ou bord construit, ou de nombreux autres modes de défaillance, peuvent survenir. Ces modes de défaillance affectent négativement la performance de l'outil de coupe et peuvent mener à une pièce globalement mise au rebut.
Lors de l'inspection d'un outil de coupe sous un microscope ou une loupe, plusieurs types de modes de défaillance d'outil de tournage peuvent être apparents. Certains des plus courants sont :
- Usure de flank normale : La seule forme acceptable d'usure d'outil, causée par le vieillissement normal d'un outil de coupe usagé et trouvée sur les arêtes de coupe.
- Cette usure abrasive, causée par des constituants durs dans le matériau de la pièce, est la seule méthode d'usure d'outil préférée, car elle est prévisible et continuera à fournir une durée de vie d'outil stable, permettant une optimisation supplémentaire et une productivité accrue.
- Cratérisation : Déformations trouvées sur la face de coupe d'un outil.
- Ce mode d'outil est une défaillance chimique et thermique, localisée sur la zone de la face de dépouille de l'outil de tournage, ou de la plaquette. Cette défaillance résulte de la réaction chimique entre le matériau de la pièce et l'outil de coupe et est amplifiée par la vitesse de coupe. Une usure de cratère excessive affaiblit le bord de coupe d'un outil de tournage et peut mener à une défaillance du bord de coupe.
- Ébavurage : Rupture de l'outil de tournage le long de sa face de coupe, résultant en un bord de coupe inexact et rugueux.
- C'est une défaillance mécanique, courante dans la coupe interrompue ou les configurations d'usinage non rigides. De nombreux coupables peuvent être blâmés pour l'ébavurage, y compris les accidents de machine et la sécurité du porte-outil.
- Défaillance thermomécanique (fissuration thermique) : Fissuration d'un outil de coupe due à des variations significatives de température d'usinage.
- Lors du tournage, la gestion de la chaleur est clé. Trop peu ou trop de chaleur peut créer des problèmes, tout comme des variations significatives et rapides de température (chauffage et refroidissement répétés sur le bord de coupe). La défaillance thermomécanique se montre généralement sous la forme de fissures régulièrement espacées, perpendiculaires au bord de coupe de l'outil de tournage.
- Built-Up Edge (BUE) / Bord construit : Lorsque les copeaux adhèrent à l'outil de coupe en raison de chaleur, pression et friction élevées.
Effets du Built-Up Edge en application de tournage
Un built-up edge est peut-être le mode d'usure d'outil le plus facile à identifier, car il peut être visible sans besoin de microscope ou de loupe. Le terme built-up edge signifie que le matériau que vous usinez est soudé sous pression à l'outil de coupe. Lors de l'inspection de votre outil, la preuve d'un problème de BUE est du matériau sur la face de dépouille ou la face de flank de l'outil de coupe.
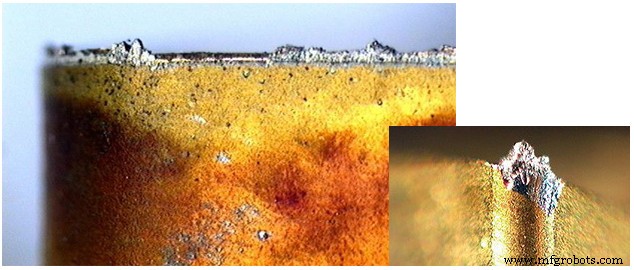
Cette condition peut créer beaucoup de problèmes avec vos opérations d'usinage, tels que mauvaise durée de vie d'outil, finition de surface médiocre, variations dimensionnelles, et bien d'autres problèmes de qualité. La raison de ces problèmes est que la distance de la ligne centrale et la géométrie de l'outil du bord de coupe sont altérées par le matériau qui a été soudé sur la face de dépouille ou de flank de l'outil. À mesure que la condition BUE s'aggrave, vous pouvez expérimenter d'autres types de défaillances ou même une défaillance catastrophique.
Causes du Built-Up Edge en applications de tournage
Mauvais choix d'outillage
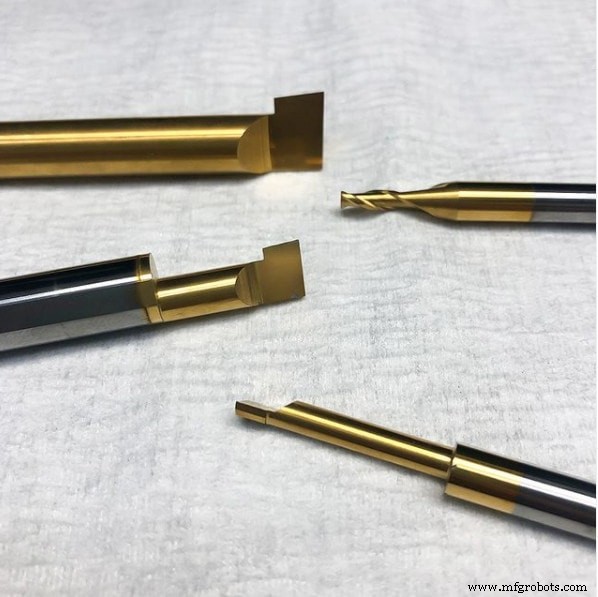
Le Built-Up Edge est souvent causé par l'utilisation d'un outil de tournage qui n'a pas la géométrie correcte pour le matériau usiné. Plus particulièrement, lors de l'usinage d'un matériau collant tel que l'aluminium ou le titane, votre meilleure option est d'utiliser un outillage avec des arêtes de coupe extrêmement affûtées, une géométrie à coupe libre, et une face de flank et de dépouille polie. Cela vous aidera non seulement à couper le matériau rapidement mais aussi à l'empêcher de coller à l'outil de coupe.
Utilisation d'outillage usé
Même en utilisant un outil de tournage avec une géométrie correcte, vous pouvez encore expérimenter du BUE. Au fur et à mesure que l'outil commence à s'user et que son arête commence à se dégrader, le matériau commencera à s'accumuler sur la surface de l'outil. Pour cette raison, il est très important d'inspecter le bord de coupe d'un outil après avoir usiné quelques pièces, puis aléatoirement tout au long de la durée de vie d'outil définie. Cela vous aidera à identifier la cause racine de l'un des modes de défaillance en les identifiant tôt.
Éliminer le BUE avec les tableaux de vitesses et avances Micro 100
Génération de chaleur insuffisante
Le built-up edge peut être causé par l'exécution d'un outil à des paramètres de coupe incorrects. Habituellement, lorsque le BUE est un problème, c'est dû aux vitesses ou avances étant trop basses. La génération de chaleur est clé lors de toute application d'usinage – alors que trop de chaleur peut impacter un matériau de pièce, trop peu peut rendre l'outil moins efficace pour évacuer efficacement les copeaux.
4 façons simples d'atténuer le Built-Up Edge en applications de tournage
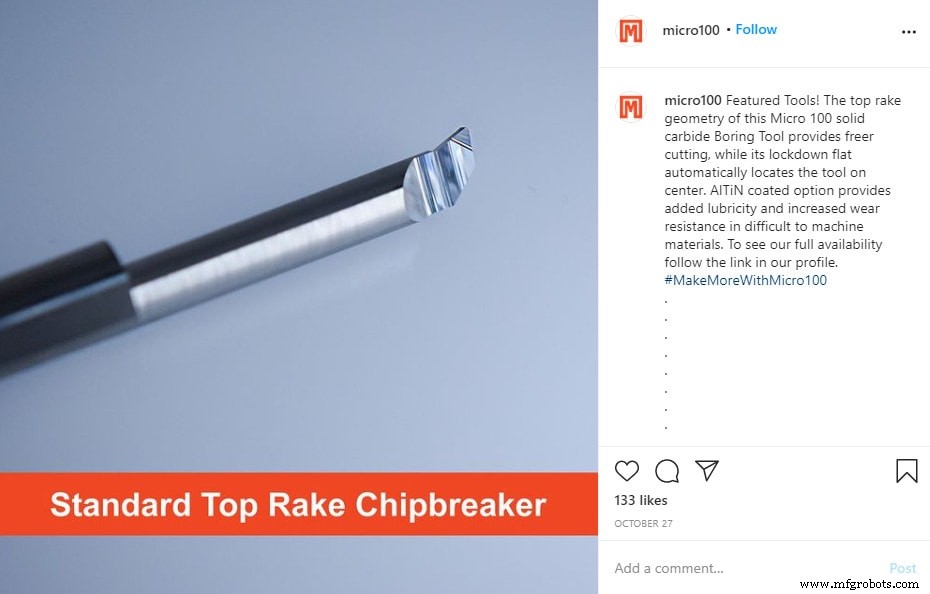
- Lors de la sélection d'un outil, optez pour des géométries à coupe libre, affûtées, avec des surfaces hautement polies. Sélectionner un outil avec une géométrie brise-copeaux aidera également à diviser les copeaux, ce qui aidera à les retirer de la pièce et de la surface de coupe.
- Soyez confiant dans votre approche d'application et vos paramètres de fonctionnement. Il est toujours important de vérifier que vos paramètres de fonctionnement sont appropriés pour votre application de tournage.
- Assurez-vous que le fluide de coupe est focalisé sur le bord de coupe et augmentez la concentration de fluide de coupe.
- Optez pour une plaquette revêtue, car les revêtements sont spécifiquement conçus pour un ensemble donné de matériaux de pièce, et sont conçus pour prévenir les problèmes d'usinage courants.
commande numérique par ordinateur
- Choisir le meilleur outil de découpe tôle : cisailles CNC, plasma, jet d'eau et laser fibre
- Glossaire forets routeur CNC : définitions complètes & usages (Partie 2)
- Couteau oscillant CNC : Applications et capacités industrielles
- Maîtriser les paramètres de tournage CNC pour l'usinage de précision
- Comprendre le tournage : Un procédé clé de l'usinage de précision
- Comparatif rapide des outils de coupe CNC : Fraises, tarauds et plus
- Megaturn Nexus 900 : centre de tournage vertical CNC haute performance pour coupe lourde
- Maîtriser le tournage dur : surmonter les défis avec l'outillage avancé
- Tournage : le procédé CNC clé pour les ateliers d'usinage de précision