



Optimiser la performance de coupe : Le rôle de la géométrie de barre d'alésage
L'alésage est une opération de tournage qui permet à un machiniste d'agrandir un trou préexistant à travers plusieurs itérations d'alésage interne. Il a un certain nombre d'avantages sur les méthodes traditionnelles de finition de trou :
- La capacité de produire économiquement un trou en dehors des tailles de foret standard
- La création de trous plus précis, et donc des tolérances plus serrées
- Une qualité de finition supérieure
- L'opportunité de créer plusieurs dimensions à l'intérieur de l'alésage lui-même
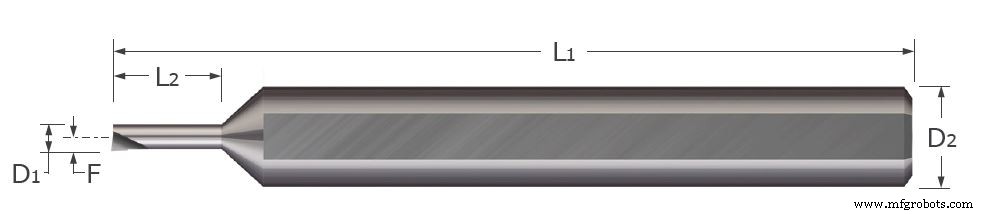
Les barres d'alésage en carbure massif, telles que celles offertes par Micro 100, ont quelques dimensions standard qui donnent à l'outil une fonctionnalité de base pour enlever de la matière d'un alésage interne. Celles-ci incluent :
Diamètre d'alésage minimum (D1) : Le diamètre minimum d'un trou pour que le bout de coupe de l'outil s'insère complètement à l'intérieur sans faire contact des côtés opposés
Profondeur d'alésage maximum (L2) : Profondeur maximale que l'outil peut atteindre à l'intérieur d'un trou sans contact de la partie queue
Diamètre de queue (D2) : Diamètre de la partie de l'outil en contact avec le porte-outil
Longueur totale (L1) : Longueur totale de l'outil
Décalage de ligne centrale (F) : La distance entre la pointe de l'outil et l'axe central de la queue
Sélection d'outil
Afin de minimiser la déflexion d'outil et donc le risque de défaillance d'outil, il est important de choisir un outil avec une profondeur d'alésage maximum qui n'est que légèrement plus grande que la longueur qu'il est destiné à couper. Il est également bénéfique de maximiser le diamètre de la barre d'alésage et de la queue car cela augmentera la rigidité de l'outil. Cela doit être équilibré en laissant assez de place pour l'évacuation des copeaux. Cet équilibre revient finalement au matériau alésé. Un matériau plus dur avec un avance et des profondeurs de coupe plus faibles peut ne pas avoir besoin d'autant d'espace pour l'évacuation des copeaux, mais peut nécessiter un outil plus grand et plus rigide. Inversement, un matériau plus tendre avec des paramètres de fonctionnement plus agressifs aura besoin de plus de place pour l'évacuation des copeaux, mais peut ne pas nécessiter un outil aussi rigide.
Géométries
En plus, elles ont un certain nombre de caractéristiques géométriques différentes afin de gérer adéquatement les trois types de forces agissant sur l'outil pendant ce processus d'usinage. Lors d'une opération d'alésage standard, la plus grande de ces forces est tangentielle, suivie par l'avance (parfois appelée axiale), et finalement radiale. La force tangentielle agit perpendiculairement à la surface de rake et pousse l'outil loin de la ligne centrale. La force d'avance ne cause pas de déflexion, mais repousse sur l'outil et agit parallèlement à la ligne centrale. La force radiale pousse l'outil vers le centre de l'alésage.
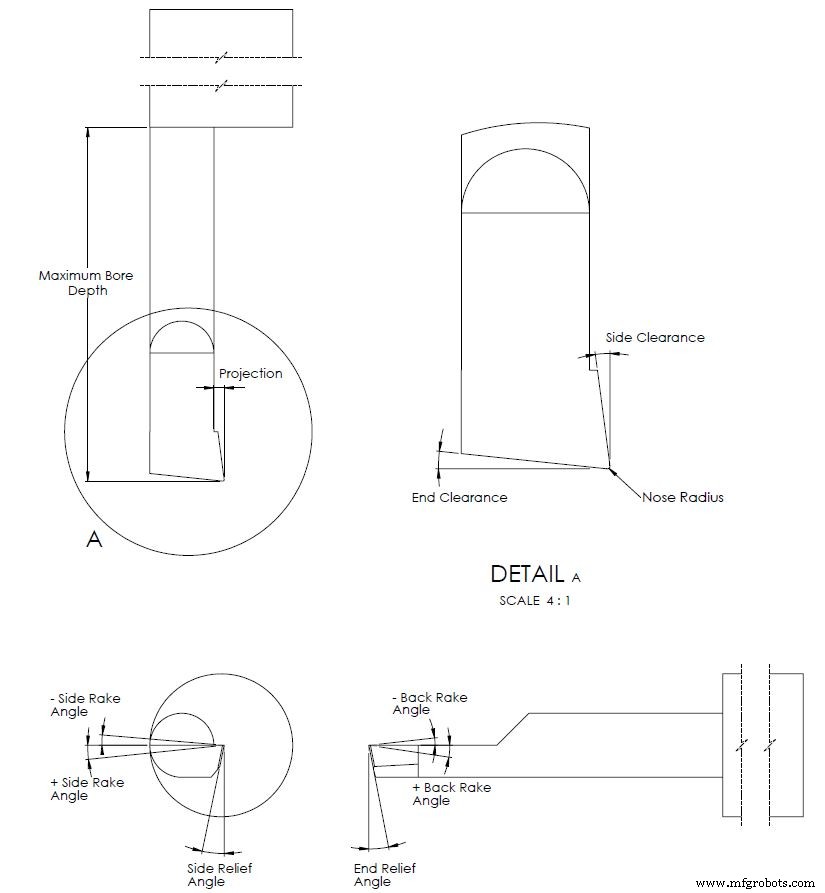
Définition des caractéristiques géométriques d'une barre d'alésage :
Rayon de nez : l'arrondi du point de coupe d'un outil
Dégagement latéral (Dégagement radial) : L'angle mesurant l'inclinaison du nez par rapport à l'axe parallèle à la ligne centrale de l'outil
Dégagement de bout (Dégagement axial) : L'angle mesurant l'inclinaison de la face de bout par rapport à l'axe courant perpendiculaire à la ligne centrale de l'outil
Angle de rake latéral : L'angle mesurant l'inclinaison latérale de la face latérale de l'outil
Angle de rake arrière : L'angle mesurant le degré auquel la face arrière est inclinée par rapport à la ligne centrale de la pièce
Angle de dépouille latéral : L'angle mesurant de combien la face inférieure est inclinée loin de la pièce
Angle de dépouille de bout : L'angle mesurant l'inclinaison de la face de bout par rapport à la ligne courant perpendiculaire à l'axe central de l'outil
Effets des caractéristiques géométriques sur les opérations de coupe :
Rayon de nez : Un grand rayon de nez fait plus de contact avec la pièce, prolongeant la vie de l'outil et du bord de coupe ainsi qu'en laissant une meilleure finition. Cependant, un rayon trop grand mènera au chatter car l'outil est plus exposé aux forces de coupe tangentielles et radiales.
Une autre façon dont cette caractéristique affecte l'action de coupe est en déterminant combien du bord de coupe est frappé par la force tangentielle. L'ampleur de cet effet dépend largement de l'avance et de la profondeur de coupe. Différentes combinaisons de profondeurs de coupe et d'angles de nez résultent en des longueurs plus courtes ou plus longues du bord de coupe étant exposées à la force tangentielle. L'effet global étant le degré d'usure du bord. Si seulement une petite portion du bord de coupe est exposée à une grande force, elle s'usera plus vite que si une plus longue portion du bord succombe à la même force. Ce phénomène se produit également avec l'augmentation et la diminution de l'angle de bord de coupe de bout.
Angle de bord de coupe de bout : Le but principal de l'angle de bord de coupe de bout est pour le dégagement lors de la coupe dans la direction Z positive (en entrant dans le trou). Ce dégagement permet au rayon de nez d'être le point principal de contact entre l'outil et la pièce. Augmenter l'angle de bord de coupe de bout dans la direction positive diminue la force de la pointe, mais diminue aussi la force d'avance. C'est une autre situation où l'équilibre entre la force de la pointe et la réduction de la force de coupe doit être trouvé. Il est également important de noter que l'angle peut avoir besoin d'être changé selon le type d'alésage effectué.
Angle de rake latéral : L'angle de nez est une dimension géométrique qui détermine combien du bord de coupe est frappé par la force tangentielle mais l'angle de rake latéral détermine combien cette force est redistribuée en force radiale. Un angle de rake positif signifie une force de coupe tangentielle plus faible car il permet une plus grande action de cisaillement. Cependant, cet angle ne peut pas être trop grand car il compromet l'intégrité du bord de coupe en laissant moins de matériel pour l'angle de nez et l'angle de dépouille latéral.
Angle de rake arrière : Parfois appelé angle de rake supérieur, l'angle de rake arrière pour les barres d'alésage en carbure massif est rectifié pour aider à contrôler le flux des copeaux coupés sur la portion de bout de l'outil. Cette caractéristique ne peut pas avoir un angle positif trop aigu car cela diminue la force de l'outil.
Angles de dépouille latéral et de bout : Comme l'angle de bord de coupe de bout, le but principal des angles de dépouille latéral et de bout sont de fournir un dégagement pour que la portion non-coupante de l'outil ne frotte pas contre la pièce. Si les angles sont trop petits, il y a un risque d'abrasion entre l'outil et la pièce. Cette friction mène à une usure d'outil accrue, des vibrations et une mauvaise finition de surface. Les mesures d'angle seront généralement entre 0° et 20°.
Géométries de barre d'alésage résumées
Les barres d'alésage ont quelques dimensions globales qui permettent l'alésage d'un trou sans faire courir le porte-outil dans la pièce, ou casser l'outil instantanément au contact. Les barres d'alésage en carbure massif ont une variété d'angles qui sont combinés différemment pour distribuer les 3 types de forces de coupe afin de tirer plein parti de l'outil. Maximiser la performance de l'outil nécessite la combinaison du choix du bon outil avec l'avance appropriée, la profondeur de coupe et le RPM. Ces facteurs dépendent de la taille du trou, de la quantité de matière à enlever, et des propriétés mécaniques de la pièce.
commande numérique par ordinateur
- Maximiser l'efficacité de votre machine de découpe jet d'eau
- Glossaire forets routeur CNC : définitions complètes & usages (Partie 2)
- Découpe acrylique au routeur CNC : guide expert pour précision et finition
- Engagement de coin : maîtriser le fraisage de précision pour une qualité de coin supérieure
- Maîtriser la découpe de l'acrylique avec une machine CNC : Guide étape par étape
- Maîtriser les opérations de tour et la sélection des outils de coupe
- Les barres d'impact (impact bars) expliquées : protection et support pour véhicules et convoyeurs
- Le rôle crucial des fluides de coupe dans l'usinage de précision
- Ajouter un Nouvel Outil sur votre Machine CNC : Guide Étape par Étape