



Remplacement efficace barre alésage sur commande EPM CNC : guide étape par étape
Suite à la détérioration complète d'une barre alésage sur un tour CNC, je l'ai remplacée par une neuve. Voici le récit complet de la procédure de remplacement d'outil.
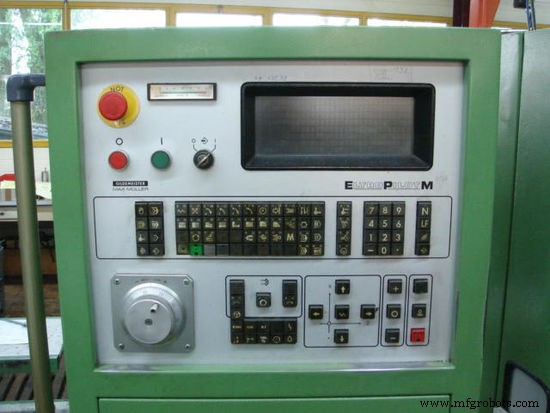
Eltro Pilot M
J'ai remplacé la barre alésage sur une machine CNC FMS-5 avec commande EPM (Eltro Pilot M) de Gildemeister.
Procédure remplacement outil
La barre alésage était la S10K SDUCL 07, l'insert utilisé est DCMT 070204. Le code indique diamètre 10 mm, arête coupe 7 mm, rayon pointe 0,4 mm.
J'ai serré la barre dans le porte-outil à collet, permettant changement facile de collet selon besoins.
Réglage correction outil
J'ai amené la barre serrée sur la Machine de préréglage outil et mesuré les valeurs axes X et Z. Puis rapportée sur la machine et serrée dans la tourelle porte-outils CNC.

Saisie données correction outil
Cette tourelle a 12 postes outil : 6 postes intérieurs (distance centre tourelle 160 mm) et 6 postes extérieurs (215 mm). Ces dimensions sont prises en compte pour tout nouvel outil.
J'ai serré l'outil sur un poste intérieur. Vient l'étape critique : saisir les valeurs mesurées dans la CNC. J'ai ouvert le programme et appelé le bloc où la correction est donnée (sur EPM, la correction est dans le programme avec code G G92 appelé Fichier Outil) et entré la nouvelle valeur mesurée. G92 prend plusieurs paramètres :
- X : valeur mesurée axe X (valeur machine préréglage + distance centre tourelle au centre poste)
- Z : valeur mesurée axe Z (valeur directe machine préréglage)
- I : rayon pointe insert
- K : rayon pointe insert
Exécution machine avec nouvel outil
Vient l'essai réel du nouvel outil. Critique car erreur mesure ou saisie peut causer des dégâts.
Mode exécution à blanc (Dry Run)
Je lance toujours en mode Dry Run : toutes avances contrôlées par démultiplication avance ou volant CNC (G00 aussi contrôlé). Je peux ajuster l'avance. Mais EPM n'a pas de mode Dry Run, la démultiplication avance fonctionne pareil, pas de problème.
Mode bloc unique (Single Block)
Je mets la machine en mode Single Block et exécute bloc par bloc, surveillant attentivement. Si valeurs correctes et programme sans faute, tout se passe bien. Sinon, j'arrête, revérifie, corrige, relance. Si l'outil termine avec succès, je repasse en mode automatique. Machine prête.
commande numérique par ordinateur
- L'anatomie et l'évolution des machines CNC
- Qu'est-ce que le CNC ? – Comprendre la Commande Numérique par Ordinateur pour la fabrication moderne
- Système de commande Siemens 808D pour routeur CNC : Introduction complète
- Production routeur CNC : Ingénierie de précision et assurance qualité
- 7 étapes essentielles pour sélectionner la machine-outil CNC idéale
- Facteurs clés à considérer lors de l'achat de machines-outils CNC
- Comparatif rapide des outils de coupe CNC : Fraises, tarauds et plus
- Améliorer la Précision & Exactitude des Machines-Outils CNC : Guide Complet
- Trois techniques éprouvées pour construire des machines CNC à cinq axes