



Comprendre G90 vs G91 : Coordonnées absolues et incrémentales sur Hust CNC Mill
Exemple simple de programme G-code Hust CNC montrant la différence entre G90 coordonnées absolues et G91 coordonnées incrémentales.
Ce tutoriel s'applique également à la plupart des commandes Fanuc. Ressource idéale pour machinistes et programmeurs débutants pour comprendre la différence entre G90 et G91.
Sur commandes Hust CNC Mill :
G90 = Coordonnées absolues
G91 = Coordonnées incrémentales
G90 Coordonnées absolues
L'origine (Point zéro pièce) est la référence. Les coordonnées de tous les points décrivant la forme de la pièce sont calculées depuis l'origine.
G91 Coordonnées incrémentales
Les coordonnées de tous les points sont calculées depuis le point final du bloc précédent.
Flexibilité Hust CNC
Mode G90 Coordonnées absolues
En mode G90 :
X = Mouvements absolus axe X
Y = Mouvements absolus axe Y
Z = Mouvements absolus axe Z
Mais U, V, W peuvent être utilisés pour mouvements incrémentaux :
U = Mouvements incrémentaux axe X
V = Mouvements incrémentaux axe Y
W = Mouvements incrémentaux axe Z
En G90, pas besoin de G91 pour faire des mouvements incrémentaux – utilisez U, V, W.
Mode G91 Coordonnées incrémentales
En mode G91 :
X = Mouvements incrémentaux axe X
Y = Mouvements incrémentaux axe Y
Z = Mouvements incrémentaux axe Z
En G91, U, V, W ne peuvent pas être utilisés.
Exemple programme CNC
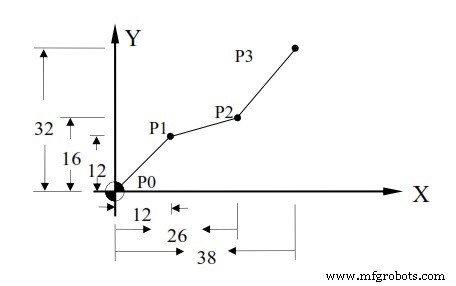
Exemple G90 absolu vs G91 incrémental Hust CNC
G90 Coordonnées absolues
N10 G00 X0.000 Y0.000 Position origine pièce
N20 G90 Mode absolu
N30 G1 X12.000 Y12.000 F300.00 P0 à P1
N40 X26.000 Y16.000 P0 à P2
N50 X38.000 Y32.000 P2 à P3
N60 M2
G91 Coordonnées incrémentales
N10 G00 X0.000 Y0.000 Position origine pièce
N20 G91 Mode incrémental
N30 G1 X12.000 Y12.000 F300.00 P0 à P1
N40 X14.000 Y4.000 P0 à P2
N50 X12.000 Y16.000 P2 à P3
N60 M2
G90 avec U,V,W incrémentaux
N10 G00 X0.000 Y0.000 Position origine pièce
N20 G1 U12.000 V12.000 F300.00 P0 à P1
N30 U14.000 V4.000 P1 à P2
N40 U12.000 V16.000 P2 à P3
N60 M2
Usage mixte
N10 G00 X0.000 Y0.000 Position origine pièce
N30 G1 U12.000 V12.000 F300.00 P0 à P1
N40 X26.000 V4.000 P1 à P2
N50 X38.000 V16.000 P2 à P3
N60 M2
N10 G00 X0.000 Y0.000 Position origine pièce
N30 G1 U12.000 V12.000 F300.00 P0 à P1
N40 U14.000 Y16.000 P1 à P2
N50 U12.000 Y32.000 P2 à P3
N60 M2
commande numérique par ordinateur
- Maîtriser Tournage Conique Cycle Modal G90 : Guide Programmation CNC
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
- Exemple fraisage CNC : G90 absolu, G91 incrémental, interpolation circulaire G02/G03
- Codes G Haas fraiseuse CNC : Guide complet fonctions préparatoires
- Guide étape par étape : Fraiser un cercle complet sur machines CNC avec G-code pratique
- Picotage contour fraiseuse Fanuc : Technique efficace répétition sous-programme
- Guide débutant : Cycle ébauche tournage G90 pour opérateurs CNC
- Maîtriser le positionnement absolu Sinumerik G90 : Commandes AC expliquées