



Optimiser outillage tournant Haas CNC avec cycles préprogrammés G81-G95
Cycles Haas CNC G81, G82, G83, G85, G89, G95 avec outillage tournant
Avant d'utiliser les cycles préprogrammés G81, G82, G83, G85, G89, G95 avec outillage tournant frontal ou axial, il faut s'assurer que le paramètre Haas CNC 315 bit 1 (NO SPINDLE CAN CYCLE) est correctement réglé.
Paramètre Haas 315 INTERRUPTEUR COMMUN 4 – Tour Haas
Paramètre Haas tour CNC 315 bit 1 (NO SPIND CAN CYCLE)
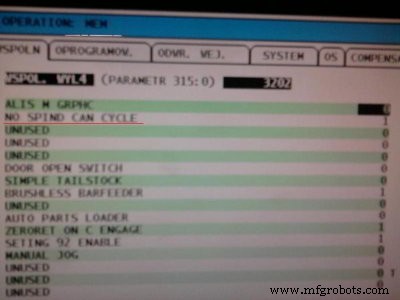
Paramètre Haas CNC 315 bit 1
Paramètre Haas tour 315 bit 1 réglé sur 1
Si le paramètre Haas tour 315 bit 1 est sur 1, la broche principale ne sera pas activée pendant un cycle préprogrammé.
Paramètre Haas tour 315 bit 1 réglé sur 0
Si le paramètre Haas tour 315 bit 1 est sur 0, le cycle préprogrammé fonctionne normalement en activant la broche principale.
Programmation angle précise CNC G01 : Maîtriser angles, rayons et chanfreins
Maîtriser programmation axe C tour avec outillage tournant Haas CNC
commande numérique par ordinateur
- Problèmes courants des machines CNC et solutions d'experts
- Optimiser la performance du routeur CNC avec techniques d'outillage expertes
- Manuel de fabrication de moules CNC : Maîtriser les planches de modelage & prototypage
- Transformez votre routeur CNC en entreprise rentable
- Routeur CNC bois : Polyvalence et précision pour meubles haut de gamme et plus
- Centre de tournage CNC GS-4000LM : Outillage tournant pour précision lourde
- Maîtriser programmation G81 axe C pour outillage tournant tours Haas CNC
- Maîtriser le taraudage de trous profonds sur Haas CNC : Techniques de brisement de copeaux et picotage
- Maîtriser les appels de sous-programmes locaux Haas CNC M97 : Exemple pas à pas