



Haas CNC G10 : Réglage programmable précis des décalages outil et pièce par G-code
Normalement, les opérateurs CNC entrent/réglent manuellement les décalages outil via le panneau de commande.
Mais si vous souhaitez régler les décalages outil et pièce via le programme, vous pouvez utiliser le code G Haas G10 Réglage programmable des décalages.
Il est pratique d'avoir les décalages outil et pièce dans le programme, ainsi si un autre opérateur modifie les décalages pour son usage, vous n'avez pas à vous soucier, car le code G10 Réglage décalages écrasera les anciennes valeurs par vos valeurs programmées.
Article connexe : Fanuc G10 Code G pour réglage programmable des décalages machine CNC.
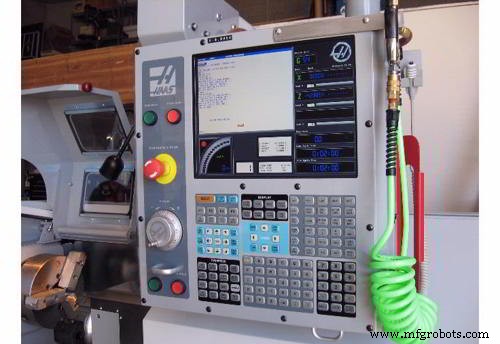
Tour Haas CNC
Haas CNC Tour G10 Réglage programmable des décalages
G10 permet au programmeur de régler les décalages dans le programme. L'utilisation de G10 remplace la saisie manuelle des décalages (longueur et diamètre d'outil, et décalages de coordonnées de pièce).
Programmation Haas CNC Tour G10 Réglage décalages
G10 L P Q R
L – Sélectionne la catégorie de décalage.
- L2 Origine coordonnées pièce pour COMMUN et G54-G59
- L10 Décalage géométrie ou décalage de décalage
- L1 ou L11 Usure outil
- L20 Origine coordonnées pièce auxiliaire pour G110-G129
P – Sélectionne un décalage spécifique.
- P1-P50 Références géométrie, usure ou décalages pièce (L10-L11)
- P51-P100 Références décalages de décalage (YASNAC) (L10-L11)
- P0 Référence décalage pièce COMMUN (L2)
- P1-P6 Références G54-G59 coordonnées pièce (L2)
- P1-P20 Références G110-G129 coordonnées auxiliaires (L20)
- P1-P99 G154 P1-P99 référence coordonnées auxiliaires (L20)
Q – Direction imaginaire pointe nez outil
R – Rayon nez outil
U – Montant incrémental à ajouter au décalage axe X
W – Montant incrémental à ajouter au décalage axe Z
X – Décalage axe X
Z – Décalage axe Z
Exemples de programmation Haas CNC G10 Réglage décalages
G10 L2 P1 W6.0
Déplace la coordonnée G54 de 6.0 unités vers la droite
G10 L20 P2 X-10. Z-8.
Règle la coordonnée pièce G111 à X-10.0, Z-8.0
G10 L10 P5 Z5.00
Règle le décalage géométrie de l'outil #5 à 5.00
G10 L11 P5 R.0625
Règle le décalage de l'outil #5 à 1/16″
commande numérique par ordinateur
- Tours CNC : Histoire, types et applications modernes
- Configuration efficace des offsets d'outil et de pièce avec l'entrée de données programmable G10
- Tour CNC Trak TRL 1540V – Précision et flexibilité pour l'usinage
- Opérations sur tour CNC : maîtriser l'usinage de précision
- Mâchoires de mandrin tour CNC : fonction, conception et guide de sélection
- Télécharger le Manuel Opérateur Tour CNC Haas Officiel – Guide Complet & Exemples Programmation
- Techniques Précises d'Offset Outil Tours CNC sur Commandes Fanuc
- Maîtriser le réglage des décalages outil sur centre de tournage SINUMERIK 808D
- Guide complet des M-Codes Haas Fraiseuse : Fonctions, réglages & usage