



Configuration efficace des offsets d'outil et de pièce avec l'entrée de données programmable G10
Le G10 (entrée de données programmable) est utilisé pour la saisie des données d'offset d'outil (offset outil) et d'offset de dispositif de fixation (offset pièce) sur machine CNC. C'est une méthode très simple pour prendre les offsets. Le G10 est utilisé dans le programme de position de référence. Ce code est très utile lorsque vous voulez effectuer une opération sur plusieurs dispositifs de fixation ou répéter le même processus. L'utilisation de ce code permet d'économiser le temps nécessaire au réglage des offsets.
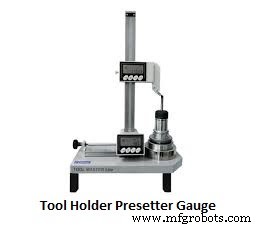
1] SAISIE DES DONNÉES D'OFFSET D'OUTIL (Tool offset)
Le pré-régleur d'outil (Tool Holder Presetter Gauge) est utilisé pour mesurer l'offset de l'outil. Les valeurs de X et Y (diamètre et longueur de l'outil) y sont trouvées, et vous pouvez entrer ces valeurs directement dans l'écran d'offset.
G10 L10 P1 R200 (Offset programmable, L10 = longueur outil, P1 = n° offset outil, R200 = valeur longueur)
G10 L11 P1 R195 (L11 = usure longueur, P1 = n° offset, R195 = valeur usure longueur)
G10 L12 P1 R50 (L12 = rayon outil, P1 = n° offset, R50 = valeur rayon)
G10 L13 P1 R47 (L13 = usure rayon, P1 = n° offset, R47 = valeur usure rayon)
2] SAISIE DES DONNÉES D'OFFSET DE DISPOSITIF (Work offset / Fixture offset)
Ici, nous devons prendre l'offset de plusieurs dispositifs. Le numéro d'offset pièce est généralement donné de P1 à P6 pour comprendre les coordonnées d'offset du dispositif par rapport à la machine.
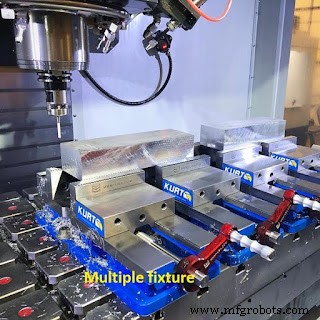
P1 = G54 (coordonnées offset pièce)
P2 = G55 P3 = G56 P4 = G57 P5 = G58 P6 = G59
Bloc : G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
(Offset programmable, L2 = données offset dispositif, P1 = coordonnées offset pièce. Mettez les valeurs mesurées X, Y, Z. A0.0 = sur certaines machines il y a axes A, B, C, ici mis à zéro)
Exemple :
O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;
commande numérique par ordinateur
- Exploiter les données dans l'Internet de la fiabilité : stratégies pour une gestion efficace
- Maîtriser l'exploitation CNC avec NC Studio : Guide pas-à-pas
- Maximiser l'avantage de votre organisation : transformer les données en insights stratégiques
- Techniques essentielles d'entrée d'outil pour l'usinage de précision
- Optimiser la durée de vie des outils avec les données machines : un guide moderne
- Capteurs MEDLI2 : données critiques pendant l'atterrissage de Perseverance sur Mars
- Techniques Précises d'Offset Outil Tours CNC sur Commandes Fanuc
- Débloquer Sinumerik 840D : Maîtriser Variables $TC_DP Données Outil pour Programmation CNC Précise
- Réinitialiser tous les décalages sur machines Haas CNC avec G-code G10