



Débloquer Sinumerik 840D : Maîtriser Variables $TC_DP Données Outil pour Programmation CNC Précise

Données Outil Sinumerik 840D
Variables système Données Outil Sinumerik 840D : $TC_DP1, $TC_DP2 … $TC_DP22.
Variables Système Données Outil $TC_DPx pour Sinumerik 840D
Donnent puissance et flexibilité au programmeur CNC, utilisables de multiples façons :
- Récupération Données Outil (accès)
- Mise à jour Données Outil (modification)
Qu'est-ce que les Données Outil Sinumerik 840D ?
Toutes données concernant l'outil (longueur, rayon nez, etc.) = Données Outil. Ou simplement : Dimensions Outil, Géométrie Outil, Offset Outil.
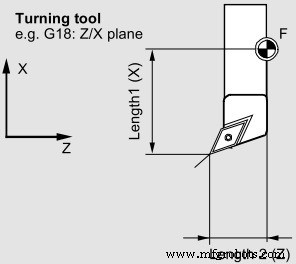
Données Outil Sinumerik 840D
Quelques variables $TC_DP expliquées :
$TC_DP1 : Type outil.
$TC_DP2 : Position nez outil 1…9
$TC_DP3 : Longueur1, Hauteur (X).
$TC_DP4 : Longueur2, Largeur (Z).
$TC_DP6 : Rayon nez.
$TC_DP12 : Usure Longueur1.
$TC_DP13 : Usure Longueur2.
Utilisation Variables $TC_DP Sinumerik 840D
Pour modifier données d'un outil spécifique, il faut donner valeurs à la variable pour cibler le bon outil.
Requis :
Numéro T Numéro poste outil
Numéro D Numéro arête coupe ou offset
$TC_DP1[ T , D ]
Exemple Programmation Mise à Jour Données Outil
N10 $TC_DP3[5, 1] = 90
Définit Longueur1 = 90 pour outil poste 5, arête D=1.
Exemple avec Paramètres R
N10 $TC_DP1[R40, R41] = R30
Définit type outil pour outil dont numéro dans R40, D dans R41, type dans R30.
Exemple Récupération Données Outil
N10 R10 = $TC_DP4[7, 1]
Récupère Longueur2 dans R10 pour outil 7, D=1.
commande numérique par ordinateur
- Maîtriser les variables C# et types de données primitifs : guide complet
- Votre usine est-elle prête pour l'IoT ? Guide pratique
- Variables C, types de données et constantes – Guide pratique
- Système de commande Siemens 808D pour routeur CNC : Introduction complète
- Comment l'IoT révolutionne les systèmes de suivi de véhicules
- Améliorer la précision des programmes CNC par l'intégration d'entrées externes
- Maîtriser la nomenclature variables système Sinumerik 840D : astuces et bonnes pratiques
- Maîtriser les boucles WHILE en programmation CNC SINUMERIK 840D
- Accéder à la position courante d'axe sur Sinumerik 840D avec la variable $AA_IM