



Guide pas à pas : Réglage des décalages pièce sur fraiseuse Hermle UWF‑851 avec commande Siemens Sinumerik 810
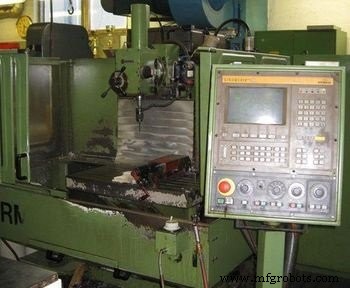
Cet article décrit l'ensemble du processus de réglage des décalages pièce (Work Offset) sur une fraiseuse CNC Hermle UWF 851 avec commande Siemens Sinumerik.
Serrez la pièce dans l'étau avec une profondeur de 5 à 10 mm.
Préparation de la fraise
Serrez la fraise de Ø 12 mm dans le porte-outil à l'aide d'un dispositif de serrage de porte-outil.
Saisissez le même porte-outil de la main gauche et appuyez sur le bouton de changement d'outil pour ouvrir le mécanisme de changement d'outil situé à droite de la tête de la fraiseuse CNC.
Placez le porte-outil dans la tête de la machine et poussez vers le haut, tout en appuyant avec l'autre main sur le bouton de fermeture du changement d'outil à côté du bouton de changement d'outil.
Sélectionnez le mode Jog et appuyez sur > (Bouton Page Suivante) pour trouver la page Over Store. Sélectionnez la page Over Store.
Entrez S = 450 (vitesse tr/min) et M = 03 (rotation horaire).
Appuyez sur le bouton Cycle Start. La broche démarre.
Sélectionnez le mode Incrémental. Dans ce mode, les calibrations 1 (0,001 mm), 10 (0,01 mm) et 100 (0,1 mm) peuvent être définies pour l'utilisation du volant électronique.
Les axes X, Y, Z, C peuvent être sélectionnés depuis le clavier.
Réglage du décalage pièce axe X
Sélectionnez la calibration 100 (0,1) et appuyez sur X pour activer l'axe X.
Utilisez le volant électronique pour approcher la fraise du côté de la pièce comme indiqué sur la figure ci-dessous (axe X).

Donnez à la fraise une certaine profondeur (5-10 mm).
Déplacez-vous à nouveau en X et lorsque vous êtes suffisamment proche pour ne plus voir d'espace entre la pièce et la fraise, réduisez la calibration du mode incrémental à 10 (0,01 mm), placez une feuille de papier entre la fraise et la pièce.
Continuez à avancer lentement, à un moment donné le papier se coupe, arrêtez-vous là : c'est la valeur de position d'axe requise pour le réglage du décalage.
Saisie de la valeur axe X dans le décalage zéro
Affichez la page Décalage Zéro sur l'écran de commande CNC en appuyant sur l'onglet Données de réglage puis sur l'onglet Décalage Zéro.
Placez la valeur de l'axe X obtenue à l'étape précédente dans le Décalage Zéro (G54 X = ………………..).
Réglage du décalage pièce axe Y
Sélectionnez le mode incrémental 100 (0,1 mm). Sélectionnez l'axe Z pour remonter la fraise.
Sélectionnez l'axe Y pour déplacer la fraise vers le côté indiqué sur la figure ci-dessous.

Sélectionnez l'axe Z pour donner 5-10 mm de profondeur à la fraise.
Sélectionnez l'axe Y pour approcher la pièce.
Lorsque vous êtes suffisamment proche pour ne plus voir d'espace entre la pièce et la fraise, réduisez la calibration du mode incrémental à 10 (0,01 mm), placez une feuille de papier entre la fraise et la pièce.
Continuez à avancer lentement, à un moment donné le papier se coupe. C'est maintenant la position de l'axe Y qui sera utilisée pour le réglage du décalage zéro.
Saisie de la valeur axe Y dans le décalage zéro
Appuyez sur l'onglet Données de réglage puis sur l'onglet Décalage Zéro pour afficher la page Décalage Zéro. Entrez maintenant la valeur de l'axe Y obtenue à l'étape précédente en la plaçant dans le Décalage Zéro (G54 Y = ………………… ).
Maintenant, sélectionnez 100 (0,1 mm) en mode incrémental. Sélectionnez l'axe Z pour remonter la fraise.
Ce n'est pas fini…
Après la procédure ci-dessus, lorsque votre programme s'exécutera en mode Automatique, votre fraise démarrera (G00 X0 Y0) au point indiqué ci-dessous, ce qui est incorrect.

Dernière étape
Ce que nous voulons, c'est que la fraise démarre exactement au point milieu au sommet du point de départ de la pièce, là où se rejoignent les deux côtés (dont les valeurs ont été mesurées ci-dessus).
Car c'est le point correct à partir duquel toutes les dimensions du composant sont calculées, voir la figure.

Pour corriger la position de la fraise, nous soustrairons le rayon de la fraise qui est de 6 mm (notre fraise est de Ø12 mm) de l'axe X et ajouterons 6 mm à l'axe Y dans les valeurs de décalage zéro X, Y.
commande numérique par ordinateur
- Routeur CNC bois Siemens 808D : Redémarrage avec les paramètres de sauvegarde
- Pourquoi choisir un atelier avec aléseuse CNC pour vos besoins en fabrication de précision
- Comprendre les aléseuses CNC : Fonctionnement et avantages clés
- Améliorer le contrôle qualité en usinage CNC : stratégies pour la précision et la satisfaction client
- Tour CNC Millport SmartLathez 1740 – Précision et puissance
- Explorer les avantages de l'usinage CNC fraisage-tournage
- Techniques Précises d'Offset Outil Tours CNC sur Commandes Fanuc
- Maîtriser la Programmation Sinumerik 840D CNC : Guide Expert Cycles Filetage Avancés
- Guide complet des M-Codes Haas Fraiseuse : Fonctions, réglages & usage