



Guide du fraisage CNC : Utilisation de G41 et G40 pour la compensation de rayon d'outil précise
Cet exemple de programme de compensation de rayon d'outil montre comment utiliser les codes G41 et G40 dans un programme de fraisage CNC.
Les codes de compensation d'outil utilisés dans ce programme sont :
- G41 : Compensation de rayon d'outil à gauche
- G40 : Annulation de la compensation de rayon d'outil
Exemple de compensation de rayon d'outil
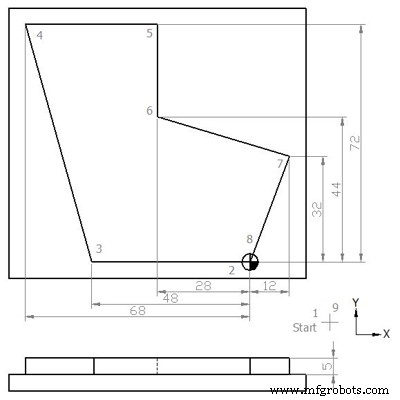
Exemple de compensation de rayon d'outil G41 G40
N5 G00 G54 G64 G90 G17 X20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G41 X0 Y0 N40 X-48 N45 X-68 Y72 N50 X-28 N55 Y44 N60 X12 Y32 N65 X0 Y0 N70 G40 X20 Y-20 N75 G00 Z50 N80 Y100 N85 M30
Pièce finie
Après la fin du processus d'usinage, la pièce aura cet aspect :
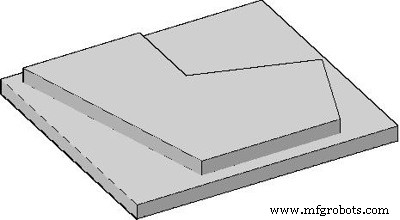
Pièce finie - Exemple de compensation de rayon d'outil
Explication du G-Code CNC
G00 : Déplacement rapide.
G54 : Décalage zéro n°1.
G64 : Mode chemin continu.
G90 : Système de cotation absolu.
G17 : Sélection du plan X-Y.
G41 : Activation de la compensation de rayon d'outil (mouvement côté gauche).
G40 : Désactivation de la compensation de rayon d'outil.
S : Vitesse de broche.
F : Avance des axes.
M : Rotation de l'outil (3 = horaire, 4 = anti-horaire).
D : Numéro de décalage d'outil.
commande numérique par ordinateur
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Guide étape par étape : Fraiser un cercle complet sur machines CNC avec G-code pratique
- Maîtriser la programmation rayon & chanfrein Sinumerik 810 fraisage CNC – Exemple pas à pas
- Programmation fraisage CNC Sinumerik 810 : Maîtriser le contrôle rayon & chanfrein
- Programme de fraisage CNC : Démonstration de la compensation de rayon d'outil G41 à gauche
- Exemple d'arc fraisage CNC : Utilisation G2 avec paramètres I et J