



Fanuc G85 Cycle d'alésage – Guide programmation fraiseuse CNC
Le cycle d'alésage Fanuc G85 est aussi appelé cycle de réamurage Fanuc G85, car utilisable pour opérations de réamurage.
Cycle d'alésage Fanuc G85 – Cycle de réamurage
L'outil descend à la profondeur finale avec l'avance et rétracte au plan de retrait avec la même avance.
Format Fanuc G85
G85 X Y Z R F K
| Paramètre | Description |
|---|---|
| X Y | Position du trou |
| Z | Profondeur d'alésage (Absolu) |
| R | Position de départ au-dessus du trou |
| F | Avance de coupe |
| K | Nombre de répétitions (si requis) |
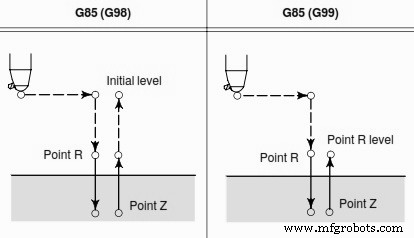
Cycle d'alésage Fanuc G85
Fonctionnement Fanuc G85
- Après positionnement X et Y, déplacement rapide au point R.
- Alésage/Réamurage du point R à la profondeur Z avec avance F.
- Après atteinte profondeur Z avec avance F, retour avec la même avance F.
Le plan de retour dépend de G98, G99 :
Si G98 avec G85 : retour au niveau initial.
Si G99 : retour au niveau R.
Exemple programme Fanuc G85
M3 S100 G90 G99 G85 X300. Y–250. Z–150. R–120. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
Maîtriser les G-Codes one-shot : Guide pratique de programmation G-Code
Exemple cycle perçage tour CNC : Sinumerik CYCLE81 pour usinage efficace
commande numérique par ordinateur
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Maîtriser le cycle de dressage G72 Fanuc : guide complet et astuces
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Cycle de répétition de motif Fanuc G73 : guide complet
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- ECS G85 Cycle alésage - Retour outil optimisé et perçage précis