



Industrialisation de l'impression 3D composites à fibres continues à Delft : avancées et succès en production
L'impression 3D de composites renforcés de fibres continues continue de s'étendre et de progresser. De nombreuses nouvelles entreprises et développements ont émergé depuis que Markforged a annoncé l'imprimante 3D à fibres continues Mark One en 2014. J'ai blogué sur beaucoup d'entre elles, et je continuerai d'explorer le paysage et les acteurs en développement rapide pour les lecteurs de CW.
CEAD (Delft, Pays-Bas) a été présenté dans l'article de Karen Mason de mars 2019, « Moving continuous-fiber 3D printing into production ». Dans ce blog, je donne plus de détails basés sur mes interviews avec le co-fondateur Maarten Logtenberg, incluant pourquoi l'entreprise vend son extrudeur séparément et la vision de l'entreprise pour l'avenir de l'impression à fibres continues.
Impression avec et sans fibres continues — dans la même impression
Avec Logtenberg, CEAD a été fondée par Lucas Janssen. Ils étaient la moitié de l'équipe qui a lancé l'entreprise d'imprimantes 3D néerlandaise Leapfrog. « Nous avons fait beaucoup de machines d'impression 3D différentes pour l'industrie », dit Logtenberg. « Je regardais le marché et j'avais l'impression qu'il manquait l'impression à grande échelle avec des matériaux adaptés aux applications véritablement industrielles. Vous avez besoin de plus de résistance vs. thermoplastique seul. » C'est ce que l'impression avec fibres continues apporte. « Donc, nous avons développé notre propre technologie, que nous avons brevetée », continue-t-il.
« Nous voyons encore un besoin pour des impressions avec fibres courtes et sans fibres. » C'est pourquoi la technologie Continuous Fibre Additive Manufacturing (CFAM) de CEAD permet l'impression avec fibres continues et avec extrusion directe depuis des granulés non renforcés ou à fibres courtes dans la même impression. « Nous n'avons pas besoin de changer la tête d'impression », explique Logtenberg. « Nous mettons la fibre continue au milieu de la fonte, donc les deux sont extrudés en même temps. Mais ils utilisent des systèmes d'entraînement différents. La fibre continue est poussée à travers la tête d'impression mais pré-imprégnée pour assurer la qualité. »
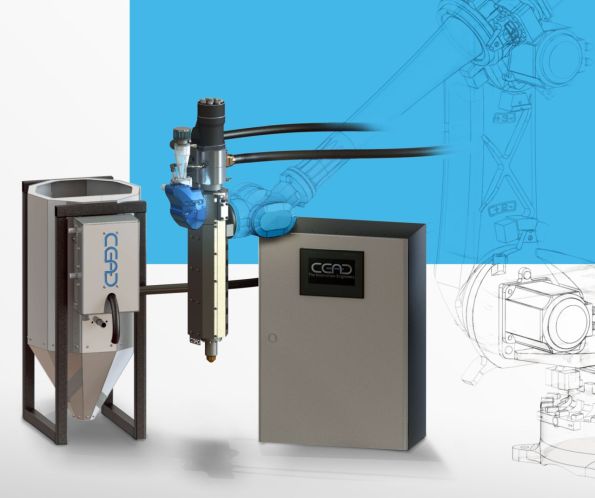
Déjà standard dans les composites moulés par injection et surmoulés, ainsi que les composites thermoplastiques à fibres longues discontinues (DLFT) moulés par compression, l'extrusion directe de granulés/matériaux granulaires est moins chère pour la production industrielle, dit Logtenberg. « Ces matériaux doivent être séchés avant impression, et nous avons développé notre propre sécheur, qui est connecté à la machine CFAM. »
Similaire aux composites thermoplastiques surmoulés, pour chaque impression, le même polymère est utilisé à la fois dans le filament continu pré-imprégné et l'extrusion directe non renforcée ou à fibres courtes. L'entreprise a traité une large gamme de polymères, incluant ABS, PC, PEEK, PET, PLA et PP. Ils explorent maintenant le PEKK et le PAEK bas point de fusion.
SOURCE: CEAD
Zones de chauffage et portique vs. robot
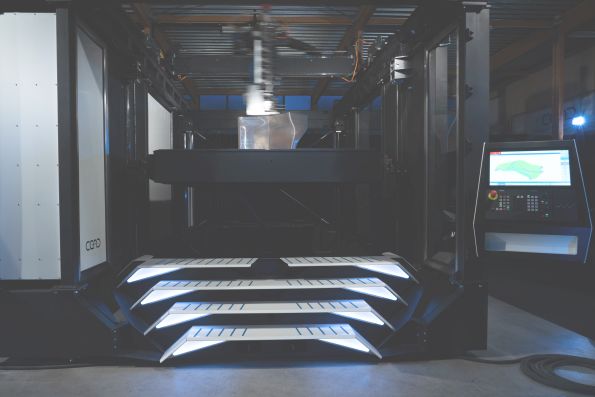
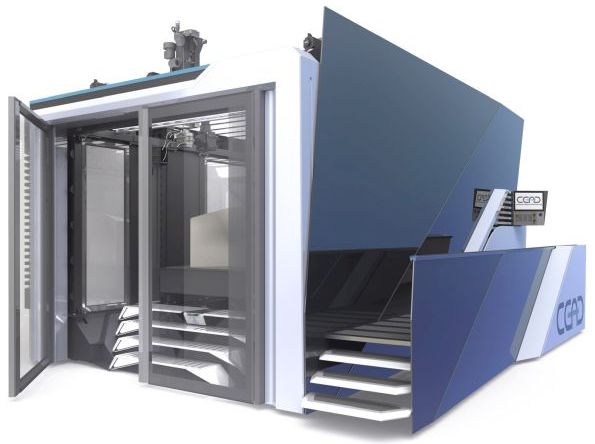
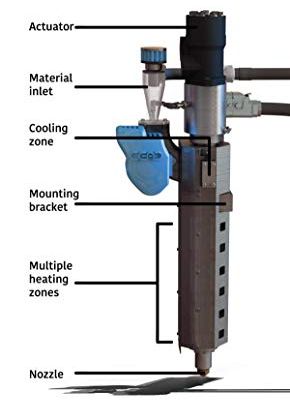
Actuellement, CEAD offre l'extrudeur Robot, avec quatre zones de chauffage, et sa machine CFAM Prime à portique, avec un volume de construction de 4 sur 2 sur 1,5 mètres et 10 zones de chauffage dans l'extrudeur. « Nous avons commencé le développement en 2017 », dit Logtenberg. « La tête d'impression est basée sur un extrudeur à vis unique couramment utilisé avec le moulage par injection. Vous avez besoin de zones pour chauffer progressivement le matériau afin de pouvoir appliquer la grande quantité de pression nécessaire (50-60 bar) pour extruder autant de matériau. Les granulés sont transférés vers le canon, où ils fondent, puis vous compressez et poussez. Si vous chauffez trop vite, aucune pression ne se construira dans l'extrudeur. »
Pourquoi vendre l'extrudeur/tête d'impression séparément ? « Les clients voulaient aussi un extrudeur plus petit pour un bras robotique pour construire leurs propres machines, mais sans utiliser de fibres continues, juste extrusion directe », dit Logtenberg. Alors pourquoi utiliser un portique pour le CFAM Prime ? La réponse courte : précision et vitesse. « Les robots sont vraiment bons pour la précision relative », explique-t-il, « mais la façon dont ils arrivent au point B depuis le point A est imprécise. Avec l'impression 3D, vous devez vous déplacer continuellement avec précision pour créer une pièce finie de haute qualité. »
« L'autre problème est la vitesse », continue-t-il. « Nous voulions un débit élevé pour la production industrielle mais aussi avec haute résolution. Un bras robotique utilisant notre extrudeur peut bouger à 4 m/min, ce qui est très vite pour un robot, mais la machine à portique peut bouger à 60 m/min. »
Bien que le portique offre la vitesse, un extrudeur sur bras robotique offre encore l'impression multi-axes. « Nous sommes intéressés à utiliser l'impression multi-axes pour surmonter le défi actuel avec les propriétés en direction z [typique de l'impression par tranches] », reconnaît Logtenberg. « Nous avons développé le système à portique d'abord, mais avons maintenant un nouveau système de contrôle de Siemens qui offre le même contrôle sur un bras robotique. Donc nous développons des machines 5 axes. Le système à portique est encore plus rapide, mais ce nouveau système offre un vrai placement multi-axes. » Il envisage de combiner les deux systèmes, similaire à la configuration pour machines d'usinage CNC 5 axes.
SOURCE: CEAD
Refroidissement et contrôle
Un des problèmes dans l'impression 3D est le contrôle du retrait de la matrice plastique. Bien que le CFAM Prime ait initialement utilisé le chauffage infrarouge (IR) géré avec des entrées de caméras thermiques, Logtenberg concède que ce système produisait un chauffage inégal lors de l'impression de formes complexes. « Nous utilisions encore une chambre d'impression fermée et développons maintenant un lit d'impression chauffé », dit-il. « Cela fournira une chaleur plus uniforme, et nous utiliserons encore les caméras thermiques pour surveiller et gérer le système. Si vous imprimez la même pièce deux fois à six mois d'intervalle, vous aurez le même profil de température et conditions dans la chambre d'impression. »
Logtenberg note que l'extrudeur CFAM Prime extrude tellement de matériau qu'il y a beaucoup d'énergie dedans. « Donc, il est dur de le refroidir assez vite pour que l'impression soit stable. Vous voulez refroidir les couches pour les rendre stables pendant que vous imprimez », ajoute-t-il. Comment ce refroidissement est-il obtenu ? « En utilisant de l'air forcé, et beaucoup », dit Logtenberg. Il note qu'ajouter de la chaleur dans le lit d'impression et la chambre fermée fait partie du contrôle du gauchissement. « Vous posez des couches chaudes sur des couches froides. Mais vous voulez garder le matériau au-dessus de son Tg, qui est plus de 150 °C pour certains matériaux, pourtant c'est stable pour imprimer dessus. » Même avec ce procédé, Logtenberg note qu'il y aura toujours une certaine contrainte thermique dans la pièce. « Vous pouvez faire quelques étapes de post-traitement pour enlever la tension de la pièce. »
SOURCE: CEAD
CEAD utilise les systèmes Siemens pour contrôler ses machines. « Ce sont bien pensés et peuvent gérer des défis complexes dans le procédé et les matériaux », explique Logtenberg. CEAD a écrit son propre logiciel derrière le système Siemens pour fournir une interface utilisateur facile. « La machine tourne sur du G-code, qui est aussi le standard utilisé pour les machines d'usinage industrielles », note-t-il. « Cela donne de la liberté dans la programmation des pièces. Cela peut utiliser des trancheurs open source mais aussi Siemens NX, qui est un outil logiciel puissant. »
Logtenberg dit que le client peut choisir à quel point il veut aller complexe. « Notre approche est très open source, permettant différents types de logiciels d'impression à être utilisés. Donc si le client veut une impression très simplifiée, vous appuyez juste sur un bouton. Mais il est aussi possible d'utiliser des logiciels plus avancés. Cependant, alors le client doit avoir la connaissance pour les utiliser. Notre vision est de laisser les gens décider ce qu'ils veulent utiliser et ensuite nous les soutenons. » Logtenberg note que CEAD vend aux entreprises, pas aux consommateurs. « Donc nous avons la capacité de fournir plus de support. »
Pièces imprimées et propriétés
« Vous pouvez sentir la différence dans les pièces imprimées avec fibres continues versus celles imprimées avec fibres hachées », note Logtenberg. « Mais nous n'avons pas testé les propriétés encore. » C'est la prochaine tâche, maintenant que le développement machine et le lancement initial sont terminés. « Cette année nous travaillerons sur la caractérisation complète des matériaux et le développement de fiches de données avec résistance à la compression, rigidité, etc. pour chaque combinaison de matériaux », ajoute-t-il.
Déterminer le contenu en vides et le volume de fibres fait aussi partie de ce travail de caractérisation. « Notre contenu en fibres n'est pas si élevé pour l'instant », concède Logtenberg. « Si vous utilisez les granulés à fibres hachées, vous avez 30 % de fibres en poids, par exemple. Ajouter la fibre continue n'ajoute que 10 % de plus à cela car le débit et le volume global sont grands. »
Qu'en est-il du compactage pour réduire le contenu en vides ? « La buse elle-même compacte la couche », dit Logtenberg. « Vous devez avoir le bon rapport hauteur vs largeur. Si vous avez ça juste, vous obtenez une bonne adhérence entre les couches. » Il explique que le rapport hauteur/largeur devrait être dans la bonne plage pour permettre la force de compression dans la couche imprimée et assez de chaleur pour obtenir une bonne fusion dans les couches. « Par exemple, dans une couche imprimée de 5 mm de haut et 5 mm de large, il y aura presque pas de force de compression », note-t-il. « Pour une couche de 5 mm de haut, vous avez besoin d'une largeur de 10 mm. »
CEAD améliore continuellement la qualité d'impression du CFAM Prime, dit Logtenberg. « Nous avons développé beaucoup de logiciels internes pour l'impression dynamique. » Il explique qu'il y avait des problèmes dans les coins car l'extrudeur pousse du matériau pendant que la machine doit ralentir pour tourner. « Nous avons maintenant résolu ce problème. Nous continuons de développer notre suivi utilisant capteurs, la dynamique et la température de couche, par exemple, pour améliorer le contrôle de procédé. »
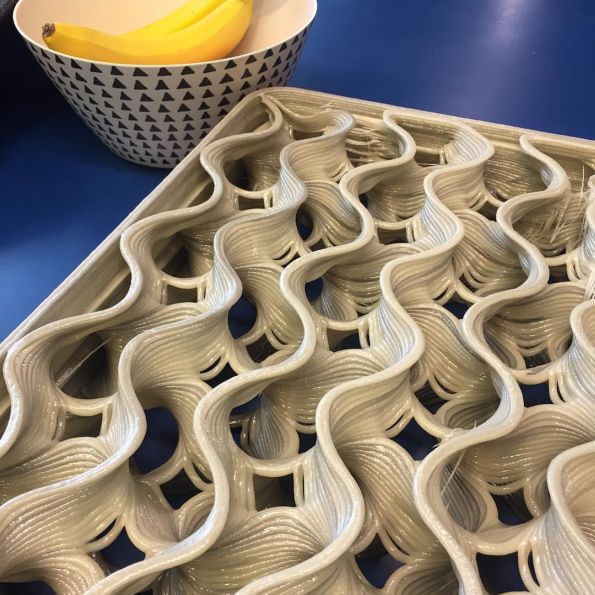
SOURCE: CEAD Instagram, mars 2019
Machines pour le naval et la construction
Logtenberg dit que les premières cibles pour la capacité de production industrielle du CFAM Prime sont les marchés naval et bâtiment & infrastructure car ses pièces composites imprimées sont assez bonnes pour être directement utilisées en service final. En effet, ses premiers clients sont Royal Roos (Rotterdam, Pays-Bas), une entreprise d'ingénierie et construction navale, et Poly Products (Werkendam, Pays-Bas), un fabricant composites qui œuvre dans les secteurs naval, architecture, industriel, récréatif et transport.
Cela dit, le CFAM Prime est aussi utilisé pour imprimer des moules, surtout pour structures navales. « C'est pourquoi nous avons procédé avec le bras robotique », dit Logtenberg, « et nous avons ajouté l'usinage CNC, un peu comme la machine LSAM [par Thermwood] mais un peu plus petite et moins chère. »
« Dans l'UE, le taux de construction naval est en baisse », dit-il. « Parce que la main-d'œuvre est si chère, la production part en Chine. Donc, nous essayons d'établir un moyen de concurrencer. Nous regardons aussi d'autres marchés, comme l'automobile, l'aérospatiale et d'autres transports. »
La réponse dans les marchés naval et construction a été bonne. « Nous faisons beaucoup de projets pour montrer ce que la machine peut faire », dit Logtenberg. « Après le lancement l'automne dernier, les ventes étaient plus lentes que nous aurions voulu. Mais maintenant ça bouge bien, avec des projets qui s'accélèrent et développements machine. »
Pour ces nouveaux marchés, CEAD explore de nouveaux matériaux. Par exemple, il teste un matériau de SABIC pour la résistance au feu et parle à des fabricants de trains. Avec la capacité d'imprimer des fibres continues, CFAM pourrait-il aussi être utilisé pour imprimer avec du fil et/ou capteurs ? « Nous regardons ça », dit Logtenberg. « Nous travaillons avec une entreprise pour intégrer de la fibre d'acier, qui est aussi conductrice. »
Vision future
Beaucoup dans l'industrie des composites traditionnels s'interrogent sur comment les composites à fibres continues imprimés en 3D peuvent concurrencer les composites conventionnels quand ils ont un si faible contenu en fibres et un si haut potentiel de délaminage entre les couches imprimées. « Pour sûr, la résistance en direction z est l'un des défis les plus difficiles pour les composites imprimés en 3D », convient Logtenberg. « Nous ne concurrençons pas les composites conventionnels actuellement. Nous croyons que dans le futur nous pourrons concurrencer les composites conventionnels parce que notre production est complètement automatisée, mais nous avons un long chemin à faire. Pour l'instant, c'est un ajout aux méthodes de fabrication actuelles, donnant de la flexibilité et ouvrant des possibilités de conception et production. »
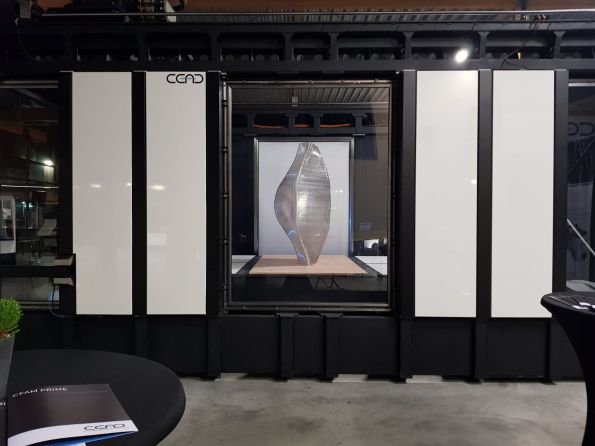
SOURCE: CEAD
Résine
- Ingénierie composite & fibre de carbone : Comment les matériaux avancés façonnent l'infrastructure moderne
- Impossible Objects et BASF lancent une solution d'impression 3D carbone/PA6 haute performance
- Fabrication à fibres continues : fusion de l'impression 3D et du traitement avancé des fibres
- Covestro lance Maezio : thermoplastiques fibres continues avancés pour applications haute performance
- Révolutionner les composites : Fabrication à fibres continues avec MOI Composites
- Ingénieurs de South Dakota Mines : 2e place au concours national de ponts avec design composite léger
- Faire progresser l'impression 3D : Fabrication de composites renforcés de fibres continues
- Découvrez les derniers matériaux composites au NPE2018 – Trouvez fournisseurs clés et innovations
- Explorer les matériaux composites pour l'impression 3D : guide pratique pour ingénieurs