



Maîtriser l'interpolation circulaire : Partie 3 – Calculer G02/G03 avec I, J, K
3ème partie de la série d'articles « Concepts & Programmation d'interpolation circulaire ».
Cette partie explique brièvement comment les machinistes CNC peuvent Calculer et Programmer l'interpolation circulaire G02 G03 avec l'utilisation de I J et K.
Lire les autres parties de cet article
- Concepts & Programmation d'interpolation circulaire Partie 1 (Concepts)
- Concepts & Programmation d'interpolation circulaire Partie 2 (Utilisation de R)
- Concepts & Programmation d'interpolation circulaire Partie 3 (Utilisation de I J K)
- Concepts & Programmation d'interpolation circulaire Partie 4 (R inconnu)
- Concepts & Programmation d'interpolation circulaire Partie 5 (Exemples)
- Concepts & Programmation d'interpolation circulaire Partie 6 (Utilisations & Exercices)
Concepts & Programmation Interpolation circulaire G02 G03 I, J, K
L'axe de l'arc doit être parallèle à l'axe X, Y ou Z du système de coordonnées machine. L'axe ou le plan perpendiculaire à l'axe est sélectionné avec G17 (axe Z, plan XY), G18 (axe Y, plan XZ) ou G19 (axe X, plan YZ). I, J et K sont les décalages depuis la position actuelle. À un moment donné, seulement deux de I, J et K seront utilisés. Cela dépendra du plan d'arc sélectionné :
- G17 – Utiliser I et J
- G18 – Utiliser I et K
- G19 – Utiliser J et K
Les arguments I, J et K spécifient la DISTANCE du POINT DE DÉPART DE L'ARC au POINT CENTRAL de l'arc. Notez que le point de départ de l'arc n'est PAS DONNÉ dans une commande G02 ou G03. Le point de départ est déterminé par la position de l'outil lorsque la commande est exécutée. De plus, le point central n'est jamais donné explicitement dans la commande. I, J et K sont des DISTANCES. Si la géométrie du cercle est impossible (à 0,0001 près), une erreur est généralement générée.
La figure suivante montre les quatre quadrants du cercle et le calcul de I, J du point de départ au point final. Rayon du cercle : 50 mm.
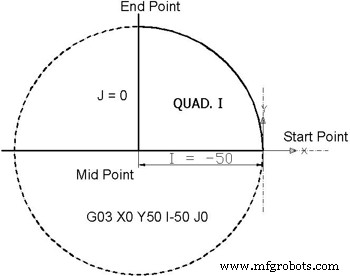 Quadrant I de 0° à 90° – Concepts interpolation circulaire
|
||||||||||||
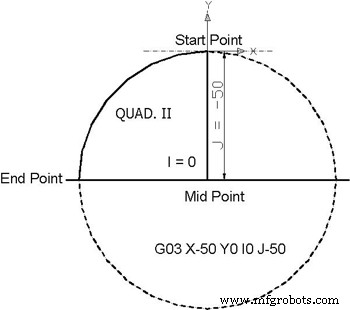 Quadrant II de 90° à 180° – Concepts interpolation circulaire
|
||||||||||||
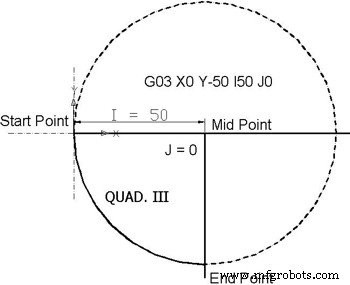 Quadrant III de 180° à 270° – Concepts interpolation circulaire
|
||||||||||||
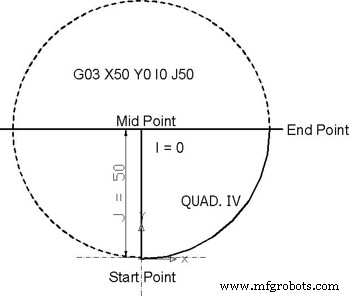 Quadrant IV de 270° à 0° – Concepts interpolation circulaire
|
||||||||||||
Lire les autres parties de cet article
- Concepts & Programmation d'interpolation circulaire Partie 1 (Concepts)
- Concepts & Programmation d'interpolation circulaire Partie 2 (Utilisation de R)
- Concepts & Programmation d'interpolation circulaire Partie 3 (Utilisation de I J K)
- Concepts & Programmation d'interpolation circulaire Partie 4 (R inconnu)
- Concepts & Programmation d'interpolation circulaire Partie 5 (Exemples)
- Concepts & Programmation d'interpolation circulaire Partie 6 (Utilisations & Exercices)
commande numérique par ordinateur
- Bases de la programmation C++ : Qu'est-ce que C++ et pourquoi ça compte
- Logiciel d'imbrication avancé : Productivité accrue pour tôleries et découpeurs métalliques
- Interpolation Circulaire CNC G02 (Horaire) – Exemple Pratique Programmation G-Code
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Maîtriser G02/G03 Interpolation Circulaire CNC : Exemple Pas à Pas
- Tutoriel interpolation circulaire CNC : Maîtriser les G-codes G02 et G03
- Interpolation circulaire horaire G02 CNC : Programme exemple débutant
- Interpolation circulaire fraisage CNC : Exemple pratique G02/G03
- DIN 66025 : Guide complet des codes de programmation CN