



Maîtriser l'usinage avec fraises miniatures : booster précision et performance
L'industrie de l'usinage considère généralement le micromachinage et les fraises miniatures comme toute fraise à queue avec un diamètre inférieur à 1/8 de pouce. C'est aussi souvent le point où les tolérances doivent être maintenues dans une fenêtre plus serrée. Comme le diamètre d'un outil est directement lié à la résistance d'un outil, les fraises miniatures sont considérablement plus faibles que leurs homologues plus grandes, et par conséquent, le manque de résistance doit être pris en compte lors du micromachinage. Si vous utilisez ces outils dans une application répétitive, l'optimisation de ce processus est essentielle.
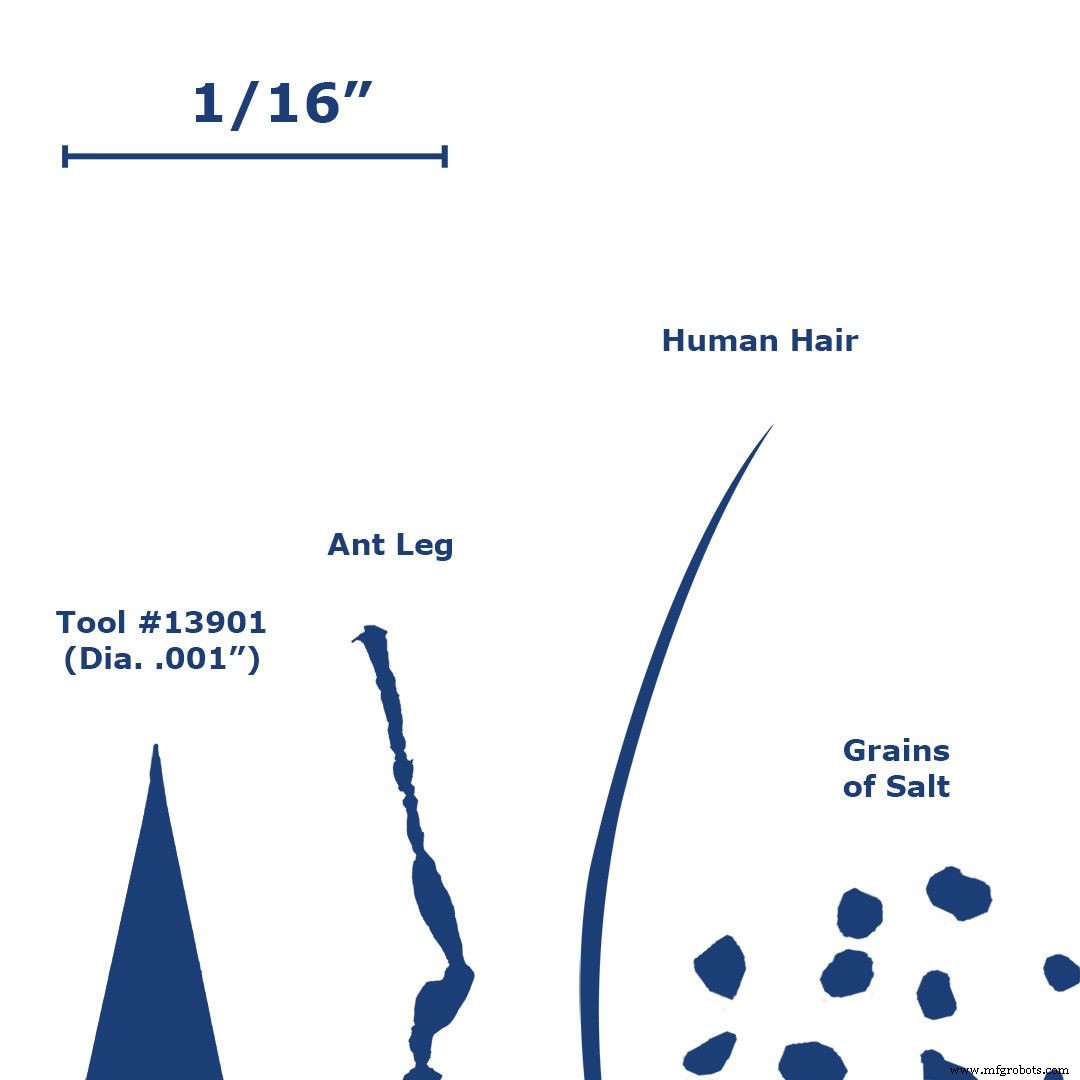
Différences clés de coupe entre fraises conventionnelles et miniatures
Battement (Runout)
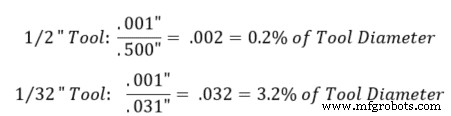
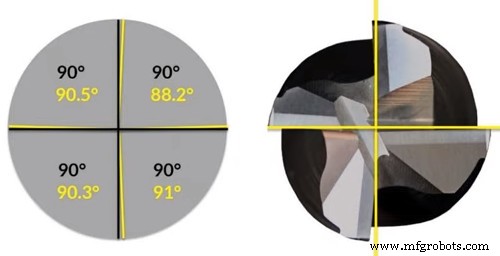
Le battement pendant une opération a un effet beaucoup plus grand sur les outils miniatures, car même une très petite quantité peut avoir un impact important sur l'engagement de l'outil et les forces de coupe. Le battement cause l'augmentation des forces de coupe en raison de l'engagement inégal des flûtes, amenant certaines flûtes à s'user plus vite que d'autres dans les outils conventionnels, et la rupture dans les outils miniatures. La vibration de l'outil impacte aussi la durée de vie de l'outil, car les impacts intermittents peuvent causer l'ébréchage de l'outil, ou dans le cas des outils miniatures, la rupture. Il est extrêmement important de vérifier le battement d'une configuration avant de commencer une opération. L'exemple ci-dessous démontre à quel point 0,001" de battement fait une différence entre un outil de 0,500" de diamètre et un outil de 0,031" de diamètre.
Épaisseur du copeau
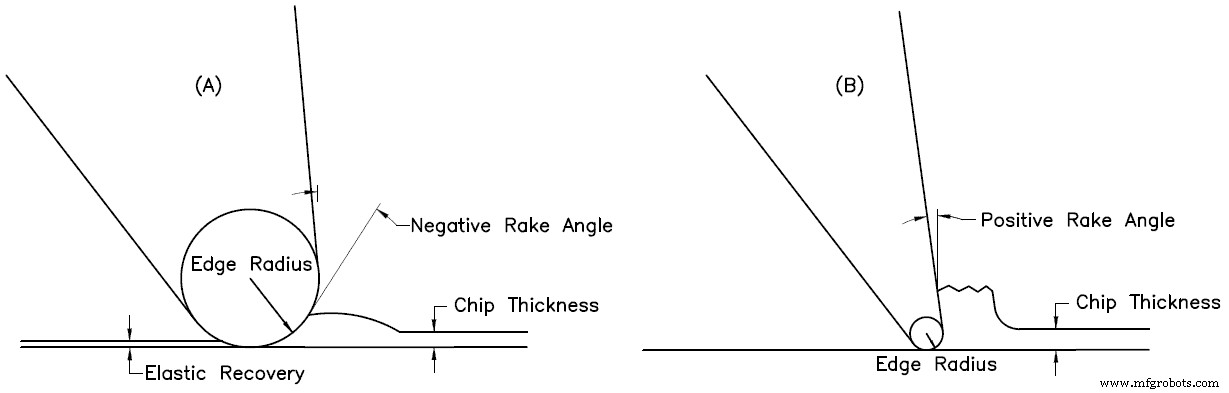
Le rapport entre l'épaisseur du copeau et le rayon de bord (la préparation de bord) est beaucoup plus petit pour les outils miniatures. Ce phénomène est parfois appelé « l'effet de taille » et mène souvent à une erreur dans la prédiction des forces de coupe. Lorsque le rapport épaisseur de copeau / rayon de bord est plus petit, la fraise sera plus ou moins en train de labourer le matériau plutôt que de le ciseler. Cet effet de labourage est essentiellement dû à l'angle de rake négatif créé par le rayon de bord lors de la coupe d'un copeau avec une petite épaisseur.
Si cette épaisseur est inférieure à une certaine valeur (cette valeur dépend de l'outil utilisé), le matériau se glissera sous l'outil. Une fois l'outil passé et s'il n'y a pas de formation de copeau, une partie du matériau labouré récupère élastiquement. Cette récupération élastique cause des forces de coupe et une friction plus élevées en raison de la zone de contact accrue entre l'outil et la pièce. Ces deux facteurs mènent finalement à une plus grande quantité d'usure d'outil et de rugosité de surface.
Déflexion d'outil en usinage conventionnel vs micromachinage
La déflexion d'outil a un impact beaucoup plus grand sur la formation des copeaux et la précision de l'opération dans les opérations de micromachinage, comparé aux opérations conventionnelles. Les forces de coupe concentrées sur le côté de l'outil le font fléchir dans la direction opposée à l'avance. L'amplitude de cette déflexion dépend de la rigidité de l'outil et de sa distance étendue depuis la broche. Les outils de petit diamètre sont intrinsèquement moins rigides comparés aux outils de plus grand diamètre car ils ont beaucoup moins de matériau les maintenant en place pendant l'opération. En théorie, doubler la longueur sortant du porte-outil entraînera 8 fois plus de déflexion. Doubler le diamètre d'une fraise à queue entraînera 16 fois moins de déflexion. Si un outil de coupe miniature casse au premier passage, c'est très probablement dû à la force de déflexion surmontant la résistance du carbure. Voici quelques façons de minimiser la déflexion d'outil.
Homogénéité de la pièce
L'homogénéité de la pièce devient un facteur discutable avec la diminution du diamètre de l'outil. Cela signifie qu'un matériau peut ne pas avoir des propriétés uniformes à une échelle exceptionnellement petite en raison de plusieurs facteurs, tels que les surfaces de conteneur, les impuretés insolubles, les joints de grain, et les dislocations. Cette hypothèse est généralement réservée aux outils qui ont un diamètre de coupe inférieur à 0,020", car le système de coupe doit être extrêmement petit pour que l'homogénéité de la microstructure du matériau soit mise en question.
Finition de surface
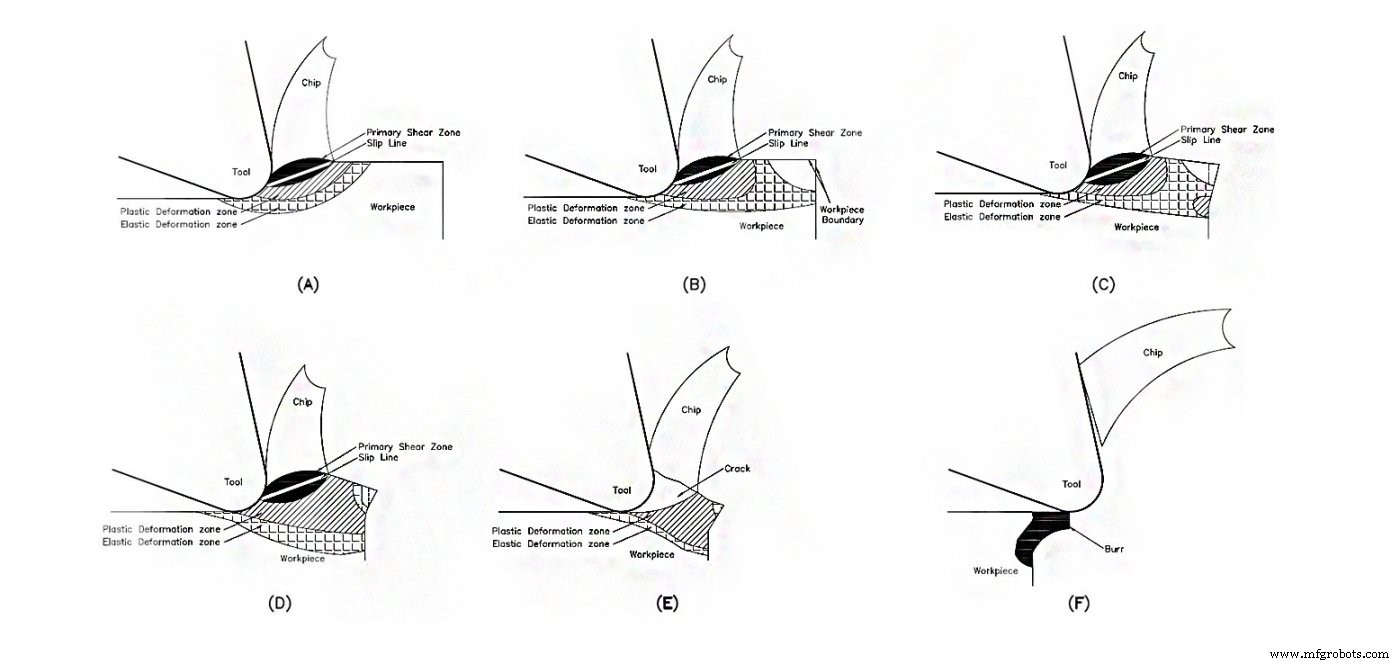
Le micromachinage peut résulter en une quantité accrue de bavures et de rugosité de surface comparé à l'usinage conventionnel. En fraisage, le bavurage augmente à mesure que l'avance augmente, et diminue à mesure que la vitesse augmente. Pendant une opération d'usinage, les copeaux sont créés par la compression et le cisaillement du matériau de la pièce le long de la zone de cisaillement primaire. Cette zone de cisaillement peut être vue dans la Figure 2 ci-dessous. Comme indiqué précédemment, le rapport épaisseur de copeau / rayon de bord est beaucoup plus élevé dans les applications miniatures. Par conséquent, des zones de déformation plastique et élastique sont créées pendant la coupe et sont situées adjacentes à la zone de cisaillement primaire (Figure 2a). Par conséquent, lorsque le tranchant est proche de la bordure de la pièce, la zone élastique atteint également cette bordure (Figure 2b). La déformation plastique se propage dans cette zone au fur et à mesure que le tranchant avance, et plus de déformation plastique se forme à la bordure en raison des zones de déformation élastique connectées (Figure 2c). Une bavure permanente commence à se former lorsque les zones de déformation plastique se connectent (Figure 2d) et sont étendues une fois qu'un copeau se fissure le long de la ligne de glissement (Figure 2e). Lorsque les copeaux se détachent enfin du bord de la pièce, une bavure est laissée derrière (Figure 2f).
Meilleures pratiques de trajectoire d'outil pour fraises miniatures
En raison de la fragilité des outils miniatures, la trajectoire d'outil doit être programmée de manière à éviter une quantité soudaine de force de coupe, ainsi qu'à permettre la distribution des forces de coupe le long de plusieurs axes. Pour ces raisons, les pratiques suivantes devraient être considérées lors de l'écriture d'un programme pour une trajectoire d'outil miniature :
Ramping dans une pièce
Le ramping circulaire est la meilleure pratique pour descendre axialement dans une pièce, car il répartit uniformément les forces de coupe le long des plans x, y et z. Si vous devez entrer dans une pièce radialement à une certaine profondeur de coupe, envisagez une trajectoire d'outil en arc car cela charge progressivement les forces de coupe sur l'outil au lieu de tout d'un coup.
Micromachinage dans des chemins circulaires
Vous ne devriez pas utiliser les mêmes vitesses et avances pour un chemin circulaire que pour un chemin linéaire. C'est à cause d'un effet appelé vitesse angulaire composée. Chaque dent sur un outil de coupe a sa propre vitesse angulaire lorsqu'elle est active dans la broche. Lorsqu'un chemin d'outil circulaire est utilisé, un autre composant de vitesse angulaire est ajouté au système et, par conséquent, les dents sur la partie externe du chemin d'outil voyagent à une vitesse substantiellement différente de celle attendue. L'avance de l'outil doit être ajustée selon qu'il s'agit d'une opération circulaire interne ou externe. Pour savoir comment ajuster votre avance, consultez cet article sur l'usinage en cercle.
Rainurage avec une fraise miniature
N'abordez pas un rainurage miniature de la même manière que vous aborderiez un rainurage plus grand. Avec un rainurage miniature, vous voulez autant de flûtes sur l'outil que possible, car cela augmente la rigidité de l'outil par un noyau plus large. Cela diminue la possibilité de rupture de l'outil due à la déflexion. Parce qu'il y a moins de place pour l'évacuation des copeaux avec un plus grand nombre de flûtes, l'engagement axial doit être diminué. Avec des outils de plus grand diamètre, vous pouvez descendre de 50 % à 100 % du diamètre de l'outil. Mais lors de l'utilisation de fraises miniatures avec un nombre de flûtes plus élevé, ne descendez qu'entre 5 % et 15 %, selon la taille du diamètre et le risque de déflexion. Le débit d'avance doit être augmenté pour compenser l'engagement axial diminué. L'avance peut être augmentée encore plus haut lors de l'utilisation d'une fraise à bout hémisphérique car l'amincissement des copeaux se produit à ces faibles profondeurs de coupe et commence à agir comme une fraise à avance élevée.
Ralentir votre avance autour des coins
Les coins d'une pièce créent une quantité supplémentaire de forces de coupe car plus de l'outil s'engage avec la pièce. Pour cette raison, il est bénéfique de ralentir votre avance lors de l'usinage autour des coins pour introduire progressivement l'outil à ces forces.
Fraisage en montée vs fraisage conventionnel en applications de micromachinage
C'est une question quelque peu délicate à répondre en ce qui concerne le micromachinage. Le fraisage en montée devrait être utilisé chaque fois qu'une finition de surface de qualité est requise sur le plan de la pièce. Ce type de trajectoire d'outil mène finalement à des forces de coupe plus prévisibles / plus faibles et donc une finition de surface de meilleure qualité. En fraisage en montée, la fraise engage l'épaisseur de copeau maximale au début de la coupe, lui donnant une tendance à s'éloigner de la pièce. Cela peut potentiellement causer des problèmes de chatter si la configuration n'a pas assez de rigidité. En fraisage conventionnel, comme la fraise tourne à nouveau dans la coupe, elle s'attire dans le matériau et augmente les forces de coupe. Le fraisage conventionnel devrait être utilisé pour les pièces avec de longues parois minces ainsi que pour les opérations délicates.
Opérations combinées d'ébauche et de finition
Ces opérations devraient être considérées lors du micromachinage de pièces à parois minces et hautes car dans certains cas, il n'y a pas de support suffisant pour la pièce pour une passe de finition.
Conseils utiles pour atteindre des opérations de micromachinage réussies avec fraises miniatures
Essayez de minimiser le battement et la déflexion autant que possible lors du micromachinage avec des fraises miniatures. Cela peut être réalisé en utilisant un porte-outil à retrait par chaleur (shrink-fit) ou à pression (press-fit). Maximisez la quantité de contact du queue avec le mandrin tout en minimisant la quantité de porte-à-faux pendant une opération. Vérifiez votre plan et assurez-vous que vous avez la plus grande fraise possible car les outils plus grands signifient moins de déflexion.
- Choisissez une profondeur de coupe appropriée pour que le rapport épaisseur de copeau / rayon de bord ne soit pas trop petit car cela causerait un effet de labourage.
- Si possible, testez la dureté de la pièce avant l'usinage pour confirmer les propriétés mécaniques du matériau annoncées par le vendeur. Cela donne à l'opérateur une idée de la qualité du matériau.
- Utilisez un outil revêtu si possible lors du travail dans des matériaux ferreux en raison de la quantité excessive de chaleur générée lors de l'usinage de ces types de métaux. Les revêtements d'outils peuvent augmenter la durée de vie de l'outil entre 30 % et 200 % et permettent des vitesses plus élevées, ce qui est clé dans le micro-usinage.
- Envisagez d'utiliser un matériau de support pour contrôler l'apparition de bavures pendant une application de micromachinage. Le matériau de support est déposé sur la surface de la pièce pour fournir une force de support auxiliaire ainsi qu'augmenter la rigidité du bord original de la pièce. Pendant l'opération, le matériau de support bavure et est plastiquement déformé plutôt que la pièce.
- Utilisez du fluide de coupe par inondation pour réduire les forces de coupe et obtenir une meilleure finition de surface.
- Examinez minutieusement la trajectoire d'outil qui doit être appliquée car quelques ajustements peuvent aller loin dans l'extension de la durée de vie d'un outil miniature.
- Vérifiez deux fois la géométrie de l'outil pour vous assurer qu'elle est appropriée pour le matériau que vous usinez. Lorsque disponible, utilisez des outils à pas variable et hélice variable car cela réduira les harmoniques aux RPM exceptionnellement élevés auxquels les outils miniatures sont généralement exécutés.
commande numérique par ordinateur
- Maîtriser le Tour à Bois : Guide Pas à Pas pour Débutants
- Maîtriser l'exploitation CNC avec NC Studio : Guide pas-à-pas
- Réduire les coûts d'usinage CNC avec des machines d'occasion – Conseils d'experts
- Prolonger la durée de vie de votre fraise : stratégies éprouvées pour réduire la casse et économiser
- Atteindre des tolérances serrées en usinage CNC : un processus éprouvé sur 10 ans
- Découvrir la mécanique des fraises à avancement élevé pour une performance de fraisage supérieure
- Améliorez votre efficacité en travail des métaux avec les fraises en bout TuffCut XT de M.A. Ford
- Optimiser la production avec l'usinage sur axe Y : réduire les temps de préparation et les coûts
- Optimiser la durée de vie des outils avec les données machines : un guide moderne