



Maîtriser le travail du bois CNC : stratégies expertes pour la direction de coupe et l'alignement du fil
Développer une stratégie de direction de coupe réussie
Il existe un certain nombre de facteurs qui peuvent affecter les pratiques d'usinage du bois dans le travail du bois. L'un qui revient souvent pour certains bois durs est la direction de coupe, spécifiquement en relation avec le motif du fil du bois. Le bois est un matériau anisotrope. Cela signifie que différentes propriétés matérielles sont exhibées dans différentes directions de coupe. En termes de bois d'œuvre, il existe différents grades structurels de bois liés à l'orientation du fil. Si la direction moyenne des fibres de cellulose est parallèle aux côtés de la pièce de bois, alors les fils sont dits droits. Toute déviation de cette ligne parallèle et la planche est considérée comme « contre-fil ». La Figure 1 ci-dessous représente une planche à fil principalement droit avec des flèches indiquant les différents axes. Chacun de ces axes exhibe différents ensembles de propriétés mécaniques. En raison de ces différences, il faut être conscient du chemin d'outil dans le travail du bois et minimiser la quantité de forces de coupe placées sur la fraise afin de maximiser sa durée de vie.
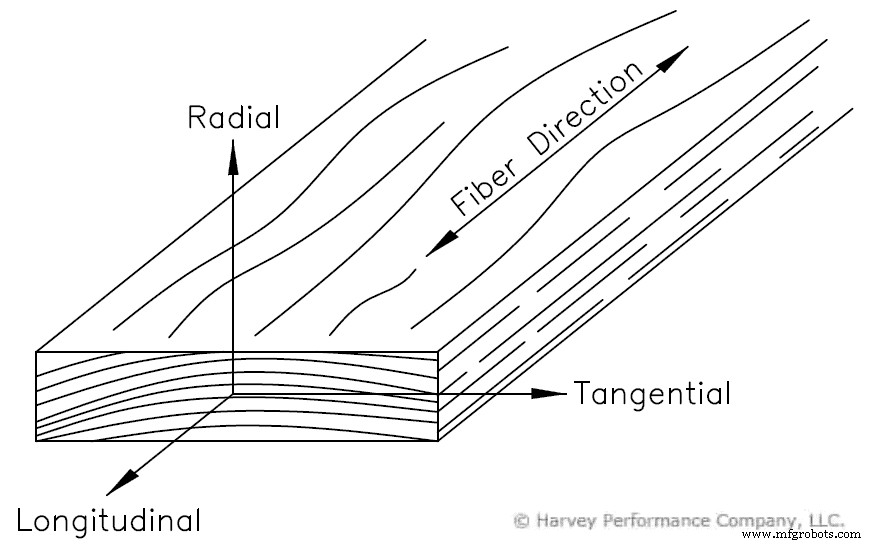
Couper perpendiculairement au fil est connu sous le nom de coupe « travers le fil » dans le travail du bois. Dans la Figure 1 ci-dessus, cela serait considéré comme une coupe dans la direction radiale ou tangentielle. Couper parallèlement au fil est connu sous le nom de coupe « dans le sens du fil » (longitudinalement en termes de Figure 1). Plus vous êtes proche de couper à 90° par rapport au fil du bois dans n'importe quelle direction, plus la force de coupe sera grande. Par exemple, un outil avec son axe central parallèle à la direction tangentielle et un chemin d'outil le long de la direction longitudinale aurait moins d'usure qu'un outil avec le même axe central mais se déplaçant dans la direction radiale. Le second type d'orientation d'outil coupe à travers plus de frontières de fil et produit donc des forces de coupe plus grandes. Cependant, vous devez être prudent lors de la coupe dans le sens du fil car cela peut causer des arrachements et mener à une mauvaise finition de surface.
La formation appropriée des copeaux de bois avec le travail du bois CNC
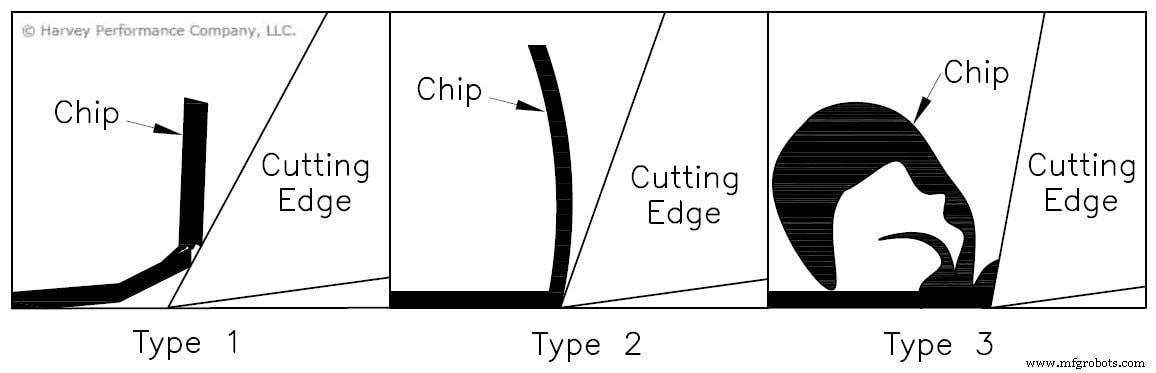
Lors de la coupe du bois parallèlement au fil, il existe trois types de base de copeaux qui sont formés. Lors de la coupe perpendiculairement au fil, les types de copeaux entrent généralement dans ces mêmes 3 catégories, mais avec beaucoup plus de variabilité en raison de la large gamme de propriétés du bois par rapport à la direction du fil.
Copeaux de type 1
Les copeaux de type 1 sont formés lorsque le bois se fend devant le tranchant par clivage jusqu'à ce que la rupture en flexion se produise comme une poutre en porte-à-faux. Une grande force perpendiculaire au plan de cisaillement est produite, causant la fente du bois devant le tranchant, formant cette minuscule poutre en porte-à-faux. Lorsque la force vers le haut dépasse enfin la résistance de cette minuscule poutre, elle se brise. Ces types de copeaux causent comparativement peu d'usure par rapport aux types 2 et 3, car le matériau se fend avant d'entrer en contact avec le tranchant pointu. Les fraises à queue avec soit un angle de dépouille extrêmement haut ou très bas produisent souvent des copeaux de type 1. Cela est particulièrement vrai lors de l'usinage contre des pentes de fil supérieures à 25°. Les bois avec une teneur en humidité inférieure à 8 % forment des copeaux discontinus et sont à un risque plus élevé d'arrachement.
Copeaux de type 2
Les copeaux de type 2 sont les plus désirables des trois types en termes de finition de surface. Ils sont le résultat de la rupture du matériau le long d'un plan de cisaillement diagonal, s'étendant du tranchant à la surface de la pièce. Les copeaux de type 2 se forment lorsqu'il y a un équilibre approprié entre les propriétés du bois, les paramètres de coupe et la géométrie de la fraise. Les bois avec une teneur en humidité entre 8 % et 20 % ont une chance beaucoup plus élevée de former des copeaux de type 2 continus tout en laissant une bonne finition de surface.
Copeaux de type 3
Le dernier type de copeau se forme lorsque l'angle de dépouille d'une fraise est beaucoup trop bas. Dans ce scénario, la force de coupe est presque parallèle à la direction de déplacement. Cela cause l'écrasement d'un matériau tendre, comme le bois, plutôt que son cisaillement, laissant une mauvaise finition de surface. Généralement, la surface laissée derrière ressemble à de minuscules faisceaux d'éléments de bois, un défaut de surface communément connu sous le nom de « fil duveteux ». Ce type de copeau se produit plus fréquemment dans les bois tendres car la situation d'écrasement est aggravée dans les bois à faible densité.
Prolonger la durée de vie de l'outil lors du travail du bois
Règles de base pour vitesses et avances
Il existe plusieurs catégories différentes d'usure d'outil qui se produisent lors du travail du bois CNC. Les règles générales d'usinage s'appliquent toujours car le RPM a la plus grande influence sur le taux d'usure. Le sur-avancement peut augmenter l'usure de l'outil de manière exponentielle et causer la rupture de l'outil. Comme pour la plupart des opérations d'usinage, un équilibre entre les deux est essentiel. Si vous cherchez à augmenter votre productivité en augmentant votre vitesse, vous devez augmenter votre avance proportionnellement afin de maintenir un équilibre qui garde l'outil correctement engagé dans le matériau.
Gestion appropriée de la chaleur
Lorsque les outils de coupe sont exposés à une chaleur élevée, ils commencent à s'user encore plus vite, en raison de la corrosion. Le liant de cobalt dans la plupart des outils en carbure sur le marché commence à s'oxyder et à se détacher du tranchant. Cela déclenche une réaction en chaîne, car lorsque le liant est retiré, le carbure de tungstène se détache aussi. Différentes espèces de bois et types de bois d'ingénierie ont différents comportements corrosifs à haute température. C'est le type d'usure le plus constant observé lors de l'usinage de MDF ou de panneaux de particules. L'usure est due au chlore et aux sels de sulfate trouvés dans les adhésifs car cela accélère la corrosion à haute température. Comme avec l'aluminium, lorsque la teneur en silice d'un bois augmente, sa corrosivité augmente aussi.
Généralement, une usure d'outil accrue est observée dans le bois à haute teneur en humidité. Ce trait est dû à l'usure électro-chimique accrue causée par les extractifs du bois. La teneur en humidité dans le bois comprend des substances telles que les résines, sucres, huiles, amidons, alcaloïdes et tanins en présence d'eau. Ces molécules réagissent avec les constituants métalliques de l'outil de coupe et peuvent émousser le tranchant. Le carbure est plus résistant à ce type d'usure par rapport à l'acier rapide.
Meilleurs revêtements pour une durée de vie d'outil prolongée dans le bois
Si vous voulez un outil plus durable qui maintiendra son tranchant affûté (et qui ne le veut pas), vous pourriez envisager un revêtement Diamant Amorphe. C'est un revêtement extrêmement résistant à l'abrasion destiné aux opérations non-ferreuses dans lesquelles la température de la zone de coupe ne dépasse pas 750 °F (environ 400 °C). Ce type de revêtement est l'un des plus minces de Harvey Tool, minimisant ainsi le risque d'arrondi de tranchant et maximisant la durabilité de ce tranchant.
Éviter les pièges courants du travail du bois
Arrachement (Tear Out)
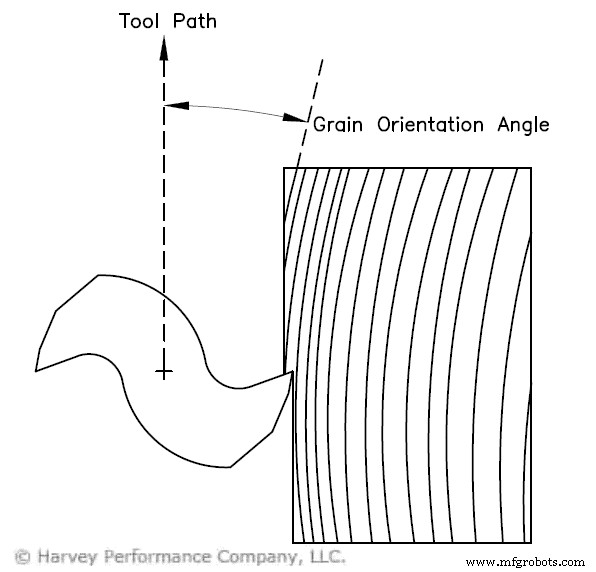
L'arrachement, parfois appelé grain ébréché ou éclatement, est lorsque un morceau du matériau bois usiné se détache de la pièce principale et laisse un défaut inesthétique là où il se trouvait. C'est l'un des défauts les plus courants lors de l'usinage de produits en bois. Il y a de nombreuses raisons différentes pour lesquelles l'arrachement se produit. Les caractéristiques du matériau sont à considérer. L'arrachement est plus susceptible de se produire si l'orientation du fil est inférieure à 20° par rapport au chemin d'outil, la teneur en humidité du bois est trop faible, ou la densité du bois est trop faible. La Figure 4 montre l'angle d'orientation du fil par rapport au chemin d'outil. En termes de paramètres d'usinage, cela peut aussi se produire si la charge de copeau, la profondeur de coupe ou l'angle de dépouille est trop élevé.
Finition fil duveteux (Fuzzy Grain)
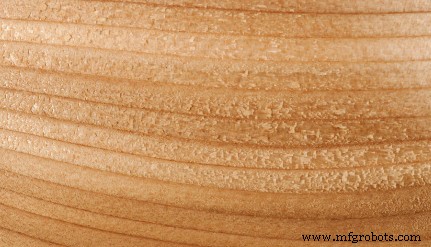
Le fil duveteux ressemble à de petits amas de bois attachés à la face nouvellement usinée et se produit lorsque les fibres de bois ne sont pas correctement sectionnées. Des fraises à faible dépouille ou émoussées indentent les fibres jusqu'à ce qu'elles s'arrachent de leur motif naturel à l'intérieur, causant la formation de copeaux de type 3, résultant en une mauvaise finition. Cela peut être exacerbé par une avance faible ou une profondeur de coupe faible car l'outil n'est pas correctement engagé et laboure le matériau plutôt que de le ciseler correctement. Les bois plus tendres avec des grains plus petits et en moindre quantité sont plus sensibles à ce type de défaut. Le bois juvénile est connu pour être particulièrement sujet au fil duveteux en raison de sa haute teneur en humidité.
Marques de brûlure
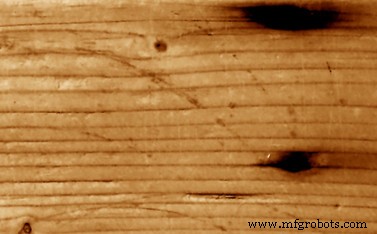
Les marques de brûlure sont un défaut particulièrement significatif dans le cas de l'usinage du bois, car ce n'est généralement pas une préoccupation lors de l'usinage d'autres matériaux. Rester trop longtemps sur un point, ne pas engager suffisamment la fraise dans une coupe, ou utiliser des outils émoussés crée une quantité excessive de chaleur par frottement, ce qui laisse des marques de brûlure. Certains bois (comme l'érable ou le cerisier) sont plus sensibles aux marques de brûlure, donc les chemins d'outil pour ces types devraient être programmés judicieusement. Si vous avez beaucoup de problèmes avec les marques de brûlure dans une opération particulière, vous pourriez vouloir essayer de vaporiser la fraise avec un lubrifiant commercial ou de la cire en pâte. Faites attention à ne pas en utiliser trop car l'excès d'humidité peut causer du gauchissement. Augmenter l'engagement de l'outil ou diminuer le RPM peut également combattre les marques de brûlure.
Marques de copeaux
Les marques de copeaux sont des compressions peu profondes dans la surface du bois qui ont été projetées ou pressées dans la surface. Ces défauts peuvent gonfler avec une augmentation de la teneur en humidité, empirant la finition encore plus. Ce type de défaut est généralement causé par une mauvaise évacuation des copeaux et peut généralement être corrigé en appliquant un jet d'air comprimé sur la zone de coupe pendant l'opération.
Fil relevé (Raised Grain)
Le fil relevé, un autre défaut courant des bois, est lorsque une ou plusieurs parties de la pièce sont légèrement plus basses que le reste. Ce défaut est particulièrement un problème lors de l'usinage de bois plus tendres avec des outils émoussés car les fibres se déchirent et se déforment plutôt que d'être proprement ciselées. Cet effet est intensifié lors de l'usinage avec des avances lentes et le bois a une haute teneur en humidité. Les variations de gonflement et de rétraction entre les sections de bois endommagées et non endommagées exacerbent ce défaut. C'est pour cette raison que le fil relevé est un spectacle courant sur les bois battus par les intempéries. Les dispositifs de maintien de pièce trop serrés ont aussi une chance de causer le fil relevé.
Différencier les fraises à queue pour bois et pour plastique de Harvey Tool
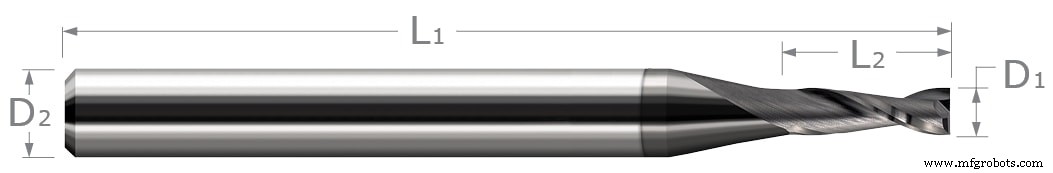
https://www.harveytool.com/products/material-specific-end-mills/woodLes machinistes utilisent souvent des fraises à queue pour plastique pour le travail du bois, car cet outil a des géométries internes très similaires à celles d'une fraise pour bois. Les deux outils ont de grandes gorges de flûte et des tranchants affûtés, avantageux pour l'usinage du plastique et du bois. La principale différence entre les fraises pour plastique de Harvey Tool et les fraises pour bois est l'angle de coin (une combinaison de l'angle de dépouille primaire et de l'angle de rake). La gamme pour bois a un rake plus bas mais conserve un angle de dépouille élevé pour maintenir l'affûtage du tranchant. Le rake plus bas est conçu pour ne pas être aussi « agressif » que les fraises pour plastique peuvent l'être lors du travail du bois. Il était destiné à ciseler le bois et laisser une finition de surface de qualité en ne causant pas d'arrachement.
L'offre de fraises à queue pour bois de Harvey Tool inclut des options upcut (hélice droite) et downcut (hélice gauche). L'option upcut est conçue pour le fraisage de bois naturels et d'ingénierie, avec un style 2 flûtes et un angle de coin conçu pour ciseler les matériaux en fibres de bois sans causer d'arrachement ou laisser une finition fil duveteux. L'offre downcut est optimisée pour le fraisage de bois naturels et d'ingénierie et aide à prévenir le soulèvement sur tables à vide.
Pour plus d'aide sur la réalisation d'une opération d'usinage réussie, ou plus d'informations sur l'offre de fraises à queue pour bois de Harvey Tool, veuillez contacter l'équipe d'ingénieurs de Harvey Tool au 800-645-5609.
commande numérique par ordinateur
- Guide du prototypage CNC : précision, rapidité et production rentable
- Guide rapide de la coupe CNC : évolution, types et avenir de la fabrication de précision
- Outillage CNC essentiel pour la coupe et sculpture bois de précision
- Meilleur routeur CNC pour menuiserie : guide expert pour choisir la bonne machine
- Glossaire forets routeur CNC : définitions complètes & usages (Partie 2)
- Guide complet des machines de découpe CNC : types, avantages et applications
- Maîtrisez le travail du bois de précision avec un routeur CNC bois : techniques, matériaux et outils
- Tour à bois CNC vs tour traditionnel : précision, vitesse et avantages de production
- Pourquoi les routeurs CNC OMNI transforment le travail du bois