



Découvrir la mécanique des fraises à avancement élevé pour une performance de fraisage supérieure
Une fraise à avancement élevé est un type d'outil de fraisage à haute efficacité (HEM) avec un profil de bout spécialisé qui permet à l'outil d'utiliser l'amincissement du copeau pour avoir des avances considérablement augmentées. Ces outils sont conçus pour fonctionner avec une profondeur axiale extrêmement faible afin que l'action de coupe se produise le long du bord courbé du profil inférieur. Cela permet à quelques phénomènes différents de se produire :
- L'angle d'attaque faible provoque le transfert de la majeure partie de la force de coupe axialement vers la broche. Cela équivaut à moins de déviation, car il y a beaucoup moins de force radiale poussant l'outil hors de son axe central.
- Le profil courbé étendu du bord inférieur provoque un effet d'amincissement du copeau qui permet des avances agressives.
L'angle d'attaque faible d'une fraise à avancement élevé
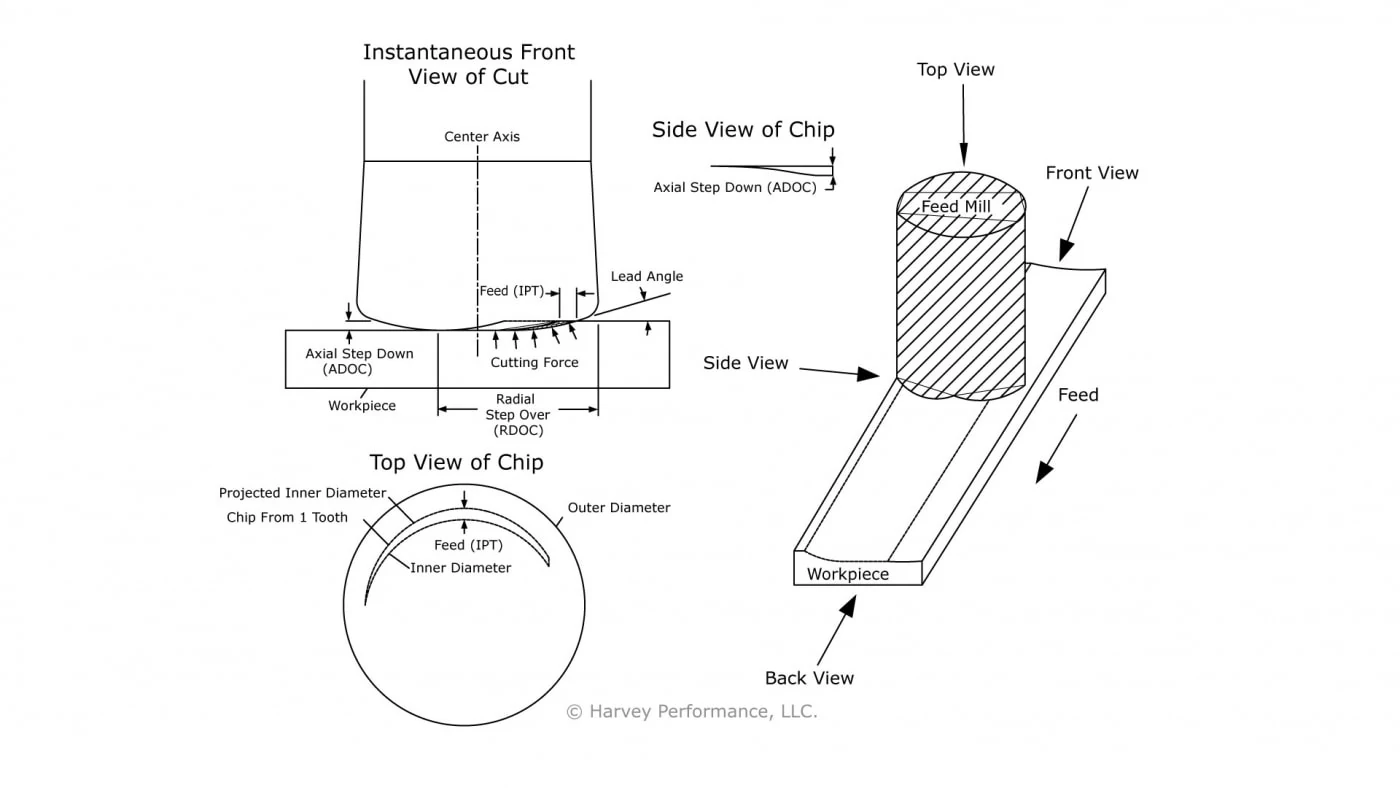
Comme vu dans la Figure 1 ci-dessous, lorsqu'une fraise à avancement élevé est correctement engagée dans une pièce, l'angle d'attaque faible, combiné à une faible profondeur de coupe axiale, transfère la majorité de la force de coupe vers le haut le long de l'axe central de l'outil. Une faible force radiale permet des portées plus longues sans les effets néfastes du chatter, qui mèneraient à la rupture de l'outil. Cela est bénéfique pour les applications nécessitant une faible force radiale, telles que l'usinage de parois minces ou le contouring de poches profondes.
Les fraises à avancement élevé ont des avances agressives
La Figure 1 montre également un instantané instantané du copeau en formation lors d'un engagement dans un parcours d'ébauche approprié. Remarquez comment le copeau (marqué par des lignes diagonales) s'amincit à mesure qu'il approche de l'axe central de l'outil. Cela est dû à la géométrie courbée du bord inférieur. En raison de ce phénomène d'amincissement du copeau, l'avance de l'outil doit être augmentée pour que l'outil soit activement engagé dans la coupe et ne frotte pas contre la pièce. Le frottement augmentera la friction, ce qui à son tour élèvera le niveau de chaleur autour de la zone de coupe et causera une usure prématurée de l'outil. Parce que cet outil nécessite une charge de copeau accrue pour maintenir un bord de coupe viable, l'outil a été nommé « fraise à avancement élevé ».
Autres phénomènes dus à la géométrie courbée du bord inférieur
La géométrie courbée du bord inférieur permet également les actions suivantes :
- Un rayon programmable ajouté à un parcours d'outil FAO
- La formation de scallops (crêtes) lors des opérations de surfacage
- Des copeaux de forme différente créés lors des applications de rainurage, comparé à l'ébauche HEM
Rayon programmable
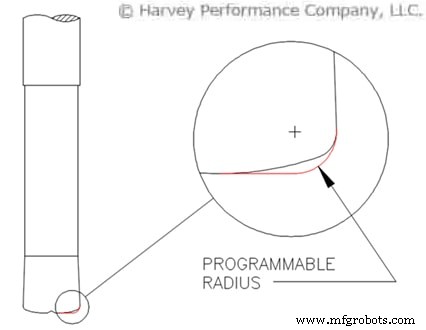
Les fraises à avancement élevé Helical Solutions ont une conception à double rayon du bord inférieur. En raison de cela, le profil exact ne peut pas être facilement programmé par certains logiciels FAO. Par conséquent, un rayon théorique est utilisé pour permettre une intégration facile. Il suffit de programmer un parcours d'outil à nez torique et d'utiliser le rayon théorique (vu ci-dessous dans la Figure 2) du tableau des dimensions comme rayon de coin.
Gestion des scallops
Un scallop est une crête de matériau laissée par des outils de coupe à profils courbés. Trois facteurs majeurs qui déterminent la hauteur et la largeur des scallops sont :
- Profondeur de coupe axiale
- Profondeur de coupe radiale
- Courbure du bord inférieur ou angle d'attaque
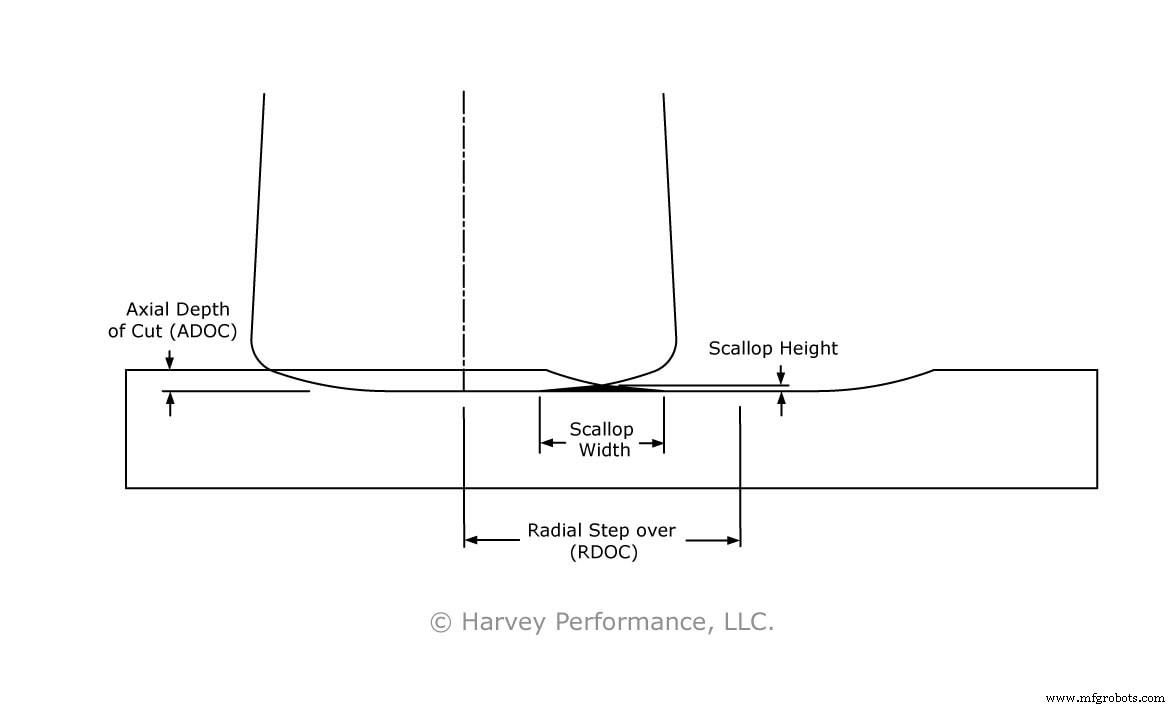
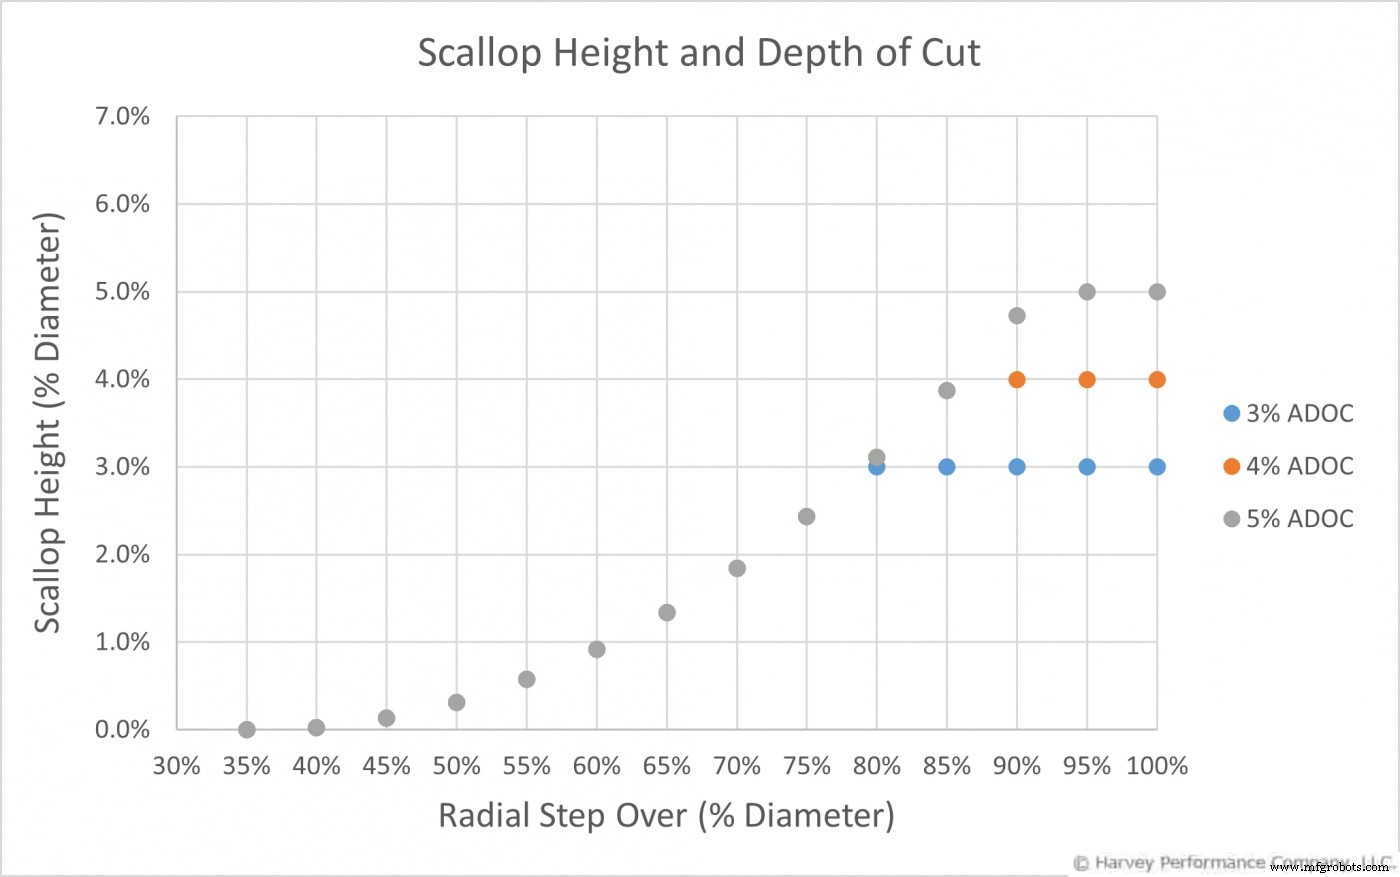
La Figure 3 ci-dessous est une représentation du profil de scallop d'une coupe d'ébauche typique avec un recouvrement radial de 65 % et une profondeur axiale de 4 %. La région ombrée représente le scallop laissé après 2 passes d'ébauche et s'exécute parallèlement au parcours d'outil.
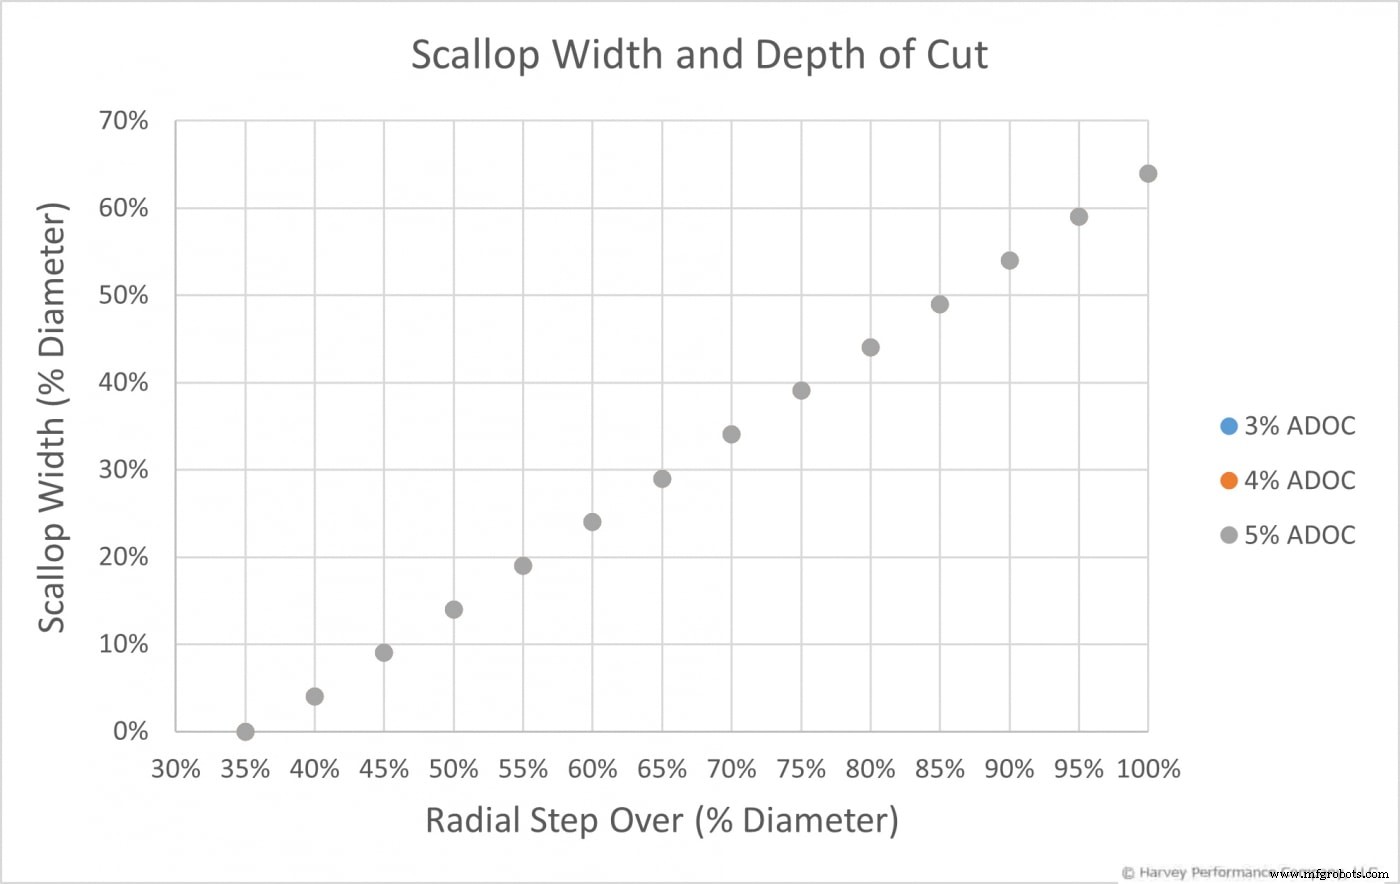
Les Figures 4 et 5 montrent les effets des profondeurs de coupe radiale et axiale sur la hauteur et la largeur des scallops. Ces figures doivent être vues dans le contexte de la Figure 3. Le pourcentage par diamètre est utilisé plutôt que des unités de mesure standard pour montrer que cet effet peut être prédit à toute taille d'outil. La Figure 4 montre qu'un scallop commence à se former lorsque l'outil est programmé pour avoir un recouvrement radial entre 35 % et 40 %. La hauteur augmente exponentiellement jusqu'à être maximisée à la profondeur de coupe axiale. La Figure 5 montre qu'il existe une relation linéaire entre le recouvrement radial et la largeur du scallop. Aucune relation n'est observée entre la largeur du scallop et la profondeur de coupe axiale tant que l'ADOC et le rayon de courbure du bord de coupe inférieur restent constants.
À partir des graphiques des Figures 4 et 5, nous obtenons les équations suivantes pour les dimensions des scallops.
Notes concernant ces équations :
- Ces équations ne s'appliquent qu'aux fraises à avancement élevé Helical Solutions
- Ces équations sont des approximations
- L'équation de hauteur de scallop est inexacte après que la profondeur de coupe axiale est atteinte
- RDOC est en termes de pourcentage de diamètre (.55 x Diamètre, .65 x Diamètre, etc…)
Courbure du bord inférieur des fraises à avancement élevé
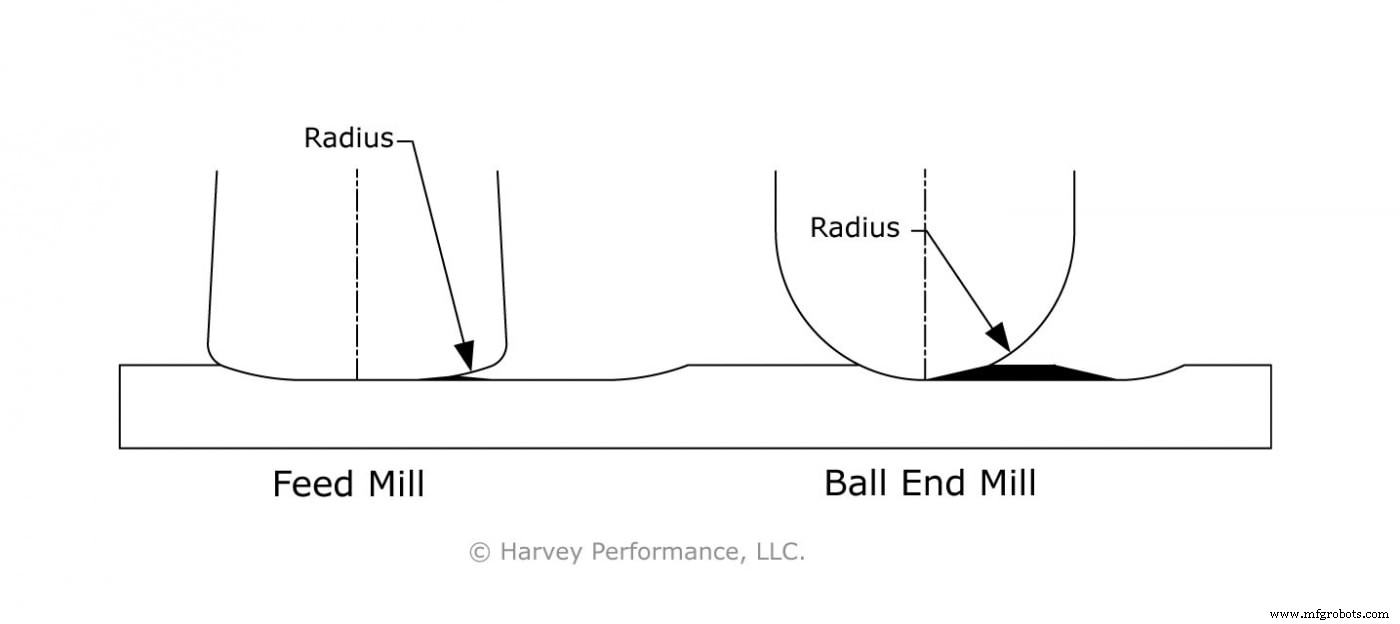
Plus le rayon de courbure est petit, plus la hauteur du scallop est grande. Par exemple, le grand rayon partiel du bord de coupe inférieur de la fraise à avancement élevé Helical Solutions laissera un scallop plus petit comparé à une fraise hémisphérique programmée avec le même parcours d'outil. La Figure 6 montre une comparaison côte à côte d'une fraise hémisphérique et d'une fraise à avancement élevé avec les mêmes profondeurs radiale et axiale. La largeur et la hauteur du scallop sont nettement plus grandes pour la fraise hémisphérique car elle a un rayon de courbure plus petit.
Rainurage complet
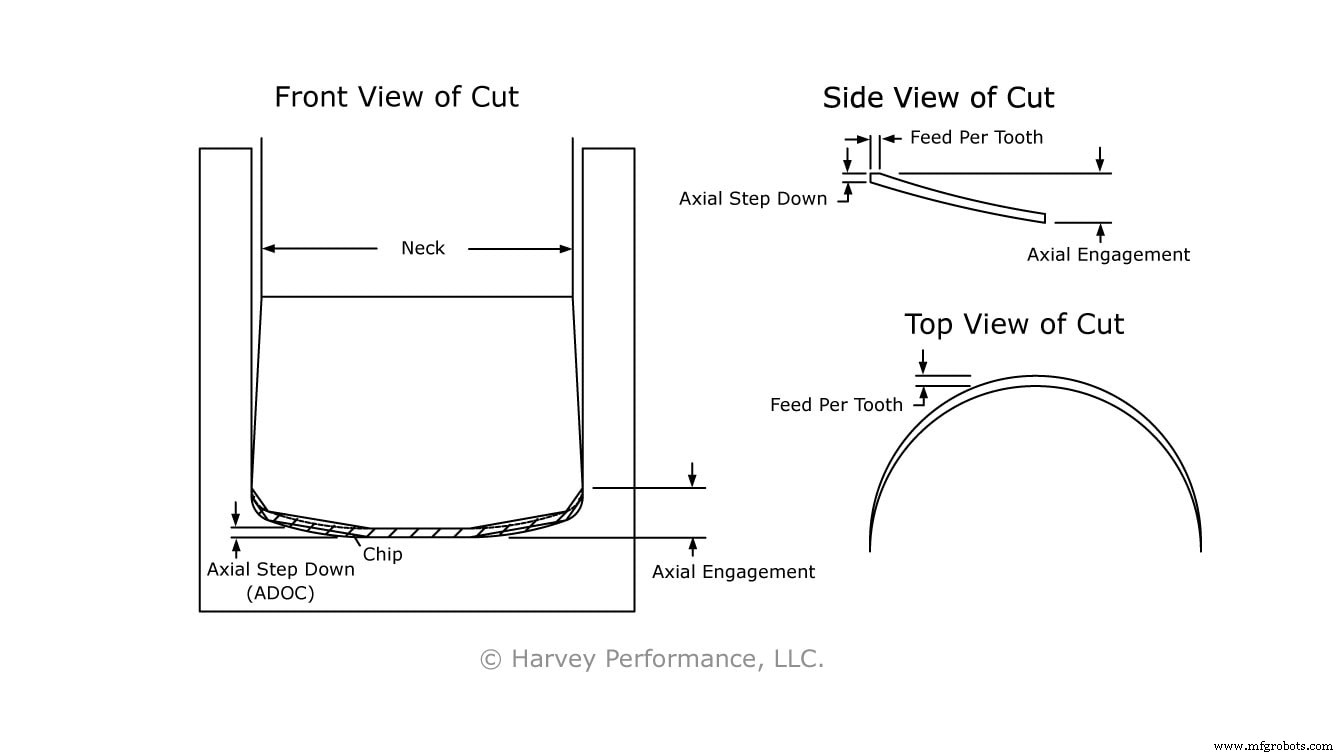
Lors du rainurage, l'avance doit être grandement réduite par rapport à l'ébauche car une plus grande partie du bord de coupe inférieur est engagée. Comme montré dans la Figure 7, le pas axial ne correspond pas à l'engagement axial. Une fois engagé dans une rainure complète, le copeau devient une forme complexe. En visualisant le copeau depuis le côté, on voit que l'outil ne coupe pas la totalité de l'engagement axial à un instant donné. Le copeau suit le contour de la rainure coupée sous la forme du bord inférieur de l'outil. À cause de ce phénomène, le copeau descend jusqu'au point le plus bas de la rainure puis remonte au point le plus haut de l'engagement axial le long du côté. Cela crée un copeau long et fin qui peut obstruer les petites gorges de l'outil, menant à une rupture prématurée. Cela peut être résolu en diminuant l'avance et en augmentant la quantité de lubrifiant réfrigérant utilisée dans l'opération.
En résumé, le profil courbé du bord inférieur de l'outil permet des avances plus élevées lors du fraisage à avancement élevé, grâce à l'effet d'amincissement du copeau qu'il crée avec son angle d'attaque faible. Cet angle d'attaque faible répartit également les forces de coupe axialement plutôt que radialement, réduisant la quantité de chatter qu'une fraise normale pourrait subir dans les mêmes conditions. Les machinistes doivent toutefois être prudents car le bord inférieur courbé permet aussi la formation de scallops, nécessite un rayon programmable avec certains logiciels FAO, et rend le rainurage beaucoup moins productif que les opérations d'ébauche.
commande numérique par ordinateur
- Prévenir la casse des fraises en bout : stratégies d'experts pour un usinage fiable
- Choisir le meilleur outil de découpe tôle : cisailles CNC, plasma, jet d'eau et laser fibre
- L'évolution des aléseuses : des outils manuels du 18e siècle à la précision CNC moderne
- Vespel® Polyimide : Le matériau de choix pour l'aérospatial
- Guide expert fraises & fraisage : prévenir usure et casse
- Maîtriser le fraisage à haute efficacité : techniques et avantages
- Maîtriser l'usinage avec fraises miniatures : booster précision et performance
- Prolonger la durée de vie de votre fraise : stratégies éprouvées pour réduire la casse et économiser
- Fraises à plaquettes : guide complet pour l'efficacité et la performance