



Optimiser les paramètres d'usinage pour l'outillage ultra-miniature : Guide de précision
L'usinage de haute précision est un sous-ensemble de la fabrication soustractive qui a gagné en popularité au fil des ans, en particulier avec la croissance des industries comme le médical, le dentaire, l'outillage de moule et la fabrication de semi-conducteurs. Certains travaux peuvent nécessiter des diamètres extrêmement petits (jusqu'à .001") et des tolérances ultra-précises. Avec un outillage aussi miniature, les machinistes doivent utiliser des pratiques d'usinage différentes de celles qu'ils utiliseraient autrement, car les problèmes courants qui surviendraient avec des fraises plus grandes sont amplifiés dans les applications d'outillage miniature. Les vitesses et avances deviennent critiques pour assurer la survie de votre outil au travail.
Où la rupture se produit avec l'outillage miniature
Lorsqu'une rupture se produit avec l'outillage miniature, il est important de déterminer où sur l'outil la rupture se produit. Les points de rupture sont parfois assez difficiles à voir avec un outillage aussi petit. Trouver l'emplacement, quand c'est possible, aide à diagnostiquer le problème. Par exemple, si la rupture se produit le long de la longueur de coupe, il pourrait y avoir un bourrage de copeaux. Si le bourrage de copeaux est le problème, il est utile de diminuer l'avance et de réduire la profondeur de coupe par passe. Si l'outil casse sur l'angle de transition vers la queue, cela pourrait être dû à quelques choses. Le premier réflexe devrait être de vérifier le faux-rond de l'outil. Le faux-rond devrait être mesuré à moins de .0001". Dans ce cas, vérifiez la configuration de l'outil pour vous assurer que l'outil est stable dans le porte-outil. Un autre problème pourrait être une pression excessive sur l'outil causée par un liquide de refroidissement à haute pression ou même la déflexion. La déflexion se produit lorsque la pression de coupe fait plier légèrement l'outil — dans ce cas, l'outil se brisera à son point le plus faible. Pour minimiser l'opportunité de déflexion, assurez-vous que l'outil est le plus grand diamètre et la plus courte longueur de coupe possible pour le travail.
Conseils pour éviter les futures ruptures
Il y a quelques points d'intérêt différents sur lesquels se concentrer pour prévenir la rupture d'outil.
Le bon outil
Déterminer la fraise à bout correcte est la première étape nécessaire vers la prévention de la rupture. Choisir une fraise spécifique au matériau est préférable, surtout avec les matériaux plus difficiles à usiner. Les outils spécifiques au matériau de Harvey Tool ont des géométries et des revêtements différents pour différents matériaux. Par exemple, nos fraises à bout spécifiques à l'aluminium ont une hélice variable d'environ 42°, alors que les fraises à bout spécifiques aux alliages à haute température que nous offrons ont une hélice variable d'environ 34°. Un outil avec un nombre impair de goujures ou une hélice ou un pas variable aide également à éviter le chatter qui pourrait mener à la rupture dans le processus d'usinage. Les approches changent également selon l'application. Avec le rainurage par exemple, la rigidité est critique pour le succès, donc un outil avec le plus de goujures possible est recommandé.
Configuration de l'outil
Plus l'outil est petit, plus il est fragile. Par conséquent, une manipulation appropriée avant et pendant la configuration est critique. Il est essentiel de garder l'outillage dans son emballage d'origine s'il n'est pas dans la machine et de couvrir la pointe lors du positionnement de l'outil dans le porte-outil. Déterminer le liquide de refroidissement pour l'outillage miniature est également critique pour s'assurer que la haute pression du liquide de refroidissement ne cause pas de dommages à l'outil. Le liquide de refroidissement à haute pression directement sur l'outil cause presque toujours une forme de rupture. Pour cette raison, le liquide de refroidissement à haute pression n'est pas recommandé sur le petit bout du spectre de l'outillage miniature. Dans ce cas, le liquide de refroidissement par inondation est l'approche recommandée.
Paramètres de fonctionnement de l'outillage miniature
La vitesse de rotation d'une fraise à bout est déterminée en fonction du diamètre de l'outil, donc plus l'outil est petit, plus le RPM est rapide. Pour assurer la meilleure durée de vie de l'outil, il est crucial de faire fonctionner les fraises à bout plus petites aux paramètres recommandés.
Les tableaux de vitesses et avances de Harvey Tool listent les recommandations pour Vc, charge de copeau et profondeur de coupe basées sur le matériau de coupe, le diamètre de l'outil et l'application de coupe. Pour calculer les vitesses et avances en utilisant les tableaux de Harvey Tool, suivez les formules suivantes et nos paramètres recommandés :
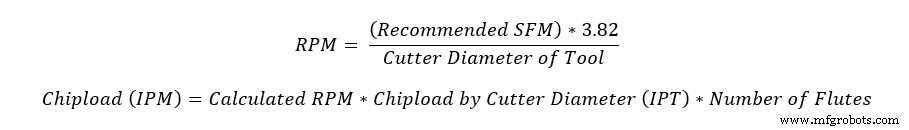
Note* : Il y a souvent des limitations avec les machines utilisées pour ces outils. L'une des questions les plus posées sur nos vitesses et avances pour fraises à bout miniatures est comment s'adapter à cette vitesse rapide. Nous recommandons de régler le RPM à quelque chose que la machine peut gérer (ou le plus rapide que le client se sent à l'aise) et de garder les avances et la profondeur de coupe les mêmes.
Choisir les paramètres de profondeur de coupe pour l'outillage miniature est extrêmement important en fonction de l'application. Par exemple, les paramètres de finition ont souvent une vitesse et une avance beaucoup plus élevées que les paramètres de rainurage ou de dégrossissage, mais les passes de profondeur de coupe sont beaucoup plus petites. Cela permet à l'outil de fonctionner à de tels paramètres élevés sans rupture car il y a moins de contact avec la pièce.
L'utilisation d'outillage miniature peut être un peu intimidante si vous ne l'avez jamais utilisé auparavant. Les problèmes qui surviennent avec des fraises plus grandes tendent à être amplifiés avec des outils plus petits. Il est très important d'avoir la bonne fraise à bout pour l'application. Vitesses, avances et profondeur de coupe sont également essentielles pour une coupe correcte. Avec un outillage plus petit viennent des vitesses plus élevées. Suivez toujours les vitesses et avances recommandées par le fabricant, en abaissant la vitesse lorsque nécessaire pour s'adapter aux capacités de la machine. Enfin, si une rupture se produit, assurez-vous de trouver où est la rupture pour aider à diagnostiquer le problème.
commande numérique par ordinateur
- Maîtriser le Tour à Bois : Guide Pas à Pas pour Débutants
- Maîtriser le Fraisage CNC : Guide Complet d'Utilisation et de Configuration
- Choisir ses fraises pour fraiseuse CNC bois : Guide pratique
- Engagement de coin : maîtriser le fraisage de précision pour une qualité de coin supérieure
- Maîtriser les paramètres de tournage CNC pour l'usinage de précision
- Exploiter les métriques de haute performance pour réduire les coûts d'outillage dans la fabrication
- Optimiser la durée de vie des outils avec les données machines : un guide moderne
- Comment les collaborations stratégiques accélèrent le développement d'outillage
- Ajouter un Nouvel Outil sur votre Machine CNC : Guide Étape par Étape