



Fraises en bout : solutions polyvalentes pour le dégrossissage intensif et la finition de précision
Il existe un type, une géométrie et un revêtement pour pratiquement toute application ou matériau
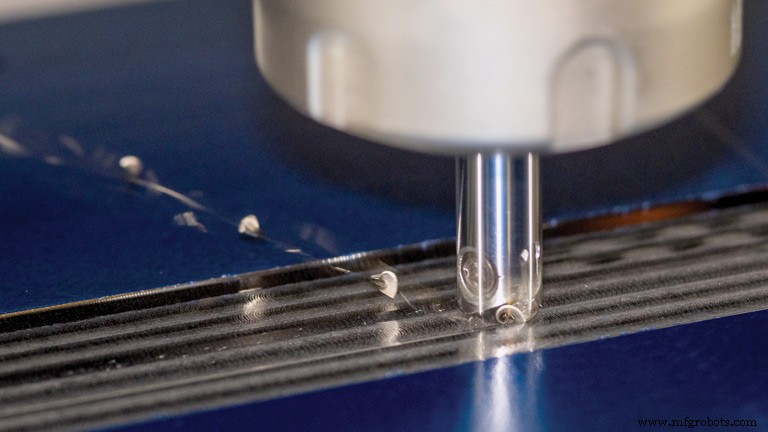
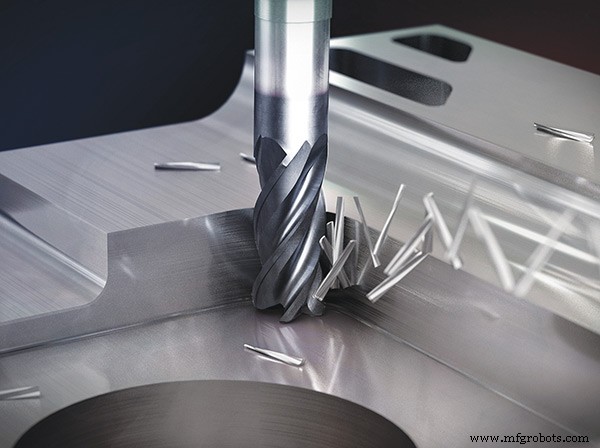
Les fraises en bout sont conçues pour aider les ateliers de toutes tailles à maximiser la durée de vie des outils et la productivité et à réduire les temps d'arrêt, que ce soit pour évacuer de grandes quantités de matière ou produire des finitions de surface fines sur des matériaux aussi divers que l'acier trempé pour moules et matrices, les superalliages résistants à la chaleur pour l'aérospatiale, le titane et l'Inconel pour les applications médicales.
Les opérations d'usinage incluent le fraisage, l'alésage, le perçage et l'alésage de finition, le profilage, le contouring et le traitement multifonction avec outils combinés. Les meilleures solutions dépendent de l'attention minutieuse à la sélection de fraises à plaquettes ou en carbure massif, géométrie, matériau d'outil de coupe, revêtements et préparation de arête parmi d'autres. Voici une sélection des choix de produits et technologies disponibles auprès des principaux fabricants d'outillage de fraises en bout.
Plaquettes et outils carbure massif
Ingersoll Cutting Tools, Rockford, Illinois, offre une large gamme d'options d'outillage de fraises en bout, y compris des fraises en carbure massif à 90° nez sphérique, nez torique et haute avance, ainsi que des fraises à plaquettes en styles modulaires et à queue intégrale. La large offre de produits de fraises en bout d'Ingersoll permet à ses clients de choisir parmi de nombreuses géométries d'outillage conçues pour une performance optimale dans diverses conditions de coupe et applications.
« Nos clients font face à de nombreux défis quotidiens concernant l'outillage. Ils incluent le besoin de maximiser la durée de vie de l'outil, maximiser la productivité et réduire les temps d'arrêt », a déclaré William Fiorenza, chef de produit, moules et matrices. « Nous relevons ces trois défis en travaillant en étroite collaboration avec les clients, en apprenant leurs applications et en acquérant une compréhension approfondie des conditions de coupe, des capacités d'usinage et des limitations d'équipement. L'étape suivante est de fournir des recommandations d'outillage qui s'alignent avec l'application. »
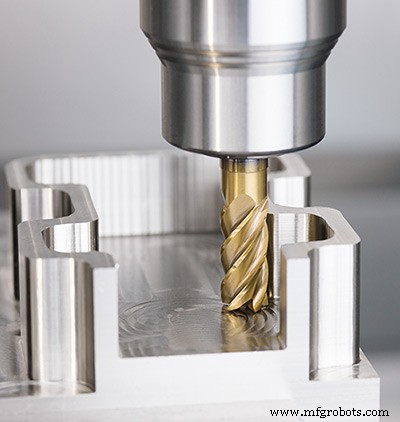
Ingersoll a introduit quatre nouvelles familles de fraises en bout, trois à plaquettes et une en carbure massif. Elles incluent la ligne de fraisage haute avance NanoFeed récemment introduite ; la série d'inserts HiPosSFeedV 05 fraise d'épaule 90° et fraises haute avance ; la série d'inserts GoldSFeed 04 fraises haute avance ; et la nouvelle ligne de fraises en carbure massif RhinoRounds. Les trois lignes de produits à plaquettes suivent la tendance vers l'offre d'outils à plaquettes dans des diamètres plus petits, qui vont de 0,236" (6 mm) à 1,25" (31,75 mm). Cela est réalisé en utilisant des inserts de taille IC plus petites (4, 5, 6 et 8 mm). Ces inserts plus petits permettent des options de fraises à plaquettes à densité plus élevée, a expliqué Fiorenza.
La ligne de fraisage haute avance NanoFeed est disponible en huit corps de fraise, quatre en acier et quatre en versions carbure massif brasé qui offrent une rigidité supplémentaire. NanoFeed présente un angle de coupe de 20°, une conception haute avance à lame unique qui utilise des canaux de refroidissement pressés pour délivrer précisément de l'air ou du lubrifiant au bord de coupe.
Le bord de coupe à 20° de NanoFeed offre un multiplicateur de vitesse d'avance de 3x. Les parois latérales de l'insert sont légèrement en retrait pour fournir un dégagement de copeau latéral supplémentaire. La profondeur de coupe max est de 0,5 mm pour l'insert 8 mm et 0,3 mm pour le 6 mm. NanoFeed est actuellement disponible en grade fraisage dur IN2504.
« Les tailles de rayon de filet très courantes utilisées par les concepteurs lors de la conception de pièces sont 0,125, 0,250 et 0,375" [3,175, 6,35, 9,5 mm.] Les fraises à plaquettes avec des tailles IC plus petites comme les NanoFeed 6 mm et 8 mm peuvent être extrêmement utiles. Lors du fraisage d'un rayon de filet qui est dans le même axe que l'outil, une condition de coupe taille-pour-taille peut exister si les rayons de la fraise et les rayons de filet de la pièce sont les mêmes.
« Par exemple, un outil de 0,375" [9,5 mm] de diamètre fraisant un rayon de filet de 0,1875" [4,76 mm] serait taille pour taille. Cela ne favorise pas une condition de coupe bonne ou optimale », a dit Fiorenza. « Une meilleure solution serait de fraiser ce rayon de filet de 0,1875" avec un outil de plus petit diamètre, comme un outil de 8 mm de diamètre qui a un rayon de 4 mm. Faire cela permettrait à l'outil de mieux piloter le rayon de coin lors du fraisage. L'action de coupe serait plus libre avec moins de vibrations », a expliqué Fiorenza.
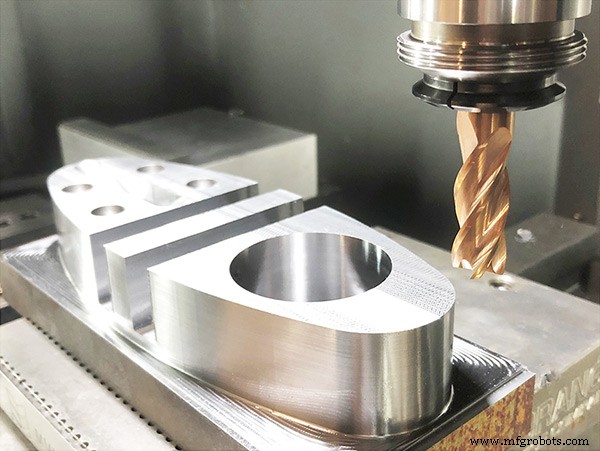
La nouvelle ligne de fraises en carbure massif à 5, 6 et 7 dents à pas variable RhinoRound d'Ingersoll sont conçues pour les applications de semi-finition, finition et usinage à haute efficacité où plus de dents fournissent une plus grande productivité. Ces outils excellent dans les matériaux de dureté supérieure 28 HRC et plus, incluant aciers, aciers inoxydables, fontes et alliages haute température.
La conception à pas variable réduit les vibrations lorsque plusieurs dents sont engagées dans la pièce et fournit une combinaison de forces de coupe réduites et d'excellente évacuation de copeaux, selon Ingersoll. Les outils RhinoRound séries RE1 et REB sont disponibles avec options de longueur de dent et rayons de coin. Les outils à 5 et 6 dents sont également disponibles en version nez sphérique. Chaque outil présente un affûtage excentrique qui performe très bien dans les matériaux modérément durs, et tous sont faits avec un substrat sous-micronique pour une bonne ténacité et résistance à l'usure. Tous les RhinoRounds sont fournis en grade IN2205 qui est un revêtement PVD-TiAlCN nano-couché avec une couleur bleu poudre unique.
Solutions adaptées aux défis des matériaux
Emuge-Franken USA, dont le siège est à West Boylston, Massachusetts, offre une expertise et des solutions d'application de fraises en bout, soutenant l'usinage de matériaux difficiles.
Les fraises en bout TiNox-Cut, par exemple, sont conçues pour l'usinage haute performance de matériaux exigeants tels que les alliages Inconel/nickel, le titane et l'acier inoxydable. Les fraises en bout sont faites de carbure massif ultra-fin de grain premium avec une résistance à la rupture transversale maximisée pour les applications à fort impact, produisant des résultats impressionnants comparés aux fraises en bout conventionnelles, selon Dan Doiron, chef de produits fraisage d'Emuge-Franken USA. « Les revêtements multicouches PVD avancés résistent à la chaleur excessive et fournissent une résistance à l'usure superbe pour une durée de vie d'outil plus longue. La géométrie de l'outil est conçue pour produire des vibrations minimales lors de l'usinage de matériaux durs », a-t-il dit.
« Nous avons récemment travaillé avec un client pour améliorer la durée de vie de l'outil et diminuer le temps de cycle de pièce lors du fraisage de 400 pièces en acier inoxydable 400 avec une dureté de 40 HRC », a dit Doiron. « Après avoir examiné leur application et fraises en bout actuelles, nous avons recommandé les fraises en bout TiNox Trochoidal, et avons pu réduire le temps de cycle de moitié, de deux heures à une heure, et augmenter la durée de vie de l'outil de 5x. » En plus, Doiron a rapporté que la nouvelle solution a économisé 88 pour cent en coûts de travail parce que même si, par exemple, la solution Emuge a un coût par outil plus élevé, seulement 16 fraises Emuge-Franken sont requises comparées à 200 des outils originaux.
Les fraises en bout Emuge-Franken TiNox Trochoidal ont une combinaison de revêtement TiN/TiALN propriétaire et un brise-copeau qui réduit le stress et les vibrations lors de l'usinage de matériaux difficiles comme l'acier inoxydable et le titane. La caractéristique de brise-copeau est conçue pour réduire la longueur du copeau produit en segments plus petits, rendant l'évacuation de copeau plus facile, spécifiquement dans les applications de poches profondes. Tous les outils sont à lubrification interne pour une performance maximale.
Conçues pour le fraisage trochoïdal via le mouvement de chevauchement de chemins circulaires, ces outils peuvent dégrossir et finir fraisage plus de 30 pour cent plus vite que les conceptions standards, tout en augmentant significativement la durée de vie de l'outil, a dit l'entreprise. Conçues pour virtuellement tous les matériaux et applications, les fraises en bout Emuge-Franken TOP-CUT VAR Haute Performance à hélice variable en carbure présentent une géométrie et un revêtement qui les rendent également efficaces dans de multiples applications d'atelier de travail ainsi que dans des opérations de coupe de production difficiles.
Selon Emuge-Franken, les fraises en bout TOP-CUT VAR présentent des géométries de flute et de profil uniques optimisées pour une longue durée de vie d'outil et une performance supérieure dans les applications de dégrossissage et de finition. Les flutes à angle d'hélice variable fournissent un amortissement de vibration étendu et sont rectifiées avec précision avec une préparation de arête avancée pour maximiser l'évacuation de copeaux. Une petite caractéristique de chanfrein protège les arêtes de coupe pour prévenir l'écaillage de la géométrie de face. Les fraises en bout nez torique ont des rayons de coin entièrement fusionnés pour prolonger la durée de vie de l'outil, tout en fournissant des finitions de surface améliorées.
Tous les fraises en bout TOP-CUT VAR ont un revêtement PVD ALCR avancé pour une performance exceptionnelle et une vie prolongée à des températures d'opération plus élevées. Un carbure sous-micro-grain propriétaire fournit une résistance à l'abrasion et une durabilité maximales.
Doiron a dit que le client Emuge SB Dezigns, North-East, Maryland, avait rencontré de longs temps de cycle fraisage des pièces de levier de vitesse en acier inoxydable pour l'industrie de la course. La mise en œuvre réussie des fraises en bout TOP-CUT VAR ensemble avec un mandrin de fraisage Emuge FPC a économisé 62 pour cent en coûts. Avant cela, SB Dezigns utilisait quelques fraises en bout de marques différentes et n'optimisait pas le processus de fraisage. Billy Crabtree, propriétaire et PDG de SB Dezigns a dit : « Avec la combinaison fraises Emuge et porte-outil, nous sommes capables d'économiser plus de 30 heures de temps d'usinage et plus de 5 000 $ pour chaque 500 pièces de levier de vitesse que nous fabriquons. »
Outils adaptés aux applications, matériaux
GWS Tool Group, Tavares, Floride, est un fabricant verticalement intégré de fraises hautement conçues sur mesure, standards et standards modifiés, incluant les fraises en bout. Les fraises en bout vont de l'usage général à l'application-spécifique ou matériau-spécifique, selon Drew Strauchen, vice-président exécutif. « Souvent, les solutions d'outillage sur mesure résultent d'outils standards qui ont été adaptés et ajustés à l'application du client. Pour trouver la meilleure solution d'outillage, nous creusons dans l'information d'application du client : quel est le matériau ? La forme de la pièce ? Quel est l'objectif final ? Durée de vie d'outil plus longue ? Temps de cycle plus rapides ? Quelle finition est requise ? »
Les réponses pour les clients aérospatiaux de GWS sont généralement développées pour des composants structurels pour avions commerciaux et de défense avec aluminium, titane et composites, ainsi que des outils pour les alliages résistants à la chaleur pour le côté moteur chaud. Le focus matériel dans l'industrie automobile inclut l'aluminium à haute silice, la fonte ductile et la fonte graphite compactée (CGI). Les matériaux sont fondamentaux dans la transition de l'industrie auto vers des matériaux plus légers. Les solutions d'outillage du secteur médical incluent l'acier inoxydable, le titane et le chrome-cobalt pour implants comme vis osseuses et prothèses de genou.
GWS offre des fraises en bout céramique brasée sur carbure sur mesure pour l'usinage de superalliages résistants à la chaleur et des fraises en carbure 5-7 dents revêtues avec géométrie matériau-spécifique et préparations de arête spécifiques pour l'usinage du titane. Pour les applications non-ferreuses, Strauchen a dit que l'outillage PCD est l'un des domaines de croissance les plus chauds, où des inserts PCD brasés et des outils monobloc PCD sont utilisés pour les coulées d'aluminium et les forets PCD à huit facettes pour le traitement de composites aérospatiaux pour peaux d'avion et longerons d'aile.
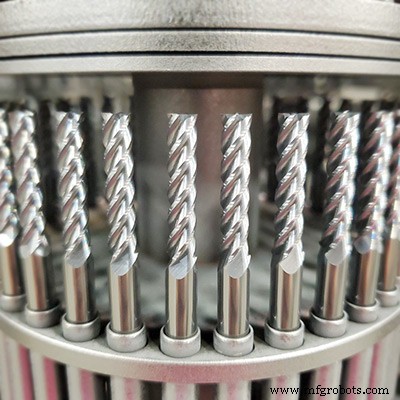
« Il y a aussi une demande croissante pour des produits qui peuvent faire plus avec un seul outil », a dit Strauchen. « Notre Hurrimill AT4 fraise en bout multifonctionnelle à 4 dents est ce qu'on appelle un outil tout-terrain pour le perçage et le rampage, l'alésage de contre-dépouille, l'usinage haute vitesse et le rainurage/dégrossissage conventionnel. Les ateliers peuvent faire plus avec un outil dans la broche qui fait plusieurs opérations et est extrêmement indulgent. C'est une fraise et un foret en un seul outil avec un tout nouveau revêtement PVD FX7 qui le rend bien adapté pour faire du rainurage et du profilage, du rampage, du plongeage, du fraisage haute vitesse et du dégrossissage et de la finition. »
« Nos clients sont focalisés sur le temps de cycle et le débit. Ils savent que la dépense la plus coûteuse qu'ils ont est le temps. Nous sommes focalisés sur l'économie de temps de cycle par des taux d'enlèvement de métal plus rapides, la réduction du coût par pièce via une durée de vie d'outil plus longue et la réduction des changements d'outils en créant des solutions sur mesure qui combinent plusieurs outils en un — ex., foret à étages avec contre-dépouille fait trois opérations. »
Strauchen a dit que l'Alumigator ASR5 de GWS, fraise à 5 dents à lubrification interne super dégrossisseur, est capable de dégrossissage et finition haute vitesse de l'aluminium avec des machines 18 000–20 000 tr/min. « Avec un CNC haute vitesse, haute puissance, nous pouvons atteindre plus de 1 000 ipm et plus de 200 in³ taux d'enlèvement de métal. »
Strauchen a dit que beaucoup d'outils standards de GWS, comme ceux pour l'usinage du titane, ont commencé comme des solutions sur mesure. « Une ligne de fraises en bout haute avance pour titane a été développée comme un outil sur mesure d'abord. Nous avons eu un tel succès avec qu'on a créé un portefeuille d'outils standards », a-t-il dit. « Nous avons dû travailler avec les clients pour reprogrammer les trajectoires d'outils parce que ce type d'outil peut être très efficace avec la bonne trajectoire. La fraise en bout haute avance est conçue pour l'usinage Z-level en usinage cinq axes. »
Spécificité d'application ou polyvalence ?
Iscar USA, Arlington, Texas, fournit des fraises en bout en carbure massif conçues pour répondre aux exigences de ses clients. Par exemple, les clients sont concernés par trois facteurs primaires dans l'analyse du coût global pour produire une pièce. Les coûts d'usinage (productivité), coûts d'outillage (coût par arête) et coût de changement d'outil (durée de vie d'outil), sont priorisés basés sur l'objectif du client, selon Matt Clynch, spécialiste national produit — fraisage. « Avec le logiciel de conception et la technologie de rectification avancée et logicielle disponible aujourd'hui, nous sommes capables d'adapter des fraises en bout de précision pour les applications les plus complexes. Des facettes miniatures peuvent être appliquées aux arêtes de coupe pour le titane ou des flutes adaptées à l'éjection de copeaux d'acier inoxydable. »
Les conceptions de fraises en bout d'Iscar sont ingéniées basées sur l'environnement dans lequel les outils doivent être utilisés. « Par exemple, si vous faites du travail type atelier, notre nouvelle ligne de fraises en bout FLASHSOLID offre de la performance à un prix économique. Cette nouvelle famille de fraises en bout est 100 pour cent faite aux USA. Il y a jusqu'à 3 000 configurations possibles, incluant nombre de dents, rayon de coin, longueur de coupe et longueur totale qui peuvent être utilisées sur la plupart des types de matériaux courants trouvés dans un atelier », a dit Clynch.
« Pour les environnements application-spécifiques, nous offrons des fraises en bout haute performance Chatter Free pour applications de haute production ou ateliers qui se spécialisent dans les matériaux difficiles à usiner comme l'Inconel, le titane ou l'acier inoxydable. Les fraises en bout en carbure massif conçues pour les aciers inoxydables, les superalliages résistants à la chaleur, ou les matériaux durcis jusqu'à 63 HRC sont capables de faire baisser le coût par unité tout en donnant à un atelier l'équilibre de durée de vie d'outil ou productivité nécessaire », a expliqué Clynch. « Dans ces environnements de fabrication, des économies d'une seconde et/ou minutes peuvent vraiment s'additionner à d'énormes économies de coûts. »
La fraise en bout Multi-Master en carbure massif d'Iscar offre le meilleur des deux mondes, selon Clynch. Multi-Master est une tête ou pointe filetée en carbure massif qui se visse dans un porte-outil qui peut être en carbure, acier, ou métal lourd. « Ça n'a pas la longueur de coupe des autres fraises en bout en carbure massif. Sa gamme est limitée à 0,75 à 1,5xD sur la longueur de flute. On ne peut pas atteindre la grande profondeur de coupe (2xD et plus) des fraises en bout en carbure massif, mais ça nous permet de faire du fraisage haute avance, des outils d'arrondi de coin, du perçage de centrage, du perçage de centre, du rainurage, des fraises à rainures, des graveurs — tous en carbure massif. Il y a jusqu'à 52 000 combinaisons différentes de têtes et porte-outils en considérant tous les choix de porte-outils pour réduire le temps de changement d'outil. »
Les fraises en bout en carbure massif d'Iscar sont disponibles avec une combinaison de substrats et de revêtements. Par exemple, « Une fraise en bout usage général avec une structure de grain sous-micronique offre une bonne résistance à l'usure ainsi qu'une ténacité élevée et un certain pardon avec l'outil. D'un autre côté, une structure de grain ultra-fin offre plus de résistance à l'usure pour les aciers trempés ou les plastiques renforcés de fibre de carbone. »
Iscar offre quatre types différents de revêtements qui sont standards sur ses fraises en bout. Ils incluent la série 9 AlTiN (mieux sans lubrifiant) ; série 3 TiCN (mieux avec lubrifiant) ; séries 6 et 7 (AlTiCrSiN) pour plus de résistance à l'usure par abrasivité.
Outils ronds en carbure massif
Selon Yair Bruhis, YG-1 Tool Co. est l'un des plus grands consommateurs mondiaux d'acier rapide (HSS) et l'un des trois plus grands consommateurs de matières premières de carbure cémenté. YG-1, avec siège américain à Vernon Hills, Illinois, produit environ 3 à 4 millions de fraises en bout en carbure massif par mois en 10 grades de carbure dans ses installations de fabrication réparties en Corée du Sud, États-Unis, Mexique, Turquie et Allemagne.
« La plupart des fraises en bout que nous fabriquons sont des produits standards du catalogue, mais nous fabriquons aussi des outils spéciaux pour applications et matériaux spécifiques », a dit Bruhis. YG-1 utilise divers types de matériaux d'outillage, carbure, céramique et Acier Rapide (HSS) et métal poudre (PM).
« Les choix d'outillage vont de grades de carbure massif spéciaux pour prendre des coupes légères sur acier trempé pour pièces de moules et matrices à géométries, revêtements, préparation de arête et préparation de surface plus adaptés pour des matériaux plus tendres comme le titane. Tout dépend de l'application du client », a dit Bruhis, qui développe des outils pour l'aérospatiale, la production d'énergie et l'industrie médicale ainsi que l'automobile. « La plupart des outils ronds que vous voyez sur le marché aujourd'hui sont des outils carbure à cause de l'introduction de nouvelle technologie de machine qui peut tourner si beaucoup plus vite et est stable. Cependant, YG-1 est l'une des très rares entreprises encore à fabriquer des outils HSS cobalt. Ceux-ci sont requis pour les machines plus anciennes et pour les grands diamètres, pouce-et-quart et plus grands outils », a dit Bruhis.
« L'usinage haute vitesse permet aux utilisateurs finaux de prendre des coupes très légères qui peuvent éliminer la chaleur et l'écaillage de l'arête de l'outil. En résultat, les outils durent plus longtemps et la pièce ne souffre pas de dommages de chaleur ou de distorsion. Parfois, vous ne pouvez pas faire ça parce que vous n'avez pas la bonne machine ou la bonne pièce ou le bon programme. Mon défi est d'ajuster constamment l'outil à la technologie de machine », a dit Bruhis.
« Quand vous parlez d'entreprises de niveau 1 comme Boeing et Airbus ou GE Aviation pour moteurs, les produits doivent être certifiés par un long processus de test. Pour un outil pour un moteur spécifique, ça a pris deux ans pour approuver l'outil. Cela impliquait beaucoup de tests, à diverses conditions de coupe et durée de vie d'outil. Une fois l'outil certifié pour cette pièce, il ne sera pas changé facilement. Il faudrait un problème de qualité ou une défaillance de la pièce ou un changement de prix pour justifier de nouveaux tests. Pour la certification médicale avec la FDA, c'est pareil. C'est presque impossible de changer l'outillage », a dit Bruhis.
Parmi ses offres de produits récentes, YG-1 a commencé à fabriquer des fraises en bout en céramique pour applications moteurs aérospatiales Inconel et Waspaloy. YG fabrique aussi une fraise en bout en carbure massif haute performance, sa fraise V7PlusA à 4 et 6 dents avec un large choix de longueurs de flutes et rayons de coin. Elle est conçue pour l'usinage haute performance de l'acier inoxydable et du titane. YG-1 a conçu une nouvelle fraise en bout en carbure massif appelée TitaNox-Power HPC, à 5 dents pour alliages de titane, aciers inoxydables et usinage Inconel.
La famille Alu-Power de fraises en bout pour usinage d'aluminium inclut l'Alu-Power HPC pour usinage haute vitesse, les fraises Alu-Power à 2 et 3 dents pour usinage général de l'aluminium et les dégrossisseurs à brise-copeau Alu-Power HPC pour dégrossissage de l'aluminium et matériaux non-ferreux.
Constance du carbure de la poudre au produit
Ceratizit USA Inc., Warren, Michigan, est un fabricant entièrement intégré d'outils en carbure qui contrôle la constance de ses produits du sol jusqu'à l'outillage fini, selon Steve Kuhnle, directeur des ventes régional. « Nous gérons l'ensemble du processus de production de carbure cémenté et composants de carbure cémenté de la préparation de poudre au formage, frittage, finition et traitement de surface », a dit Kuhnle.
Les produits incluent des fraises en bout en carbure massif standard et HPC pour applications dans une base client large incluant aérospatiale, automobile, médical et industrie des armes à feu. « Les outils matériau-spécifiques sont conçus pour les matériaux difficiles à usiner, les alliages haute température, les alliages à base de nickel et l'acier inoxydable pH, avec beaucoup de 17-4, 13-8, 15-5 », a dit Kuhnle.
Les produits de Ceratizit incluent des barres et préformes pour outils en carbure massif ainsi que des composants en carbure pour applications comme l'industrie médicale. Les produits non couverts par la gamme standard sont développés par les experts en carbure de Ceratizit sur une base individuelle et en collaboration étroite avec les fabricants d'outils.
Kuhnle crédite le nouveau processus de revêtement Dragonskin de Ceratizit et la façon dont l'entreprise prépare ses fraises en bout pour produire un revêtement extrêmement dur et durable. « Ce qu'on fait avant le revêtement et après le revêtement fait la différence. On prépare la fraise en bout avant le revêtement et après en polissant les fraises en bout pour produire une meilleure adhésion et durabilité. »
« Le revêtement multi-application à base d'AlTiN de Ceratizit est appliqué aux outils utilisés pour les matériaux difficiles à usiner comme les aciers trempés, aciers alliés et superalliages. La technologie de revêtement Dragonskin DPB60S rend la surface particulièrement lisse, ce qui améliore l'évacuation de copeaux et réduit l'adhésion pour la coupe d'aciers trempés, aciers alliés et superalliages. Le Dragonskin DPB72S est conçu plus pour les aciers inoxydables difficiles à usiner et les alliages résistants à la chaleur », a dit Kuhnle.
Il a noté que les fraises en bout revêtues sont particulièrement efficaces pour les applications aérospatiales où la durée de vie d'outil, le coût d'outil et la réduction du nombre de changements d'outils sont les défis principaux du fabricant. « Avec notre géométrie P007 et géométrie P556, notre fraise en bout à 4 dents à hélice variable réduit les vibrations, résultant en une durée de vie d'outil plus longue et de meilleures finitions », a-t-il dit.
Soulignant l'importance des revêtements, Kuhnle a dit qu'environ 95 pour cent des arêtes de coupe d'outils en carbure sont revêtues de nos jours. « L'augmentation de la dureté de surface booste la résistance à l'usure de l'outil et réduit la résistance au glissement pendant l'évacuation de copeaux. Les surfaces ultra-lisses limitent la propension à l'accumulation de soudure et la formation de bord rapporté, et l'effet isolant de la couche augmente la dureté à température élevée. Des durées de vie d'outil significativement plus longues sont atteintes en résultat », a dit Kuhnle.
Ceratizit est un fournisseur d'outils pour l'industrie exigeante des armes à feu, où une géométrie et des revêtements améliorés ont produit une augmentation de 30 pour cent des avances et vitesses dans l'usinage de l'acier inoxydable, selon Kuhnle. « Pour une application aérospatiale, nous avons récemment amélioré l'usinage 3D d'une pale d'impulseur en acier inoxydable 416 de 25 pour cent, et réduit les coûts de 17 pour cent », a-t-il dit.
L'investissement de 10 millions de dollars de Ceratizit dans son usine de fabrication de fraises en bout à Sacramento, Californie, avec 111 machines CNC en a fait l'un des plus grands fabricants de fraises en bout aux États-Unis. « Les produits faits dans l'usine incluent des outils en carbure massif allant de 0,005" [0,127 mm] fraises en bout nez sphérique à fraises en bout en carbure massif pouce-et-quart 8" [203,2 mm] de long, ainsi que des spéciaux », a dit Kuhnle.
Une soupe alphabet de revêtements pour fraises en bout
Nitrure de Titane (TiN) est un revêtement usage général qui fournit une haute lubrification et augmente le flux de copeaux dans les matériaux plus tendres. La résistance à la chaleur et à la dureté permet à l'outil de tourner à des vitesses plus élevées de 25 à 30 pour cent en vitesses d'usinage vs. outils non revêtus.
Carbonitrure de Titane (TiCN) est plus dur et plus résistant à l'usure que le Nitrure de Titane (TiN). Il est couramment utilisé sur l'acier inoxydable, la fonte et les alliages d'aluminium. TiCN peut fournir la capacité de faire tourner des applications à des vitesses de broche plus élevées. Prudence sur les matériaux non-ferreux à cause d'une tendance au grippage. Il nécessite une augmentation de 75–100 pour cent en vitesses d'usinage vs. outils non revêtus.
Nitrure de Titane Aluminium (TiAlN) a une dureté et température d'oxydation plus élevée versus Nitrure de Titane (TiN) et Carbonitrure de Titane (TiCN). Idéal pour l'acier inoxydable, les aciers au carbone à haut alliage, les alliages à base de nickel haute température et les alliages de titane. Encore, prudence dans les matériaux non-ferreux à cause d'une tendance au grippage. Il nécessite aussi une augmentation de 75 à 100 pour cent en vitesses d'usinage vs. outils non revêtus.
Nitrure d'Aluminium Titane (AlTiN) est l'un des revêtements les plus résistants à l'abrasion et les plus durs. Il est couramment utilisé pour l'usinage de matériaux aéronautiques et aérospatiaux, alliage de nickel, acier inoxydable, titane, fonte et acier au carbone.
Nitrure de Zirconium (ZrN) est similaire au Nitrure de Titane (TiN), mais a une température d'oxydation plus élevée et résiste au collage et prévient l'accumulation de bord. Il est couramment utilisé sur les matériaux non-ferreux incluant aluminium, laiton, cuivre et titane.
Les outils non revêtus ne comportent pas de traitements de support sur l'arête de coupe. Ils sont utilisés à vitesses réduites pour applications générales sur métaux non-ferreux.
Système de contrôle d'automatisation
- Options de Finition Métallique Professionnelles : Durabilité et Esthétique
- Machines de Découpe Laser Fibre : Précision, Vitesse, Efficacité Énergétique Inégalées
- Pourquoi Choisir la Découpe Jet d'Eau ? Avantages Clés pour la Précision Métallique
- Découvrez les avantages de la découpe par jet d'eau pour la fabrication de précision
- Usinage à grande vitesse : Avantages clés pour la fabrication de pièces usinées
- Découvrir la mécanique des fraises à avancement élevé pour une performance de fraisage supérieure
- Coupe EDM par Fil : Avantages, Inconvénients et Comment Choisir
- Intelligent Cutting Solutions : Votre Partenaire en Coupe Jet d'Eau de Précision
- Évolution et Impact de la Technologie de Coupe par Jet d'Eau