



Sous-programme fraisage CNC : Intégration fluide d'arcs avec G02, G03 et G41
Programme fraisage CNC décrivant comment deux ou plusieurs rayons peuvent être joints dans un programme fraisage CNC.
Exemple de sous-programme fraisage CNC
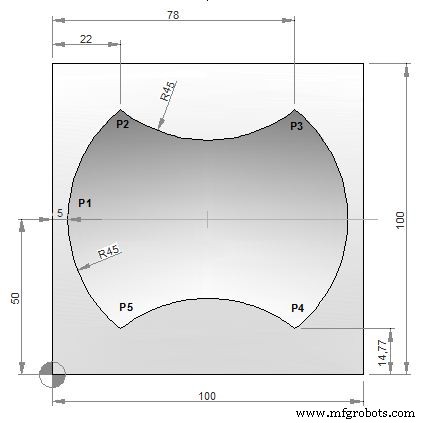
Programme principal
N10 T1 H1 M6 G43 M3 N20 F150 S250 N30 G0 X-21 Y50 Z0.5 N40 G0 Z0 N50 M98 P040050 N60 G49 N70 G0 Z50 N80 M30
Sous-programme
O0050 N10 F160 S400 N20 G0 Z-2.5 G91 N30 G1 G90 X5 Y50 G41 (P1) N40 G2 X22 Y85.23 I45 J0 (P2) N50 G3 X78 Y85.23 R45 (P3) N60 G2 X78 Y14.77 R45 (P4) N70 G3 X22 Y14.77 R45 (P5) N80 G2 X5 Y50 R45 (P1) N90 G0 G40 X-21 N100 M99
Explication codes G M S T
| Code | Description |
|---|---|
| G00 | Déplacement rapide |
| G01 | Interpolation linéaire |
| G02 | Interpolation circulaire CW |
| G03 | Interpolation circulaire CCW |
| G40 | Annulation compensation fraise |
| G41 | Compensation rayon nez outil gauche |
| G43 | Compensation longueur outil + direction |
| G49 | Annulation compensation longueur outil |
| G90 | Commande absolue |
| G91 | Commande incrémentale |
| M03 | Démarrage broche horaire |
| M06 | Changement d'outil |
| M30 | Fin programme (Reset) |
| M98 | Appel sous-programme |
| M99 | Fin sous-programme |
| T | Outil |
| S | Vitesse |
| F | Avance |
Maîtriser les G-Codes & M-Codes Cincinnati pour contrôles Acramatic 2100E
Maîtriser le fraisage CNC : Explication de l'utilisation des codes G91, G41, G43
commande numérique par ordinateur
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Maîtriser G02/G03 Interpolation Circulaire CNC : Exemple Pas à Pas
- Tutoriel interpolation circulaire CNC : Maîtriser les G-codes G02 et G03
- Exemple fraisage CNC : G90 absolu, G91 incrémental, interpolation circulaire G02/G03
- Interpolation circulaire fraisage CNC : Exemple pratique G02/G03
- Exemple sous-programme Fanuc : Simplifier la programmation CNC avec techniques sous-routine
- Guide étape par étape : Fraiser un cercle complet sur machines CNC avec G-code pratique
- Picotage contour fraiseuse Fanuc : Technique efficace répétition sous-programme
- Exercice programmation CNC : Compléter interpolation circulaire multi-arcs