



Hauts fourneaux modernes grande capacité : caractéristiques clés et avantages
Performance usine sidérurgie intégrée = hautement dépendante performance unités ferronnerie. Usines intégrées : production fonte (HM) haut fourneau (BF) = voie préférée mondialement ferronnerie. Coût spécifique production acier = hautement dépendant coût spécifique HM au BF. BF = unité très importante usine acier.
BF moderne = BF grande capacité grand volume utile. Nombreuses caractéristiques technologiques avancées. Grâce à elles : durée campagne plus longue, meilleurs indices production. Zone réduction indirecte plus grande, surface spécifique plus petite → améliore efficacité utilisation gaz, diminue pertes chaleur, réduit taux combustible. Taux coke, charbon, combustible BF moderne grande capacité généralement bas (technologie intégrée bas carbone).
BF moderne grande capacité : productivité plus élevée (tHM/m³ volume utile/jour) et consommation spécifique combustible plus faible → coût spécifique HM plus bas et investissement/tonne capacité HM plus bas. Utilise technologies pointe et caractéristiques assurant : qualité matières chargées, fonctionnement plus fluide BF, meilleure utilisation énergie thermique/chimique gaz pour réduire taux combustible.
Technologies pointe intégrées
BF moderne intègre nombreuses technologies pointe : préparation matières premières et technologies amélioration efficacité utilisation gaz BF. De plus, fours grande capacité modernes ont nombreuses caractéristiques avancées. Technologies/ caractéristiques majeures Fig 1.
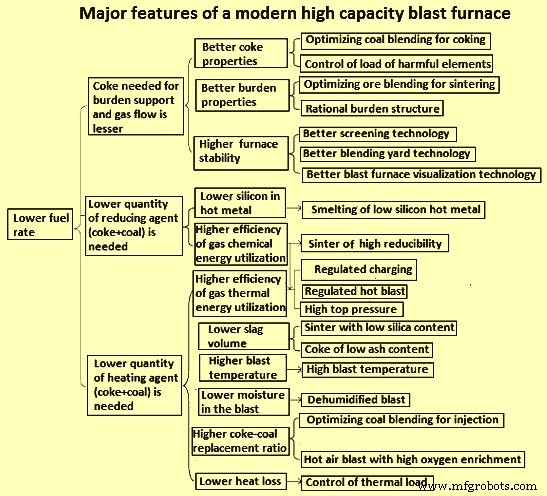
Fig 1 Technologies avancées majeures et caractéristiques BF moderne grande capacité
Technologies préparation matières premières
Principales : (i) aggloméré faible teneur silice haute réductibilité, (ii) optimisation mélange cokéfaction charbons, (iii) technologie mélange matières premières, (iv) contrôle charge éléments nuisibles, (v) technologie criblage matières premières, (vi) utilisation aggloméré plus petite taille, (vii) utilisation coke noix, (viii) injection poussières cokéfaction sèche.
Aggloméré faible silice haute réductibilité
Aggloméré faible silice = haute teneur Fe → réduit volume laitier BF. Propriétés métallurgiques améliorées (caractéristiques ramollissement) → position zone cohésive déplacée vers bas, épaisseur zone cohésive réduite, réduction indirecte favorisée, perméabilité colonne charges améliorée. Teneur silice aggloméré visée ≈ 5–5,5 %. Technologies production aggloméré faible silice haute réductibilité :
- Augmenter basicité aggloméré niveau désiré. Quantité phase liant diminuée (réduction silice) → basicité binaire aggloméré relevée pour augmenter CaO → augmenter teneur ferrite calcique (bénéfique maintenir phase liant nécessaire + améliorer réductibilité).
- Améliorer rapport fines/micro-fines mélange agglomération. Phase liant origine fines petites tailles → favorisent réaction phase solide et génération phase liquide frittage.
- Type/caractéristiques minerais fer impactent formation ferrite calcique et compacité mélange frittage. Selon caractéristiques frittage minerais, phase frittage appropriée formable par sélection types minerais → satisfaire exigence quantité phase liant aggloméré faible silice + exigence haute réductibilité.
- Augmenter hauteur lit frittage machine : auto-régénération lit → réduit consommation combustible solide et chaleur globale. Frittage T élevée → chutes T, atmosphère oxydante renforcée, teneur FeO aggloméré baisse, ferrite calcique augmente, réductibilité améliorée. Bénéfique fraction granulométrique aggloméré faible silice.
Optimisation mélange cokéfaction charbons
BF moderne grande capacité → coke qualité supérieure requis. Exigences qualité coke BF moderne : maintien colonne charges zone grumeleuse et perméabilité zone foyer = exigences matériellement différentes (volume BF élevé). Augmentation volume BF → diamètre foyer plus grand, charge minerai augmentée, charge sur coke augmentée → coke résistance froide plus haute nécessaire. Activité foyer BF moderne impact plus fort rendement, fonctionnement fluide, injection charbon pulvérisé, vidanges → exigences plus hautes améliorer dégradation coke BF et assurer taille coke nécessaire devant tuyères et zone deadman.
Augmentation taux injection charbon pulvérisé (PCI) → temps résidence coke BF drastiquement allongé. Contraintes chimiques/physiques coke accrues. Taux PCI 200–250 kg/tHM → temps résidence coke 2× cas sans PCI. Augmentation porosité coke et baisse résistance parties basses observées augmentation PCI. Exigences qualité coke significativement plus hautes BF moderne grande capacité hauts taux PCI.
Actuellement, contrôle coût coke métallurgique : plusieurs charbons analyses proximales/cokéfaction différentes utilisés forme mélangée production coke BF. Certaines usines : mélanges contiennent petite quantité charbon non cokéfiable. Production coke BF résistance/propriétés thermiques requises BF moderne : exigences sélection charbons mélange + mélange uniforme avant cokéfaction.
Technologie mélange matières premières
Fluctuations teneur Fe charge ferreuse et basicité laitier → fonctionnement instable BF → augmente taux coke, diminue production. Aujourd'hui, BF grande capacité moderne → parc matières premières pour stockage, mélange, manutention vrac → réduire fluctuations composition minerai/aggloméré/pellet. Teneur humidité et fraction granulométrique matières chargées aussi contrôlées pour exigences BF. Variétés/proportions matières ajustées selon production BF. Processus complet préparation matières s'adapte changements approvisionnement. Processus automatisé modèle intelligent minerai : programme plan général mélange minerai, allocation dynamique matières cuves dosage, contrôle intelligent vitesse coupure peseuses débit constant → composition uniforme charge minerai BF. Écarts types contrôlés : silice ±0,125 %, Fe total ±0,375 %.
Contrôle charge éléments nuisibles
Charge éléments nuisibles à contrôler : accumulation BF dégrade revêtement réfractaire → fluctuations fréquentes charge thermique → four instable. Principaux éléments nuisibles : dégradent coke, détruisent fonction portante coke → taux coke plus haut. Enquête BF grande capacité : charge alcalis ≈ 4 kg/tHM, zinc ≈ 280 g/tHM → taux dégradation taille coke 0,5–2,5 m au-dessus tuyères ≈ 70 % (coke hautement dégradé). Attention spéciale BF grande capacité : charge alcalis < 2 kg/tHM, zinc < 150 g/tHM.
Technologie criblage matières premières
BF = colonne verticale matières premières nécessitant bonne perméabilité fonctionnement fluide. Chargement fines contrôlé criblage continu charge → contrôle étroit criblage matières charge BF. Proportion matières < 5 mm charge BF ≤ 5 %. Réduction chargement fines < 5 mm réduit aussi poussières gaz sommet BF. Chaque 1 % réduction chargement fines → taux coke réduit ≈ 0,5 %.
Utilisation aggloméré plus petite taille
Augmente rendement aggloméré et réduit taux combustible usine agglomération. Réduit aussi charge circulante usine agglomération. Normalement aggloméré chargé BF moderne grande capacité deux gammes : (i) > 10 mm, (ii) 4–10 mm. Fraction 4–10 mm chargée périphérie → meilleure efficacité utilisation aggloméré + amélioration génération gaz + réduction taux combustible.
Utilisation coke noix
Gamme taille coke noix généralement 10–25 mm. Chargé normalement avec charge minerai BF. Chargement coke noix BF → améliore utilisation énergie ferronnerie. Pratique chargement coke noix BF grande capacité : bénéfique fonctionnement fluide BF + effet distinct réduction taux combustible.
Injection poussières cokéfaction sèche
Quantité substantielle poussières coke générée cokéfaction sèche. Poussières coke : pouvoir calorifique (PC) significativement > PC charbon PCI. ≈ 8 % poussières cokéfaction sèche ajoutables charbon brut PCI. Améliore teneur carbone fixe charbon injection → réduction taux combustible. Consommation 4–5 kg/tHM poussières coke réalisable ajustements pulvérisation/injection.
Amélioration efficacité utilisation gaz BF
BF = réacteur continu où charges minerai/coke chargées couches alternées intermittemment. Structure couches conservée descente charges. Distribution charges = arrangement propre couches matériaux différentes four, principalement distribution radiale (symétrie axiale généralement désirée). Matériaux charges très différents : minerai ≈ 4× plus lourd coke, taille particules 2–4× plus petite → affecte perméabilité gaz et chauffage couches. Gaz réducteur montant rencontre couches perméabilités très différentes. Distribution radiale minerai/coke = facteur clé distribution écoulement gaz four.
Généralement fraction minerai volume/masse totale = quantifier distribution matériaux. Région (radiale) fraction minerai plus élevée → écoulement gaz plus faible. Certaines pratiques : écoulement gaz plus fort centre four préféré (efficace diminuer mouvement discontinu charges solides → fonctionnement BF plus fluide). Lots gros coke « coke central », ou aggloméré/minerai gros calibres chargés près centre → améliorer perméabilité gaz région. BF chargement sans cloche équipé charger coke directement centre four. Mais écoulement gaz plus fort → T gaz plus hautes (pas assez temps échange chaleur) + rapport flux thermique (ratio capacité calorifique charges/gaz) bas.
Régions T gaz plus hautes correspondent généralement niveau zone cohésive plus haut. Lectures T sonde au-dessus charge = indicateurs importants distribution charges intérieur four. Descente charges : minerai réduit, vers 1200 °C (selon qualité minerai) commence ramollir, fond ≈ 1350 °C. Coke maintient forme (sauf quantité consommée réaction perte-solution) jusqu'à niveau tuyères. Partie semi-fondue charges = extrêmement imperméable gaz → gaz doit traverser régions plus perméables, fentes coke, zone cohésive où direction change plus horizontale jusqu'à zone grumeleuse. Si fentes coke bouchées/pas assez perméables → irrégularités four : chargement suspendu/erratique. Distribution charges = rôle majeur taille fentes coke zone cohésive. Influence aussi formation zone deadman + taux usure revêtement par contrôle écoulement gaz/pertes chaleur. Pratiques BF grande capacité : focus manque croissant matières charges haute qualité + amélioration rendement four. Nouvelles pratiques → contrôle très précis distribution charges par modélisation précise/calculs rapides. Simulation distribution charges = nécessité croissante fonctionnement fluide. De plus, hauts taux injection charbon tuyères → taux coke four réduit → épaisseur couches coke encore moins. Tout cela → contrôle précis distribution matériaux pour perméabilité suffisante + localisation adaptée fentes coke zone cohésive.
BF : plusieurs réactions dues mouvement contre-courant charges/gaz. BF fonctionne efficacement quand descente fluide charges + distribution équilibrée écoulement gaz → amélioration efficacité utilisation gaz + réduction taux combustible. Amélioration efficacité utilisation gaz = utilisation pleine énergies thermique/chimique gaz. Efficacité utilisation gaz BF moderne grande capacité généralement élevée, nombreux BF > 50 %. Moyen principal amélioration efficacité utilisation gaz + fusion charges ferreuses BF = distribution appropriée charges four → ajuste distribution écoulement gaz.
Réglage partie haute BF
Par contrôle chargement charges. Chargement : (i) central, (ii) périphérique, (iii) radial contrôlé → distribution gaz rationnelle. Contrôle chargement = (i) mode chargement, (ii) poids lot, (iii) maintien niveau ligne stock.
Mode chargement : régulations amélioration efficacité utilisation gaz. Lot matière + taille + séquence chargement → profondeur matière four. Généralement, augmentation taux PCI → augmentation rapport minerai/coke (baisse poids lot coke) → rétrécissement fenêtre coke four. Rapport minerai/coke limite zone grumeleuse augmente → distribution écoulement gaz affectée → détérioration perméabilité + augmentation différence pression. Pour ajuster écoulement gaz central : augmenter chargement central coke + augmenter profondeur fenêtre coke. Périphérie : ajustement charge soit augmenter coke soit diminuer minerai. Global : travail central four amélioré + restriction minerai roulant vers centre assurée → éviter obstruction écoulement gaz central, détérioration fonctionnement fluide, augmentation taux combustible. Chargement central coke + profondeur fenêtre coke = déterminés selon état BF.
Grande capacité BF : période fusion s'allonge, dégradation coke plus grave → écoulement gaz augmente. Section transversale augmente → volume zone deadman augmente + uniformité distribution écoulement gaz se détériore. Exigence : renforcer écoulement gaz central + augmenter hauteur zone cohésive V inversée → assurer surface fenêtre coke suffisante + écoulement gaz fluide. Mode chargement central coke : améliore/stabilise écoulement central, réduit perte solution coke central, empêche dégradation coke, augmente convenablement hauteur zone cohésive, assure distribution gaz rationnelle + fonctionnement fluide. BF grande capacité peut adopter mode chargement central coke si nécessaire, mais sans excès.
Avantages mode chargement régulé : efficacité utilisation gaz plus haute + taux combustible plus bas, MAIS exige qualité charges plus haute/uniforme. Avantages mode chargement central coke : s'adapte fluctuations qualité charges, MAIS inconvénient majeur : baisse efficacité utilisation gaz → taux combustible plus haut.
Poids lot minerai : impact significatif distribution charges gorge four, influence distribution écoulement gaz. Plage contrôle différente selon BF. Augmentation volume BF → surface gorge augmente → poids lot minerai doit augmenter accordingly. Équipements côté chargement BF dimensionnés/conçus pour poids lot minerai plus haut. Lot minerai plus grand : stabilité four, améliore efficacité gaz, réduit taux combustible. Stabiliser poids lot coke profondeur coke adaptée + changer poids lot minerai accordingly.
Maintien niveau ligne stock : ajustement hauteur chute charge → changer position dépôt pic, combiné angle initial goulotte. Niveau ligne stock différent → distribution charges surface différente → influence forte distribution écoulement gaz. Niveau ligne stock lié profil gorge, profil arbre supérieur, propriétés charges. Pratique : contrôle niveau ligne stock combiné angle goulotte chargement sans cloche, point chute initial dans 300 mm paroi.
Réglage partie basse BF
Par ajustement paramètres soufflage → contrôler zone combustion tuyère → effet distribution initiale écoulement gaz four. Crucial pour : fonctionnement fluide, distribution gaz rationnelle, amélioration efficacité utilisation gaz. Distribution initiale gaz rationnelle = ajustement partie basse. Contrôle : volume soufflage + énergie cinétique air chaud.
Contrôle volume soufflage → influencer volume gaz foyer. Volume gaz foyer faible : augmentation volume soufflage + mouvement BF amélioré → baisse taux combustible/coke. Après mouvement BF niveau certain → volume gaz foyer à restreindre. Augmentation supplémentaire volume soufflage → augmentation taux combustible/coke. Perméabilité colonne charges affecte écoulement gaz. Développement écoulement périphérique ou central excessif → baisse efficacité gaz + augmentation taux combustible. BF moderne grande capacité : volume soufflage contrôlé niveau raisonnable → distribution gaz rationnelle, efficacité gaz améliorée, taux coke/combustible réduits.
Contrôle énergie cinétique air chaud → profondeur raceway optimale/quasi-optimale + distribution initiale gaz rationnelle. Zone combustion tuyère ajustée convenablement → vitesse vent appropriée + énergie cinétique soufflage → éviter influence vitesse vent/énergie cinétique excessives sur coke raceway. Objectif BF moderne grande capacité : énergie cinétique soufflage ≈ 14 000–15 000 kg·m/s. Pour ce niveau : maintenir vitesse vent raisonnable (généralement 250–270 m/s). Si quantité coke charge élevée → vitesse vent peut être plus haute, inversement. Mais vitesse vent plafonnée par adaptation volume soufflage, zone combustion tuyère, T soufflage, pression sommet dans limites raisonnables bons indices production.
Caractéristiques importantes BF moderne grande capacité
Haute température soufflage
Chaleur fusion BF principalement : combustion combustible (coke + charbon) + chaleur physique air chaud. Généralement chaleur physique air chaud ≈ 30 % besoin chaleur total BF. Plus chaleur physique apportée air chaud, moins chaleur requise combustion combustible. Amélioration T soufflage → réduit taux combustible + économie coût production HM. Chaleur physique air chaud remplace partie combustible. Augmentation T soufflage → taux PCI améliorable. Augmentation PCI remplace coke → réduit taux coke.
Années récentes : technologie fours à air chaud développements significatifs. Évolution : combustion interne → combustion externe → combustion sommet. Gaz combustible : normalement gaz mélange bas PC (gaz BF enrichi partie gaz haut PC gaz cokerie) → seulement gaz BF avec technologie double préchauffage gaz/air pour exigences T soufflage haute (croissantes années après années). T soufflage certains BF grande capacité : 1250–1300 °C.
Soufflage déshumidifié
Élimine perte chaleur décomposition eau soufflage BF. → élève T flamme, favorise taux PCI plus haut → réduit taux coke. Généralement : chaque 1 g/Nm³ humidité enlevée air chaud → baisse taux coke 0,8–1 kg/tHM. Maintenir conditions thermiques foyer : chaque 1 g/Nm³ enlèvement humidité → taux PCI augmente 1,5–2,0 kg/tHM.
BF moderne grande capacité : T soufflage haute + humidité basse, ajustement PCI pour contrôler T four. Nombreux fours : T soufflage stabilisée 1230–1250 °C, humidité soufflage stabilisée 10–15 g/Nm³.
Pression sommet élevée
Amélioration pression sommet → réduit vitesse écoulement gaz, baisse pertes charge colonne, favorise fonctionnement fluide BF. De plus : augmente pression sommet → réduit quantité poussières, augmente efficacité utilisation coke/charbon, réduit taux coke/combustible. Actuellement : amélioration pression sommet = moyen indispensable production normale BF. Pression sommet BF moderne grande capacité généralement > 2,75 kg/cm².
Injection économique charbon pulvérisé
But injection charbon pulvérisé : économiser coke + réduire coût production HM. Malgré différence prix charbon/coke, si ratio remplacement charbon→coke baisse certain niveau → augmente taux combustible + avantages économiques injection charbon annulés. Injection économique charbon pulvérisé = maintenir haut ratio remplacement augmentant quantité injection. Si augmentation PCI → augmentation taux combustible (baisse taux combustion charbon + baisse ratio remplacement) → PAS injection économique. BF moderne grande capacité visent injection économique. Prérequis :
- Amélioration qualité charges (coke, aggloméré, pellet, minerai grumeleux) → réduire volume laitier + améliorer perméabilité parties haute/basse BF.
- Mise en œuvre enrichment O₂ haut niveau, T air chaud haute, déshumidification air chaud ESSENTIELLE : contrôler T flamme + quantité charbon/coke pulvérisé non brûlé accumulé foyer, augmenter taux combustion charbon injecté. Enrichissement O₂ air chaud → réduit volume gaz/tHM, augmente T flamme, change distribution T BF. Combiner enrichment O₂ + injection charbon → réduit changement rapport flux thermique, maintient T flamme limites raisonnables, stabilise fonctionnement BF. Chaque 1 % augmentation taux enrichment O₂ → augmentation taux combustion charbon 1,51 %. Enrichissement O₂ haut = caractéristique BF moderne grande capacité. BF grandes capacités fonctionnement enrichment > 10 %. Compense aussi détérioration qualité coke BF.
- Distribution gaz rationnelle + fonctionnement stable BF assurée quand écoulement central gaz partie basse BF adapté. Assuré par ajustement paramètres soufflage → utilisation complète charbon pulvérisé non brûlé entrant foyer → efficacité utilisation charbon augmente.
- Optimisation mélange charbons injection → améliore propriété combustion charbon mélangé, améliore taux PCI, élargit options types charbons, réduit coût charbon mélangé. Généralement anthracite haut C fixe + haut PC mélangé bitumeux haute matière volatile (VM) + bonne propriété combustion. VM charbon mélangé contrôlé 15–25 %, cendres < coke (généralement < 11 %).
Production HM faible silicium
Production HM faible Si → réduction taux combustible. Chaque 0,1 % diminution teneur Si HM → réduction taux combustible ≈ 4–6 kg/tHM. Foyer BF moderne grande capacité normalement actif + beaucoup chaleur → production HM faible Si plus facile. Exigences technologiques :
- Réduction charge silice charges : baisse teneur cendres coke, cendres charbon PCI, silice aggloméré.
- Avec exigence chaleur suffisante foyer BF fonctionnement fluide, T flamme peut être réduite convenablement → contenir génération gaz SiO.
- Contrôle forme/position raisonnable zone cohésive → réduire contact fer liquide gouttant / gaz SiO → empêcher génération Si.
- Optimisation qualité laitier : réduire activité silice laitier.
- Fonctionnement BF pression sommet haute → supprimer génération gaz SiO.
MAIS production HM faible Si impacte durée campagne BF (effet néfaste érosion revêtement foyer). Teneur Si HM normalement pas baissée niveau très bas, maintenue 0,4–0,6 % BF grande capacité.
Contrôle charge thermique BF
Pertes chaleur BF réduites principalement par contrôle charge thermique revêtement. Charge thermique = état refroidissement revêtement, utilisée savoir si augmentation écoulement périphérique gaz + érosion revêtement. Charge thermique à contrôler dans certaine plage, et réduire pertes chaleur → aide réduction taux combustible. MAIS charge thermique trop basse → formation échafaudages (scaffolding) revêtement → affecte distribution gaz BF. Chute échafaudages → affecte fonctionnement BF, peut endommager tuyères → réduction soufflage ou arrêt BF. Contrôle nécessaire charge thermique équilibrée BF → bénéfique fonctionnement stable + contrôle taux combustible.
Assurer charge thermique convenable fonctionnement BF : (1) maintien distribution gaz appropriée par ajustement régulation chargement. (2) Ajustement débit eau refroidissement selon niveau érosion et T revêtement → maintien profil fonctionnement stable BF. Ajustement distribution gaz = moyen le plus important contrôle charge thermique.
BF moderne grande capacité : surveillance charge thermique par gestion partitionnée directions verticale/horizontale. Standard gestion différentes hauteurs BF différent, charge thermique direction horizontale à maintenir uniforme. Contrôle charge thermique par ajustements parties haute/basse BF → atteindre progressivement gestion partie centrale (entre arbre bas et foyer).
Modèle charge thermique visuel 3D (Fig 2) : affichage opérateur BF charge thermique 3D temps réel, tendance historique, interaction vidéo, fonction alarme = dernière tendance BF moderne grande capacité. Combinaison modèle gestion profil → détermine plage contrôle raisonnable charge thermique + bonne guidance opérateur.
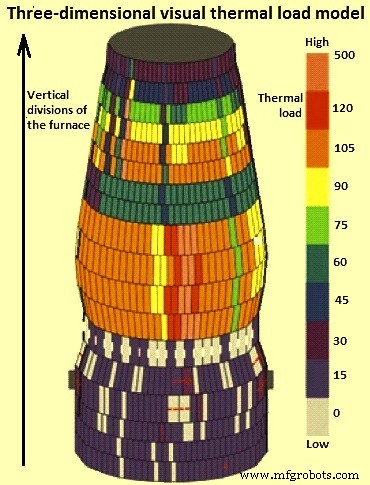
Fig 2 Modèle charge thermique visuel tridimensionnel
Opérations BF par visualisation
Technologie exploitation BF observation visuels intérieur four = suivie fours grande capacité modernes. Utilisée surveiller distribution charges + aider opérateur comprendre intérieur BF → ajustements paramètres exploitation pour améliorer efficacité utilisation gaz, réduire taux combustible, assurer fonctionnement fluide. Principaux outils :
Caméra thermovision et traitement image
Caméra vidéo sommet BF → opérateur observe mouvement goulotte, distribution écoulement gaz, flux charges chutant toute surface charge. Aide surveillance chenalage/glissement tendance intérieur four. Caméra thermovision : fonctionnement normal BF, T sommet four généralement < 120 °C.
Technologie laser mesure profil surface charge en ligne
Laser mesure profil surface charge en ligne par détecteur laser surface charge. Détecteurs → image visuelle profil surface charge → meilleure surveillance profil surface charge.
Surveillance tuyères caméra vidéo + traitement image
Caméra vidéo → opérateur observe simultanément luminosité, mouvement coke, taille jet charbon CHAQUE tuyère, détecte chute échafaudages, crânes, charges froides devant tuyère. Traitement image subsequent → analyse quantitative état thermique + état jet charbon CHAQUE tuyère. Meilleure compréhension fonctionnement tuyères + système PCI → actions opportunes anomalies. Caméra vidéo + spectroscope → observation directe tuyère.
Mesure remplissage BF pendant mise en route (blow-in) technologie laser
Laser observation intérieur four pendant mise en route → opérateur : mesure remplissage, données trajectoire écoulement charges différents angles goulotte, données profil surface charge après chargement. Aide connaître distribution charges par équipement chargement → guide opérateur chargement BF fonctionnement normal.
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Innovations clés dans les laminoirs à barres et profilés légers modernes
- Caractéristiques essentielles d'un laminoir à fil machine moderne pour une performance optimale