



Innovations clés dans les laminoirs à barres et profilés légers modernes
Caractéristiques principales d'un laminoir à barres et profilés légers moderne
L'objectif d'un laminoir à barres et profilés légers est de réchauffer et de laminer des brames d'acier en barres et profilés légers. La production de barres et profilés légers dans ces laminoirs est soumise à des changements constants. Il existe une demande croissante sur la qualité de ces produits ainsi que sur la flexibilité et la rentabilité de ces laminoirs. Cela a nécessité le développement de nouvelles technologies et processus innovants. Les laminoirs à barres et profilés légers modernes sont des laminoirs à grande vitesse capables de laminer des barres et profilés légers de nuances de qualité spéciale et d'aciers d'ingénierie à des taux de production élevés, tout en maintenant les investissements et les coûts d'exploitation à des niveaux raisonnables.
Exigences des laminoirs modernes
Les laminoirs à barres et profilés légers modernes doivent répondre aux exigences suivantes :
- Haute disponibilité du laminoir couplée à une haute productivité et de hauts rendements.
- Répondre aux besoins de faible maintenance.
- Répondre aux besoins de consommation d'énergie réduite.
- Tolérances dimensionnelles serrées.
- Tolérances négatives (en poids linéique).
- Aucune variation de dimensions sur toute la longueur.
- Propriétés physiques uniformes.
Technologies et équipements clés
Pour atteindre ces exigences exigeantes, de nombreuses caractéristiques importantes sont intégrées dans les laminoirs à barres et profilés légers modernes. En voici quelques-unes :
Four de réchauffage
Les laminoirs à barres et profilés légers modernes sont équipés de fours à poutre mobile (walking beam) à haut rendement énergétique, normalement à commande informatisée. Ces fours de réchauffage chauffent uniformément les brames aux températures cibles aux taux de production requis, sans marques de poutre et sans points froids. Ces fours peuvent recevoir des brames froides ou chaudes comme matériau de charge. Les fours de réchauffage modernes présentent les caractéristiques suivantes : (i) qualité supérieure des brames chauffées, (ii) meilleur rendement de chauffage, (iii) consommation de combustible très faible, (iv) perte d'écaillage minimale, contribuant à un haut rendement matière, (v) faible décarburation, donc adaptés aux nuances d'acier de haute qualité, et (vi) flexibilité opérationnelle maximale et bonnes conditions de travail même à faible productivité.
Cages sans carter (Housingless)
Les cages sans carter (HL) sont utilisées normalement dans les groupes de cages de débourrage et intermédiaires dans les laminoirs à barres et profilés légers modernes. La conception modulaire permet l'utilisation de cassettes de cages HL dans toutes les configurations possibles : horizontale, verticale, inclinable et universelle. Les tailles de cages diffèrent, selon les dimensions nécessaires des cylindres et des coussinets, le programme de passes, la forme des passes, ainsi que les caractéristiques du réducteur et du moteur. Les principales caractéristiques des cages HL sont la compacité et la rigidité des composants, un faible module de flexion des cylindres, des paliers à rouleaux multi-rangs durables avec des chapeaux auto-alignants sous charge, un équilibrage des chapeaux sans jeu, des poutres à rouleaux conçues pour un réglage simple et précis des guides et protections, etc. Les avantages de ces cages incluent : (i) économie sur la profondeur et la taille des fondations, (ii) le produit laminé répond aux tolérances de forme et dimensionnelles requises, (iii) gain de temps pour les changements de cages car le changement de cylindres se fait hors de la ligne de laminage, (iv) réduction significative du temps de maintenance grâce à un nombre moindre de composants et une accessibilité plus aisée, (v) réglage automatisé de l'écartement des cylindres, et (vi) flexibilité opérationnelle puisque la même unité de cage peut être utilisée à n'importe quelle position.
Laminoir de réduction et de calibrage (RSM)
C'est une technologie de laminage polyvalente très recherchée. Elle est également connue sous le nom de laminoir de calibrage de précision. Avec les laminoirs conventionnels existants, il est difficile de répondre aux exigences de tolérances serrées. Cela ne peut être réalisé qu'avec difficulté et au prix d'une perte d'efficacité, notamment en ce qui concerne la perte de temps d'utilisation du laminoir et des rendements plus faibles. Parfois, cela n'est pas réalisable ou prohibitif en termes de coûts. Dans les laminoirs de débourrage et intermédiaires conventionnels, la tolérance du produit fini est influencée principalement par les variations de la section transversale du matériau d'alimentation dans la section de finition du laminoir. Le RSM tire parti des caractéristiques spéciales de la technologie à 3 cylindres, dans laquelle l'étalement lors de la déformation est faible et l'efficacité de déformation est élevée. Les avantages du laminoir de réduction et de calibrage sont nombreux. Le RSM est installé dans la ligne de laminage pour laminer toute taille de finition désirée avec des tolérances très serrées. Il est possible de régler chaque écartement de cylindre sous charge et il peut être entièrement automatisé.
Laminage thermomécanique
Également connu sous le nom de laminage à basse température, c'est essentiellement une méthode de contrôle en ligne des propriétés finales du matériau pendant le processus de laminage. Il implique une déformation du matériau appliquée aux dernières passes du laminoir, dans des plages de température correspondant à une recristallisation partielle ou à la suppression de la recristallisation. Grâce à cela, un produit de qualité supérieure avec des propriétés métallurgiques et mécaniques améliorées peut être obtenu directement au laminoir simplement en opérant à une température de laminage plus basse. Dès que la recristallisation est supprimée, un phénomène d'affinage du grain se produit, résultant en des propriétés technologiques améliorées du produit final. De plus, la qualité de surface s'améliore considérablement. Les avantages du laminage thermomécanique sont : grain fin, éviction du revenu de normalisation hors ligne, ténacité à basse température améliorée, meilleures propriétés après traitement thermique pour les aciers de cémentation, temps de recuit plus court pour les aciers à ressort, résistance à la fatigue améliorée sur le composant final, résistance à la traction plus élevée pour les aciers micro-alliés obtenue directement en ligne, et profondeur de décarburation réduite, etc.
Lit de refroidissement à râtelier mobile (Walking rack)
Le but du lit de refroidissement à conception de râtelier mobile est de refroidir uniformément à l'air les barres ou profilés légers laminés et de les transporter de manière progressive depuis l'entrée du lit de refroidissement jusqu'au côté de décharge. Les extrémités avant des barres et profilés légers sont également nivelées au côté de décharge et un nombre fixe de pièces laminées est envoyé pour la coupe à longueur finale par cisaille à froid et le conditionnement en bottes ou en paquets. Le lit de refroidissement à râtelier mobile est normalement de conception à poutre mobile. Le mécanisme assure que les barres et profilés légers sont uniformément positionnés sur les râteliers dentés. Le lit de refroidissement est généralement conçu en tenant compte de la plus petite et de la plus grande taille des barres et profilés légers laminés, livrés depuis la cage de finition du laminoir, et du temps de refroidissement requis pour les différentes tailles. La conception du lit de refroidissement à râtelier dépend des barres coupées préalablement à des longueurs données, pour les ralentir, les transporter transversalement sur une surface de refroidissement assurant que les barres ou profilés légers dans une très large gamme de longueurs sont maintenus aussi droits que possible, pour collecter les barres ou profilés légers à la fin de la surface de refroidissement en paquets prédéterminés adaptés aux exigences de la cisaille à froid, et pour les décharger finalement sur une table à rouleaux qui convoye les paquets vers la cisaille à froid. Un lit de refroidissement typique est montré dans la Fig 1.
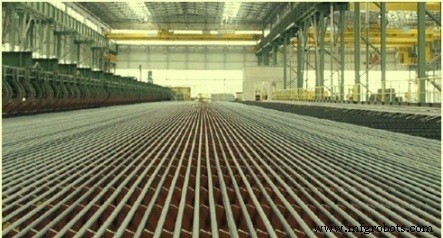
Fig 1 Un lit de refroidissement typique
Zone de finition : cisaillage, redressage, conditionnement
Un certain nombre de solutions sont disponibles pour la finition des barres et profilés dans la zone de finition du laminoir. Un laminoir à barres typique comprendrait une cisaille à froid avec poutre de jauge, tandis qu'un laminoir à profilés aurait une machine de redressage alimentant une cisaille à froid. La préparation correcte des couches est la clé de la productivité et elle est réalisée par un système d'alimentation par profil. Des cisailles à froid volantes sont également utilisées lorsque les taux de production sont élevés. Des redresseurs multi-lignes sont utilisés à des taux de productivité élevés. Le concept consiste à redresser les longueurs du lit de refroidissement afin d'avoir moins d'opérations d'alimentation et une meilleure utilisation des entraînements des cylindres de redressage. L'alignement et le centrage corrects des barres sous les cylindres sont essentiels. Les améliorations récentes dans ce domaine sont : (i) l'utilisation d'une alimentation automatique des profilés vers les redresseurs, (ii) le changement rapide de jeux de cylindres montés sur un chariot, (iii) un dispositif motorisé de réglage de l'écartement des cylindres, et (iv) l'ensemble de l'unité est montée sur une plateforme qui peut être décalée hors de la ligne pour la maintenance sans arrêter la production du laminoir. De plus, afin de pré-aligner la couche de barres sur la table à rouleaux de sortie du lit de refroidissement, un transfert à chaîne et un système d'extraction par chariot sont généralement fournis de sorte que les barres sont extraites des râteliers du lit à la distance d'axe requise entre les barres et maintenues ainsi par un dépôt doux sur la table à rouleaux de sortie avec les chariots.
Conditionnement : bottelage et empilage
La section de bottelage et d'empilage du laminoir peut également avoir de nombreuses solutions. Une solution typique consiste en une machine de bottelage simple, tandis que pour les profilés, les empileurs magnétiques sont la norme. Toutes les opérations doivent être mécanisées et automatisées, y compris l'élimination des barres courtes ou l'étiquetage en position de lecture idéale des étiquettes. Une attention particulière est normalement accordée à la forme finale des bottes, avec une disposition optimale des barres et profilés. Les empileurs peuvent avoir différentes conceptions selon les exigences. Pour l'empilage précis des profilés légers, le système pendulaire supérieur est utilisé, tandis que pour les profilés légers à moyens, le système d'empilage avec aimants en dessous est utilisé.
Comptage des barres
Le système de comptage des barres consiste en un comptage automatique qui fonctionne sur un principe optique et un système de séparation pour la formation des bottes. Le système de séparation est composé de trois dispositifs de transfert à chaîne fixes entre lesquels le système de comptage est installé. Le dispositif optique avec un générateur d'impulsions installé sur l'entraînement du transfert à chaîne effectue le comptage et l'enregistrement de chaque barre individuelle en transit sans chevauchement ou double lecture.
Liaison et cerclage
Les laminoirs à barres et profilés disposent de machines de liaison et de cerclage pour les bottes et les paquets. Ces machines sont conçues pour un fonctionnement continu. Les machines de liaison utilisent des fils commerciaux pour la liaison et la tête de la machine est actionnée hydrauliquement. Les machines de cerclage sont actionnées pneumatiquement et utilisent des feuillards en acier commerciaux de largeurs disponibles différentes. Le cerclage peut être effectué soit par sertissage, soit par soudage.
Processus de fabrication
- Construire un système de surveillance température et lumière multi-capteurs avec Raspberry Pi et DS18B20
- Raspberry Pi 3 B+ — Fonctionnalités, Spécifications et Guide d'Achat Mis à Jour
- Contrôlez lumières et ventilateur avec une télécommande TV : Projet IR simple DIY
- Créer un ruban LED intelligent animé contrôlé par Alexa avec Arduino
- Caractéristiques essentielles d'un laminoir à fil machine moderne pour une performance optimale
- Caractéristiques clés d'un laminoir à large bande moderne pour une production d'acier haute performance
- Comprendre le fraisage-tournage et tournage-fraisage : guide détaillé
- Comprendre les machines-outils de fraisage : types, fonctions et applications
- Décoder le tableau de bord de votre voiture : voyants, indicateurs et leur signification