



Caractéristiques clés d'un laminoir à large bande moderne pour une production d'acier haute performance
Caractéristiques principales d'un laminoir à large bande moderne
L'objectif d'un laminoir à large bande (HSM) est de réchauffer et de laminer des brames épaisses en bandes minces avec une large gamme d'épaisseurs. En raison de sa taille énorme et de son investissement important, un laminoir à large bande doit avoir une durée de vie de plusieurs décennies. Le laminoir doit être capable de répondre aux demandes du marché pour une large gamme de nuances d'acier, en particulier les aciers à haute résistance et les aciers à très haute résistance (AHSS) avec une bonne formabilité à froid et des propriétés de bande supérieures. Le laminoir doit être capable de répondre aux exigences suivantes :
- Haute disponibilité du laminoir couplée à une haute productivité et de hauts rendements.
- Répondre aux besoins de faible maintenance.
- Répondre aux besoins de consommation d'énergie réduite.
- Qualité de produit améliorée en respectant des tolérances d'épaisseur et de profil serrées comme requis par les clients modernes, grâce à des contrôles et réglages puissants. Ces tolérances peuvent être bien plus serrées que celles spécifiées dans diverses normes internationales.
- Programmes de laminage plus flexibles pour assurer des délais de livraison courts et un laminage économique de petites séries.
Technologies et équipements clés
Pour atteindre ces exigences exigeantes, de nombreuses caractéristiques importantes sont intégrées dans les laminoirs à large bande modernes conventionnels. En voici quelques-unes :
Four de réchauffage
Les laminoirs à large bande modernes sont équipés de fours à poutre mobile (walking beam) à haut rendement énergétique, normalement à commande informatisée. Ces fours de réchauffage chauffent uniformément les brames aux températures cibles aux taux de production requis et sans marques de poutre et sans points froids. Ces fours peuvent recevoir des brames froides ou chaudes comme matériau de charge dans le four.
Décalamineurs
Les décalamineurs sont indispensables dans les laminoirs à large bande pour obtenir une bonne qualité de surface. Les décalamineurs actuels emploient une technologie de buses de pointe avec une application hautement efficace d'eau à haute pression (jusqu'à 400 bars). Les décalamineurs sont généralement de conception fermée pour empêcher l'eau de s'échapper.
Presse de calibrage de brame (Slab sizing press)
Une presse de calibrage de brame dans la zone du laminoir de débourrage a un avantage technologique sur un cageur conventionnel. Outre des réductions de largeur importantes (jusqu'à 350 mm), elle résulte en un formage traversant nettement meilleur de la brame jusqu'à son centre. La presse de calibrage de brame produit des « dog bones » plus plats, conduisant à une réduction de l'écartement (respreading) et à une plus grande efficacité de calibrage. Un mode de fonctionnement à course courte spécial à la tête et à la queue de la brame résulte en moins de pertes de rognage et de rendements plus élevés. La presse de calibrage de brame permet de réduire le nombre de tailles de coulée différentes dans les machines de coulée continue à seulement quelques largeurs standard, offrant ainsi plus de flexibilité en production. La presse de calibrage de brame améliore la tolérance de largeur sur toute la bande.
Système de réglage hydraulique du cageur
La largeur de la bande de sa tête à sa queue est contrôlée par ce système. La réponse dynamique rapide de ce système permet des mouvements correctifs rapides à la tête et à la queue du matériau pour réduire les pertes de rognage et contrôler la largeur sur la longueur de la bande. Les cageurs de dernière génération sont des installations entièrement hydrauliques sans aucun système de réglage électromécanique supplémentaire.
Boîte à bobines (Coil box)
Elle est installée entre le laminoir de débourrage et le laminoir de finition pour former des bobines de barres de transfert, servant ainsi à la fois d'accumulateur de matériau et de chaleur. Lors du déroulement, la queue de la barre de transfert devient la tête de la barre de transfert lorsqu'elle entre dans le laminoir de finition. La boîte à bobines permet une distance plus courte entre le laminoir de débourrage et le laminoir de finition. Elle minimise également la chute de température de la barre de transfert entrant dans le laminoir de finition. La boîte à bobines peut être avec mandrin ou sans mandrin. La boîte à bobines sans mandrin contribue davantage à réduire la chute de température aux spires internes de la bobine par rapport à la boîte à bobines à mandrin. La boîte à bobines sans mandrin permet aussi d'installer des écrans thermiques latéraux qui contribuent à réduire la chute de température au bord de la bande. La boîte à bobines est montrée dans la Fig. 1.
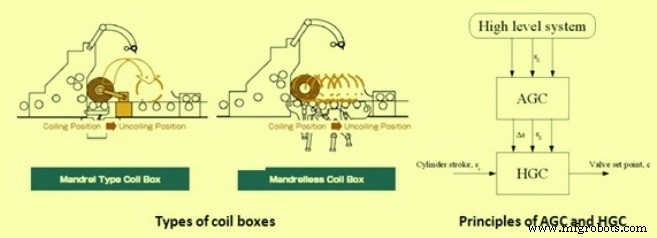
Fig 1 Types de boîtes à bobines et principes de l'AGC et du HGC
Contrôle automatique d'épaisseur (AGC) et contrôle hydraulique d'écartement (HGC)
Le contrôle de l'écartement entre les cylindres de travail, et en d'autres termes l'épaisseur de la bande, se fait en deux étapes avec deux modules de contrôle (Fig 1). Le premier module est appelé AGC tandis que le second module est connu sous le nom de HGC. L'AGC reçoit les points de consigne d'épaisseur d'un système de niveau supérieur. Il calcule et compense des éléments tels que l'usure des cylindres, la dilatation thermique dans les cylindres, l'étirement du brin et d'autres quantités non mesurables qui affectent l'écartement. Une mesure d'épaisseur est effectuée pendant les passes, qui est utilisée par l'AGC. Le retour d'épaisseur est passé à travers un contrôleur PI et ajouté à la déviation totale d'écartement. Cela peut être vu comme une compensation d'erreur de modèle. Cette compensation change la référence de position du vérin dans le HGC. Il n'y a pas de contrôle de retour d'épaisseur dans le HGC. Le HGC contrôle l'écartement entre les deux cylindres de travail. Le HGC utilise les points de consigne de niveau supérieur comme valeurs de référence d'écartement de cylindre. Les mesures des transducteurs de position sur les vérins et la compensation actuelle sont utilisées pour calculer l'écartement de cylindre. Le HGC est contrôlé en position et utilise la référence et le véritable écart pour contrôler l'épaisseur de la bande.
Contrôle automatique de largeur (AWC)
Une excellente précision de largeur peut être obtenue en fournissant le système AWC hydraulique sur le cageur vertical de la tête à la queue de la bande. Un système de contrôle de largeur à vérin hydraulique est utilisé. Ce système fonctionne comme le contrôle à course courte pour la tête et la queue de la bande et comme un système AWC pour le reste de la bande. Des servo-vannes électromécaniques contrôlent précisément la position du vérin hydraulique.
Fléchage des cylindres de travail (Work roll bending)
Dans un laminoir à large bande, les cylindres d'appui ont un grand diamètre pour soutenir le cylindre de travail et l'empêcher de fléchir. Mais en pratique, même les cylindres d'appui se courbent lorsque la force sur le corps de palier devient plus grande. Cela fait que la force appliquée sur le cylindre de travail est plus forte près du corps de palier et plus faible au milieu du cylindre. La bande, d'autre part, opère avec une force réactive. Celle-ci agit sur le milieu du cylindre. Cela courbe à son tour le cylindre de travail et affecte le profil de la bande (Fig 2). Le système de fléchage des cylindres de travail permet le profilage de la bande en appliquant une force de contre-action sur le corps de palier du cylindre de travail. L'application d'une grande force de fléchage rend la bande plus plate. La force de fléchage change constamment et la force de référence est calculée en fonction de la force de laminage. Quatre vérins hydrauliques de chaque côté génèrent la force.
Profil variable continu (CVC - Continuous Varying Crown)
Une autre façon de changer le profil de la bande est d'utiliser un cylindre avec un profil. L'écartement entre les cylindres peut être changé par déplacement axial des cylindres (Fig 2). La technique CVC est également connue sous le nom de technique de décalage de cylindre (roll shifting). La technique CVC a une dynamique plus lente mais une plage plus large que le fléchage des cylindres de travail. Puisque le CVC et le fléchage des cylindres de travail se complètent, les deux techniques sont normalement utilisées dans les laminoirs à large bande modernes.
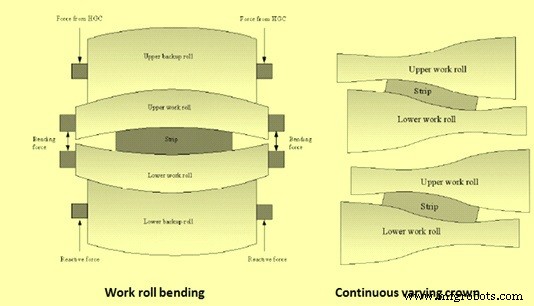
Fig 2 Fléchage des cylindres de travail et profil variable continu
Compensation d'excentricité des cylindres
L'excentricité des cylindres est une perturbation périodique causée par une structure de cylindres d'appui dans les laminoirs, et elle affecte la précision de l'épaisseur du produit. Elle ne peut pas être mesurée directement par des capteurs, elle doit donc être identifiée par l'épaisseur mesurée ou la force de laminage mesurée. Lorsqu'il y a une grande différence de diamètres entre les cylindres d'appui supérieur et inférieur, la performance du contrôle d'excentricité utilisant les signaux de retour de force de laminage ou d'épaisseur n'a pas été si bonne. Il a aussi été difficile d'appliquer le contrôle dès la tête car il est nécessaire d'identifier l'excentricité pendant le laminage. Le contrôle de compensation d'excentricité identifie l'excentricité des cylindres supérieur et inférieur respectivement à partir d'un signal de force de laminage et démarre le contrôle dès la tête.
Lubrification des cylindres de travail
En lubrifiant le corps des cylindres de travail, les défauts de surface sont évités et l'usure des cylindres est réduite. Les avantages de l'application de milieu de lubrification sur les cylindres de travail incluent : éviter l'accumulation d'écaillage et le décollement de la surface du cylindre de travail avec un minimum d'huile de laminage, qualité de bande améliorée, coûts d'exploitation réduits, temps d'utilisation du laminoir prolongés, limites du laminoir étendues et consommation d'énergie réduite.
Système de refroidissement intensif et masquage des bords
Le système de refroidissement de la bande refroidit la bande laminée par le laminoir de finition et il est situé sur la table de sortie entre le laminoir de finition et l'enrouleur aval. Le système de refroidissement est conçu comme un système à écoulement laminaire sur le dessus et le dessous, incorporant un système de réservoir de charge latéral. La zone de refroidissement est divisée en bancs de refroidissement requis qui consisteront en des bancs de refroidissement intensif pour un refroidissement plus rapide, des bancs de refroidissement normal pour un refroidissement régulier, et des bancs de refroidissement pour un contrôle fin de la température afin d'atteindre les modèles de refroidissement et températures d'enroulement désirés pour les aciers biphasés et TRIP. La combinaison du refroidissement laminaire et du système de masquage des bords empêche le refroidissement excessif des bords de la bande, minimisant ainsi les différences de contrainte à travers la largeur de la bande.
Enrouleurs aval avancés
Un guide d'entrée à réglage hydraulique est fourni à l'extrémité terminale de la table à rouleaux de sortie pour centrer la bande avant qu'elle n'entre dans l'enrouleur aval. La bande, arrivant à la vitesse de laminage de finition, est saisie de manière fiable par l'unité de rouleaux de pincement et dirigée sur le mandrin de bobinage. Les caractéristiques de l'enrouleur aval incluent : des rouleaux enveloppeurs à commande hydraulique, un écartement contrôlé hydrauliquement du mandrin, un étalonnage automatique et un réglage hydraulique exact de l'écartement et des rouleaux du mandrin, une limitation contrôlée des forces des rouleaux enveloppeurs en fonction des dimensions de la bande et du matériau, et la tension de la bande à la tête construite après deux à trois spires.
Processus de fabrication
- Hot-dogs : Histoire, Production, Nutrition et Tendances Futures
- Montgolfières : des frères Montgolfier au vol moderne
- L'art de l'archet de violon : histoire, matériaux et fabrication
- Sprout : Jardinière autonome d'intérieur auto-arrosante pilotée par Arduino Nano
- Matrice LED NeoPixel spectaculaire avec Arduino Nano : guide pas à pas
- Jukebox moderne : Lecteur de musique Raspberry Pi & Arduino avec LED
- Économies d'énergie efficaces par le refroidissement à sec du coke chaud
- Les bases des pompes à eau chaude : fonctionnement et importance
- Perceuses-fraiseuses d'établi expliquées : caractéristiques, utilisations et avantages