



Facteurs clés de la production de bobines laminées à chaud dans les trains à bandes chaudes
Des brames coulées en continu d'épaisseur supérieure à 200 mm sont utilisées pour fabriquer de la bande laminée à chaud. La transformation des brames en tôles/plaques avec une épaisseur de seulement quelques millimètres est la phase la plus importante pendant le laminage à plat de l'acier. Les opérations sont effectuées dans un train à bandes chaudes (TBC). La bobine laminée à chaud est la tôle/plaque d'acier allongée (bande) qui est produite sous forme de bobine pour sa manipulation et son transport faciles.
Les trains à bandes chaudes de nos jours sont soit des trains à bandes chaudes conventionnels, soit des trains pour le laminage de brames minces coulées en continu. La fonction primaire du TBC conventionnel est de réchauffer les brames semi-finies aux températures de laminage et puis de les laminer plus minces et plus longues à travers une série de cages de laminage entraînées par de gros moteurs et finalement de bobiner la tôle/plaque d'acier allongée (bande) pour sa manipulation et son transport faciles.
Pendant la période des années 1960 et 1970, les TBC étaient conçus comme des trains entièrement continus ou des trains trois-quarts continus comportant 5 à 7 cages de débourlage. Les trains d'aujourd'hui atteignent une production annuelle variant entre 3 millions de tonnes (Mt) et 5,5 Mt en configuration semi-continue avec 1 à 2 cages de débourlage.
Les bandes sont produites en épaisseurs jusqu'à 25 mm. Les bobines laminées à chaud sont produites avec un diamètre intérieur de 750 mm sur les bobineuses, avec un diamètre extérieur jusqu'à 2 600 mm et avec des limitations de poids de bobine jusqu'à 22 kg par mm de largeur. Les bobines laminées à chaud sont utilisées pour le laminage à froid, et pour le refendage de bande en bobines de largeur plus petite et le cisaillement en longueurs droites de tôles/plaques. La gamme des TBC pour le laminage de bobines laminées à chaud a subi des changements significatifs au cours des dernières décennies avec l'épaisseur minimale des bandes laminées à chaud ayant été diminuée de 1,8-2 mm à 0,8-1,2 mm. Les bandes de telle épaisseur étaient auparavant produites uniquement dans les trains de laminage à froid.
Plusieurs exigences doivent être satisfaites par le TBC. Ces exigences sont : (i) haute disponibilité du train couplée avec haute productivité et hauts rendements, (ii) faible maintenance, (iii) faible consommation d'énergie, (iv) qualité de produit améliorée en respectant des tolérances d'épaisseur et de profil serrées, et (v) plannings de laminage flexibles pour assurer des délais de livraison courts et un laminage économique de petites tailles de lots.
Équipements de base et processus
Les équipements de base d'un train à bandes chaudes conventionnel sont le four de réchauffage, cage(s) de débourlage, cages de finition, refroidissement contrôlé accéléré (ACC) de la bande, et bobineuses (figure 1). Après avoir quitté la/les cage(s) de débourlage, la brame passe continuellement à travers les cages de finition qui réduisent progressivement l'épaisseur. Au fur et à mesure que l'acier devient plus mince, il devient aussi plus long et se déplace à travers les cylindres plus vite. Comme différentes parties de la même pièce d'acier voyagent à des vitesses différentes à travers les différents cylindres, ce processus a besoin d'un contrôle informatique très précis des vitesses à chaque cylindre individuel de chaque cage. Au moment où elle atteint la fin du train, l'acier peut voyager à des vitesses jusqu'à 20 m/s. Au fur et à mesure que la longue bande d'acier sort du train à bandes, elle est bobinée et laissée à refroidir.
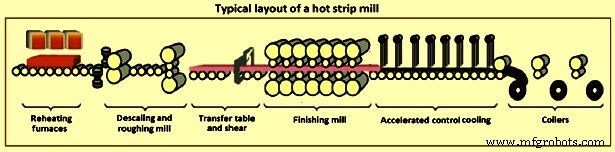
Fig. 1 – Disposition typique d'un train à bandes chaudes
Les installations inter-cages sont également d'une importance critique pour la production de bande laminée à chaud ayant une bonne qualité de surface. Les équipements inter-cages importants incluent : (i) guides d'entrée et de sortie, (ii) système de refroidissement des cylindres de travail, (iii) dispositif anti-écaillage, (iv) système de lubrification d'écartement des cylindres, et (v) systèmes de refroidissement et de décapage inter-cages. Une interaction étroite de toutes ces installations est nécessaire pour atteindre un résultat optimal. Le guide latéral avec réglage hydraulique de largeur assure un positionnement exact dans un temps minimum. Les zones de guide de bande sont conçues de sorte que toutes les pièces d'usure puissent être remplacées rapidement.
L'efficacité du refroidissement inter-cages est améliorée par une sélection et une disposition optimisées des buses. La combinaison du refroidissement d'écartement des cylindres, de la lubrification d'écartement et des systèmes de refroidissement côté sortie améliorés réduit la température des cylindres. Cela résulte en une couche d'oxyde plus fine sur la surface du cylindre avec moins d'écaillage des cylindres de travail comme résultat. La lubrification à l'intérieur de l'écartement des cylindres minimise le frottement, permettant ainsi une réduction de la force de laminage de 20 % à 30 %. De cette façon, il est possible de redistribuer la force de laminage pour optimiser le planning de passe et des épaisseurs finales de bande plus minces. Ajouté à cela, le chatter ou les vibrations dans la cage sont prévenus, ce qui mène à des durées de vie des cylindres plus longues.
Les bobines laminées à chaud produisent des tôles ou plaques après le débobinage des bobines, le redressage, et le cisaillement dans une ligne de cisaillement en pièces droites de longueur désirée. Ces tôles ou plaques sont identifiées par leur largeur étant plusieurs fois supérieure à leur épaisseur. Elles ont une section rectangulaire dans laquelle la longueur et la largeur se trouvent être plus de 100 fois l'épaisseur. Les tôles sont définies comme les sections rectangulaires avec épaisseur jusqu'à 5 mm. Les épaisseurs de 5 mm et plus sont appelées plaques.
Les bobines laminées à chaud étant laminées en TBC sont de plusieurs nuances d'acier. En plus des nuances d'acier conventionnelles telles que les aciers à bas carbone, aciers à haut carbone, et aciers pour laminage à froid, des bobines laminées à chaud d'aciers spéciaux sont produites dans le TBC. Le TBC doit aussi être capable de produire des bobines laminées à chaud d'aciers spéciaux tels que l'acier pour tubes de pipeline, acier DP (double phase), acier TRIP (plasticité induite par transformation), acier HSLA (haute résistance bas alliage), acier IF (sans interstitiels), et acier au silicium (Si), etc.
Un TBC moderne a normalement : (i) des équipements haute performance, (ii) une haute qualité de surface de bande avec des dimensions précises, (iii) des propriétés mécaniques de l'acier améliorées, (iv) une haute productivité du train et des équipements, (v) un haut rendement utilisable, et (vi) de faibles coûts de production. Dans le train de finition du TBC, une tâche importante est effectuée par un bras hydraulique, appelé le boucleur, placé au milieu entre deux cages consécutives et dont le but est de maintenir la tension de la bande à une valeur constante. Ce système mécanique est soumis à une dynamique particulièrement instable qui rend la question du contrôle délicate dans le TBC.
L'un des objectifs clés dans le laminage de la bande en TBC est d'atteindre l'épaisseur cible avec une qualité optimale en termes de bombé et de planéité de la bande quittant le train. Pendant la réduction d'épaisseur, il est très important d'avoir une réduction constante sur la largeur de la bande afin d'avoir un allongement uniforme entre le centre et le bord de la bande. Si cette condition n'est pas respectée, une condition de contrainte interne est générée, causant des défauts de planéité (bombement central ou bords ondulés).
Avec un besoin croissant de rendement plus élevé, de rationalisation des processus, et d'automatisation chez l'utilisateur final de l'acier ces dernières années, les bobines laminées à chaud sont censées répondre à ces exigences. Pour cette raison, les exigences de qualité de la bande laminée à chaud sont devenues plus rigoureuses, avec une précision plus élevée demandée non seulement sur les propriétés de l'acier, mais aussi sur de telles exigences dimensionnelles et de forme que l'épaisseur, la largeur, la planéité, et le profil.
La forme d'une bande laminée est caractérisée par son profil de section transversale (bombé) et par sa planéité. La précision de la forme de la bande est un paramètre important qui détermine la qualité de la bande laminée à chaud. La forme de la bande est un facteur indispensable pour déterminer la compétitivité du marché de la bande laminée. Puisque la forme de la bande est un indicateur clé de qualité, la technologie de contrôle de forme est la technologie de base de la production de bandes chaudes. Il y a plusieurs facteurs qui influencent la forme de la bande laminée dans le TBC. La figure 2 montre une distribution en largeur de bande, comprenant le bombé de bande indiquant une hauteur centrale de bande, un point haut résultant de l'usure locale du cylindre, et des affaissements de bord. Pour répondre à ces exigences, des techniques sophistiquées sont nécessaires pour le laminage de bobines laminées à chaud dans le TBC.
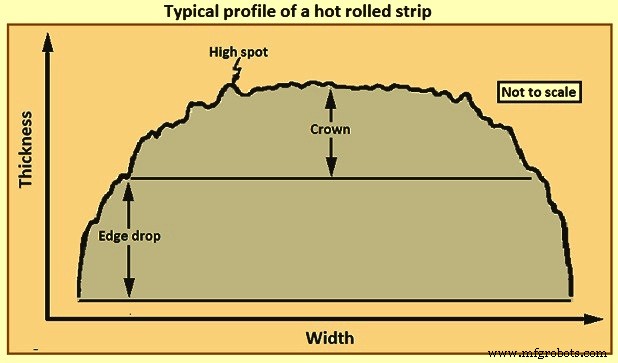
Fig. 2 – Profil typique d'une bande laminée à chaud
Réchauffage des brames
La première opération majeure dans le TBC est le réchauffage de la brame. Lorsque la brame quitte la zone de coulée, elle est chaude avec une température supérieure à 900 °C. La brame attend dans la cour à brames avant d'être chargée dans le four de réchauffage et sa température est réduite, fluctuant entre 100 °C et 800 °C. Cette brame est une brame tiède. La brame est appelée brame froide, lorsque la brame est refroidie à la température ambiante dans la cour à brames avant d'être chargée dans le four de réchauffage.
La technologie ainsi que son exploitation sont importantes pour le four de réchauffage. L'exploitation du four de réchauffage est très importante pour le rendement métal, les émissions environnementales, et le coût. Environ 30 % du coût variable de laminage d'une brame en bobine laminée à chaud est dépensé en gaz combustible. Pendant le réchauffage de la brame dans le four de réchauffage, le besoin en énergie combustible est substantiellement réduit en chargeant le four de réchauffage avec les brames à haute température (c.-à-d. chargement à chaud) et en maintenant la température de réchauffage nécessaire aussi basse que possible. Ce dernier est fait en réduisant la perte de chaleur pendant le laminage dans le TBC. Les pertes par rayonnement sont réduites en utilisant des panneaux thermiques. Lors de l'application de pulvérisation d'eau, comme dans le cas du décapage, une attention doit aussi être donnée aux pertes par convection.
Les questions importantes concernant le réchauffage de la brame dans le four de réchauffage sont que : (i) il y a un contact direct de flamme dans le four de réchauffage qui oxyde la surface de la brame résultant en typiquement environ 1 % de perte de matériau due à la formation de calamine, et (ii) l'inertie d'un four de réchauffage est élevée. L'ajustement de l'exploitation du four de réchauffage en raison du changement de température de la brame prend du temps. La température de décharge ne peut être changée que progressivement.
Le four de réchauffage n'est pas adapté pour un ajustement précis, brame par brame, de la température de décharge en correspondance avec la température d'entrée et de sortie visée du train de finition. Ce manque de flexibilité est un inconvénient pendant le chauffage de la brame dans le four de réchauffage. Puisqu'il n'est pas possible de changer la température de décharge de brame en brame, les brames successives sont normalement chauffées à une température suffisamment haute pour accommoder la brame qui a besoin de la température de décharge la plus élevée. C'est normalement la brame qui va être laminée à une faible épaisseur (c.-à-d. perte de chaleur élevée) ou avec une température de finition de laminage élevée. En conséquence, les autres brames en séquence sont chauffées à une température plus élevée que nécessaire. Cela cause non seulement trop d'apport d'énergie dans les brames, mais affecte aussi le taux de production puisque la brame doit attendre sur la table à rouleaux pour refroidir. Ainsi, il y a dépense d'énergie dans le four de réchauffage et il y a aussi perte de capacité de laminage. Les installations fournies dans le TBC pour surmonter ce manque de flexibilité dans le four de réchauffage sont : (i) refroidissement de la barre de transfert, et (ii) chauffage par induction.
Concepts fondamentaux du laminage
Les concepts fondamentaux applicables pendant le laminage de bande en TBC sont : (i) l'arc de contact entre les cylindres et le matériau laminé est une partie d'un cercle, (ii) le coefficient de frottement est constant en théorie, mais en réalité il varie le long de l'arc de contact, (iii) le matériau laminé est considéré comme se déformant plastiquement pendant le laminage, (iv) le volume du matériau est constant avant et après le laminage (en pratique le volume peut diminuer légèrement en raison de la fermeture des pores), (v) la vitesse des cylindres est assumée constante, (vi) le matériau ne s'allonge que dans la direction de laminage et pas d'extension dans la largeur du matériau, et (vii) la section transversale normale à la direction de laminage n'est pas déformée.
Les variables principales qui influencent le processus de laminage pendant le laminage de la bande en TBC sont : (i) diamètre des cylindres, (ii) résistance à la déformation du matériau influencée par la métallurgie, la température, et le taux de déformation, (iii) contrainte d'écoulement du matériau, (iv) frottement entre les cylindres et le matériau laminé, et (v) présence de la tension avant et/ou arrière dans le plan de la bande.
Le laminage de bande en TBC est un processus complexe où la qualité du produit est influencée par une gamme de facteurs tels que le matériau entrant, les équipements mécaniques et électriques, les paramètres d'exploitation, la lubrification, et les stratégies d'automatisation et de contrôle. Les paramètres de qualité significatifs sont l'épaisseur du matériau, la forme et la surface du matériau, et l'homogénéité de la distribution des contraintes. Pour une efficacité coût optimisée et pour maximiser l'utilisation du matériau, des tolérances strictes pour l'épaisseur sont nécessaires, afin de permettre à la bande d'être laminée au plus près de l'épaisseur minimale admissible. La qualité du produit ne peut être efficacement optimisée que si les équipements mécaniques, électriques et d'instrumentation ainsi que la solution de stratégie de contrôle se combinent harmonieusement.
Planification de la production
Il y a plusieurs facteurs qui affectent la planification de la production des bobines. Ce sont : (i) spécifications de qualité du produit, (ii) standards d'efficacité du processus, (iii) productivité, et (iv) date d'échéance de livraison cible. Chaque brame a plusieurs caractéristiques importantes telles que largeur, épaisseur, nuance (composition chimique), température de chargement, température de décharge, force agrégée (force nécessaire pour réduire l'épaisseur d'une brame), et calibre (épaisseur requise de la bande à produire), entre autres. Les restrictions les plus importantes nécessitent des changements doux dans quatre aspects : (i) largeur, (ii) force agrégée, (iii) calibre, et (iv) temps de séjour dans le four de réchauffage.
Le planning de laminage joue un rôle décisif dans le laminage de bande en TBC. Traditionnellement, le facteur le plus important est l'évolution des profils des cylindres dans les trains causée par leur usure et leur dilatation thermique. De cela dérive l'horaire « cercueil » (coffin schedule) qui signifie : commencer étroit, monter rapidement vers des largeurs plus grandes à mesure que les bombés thermiques augmentent sur les cylindres, et revenir progressivement vers des largeurs étroites à mesure que les cylindres s'usent.
Le planning de laminage a un effet important sur la capacité du train. Le planning de laminage inclut les plannings de réduction, de vitesse, et de température. Le planning de réduction détermine les passes de laminage et la réduction par passe. Le planning de vitesse détermine la vitesse de morsure, la vitesse de passage et la vitesse maximale de laminage sans variation d'accélération et de décélération du moteur. Le planning de température contrôle la chute de température du train et la température de finition de laminage par le débit d'eau de refroidissement selon la température de début de laminage. Les questions importantes pour le planning de laminage sont : (i) la forme de la bande est bonne et le bombé répond aux exigences de spécification, (ii) le rendement du train de laminage, et (iii) la bonne performance de la bande. Le planning de laminage doit assurer que les bandes produites dans le TBC répondent aux exigences de dimensions, propriétés globales et microstructure de la bande.
Comportement des cylindres de travail
Les cylindres de travail du TBC doivent résister à des conditions de service extrêmes. À la sortie des fours de réchauffage, la température de la brame est d'environ 1 250 °C. Pendant le laminage, en raison du contact avec la bande, la surface du cylindre chauffe de 50-80 °C (conditions stationnaires) à des températures très élevées (500-600 °C dans les cages initiales) en seulement une seconde, les pulvérisations d'eau le refroidissant ensuite à nouveau à 80 °C en environ 4 secondes. Ces changements thermiques favorisent des cycles de fatigue thermique sévères qui affectent une profondeur de 1 à 2 mm. Des contraintes de compression longitudinales et circonférentielles sont générées au fur et à mesure que la surface du cylindre chauffe jusqu'à ce que la surface du cylindre cède plastiquement (la limite d'élasticité à haute température et le coefficient de dilatation thermique de l'alliage déterminant ce point). Dans la moitié de refroidissement du cycle, des contraintes de traction sont générées et un cedissement supplémentaire se produit. La figure 3 montre les contraintes thermiques sur la surface du cylindre de travail.
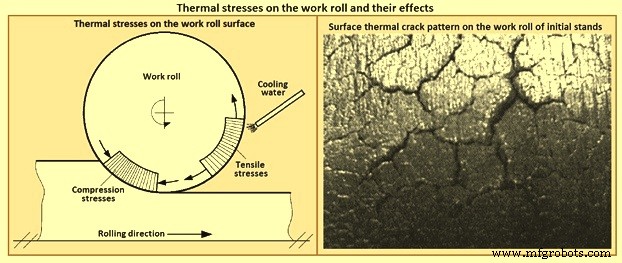
Fig. 3 – Contraintes thermiques sur le cylindre de travail et leurs effets
Les contraintes thermiques sur les cylindres de travail sont si élevées qu'un motif de fissures se développe après une courte période de travail. Ces fissures sont principalement profondes dans les cylindres des cages initiales, mais principalement superficielles aux dernières cages de finition (figure 3). Ces fissures de feu grandissent aussi et se ramifient en raison des contraintes élevées générées à chaque révolution dans le contact entre le cylindre de travail et le cylindre d'appui (contraintes de Hertz même supérieures à 2 000 MPa). Les contraintes de Hertz augmentent avec la charge de laminage à mesure que la bande refroidit au contact des cylindres des différentes cages du train.
De plus, la surface du cylindre de travail souffre aussi de processus d'oxydation et d'usure abrasive. L'usure est produite par la charge de compression de laminage en combinaison avec le glissement entre le cylindre et la bande le long de l'angle de contact et surtout par la présence d'une calamine d'oxyde sur la surface de la bande. Cette calamine est composée de trois couches : la couche externe est Fe₂O₃, la couche moyenne est Fe₃O₄ et la couche interne est FeO, leurs duretés moyennes à température ambiante étant 1 000 HV, 450 HV et 350 HV respectivement. De plus, l'épaisseur de ces couches dépend de la température de la bande. La bande sous les cages de débourlage avec des températures dans la gamme de 1 150 °C à 1 250 °C a un contenu substantiel de calamine Fe₂O₃ abrasive, tandis que sous les dernières cages de finition avec des températures dans la gamme de 850 °C à 950 °C, la FeO molle prédomine. C'est la raison principale sous-jacente aux différents motifs d'usure normalement observés aux différentes cages du TBC.
Aussi, des impacts à haute vitesse avec les bords d'attaque et de fuite froids de la bande se produisent toutes les 2 à 3 minutes. De plus, les cylindres de travail peuvent aussi subir des contraintes de flexion et de torsion qui atteignent des valeurs maximales près des cols de laminage.
La performance des cylindres de travail en TBC dépend des tonnes laminées par millimètre au moment de la mise au rebut du cylindre après atteinte du diamètre minimum. Elle dépend aussi de la quantité d'usure ou de rectification nécessaire après chaque passage de cylindre. À la fin du passage, la surface du cylindre de travail est inspectée de manière non destructive et est ensuite rectifiée pour éliminer tous les défauts (fissures de surface) et la couche externe détériorée. Après cela, le cylindre est inspecté à nouveau avant d'être monté dans le train. Chaque paire de cylindres de travail est utilisée jusqu'à ce qu'un diamètre minimum soit atteint. Par conséquent, toute amélioration du comportement des cylindres de laminage dans le train a un impact direct sur les aspects de coûts majeurs. Cela est dû à : (i) meilleure qualité de bande (surface et forme), (ii) productivité plus élevée (tonnes laminées avant mise au rebut), (iii) nombre réduit de changements de cylindres et stock de cylindres plus faible, et (iv) conditions de travail améliorées des cylindres de laminage du TBC.
Amélioration des propriétés mécaniques et refroidissement contrôlé
Il y a plusieurs méthodes pour améliorer les propriétés mécaniques de la bande. Ces méthodes incluent l'alliage, le traitement thermique, le laminage contrôlé et le refroidissement contrôlé accéléré. Le plus prometteur pour l'amélioration de la qualité de la bande est le laminage contrôlé avec le refroidissement contrôlé accéléré (ACC) subséquent. Pendant l'ACC, le refroidissement est effectué à partir de la chaleur de laminage en enlevant la chaleur par l'environnement de refroidissement (eau) fourni à la surface chaude de la bande. Dans ce cas, la méthode et le débit d'eau sur la surface de la bande affectent considérablement les propriétés finales de la bande.
Le système ACC est conçu comme un système à écoulement laminaire sur le dessus et le dessous, incorporant un système de réservoir latéral. La zone de refroidissement est divisée en banques de refroidissement requises qui consistent en banques de refroidissement intensif pour un refroidissement plus rapide, banques de refroidissement normal pour un refroidissement régulier, et banques de refroidissement pour le contrôle fin de température afin d'atteindre les patrons de refroidissement désirés et les températures de bobinage pour les aciers DP et TRIP. La combinaison du refroidissement laminaire et du système de masquage de bord empêche le refroidissement excessif des bords de la bande, minimisant ainsi les différences de contrainte sur la largeur de la bande.
Automatisation et contrôle
Plusieurs étapes impliquées pendant le traitement de la brame à bande laminée à chaud dans le TBC sont complexes et impliquent des technologies mécaniques et d'automatisation. Le laminage à chaud de la bande dans un TBC nécessite non seulement des solutions mécaniques mais aussi des technologies de contrôle appropriées. Le processus de laminage dans le TBC peut être contrôlé via une architecture logicielle et d'automatisation standard qui inclut quatre niveaux d'automatisation : niveaux 0, 1, 2, et 3 respectivement.
L'utilisation de solutions de contrôle et de modélisation avancées pour les TBC a fait l'objet de plusieurs développements dans diverses directions au cours des 40 à 50 dernières années. Ceux-ci incluent : (i) l'utilisation de techniques de contrôle multivariable proposée pour le train de finition depuis les années 1970 et maintenant considérée comme un outil consolidé pour contrôler la cage de laminage générique avec le boucleur aval ou la bobineuse aval, (ii) le développement de divers modèles pour prédire les caractéristiques du matériau selon la température du matériau et le processus de laminage et l'application de contrôles pour réguler la température de bobinage, (iii) le développement de techniques de contrôle avancées appliquées pour compenser les phénomènes de frottement, (iv) le développement de modèles et contrôleurs pour améliorer la planéité et le profil du matériau, et (v) le développement de techniques de contrôle de direction (steering control) qui ont été récemment introduites pour augmenter les niveaux de productivité en réduisant la probabilité de cobble.
Un système d'automatisation fiable est nécessaire pour la haute performance des équipements mécaniques et hydrauliques du train. Le système d'automatisation doit décider la mise en place du train qui calcule le planning de laminage de la bande de haute qualité en tenant compte des contraintes du train, de la consommation d'énergie, de la détérioration des équipements et de la productivité du train. Le planning de laminage est calculé par les modèles mathématiques pour chaque brame à laminer afin de prendre en compte la variance inhérente au train, par exemple, les différences possibles de température entre les deux brames constitutives entrant dans le train et l'impact de cette différence sur la force de laminage nécessaire pour atteindre la même épaisseur finale, ou l'usure du cylindre de travail soumise, brame par brame, et son impact sur l'épaisseur de la bande laminée.
Le système d'automatisation n'est pas le seul déterminant de la performance du TBC. Cependant, pour toute configuration donnée d'équipements mécaniques et électriques, la performance potentielle du train n'est atteinte qu'avec un contrôle et une automatisation haute performance. Les données de base pour le système d'automatisation incluent : (i) données géométriques et physiques de la brame d'entrée (dimensions et qualité d'acier), (ii) données cibles pour la bande (épaisseur, largeur, température, profil, etc.) et (iii) données du train et limites du TBC.
La technologie d'automatisation appliquée dans le TBC est normalement divisée en quatre niveaux appelés niveaux 0, 1, 2, et 3, respectivement (figure 4). Tous ces niveaux d'automatisation doivent coopérer hiérarchiquement afin d'atteindre les meilleures performances. Pour les plus hauts niveaux de productivité du train, un certain nombre de technologies de contrôle, de modèles mathématiques de phénomènes physiques, et d'algorithmes d'optimisation doivent être mis en œuvre dans le train.
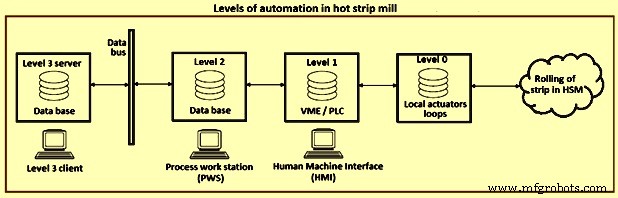
Fig. 4 – Niveaux d'automatisation dans un train à bandes chaudes
Les références au système d'automatisation de niveau 1 et aux actionneurs sont calculées par les modèles mathématiques pour chaque bande à laminer afin de prendre en compte la variance inhérente au train. Par exemple, il peut y avoir une différence possible de température entre les deux brames entrant dans le train, et l'impact de cette différence sur la force de laminage nécessaire pour atteindre la même épaisseur finale de bande, ou l'usure d'un cylindre de travail soumise, bande par bande, et son impact sur l'épaisseur de la bande laminée.
L'automatisation de niveau 2 prend un soin particulier pour suivre la bande de l'entrée de la brame dans le train au moment où la bobine laminée à chaud est produite et quitte le TBC. Le suivi de chaque bande laminée prend en compte toutes les bandes à travers tout le train. Il permet l'acquisition de mesures et gère toutes les opérations dans lesquelles la mise en place et l'adaptation du train doivent s'exécuter. Il y a trois facteurs qui contribuent à la mise en place du train. Ce sont : (i) stratégies de laminage, (ii) modèles mathématiques et (iii) adoption du modèle.
Le niveau 3 fonctionne principalement comme un planificateur (scheduler) du train à bandes chaudes. Il prend le carnet de commandes pour le train et l'organise en séries de, typiquement, 100 à 200 pièces qui respectent les règles de planification développées pour le train. Outre le TBC lui-même, le niveau 3 prend en compte les processus amont et aval et les zones de stockage. Les règles de planification utilisées dans le TBC sont, essentiellement, un modèle global du train de laminage qui permet au planificateur d'organiser la série de manière à ce que les paramètres de qualité requis puissent être atteints dans les contraintes imposées par l'équipement du train.
Processus de fabrication
- Nuances d'acier laminé à chaud et applications — Guide complet
- Acier AISI 1008 laminé à chaud : Aperçu complet des propriétés
- Acier AISI 1015 laminé à chaud : Propriétés principales et applications
- Acier AISI 1017 laminé à chaud : Propriétés principales et applications
- Acier AISI 1006 laminé à chaud : Propriétés et performances
- AISI 1010 Acier Laminé à Chaud : Propriétés et Applications
- AISI 1012 Acier Laminé à Chaud : Propriétés et Spécifications
- AISI 1016 Acier Laminé à Chaud : Propriétés Clés et Performances
- AISI 1018 Acier Laminé à Chaud : Propriétés et Applications