



Technologies avancées de contrôle de forme pour trains à bandes chaudes
La forme d'une bande laminée se caractérise par son profil de section transversale (bombé) et sa planéité. La précision de la forme de la bande est un paramètre crucial qui détermine la qualité du produit laminé à chaud. La forme de la bande est un facteur indispensable pour la compétitivité du produit sur le marché. Étant donné que la forme de la bande est un indicateur clé de qualité, la technologie de contrôle de forme constitue la technologie de base de la production de bandes chaudes. Plusieurs facteurs influencent la forme de la bande laminée dans un train à bandes chaudes (TBC).
Objectifs du contrôle de forme
L'un des objectifs principaux du laminage de bande en TBC est d'obtenir l'épaisseur cible avec une qualité optimale en termes de bombé et de planéité de la bande à la sortie. Lors de la réduction d'épaisseur, il est essentiel d'avoir une réduction constante sur toute la largeur de la bande afin d'assurer un allongement uniforme entre le centre et les bords. Si cette condition n'est pas respectée, des contraintes internes se génèrent, provoquant des défauts de planéité (bombement central ou bords ondulés). La figure 1 illustre le concept de planéité parfaite et les défauts de planéité.
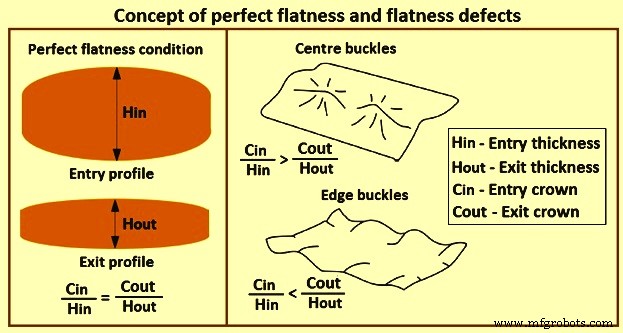
Fig. 1 – Concept de planéité parfaite et défauts de planéité
Avec l'exigence croissante de tolérances dimensionnelles plus strictes, le maintien d'un bombé uniforme et d'une forme plate pendant le laminage à chaud est devenu l'un des défis techniques les plus complexes du TBC. Les technologies de contrôle de forme qui affectent la qualité des bandes laminées à chaud se divisent en trois catégories : (i) dispositifs d'actionnement pour le contrôle de forme des cylindres, (ii) modèles de contrôle de forme, et (iii) système de processus de laminage. La technologie de contrôle de forme évolue également vers l'intégration. Cet article décrit les dispositifs d'actionnement pour le contrôle de forme des cylindres.
Dispositifs d'actionnement pour le contrôle de forme des cylindres
Pendant le laminage en TBC, le bombé et la planéité de la bande à la sortie sont influencés par plusieurs facteurs tels que le profil thermique des cylindres, la force de laminage, l'usure des cylindres et la largeur de la bande. Ces facteurs varient au cours de la campagne de laminage. Pour compenser ces variations et contrôler le bombé et la planéité de la bande, il est essentiel d'installer une série de dispositifs d'actionnement capables de modifier en continu la forme de la morsure des cylindres. Les trois technologies les plus répandues pour l'actionnement des cylindres sont : (i) la technologie de cintrage des cylindres, (ii) la technologie de décalage des cylindres, et (iii) la technologie de bombé variable continu (CVC).
Technologie de cintrage des cylindres
La plage de contrôle de profil disponible sans défauts visibles de planéité (bombement central ou ondes de bord) est corrélée à l'épaisseur de la bande à la sortie. Plus l'épaisseur de sortie est élevée, plus la capacité du profil à changer sans générer de défaut de planéité est grande. La figure 2 présente un diagramme typique montrant la limitation de la variation du rapport de bombé en fonction de l'épaisseur de la bande. Le facteur important dans la conception du système de cintrage est la plage d'impact du dispositif d'actionnement de cintrage sur le contrôle du bombé et de la planéité. Lorsque le matériau laminé est épais, l'impact du cintrage sur le rapport de bombé de la bande est limité, alors que pour les bandes minces, l'impact est très élevé.
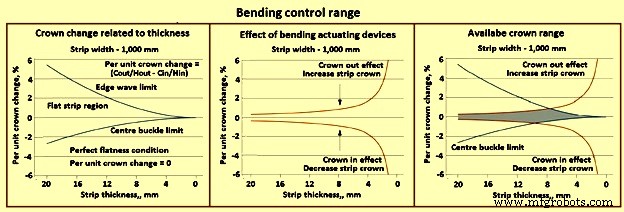
Fig. 2 – Plage de contrôle par cintrage
La plage de contrôle par cintrage, qui représente la capacité du train à contrôler le rapport de bombé sans défauts de planéité, dépend de deux facteurs principaux : (i) la puissance du dispositif d'actionnement de contrôle de bombé utilisé sur les cages, et (ii) la position le long du train où ces dispositifs sont installés. Pour augmenter la capacité de contrôle du bombé et de la planéité du TBC, il est nécessaire d'installer les dispositifs d'actionnement aux positions optimales pour maximiser leur efficacité.
Le dispositif de cintrage des cylindres de travail (WRB), en raison de sa facilité d'utilisation et de sa structure simple à installer, est le mécanisme d'actionnement de contrôle de forme le plus couramment utilisé pour le laminage de bandes à chaud. Bien que la capacité de charge idéale du WRB soit légèrement inférieure à un dixième de la charge de laminage, il est souvent difficile de l'atteindre même en combinant le WRB avec un cintrage négatif pour améliorer la charge totale de cintrage.
Un dispositif de cintrage à double chaussette (DCB), équipé de deux chaussettes au niveau du col du cylindre de travail, est une méthode efficace de WRB qui permet d'atteindre facilement une conception équilibrée entre les trois contraintes de résistance (résistance du cylindre, résistance du palier, et résistance de la chaussette) et d'obtenir une grande capacité de cintrage dans un espace limité. Cependant, ces types de cylindres ont des extrémités d'axe qui dépassent légèrement et ne peuvent pas être facilement installés en convertissant un train existant.
Le WRB possède une structure relativement simple et est fréquemment installé avec d'autres dispositifs d'actionnement de contrôle de forme. La figure 3 montre un exemple des caractéristiques de contrôle obtenues lorsque le DCB est installé avec un cylindre à bombé variable (VC). Dans la figure, la valeur du bombé mécanique central sur l'axe vertical représente la différence d'épaisseur entre le centre et le bord de la bande lorsque la force de laminage est répartie uniformément dans la direction de la largeur, tandis que la valeur du bombé mécanique au quart de largeur sur l'axe horizontal représente la différence d'épaisseur entre le centre et la position au quart de la largeur de la bande.
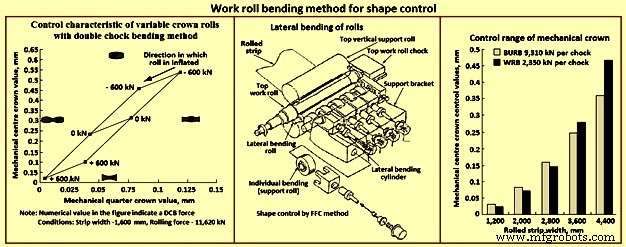
Fig. 3 – Méthode de cintrage des cylindres de travail pour le contrôle de forme
Puisqu'un système hydraulique hautement réactif est nécessaire pour appliquer les charges de cintrage, une électrovanne à commande directe est parfois adoptée. Bien qu'il soit difficile d'utiliser le cintrage négatif avec de nombreux trains de laminage qui nécessitent fréquemment l'engagement et le désengagement de la bande, l'utilisabilité du cintrage négatif lors de ces opérations peut être améliorée en adoptant une électrovanne hautement réactive avec une courte longueur de tuyauterie entre la vanne et le vérin.
Les cylindres de travail de petit diamètre sont efficaces pour réduire la charge de laminage lors du laminage de bandes extrêmement minces et de matériaux durs. Cependant, dans le dispositif WRB, qui cintre le cylindre à son extrémité, l'effet de cintrage ne se transmet pas bien à la région centrale du cylindre. Il est possible d'installer en plus des cylindres d'appui, qui entrent en contact avec le cylindre de travail pour le soutenir sur la longueur du corps de cylindre, afin de fournir des effets de cintrage et de support. Un type de cylindre d'appui (de cintrage), en plus du cylindre d'appui principal qui supporte verticalement la charge de laminage, est conçu pour pousser le cylindre de travail dans une direction oblique ou horizontale. Dans certains cas, une méthode de contrôle de forme est adoptée dans laquelle des portions spécifiques du corps du cylindre de travail sont poussées hydrauliquement et sélectivement par les cylindres de cintrage (méthode FFC), comme illustré à la figure 3.
Pour les trains de laminage avec un corps de cylindre long, comme méthode de cintrage d'un cylindre de travail, un mécanisme de cintrage externe est installé sur le cylindre d'appui pour cinter le cylindre d'appui de grand diamètre et cinter indirectement un long cylindre de travail. L'effet estimé de contrôle du bombé mécanique central pour chaque largeur de bande laminée avec un dispositif de cintrage de cylindre d'appui externe (BURB) pour le laminage à chaud de l'acier dans un train à bandes (diamètre du cylindre de travail 1 020 mm, diamètre du cylindre d'appui 1 830 mm, longueur du corps 4 700 mm) est montré à la figure 3. La figure montre également l'effet de contrôle du bombé mécanique central pour chaque largeur laminée avec le WRB. On observe que lorsque la largeur de bande est grande, l'effet de contrôle du WRB est supérieur à celui du BURB. En revanche, lorsque la largeur de bande est petite, l'effet de contrôle du BURB est supérieur à celui du WRB.
Dans les trains multi-cylindres (tels que les trains à six cylindres), il est possible d'équiper le cylindre intermédiaire de grand diamètre d'une fonction de cintrage vertical pour cinter indirectement un cylindre de travail. La méthode de cintrage du cylindre intermédiaire et la méthode de cintrage du cylindre d'appui peuvent être utilisées sans être affectées par le contrôle de pression complexe du WRB requis pour le changement de cylindres de travail, l'engagement et le désengagement de la bande.
Système de cintrage lourd à double vérin pour cylindres de travail
Afin d'obtenir le profil d'épaisseur souhaité dans l'écartement des cylindres et de le contrôler pendant le laminage de toute la bobine, malgré les variations thermiques et géométriques possibles de la pièce entrante, un système de cintrage positif et négatif lourd pour toutes les cages de finition a été développé. Le cintrage des cylindres de travail est généralement utilisé pour le contrôle dynamique et continu du bombé et de la planéité de la bande pendant le laminage. Lorsque les forces de cintrage sont appliquées dans le sens de la force de laminage, le cintrage est positif (bombé rentrant) ; lorsque les forces de cintrage sont appliquées dans le sens opposé à la force de laminage, le cintrage est négatif (bombé sortant), comme illustré à la figure 4.
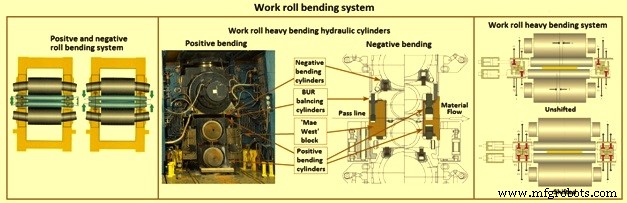
Fig. 4 – Système de cintrage des cylindres de travail
Le modèle de contrôle en ligne calcule la somme des forces de cintrage des cylindres de travail en fonction de la force de séparation des cylindres, de la largeur de la bande, du diamètre des cylindres, du bombé mécanique des cylindres de travail, du bombé thermique des cylindres de travail, de l'usure des cylindres de travail et du profil de la bande à l'entrée. Cela signifie que les réglages du système de cintrage des cylindres de travail peuvent être modifiés rapidement sous charge (contrôle dynamique) afin d'obtenir un bombé de bande dans les tolérances cibles et une planéité optimale. Les dispositifs d'actionnement de cintrage positif sont situés dans les blocs « Mae West », tandis que les vérins de cintrage négatif sont situés à l'intérieur des chaussettes des cylindres d'appui (BUR) (figure 4). Ce système permet d'obtenir des performances de haut niveau sans interférence avec tout autre contrôle du train, et sans augmentation de la maintenance. Un cintrage positif lourd jusqu'à 200 t/chaussette et un cintrage négatif lourd jusqu'à 120 t/chaussette peuvent être atteints. Ces forces peuvent être obtenues sans affecter la durée de vie des paliers grâce au système de cintrage à double vérin, qui maintient la force de cintrage centrée par rapport à la ligne centrale du palier, indépendamment de la position axiale du cylindre, selon les procédures de décalage latéral.
Technologie de décalage des cylindres
Différentes technologies de contrôle de forme par décalage des cylindres ont été développées. Ces technologies consistent essentiellement en : (i) une méthode qui améliore l'effet de contrôle de forme en décalant les cylindres, réduisant ainsi la zone de contact entre les cylindres en dehors de la largeur de la bande et améliorant par conséquent la déflexion des cylindres, et (ii) une méthode qui améliore l'effet de contrôle de forme en décalant des cylindres de forme spéciale, produisant un effet de changement de distribution géométrique de l'écartement des cylindres dans la direction de la largeur. Cela est illustré à la figure 5. Parmi les différentes méthodes de décalage, la méthode basée sur les effets de cylindres de décalage de forme géométrique présente l'avantage de pouvoir définir librement l'effet de contrôle de forme par la forme géométrique. Une rectifieuse à commande numérique (CN) permet de définir plus librement la courbe de rectification du cylindre et d'améliorer plus facilement l'effet de la courbe de cylindre optimisée.
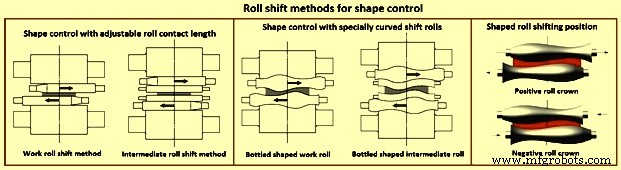
Fig. 5 – Méthodes de décalage des cylindres pour le contrôle de forme
Fondamentalement, le même mécanisme de décalage est utilisé dans les deux méthodes mentionnées, mais les cylindres de décalage de forme géométrique sont plus efficaces. Ces cylindres ont un profil composé d'une courbe combinée concave et convexe (courbe en S). Le profil des cylindres de décalage peut être optimisé et le cylindre de décalage de forme optimale est parfois appelé cylindre à « profil numérique combiné » (CNP). La méthode de décalage des cylindres est en outre assistée par un système de réglage automatique qui calcule simultanément les valeurs de réglage pour les positions de décalage et les pressions de cintrage des cylindres et fournit les commandes, selon la forme du cylindre.
De plus, les formes des cylindres de décalage peuvent être optimisées pour chaque usine de laminage ou chaque cage de laminage peut être optimisée, et la forme des cylindres de décalage d'une cage peut être optimisée individuellement afin que l'effet de contrôle pour la largeur de bande avec un ratio de production plus élevé devienne plus performant. Pour optimiser complètement la forme du cylindre, celle-ci est fréquemment déterminée non pas en utilisant des fonctions spécifiques, mais en utilisant des données numériques. La méthode de décalage des cylindres de travail peut également être utilisée pour la dispersion de l'usure des cylindres afin de réduire l'usure inégale par paliers sur les cylindres lors du laminage à chaud de bandes d'acier.
Un dispositif de décalage peut être installé soit du côté opérateur, soit du côté moteur, selon la facilité d'utilisation et de maintenance requise dans le train de laminage. Les dispositifs d'actionnement de contrôle de forme par décalage des cylindres sont utilisés plus fréquemment qu'auparavant car ils permettent de produire des effets de contrôle flexibles selon la forme de cylindre sélectionnée, et ils peuvent être installés sur des trains de laminage à chaud de grande taille.
Technologie des cylindres profilés
Afin d'augmenter la plage de contrôle du bombé et de la planéité de la bande, la technologie des cylindres profilés peut être appliquée à toutes les cages de finition. Dans ce cas, le décalage est utilisé non seulement pour contrôler la répartition de l'usure des cylindres de travail, mais aussi pour contrôler le bombé et la planéité de la bande. Typiquement, la capacité de contrôle du bombé avec des cylindres profilés est deux à trois fois supérieure à celle du système de cintrage. Un profil lisse pour les cylindres de travail est adopté afin de combiner le contrôle du bombé et de la planéité avec la fonction de contrôle de l'usure. Le profil du cylindre de travail est une courbe composée d'une fonction sinus asymétrique et d'une fonction polynomiale du troisième ordre. Le système de décalage est dédié au réglage du profil d'écartement, il est donc utilisé uniquement pour définir le profil d'écartement des cylindres de travail approprié (contrôle statique), tandis que pendant le laminage, le contrôle du bombé de la bande (contrôle dynamique) est effectué par le dispositif d'actionnement de cintrage.
Méthode du cylindre gonflable (méthode du cylindre à bombé variable)
Dans le cas d'un cylindre de travail avec une longueur de corps plus longue, l'effet du WRB est moins susceptible de se transmettre à la région centrale de la largeur de la bande dans le contrôle de forme par WRB. L'effet de contrôle de forme de la bande peut être maintenu en combinant la méthode WRB avec la méthode selon laquelle un cylindre d'appui est partiellement gonflé dans la direction de la longueur du corps pour le contrôle de forme. Si la performance de contrôle de forme peut être maintenue en utilisant un cylindre gonflable comme cylindre d'appui, il est possible d'éliminer le besoin de traiter le cylindre de travail pour former une forme convexe dans la région centrale de la bande. Ce type de cylindre réduit le risque de contact inégal tranchant entre la bande et le cylindre de travail, et est particulièrement efficace lorsque la qualité de surface de la bande doit toujours être supérieure.
Pour les trains de laminage avec de faibles charges de laminage, un cylindre à bombé variable (VC) comportant une chambre hydraulique pour le gonflage au centre de la longueur du corps du cylindre, et un cylindre WRB peuvent être utilisés simultanément. La figure 3 montre un exemple de calcul de performance avec un train à quatre cages (diamètre 480/diamètre 1 220 × 1 950 mm) équipé d'un cylindre VC avec un taux de gonflage de 0,32 mm et un DCB. Pour le contrôle de forme avec une force de laminage plus importante, des cylindres à piston conique (TP) (figure 6) ont été développés.
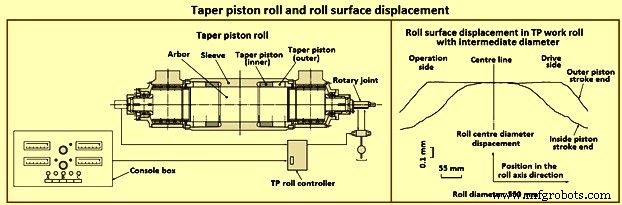
Fig. 6 – Cylindre à piston conique et déplacement de surface
La figure 6 montre un cylindre TP. Il se compose d'un arbre, d'une chemise et d'un piston conique, et les ajustements du profil du cylindre se font par ajustement hydraulique de la position du piston conique. Le profil peut être ajusté plus librement en installant deux pistons de chaque côté. Les cylindres TP sont utilisés pour les trains de laminage à chaud dont les cylindres d'appui ont une grande longueur de corps.
Les cylindres TP peuvent également être facilement installés dans des trains à deux cages, dans lesquels les dispositifs d'actionnement de contrôle de forme ne peuvent pas être facilement installés car il n'est pas possible d'appliquer le cintrage des cylindres de travail. Puisque les cylindres TP peuvent être installés comme cylindres de travail, leur taille et leur gonflage sont plus petits que ceux obtenus avec les cylindres d'appui dans les trains de laminage à chaud. Cependant, comme les bandes sont directement en contact et affectées par les changements de profil du cylindre, l'effet de contrôle de forme devient plus important. La figure 6 montre un exemple de la courbe de gonflage mesurée d'un cylindre TP de diamètre moyen de 550 mm pour train à deux cages.
Autres méthodes
Dans les trains à bandes larges pour faibles épaisseurs, une forme en poche est plus susceptible de se produire car il est difficile de contrôler localement les formes en positions aléatoires (asymétriques) avec les dispositifs d'actionnement mécaniques de contrôle de forme. Dans de tels cas, le contrôle par refroidissement zonal ou par refroidissement localisé (ou chauffage) est efficace. Un tel contrôle, qui utilise la dilatation thermique locale et la contraction locale d'un cylindre, est combiné avec un capteur de planéité de bande pour former un système de contrôle de forme automatique.
En-têtes de refroidissement du bombé thermique des cylindres de travail (RTC)
Les en-têtes RTC des cylindres de travail sont deux en-têtes inclinables (figure 7) placés du côté sortie de chaque cage de finition (supérieur et inférieur). Les buses sont placées sur ces en-têtes le long d'une trajectoire parabolique dont le sommet se trouve sur la ligne centrale du train de laminage. De plus, chaque en-tête RTC peut être pivoté par un vérin hydraulique. La combinaison de la distribution des buses de pulvérisation et de l'angle de rotation de l'en-tête permet de refroidir le centre du cylindre plus efficacement que les bords, ou vice versa. Ainsi, le gradient de refroidissement le long du corps du cylindre permet de contrôler efficacement le bombé thermique du cylindre de travail par un positionnement angulaire approprié des en-têtes RTC. Les résultats de l'utilisation d'un système RTC sont : (i) transition courte vers l'état stationnaire, (ii) contrôle efficace du bombé thermique du cylindre de travail, et (iii) réduction de la force de cintrage nécessaire pour compenser le RTC, ce qui permet d'utiliser plus de force de cintrage pour contrôler le bombé et la planéité de la bande.
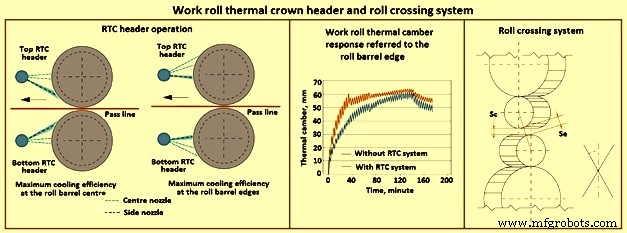
Fig. 7 – En-tête de bombé thermique du cylindre de travail et système de croisement des cylindres
Croisement des cylindres de travail et d'appui
Le croisement des cylindres de travail et d'appui (bombé flexible et laminage libre) est un nouveau concept développé pour une cage de laminage. Ce concept permet le croisement et le décalage des cylindres pendant le laminage pour un ajustement continu du bombé de la bande dans une plage de contrôle extrêmement large et un contrôle indépendant de l'usure des cylindres. L'objectif est de répondre aux exigences de contrôle de profil et de planéité de la bande pour les gammes de produits les plus exigeantes, y compris les épaisseurs ultra-minces dans une large gamme de profils de bande, requis pour diverses applications finales.
La production de bande ultra-mince en laminage sans fin ou semi-sans fin nécessite des plages de contrôle du bombé de bande très larges (jusqu'à 1 700 micromètres), soit quatre à cinq fois plus larges que la plage de contrôle normalement nécessaire et atteinte par les dispositifs d'actionnement conventionnels. Ces efforts ont conduit au développement de la cage à croisement des cylindres de travail et d'appui qui surmonte les limites de toutes les technologies actuellement disponibles. Elle intègre le cintrage, le décalage et le croisement des cylindres pour contrôler indépendamment les changements d'usure des cylindres et de RTC, ainsi que les effets de la charge de laminage sur le profil de la bande. Le système de croisement des cylindres de travail et d'appui installé dans un train peut comporter : (i) croisement des cylindres de travail et d'appui, (ii) contrôle dynamique de l'angle de croisement, (iii) cintrage positif et négatif des cylindres de travail, (iv) système de décalage des cylindres de travail sans hystérésis, (v) croisement et décalage sous charge de laminage, et (vi) utilisation indépendante du croisement et du décalage.
Le croisement des cylindres a le même effet sur la bande que le rectification d'un bombé convexe sur le cylindre de travail. La quantité équivalente de bombé de cylindre est Ceq = Se - Sc = (L² tan²A) / (2(Dw + Sc)) où L est la longueur du corps, Dw est le diamètre du cylindre de travail, Sc est l'écartement au centre du cylindre, Se est l'écartement au bord du cylindre, et A est l'angle de croisement. Les dispositifs d'actionnement de croisement, ensemble avec les dispositifs d'actionnement de cintrage, sont capables de modifier les parties quadratiques et quartiques du profil de la bande. Le croisement des cylindres est réalisé par des blocs en forme de F traversant la fenêtre du train et supportant les doublures oscillantes sur lesquelles glissent les chaussettes des cylindres de travail et d'appui. Chaque bloc en forme de F est placé dans une rainure sur la face intérieure du montant du bâti. Le bloc est couplé à la rainure au moyen de deux cames mécaniques spéciales de type came et d'un système d'équilibrage hydraulique.
Les avantages de la cage à croisement des cylindres de travail et d'appui sont : (i) bombé de bande continûment ajustable dans une large plage de contrôle, (ii) répartition de l'usure des cylindres de travail et contrôle de l'usure des bords effectués par décalage sous charge, (iii) usure des cylindres de travail et contrôle du bombé de bande indépendants, (iv) usure uniforme des cylindres d'appui, (v) augmentation de la durée de vie des cylindres d'appui due à une pression de contact uniforme entre le cylindre de travail et le cylindre d'appui, (vi) capacité de laminage sans planning, (vii) haute efficacité dans le contrôle du bombé thermique, et (viii) conception spécifique pour le laminage sans fin.
Autres aspects
Fondamentalement, les dispositifs d'actionnement de contrôle de forme pour le laminage de bandes à chaud sont opérés et contrôlés en fonction des sorties des capteurs de forme. Par conséquent, même avec des dispositifs d'actionnement haute performance, des erreurs de forme peuvent survenir en raison d'erreurs de détection de forme ou d'erreurs de calcul de rétroaction. Pour prévenir cela, un étireur-dresseur, qui corrige automatiquement et mécaniquement la planéité de la bande, peut être adopté comme équipement de finition final pour les bandes minces. De plus, pour augmenter son effet sur les bandes extrêmement minces, un étireur-dresseur hydraulique, doté d'une tête de cintrage de bande à rayon de courbure extrêmement petit, peut être adopté.
Un train de laminage à vitesse différentielle possède un cylindre inférieur qui fonctionne à une vitesse différente du cylindre supérieur, ce qui réduit la force de laminage et contribue à améliorer la productivité. Il offre des avantages tels que : (i) épaisseur minimale de laminage plus faible, (ii) formes de bande améliorées, et (iii) taille de microstructure plus fine. Rendre le rapport de vitesse différentiel variable rend la force de laminage variable, produisant ainsi un effet de contrôle de forme. Dans une perspective aussi complète, le train de laminage à vitesse différentielle dispose d'un système d'engrenages différentiels avec engrenages planétaires. Cela permet de sélectionner le rapport de vitesse différentiel approprié sans augmenter la puissance totale du moteur de l'équipement.
Processus de fabrication
- La pilule contraceptive : histoire, avantages, risques et production
- Hot-dogs : Histoire, Production, Nutrition et Tendances Futures
- Montgolfières : des frères Montgolfier au vol moderne
- Système automatisé de remplissage et de surveillance de piscine
- Iggesund Paperboard réduit les coûts avec les diagnostics prédictifs de vannes de contrôle Emerson Fisher
- Contrôle Automatique de Train Miniature Arduino – Simple, Fiable et Personnalisable
- Centre de contrôle d'alimentation Arduino : N-FET, P-FET, Relais et RTC
- Les bases des pompes à eau chaude : fonctionnement et importance
- Perceuses-fraiseuses d'établi expliquées : caractéristiques, utilisations et avantages