



Techniques avancées de contrôle non destructif pour l'intégrité des matériaux
Techniques de contrôle non destructif (CND)
Des défauts microscopiques inhérents peuvent exister dans les matériaux dus aux imperfections du réseau cristallin. Les procédés de fabrication (soudage, fonderie, forgeage, traitements de surface, etc.) peuvent créer d'autres défauts ou aggraver les existants. Les matériaux sont sollicités sous diverses conditions de contrainte, fatigue, corrosion, créant des défauts supplémentaires ou aggravant les présents. Les ruptures matérielles surviennent généralement quand ces imperfections atteignent des proportions dangereuses : la partie restante ne peut plus supporter la contrainte, devenant ductile ou fragile. D'où la nécessité de détecter ces imperfections et de les évaluer selon leur nature, taille et localisation. Puis d'évaluer leur sévérité pour décider : acceptation, acceptation après réparation, ou rebut.
Définition et champ d'application
Le contrôle non destructif (CND) est la technique d'inspection, d'essai ou d'évaluation de matériaux, composants ou assemblages pour imperfections (discontinuités) ou différences de caractéristiques sans détruire l'aptitude au service de la pièce ou du système. Après inspection/essai, la pièce peut encore être utilisée. Applicable sur base échantillonnage pour investigation individuelle ou pour contrôle 100 % en système qualité production. Possible d'inspecter/mesurer matériaux/structures sans détruire texture surface, intégrité produit, utilité future.
Bien que concept haute technologie, l'évolution des équipements l'a rendu assez robuste pour application tout environnement industriel à tout stade fabrication. Applications : production acier à inspection sur site composants déjà en service. Un certain degré de compétence nécessaire pour appliquer correctement techniques CND et obtenir maximum d'informations sur le produit, avec retour vers l'outil de production. Le CND n'est pas juste méthode rejet matériel sous-standard mais aussi assurance que le matériel supposé bon l'est réellement. La technique utilise variété de principes. Aucune méthode unique ne permet de construire une « boîte noire » satisfaisant tous besoins en toutes circonstances.
Caractéristiques du domaine CND
Le domaine CND est très large et interdisciplinaire, jouant un rôle critique dans l'inspection de composants et systèmes structuraux pour leur fonctionnement fiable. Des normes assurent la fiabilité des essais CND et préviennent certaines erreurs dues à : défaut équipement, mauvaise application méthodes, ou compétence/connaissance inspecteurs. Essais CND réussis permettent localisation et caractérisation états matériaux et défauts. Techniques CND nécessitent généralement compétence opérateur considérable et l'interprétation précise des résultats peut être difficile car résultats peuvent être subjectifs.
Classification des techniques CND
Les noms techniques CND font souvent référence au milieu pénétrant ou à l'équipement utilisé. Classification :
- Techniques conventionnelles : (i) inspection visuelle/optique, (ii) ressuage, (iii) magnétoscopie, (iv) courants de Foucault, (v) radiographie, (vi) ultrasons.
- Techniques non conventionnelles : applications spécialisées uniquement : radiographie neutronique, émission acoustique, thermographie infrarouge, micro-ondes, recherche fuites, holographie, ondes guidées, géoradar, laser, etc.
Éléments essentiels communs
La plupart techniques CND partagent : (i) milieu sondant, (ii) échantillon test approprié au milieu pour détecter discontinuités, (iii) détecteur mesurant distributions/altérations milieu, (iv) technique enregistrement/affichage info détecteur pour évaluation, (v) opérateur formé interprétant retour détecteur pour évaluer résultats.
La notion d'indication
Une technique CND fournit une indication pendant l'essai. Définition « indication » en CND : « réponse ou preuve d'une réponse révélée par CND nécessitant évaluation supplémentaire pour déterminer sa vraie signification ». Quand technique CND spécifique appliquée sur pièce → réponse. Cette réponse = indication. « Réponse » signifie : (i) « suintement » ressuage, (ii) accumulation particules magnétoscopie, (iii) changement densité film radiographique radiographie, (iv) signal ultrasons, (v) déviation aiguille, signal, ou changement numérique courants Foucault. Une fois réponse observée, opérateur l'interprète et la catégorise en : (i) fausse, (ii) non pertinente, ou (iii) pertinente = vraie discontinuités.
Aucune technique CND ne résout tous problèmes possibles : elles ne sont pas alternatives optionnelles mais complémentaires. Principes de base, applications types, avantages et limitations des techniques conventionnelles décrits ci-dessous.
Inspection visuelle et optique
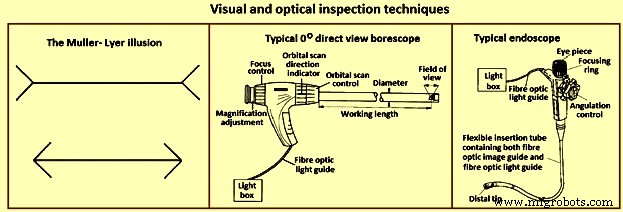
Techniques inspection visuelle/optique (Fig. 1) examinent condition surface composant. Test visuel largement utilisé pour pratiquement toute condition surface concevable. Par nature, inspection visuelle/optique peut être simple et directe. Au plus simple : composant propre inspecté par opérateur éclairage adéquat sans équipement. Fréquemment, opérateur nécessite équipement optique : loupe main à vidéoscope flexible, ou systèmes vidéo distants.
Opérateur expérimenté, conditions optimales → détection même petites fissures serrées. Répétabilité = problème. Conditions non optimisées → même opérateur peut manquer même fissure même composant inspection répétée. D'où usage fréquent aides optiques pour donner meilleure chance trouver défaut aussi souvent que possible. Inspection doit se faire environnement propre, confortable, éclairage adéquat.
Attention : sécurité, position travail, conditions atmosphériques. Inspection = concentration considérable opérateur. Éclairage très important, affecte grandement résultats. Lumière naturelle jour = meilleure lumière inspection visuelle. Lumière artificielle utilisable, mais opérateur doit vérifier niveau lumière correct selon spécification/procédure.
Composant doit être propre, exempt revêtements protecteurs (ex. saleté, peinture masquent conditions surface recherchées). Importance capitale : opérateur formation/expérience suffisantes avant inspection visuelle. Opérateur doit aussi avoir bonne vue. Œil = instrument sophistiqué mais ne voit pas tout. Conçu pour focaliser lumière rétine, convertir impulsions nerveuses, envoyer au cerveau. Cerveau traite information → forme images vues. Conduit à perception = différence réalité physique et vue inspecteurs pensent voir. Différents inspecteurs interprètent différemment information entrante œil → voient même scène physique légèrement différemment.
Illusion Müller-Lyer (Fig. 1) montre différence perception/réalité. Haches deux flèches même longueur mais apparaissent différentes. Différence perception entre deux inspecteurs dépend formation, expérience, état mental/physique observateurs au moment observation. Perception affectée fatigue, santé. Fatigue réduit efficacité et capacité visuelle observateur. Problèmes → interprétation inexacte données physiques. Inspection idéale = tous facteurs (formation, expérience, éclairage, conditions environnement) optimisés.
Types de visualisation
Inspection visuelle divisée en deux types techniques visualisation :
- Visualisation directe : objet en présence immédiate opérateur. Non assistée ou par équipement.
- Visualisation distante : objet pas en présence immédiate. Équipement spécial requis.
Inspection visuelle applicable avec succès à pratiquement tout. Localise nombreux types conditions surface : discontinuités (corrosion, fissures), effet moucheture surfaces peintes. Opérateur traitement thermique expérimenté peut même estimer température composant d'après aspect visuel porté à incandescence (ex. acier rouge cerise terne ≈ 550 °C).
Aides optiques courantes
Opérateur fréquemment requis localiser petites discontinuités. Difficile œil nu → aides optiques nécessaires. Principales :
- Loupes main (1,5× à 10×)
- Loupe mesureur avec échelle (ex. loupe sur bras articulé 10×, tube fluorescent circulaire intégré éclairage uniforme)
- Microscopes (divers types, larges gammes grossissement)
- Boroscopes rigides : excellents inspection intérieur tubes/tuyaux (Fig. 1)
- Endoscopes (Fig. 1) : plus flexibles boroscopes (fibres optiques guide lumière et image)
- Systèmes optiques boroscopes remplaçables par caméra vidéo miniature : tube image (faisceau électronique cible photoconductrice = capteur lumière) ou dispositif état solide (CCD ou CID)
Essai par ressuage
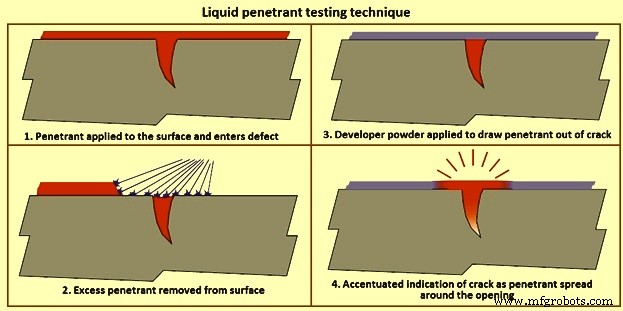
Principe de base (Fig. 2) : liquide très basse viscosité (très fluide) = pénétrant appliqué surface pièce → pénètre fissures/vides ouverts surface. Excès pénétrant retiré → pénétrant piégé vides reflue → crée indication. Ressuage applicable matériaux magnétiques/non magnétiques, mais mauvais matériaux poreux.
Par ordre décroissant sensibilité et coût : (i) fluorescent post-émulsifiable, (ii) fluorescent solvant éliminable, (iii) fluorescent lavable eau, (iv) visible post-émulsifiable, (v) visible solvant éliminable, (vi) visible lavable eau.
Avantages
- Coût relativement faible
- Technique CND hautement portable
- Haute sensibilité discontinuités fines, serrées
- Applicable variété matériaux
- Inspection grandes surfaces
Limitations
- Surface test exempte toute saleté, huile, graisse, peinture, rouille...
- Détecte discontinuités surface seulement
- Inutilisable surfaces poreuses et très rugueuses
- Élimination tous matériaux pénétrant post-essai fréquemment nécessaire
- Pas de méthode facile enregistrement permanent
Types de pénétrants et procédures
Pénétrants « visibles » (lumière ambiante) ou « fluorescents » (nécessitent lumière « noire » UV). Procédé pénétrant visible montré Fig. 2. Impératif : surface test propre, exempte matériaux/liquides étrangers bloquant pénétrant entrant vides/fissures ouverts surface. Après application pénétrant, temps séjour prescrit (temps pénétration), pièce soigneusement nettoyée excès pénétrant surface. Opérateur prudent : ne pas retirer pénétrant pénétré dans vides. Légère couche révélateur appliquée surface, temps séjour révélateur (temps révélateur) pour permettre pénétrant vides/fissures remonter dans révélateur → indication visible. Après temps révélateur prescrit, inspection visuelle ou lumière noire pénétrants fluorescents. Majorité révélateurs = poudres blanc fines type talc → contraste couleur pénétrant utilisé.
Pénétrants solvant éliminable : nécessitent solvant autre que eau excès pénétrant. Normalement visibles, teintés rouge vif contrastant bien révélateur blanc. Pulvérisés/brossés pièce, après temps pénétration, nettoyage chiffon imbibé nettoyant pénétrant, puis révélateur. Après temps révélateur, examen détection suintement pénétrant traversant révélateur.
Pénétrants lavables eau : émulsifiant inclus dans pénétrant → élimination pulvérisation eau. Application fréquente trempage pièce cuve pénétrant, mais pulvérisation/brossage grandes pièces. Pièce entièrement couverte → plan égouttage temps pénétration → station rinçage pulvérisation eau grossière excès pénétrant. Excès retiré → séchage air chaud ou ventilateur doux jusqu'à élimination eau. Pièce cuve révélateur sec enrobage révélateur, ou attente reste temps révélateur puis inspection.
Pénétrants post-émulsifiables : pas d'émulsifiant dans composition chimique (vs lavables eau). Application similaire, mais avant lavage eau, émulsifiant appliqué surface temps prescrit (temps émulsifiant) excès pénétrant. Temps émulsifiant écoulé → même lavage eau et processus révélateur pénétrants lavables eau. Émulsifiants : lipophiles (base huile) ou hydrophiles (base eau).
Magnétoscopie (essai par particules magnétiques)
Utilise un/plusieurs champs magnétiques localiser discontinuités surface et sous-surface proche matériaux ferromagnétiques. Localise défauts surface et légère sous-surface matériaux ferromagnétiques. Défauts pièce aimantée → champ magnétique (flux) quitte pièce. Si particules magnétiques appliquées surface → maintenues par fuite flux → indication visuelle. Plusieurs méthodes magnétoscopie, mais toutes reposent même principe général : créer champ magnétique pièce + appliquer particules magnétiques surface test.
Création champ magnétique
Champ magnétique : aimant permanent ou électroaimant. Électroaimant : champ présent seulement quand courant appliqué. Champ magnétique rencontre discontinuités transverses direction champ → lignes flux produisent propre champ fuite flux (Fig. 3). Particules ferromagnétiques très fines colorées appliquées surface → attirées dans discontinuité, réduisant entrefer → indication visible surface. Particules : poudre sèche ou suspension liquide, colorées colorant visible ou fluorescent (fluorescence UV lumière noire).
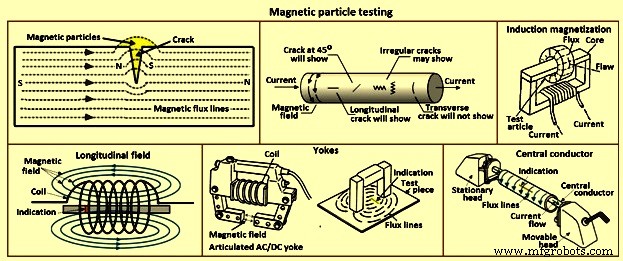
Courant alternatif (CA) ou continu (CC) pour induire champ magnétique. Champ CA (effet de peau) = plus fort surface objet test. CA = plus grande mobilité particules surface → mouvement libre localiser zones fuite flux, même surface irrégulière. CC = champs pénétration plus grande → détection discontinuités proche surface.
Équipements courants
Majorité inspections terrain : fer à cheval (yoke) (Fig. 3). Bobine électrique enroulée noyau central, courant appliqué → champ magnétique généré s'étendant noyau vers bas jambes articulées dans pièce = aimantation longitudinale (lignes flux jambe à jambe). Jambes posées pièce ferromagnétique + yoke énergisé → champ magnétique introduit pièce. Lignes flux jambe à jambe → discontinuités orientées perpendiculairement ligne entre jambes détectées. Pour ne manquer aucune indication : yoke position figure puis rotation 90°. Tout courant électrique contenu yoke, seul champ magnétique pénètre pièce = induction indirecte.
Sondes piquantes (poke units) : induction directe, courant traverse pièce → champ magnétique circulaire autour jambes (Fig. 3). Champ magnétique entre piques perpendiculaire ligne entre piques → indications orientées parallèlement ligne entre piques détectées. Deux inspections, seconde piques orientées 90° première.
Bobines électriques : champ longitudinal. Énergisées → courant crée champ autour fils bobine → lignes flux orientées traversant bobine. Indications pièces placées bobine = orientées transverse champ longitudinal.
Machines bain horizontal (unités établi) : plupart ont bobine + jeu têtes passage courant → champ magnétique. Particules magnétiques fluorescentes solution liquide = « bain humide ». Test pièce entre têtes : pièce placée, tête mobile montée serrant pièce, pièce mouillée solution bain particules, courant appliqué particules s'écoulant sur pièce. Courant tête à tête, champ orienté 90° courant → indications orientées parallèlement ligne entre têtes visibles. Inspection = « tir tête ».
Pièces creuses (tubes, tuyaux, raccords) : barre conductrice circulaire entre têtes, pièce suspendue barre (conducteur central) (Fig. 3). Pièce mouillée solution bain, courant appliqué → traverse conducteur central pas pièce. DI et DE pièce inspectables. Champ magnétique ⟂ courant, enroule pièce → indications axialement longueur pièce détectables.
Avantages magnétoscopie
- Économique
- Aide test visuel
- Équipement fixe ou portable
- Résultats instantanés répétables
- Technique inspection efficace
- Consommables contraste ou fluorescent
Limitations magnétoscopie
- Pièces inspectées doivent être ferromagnétiques
- Courants élevés nécessaires
- Détecte seulement défauts surface et légèrement sous-surface
- Pièces doivent être désaimantées
- Pièces propres et relativement lisses
- Équipement peut être encombrant/lourd
- Alimentation électrique normalement nécessaire
- Revêtements peuvent masquer indications
- Perméabilité matériau/pièce affecte résultats
Essai par courants de Foucault
Courants Foucault créés par induction électromagnétique. CA appliqué conducteur (fil cuivre) → champ magnétique développe dans/autour conducteur. Champ s'étend CA monte max, s'effondre courant réduit zéro. Autre conducteur électrique proximité champ magnétique variable → courant induit second conducteur. Courants influencés nature matériau : vides, fissures, changements taille grains, distance physique bobine/matériel. Courants forment impédance seconde bobine utilisée capteur. Pratique : sonde placée surface pièce inspectée, équipement électronique surveille courants Foucault pièce via même sonde. Circuit détection = partie bobine émission.
Applications principales
Détection défauts surface/sous-surface. Technique sensible conductivité, perméabilité, dimensions produit. Courants Foucault produits dans tout matériau électriquement conducteur soumis champ magnétique alternatif (typiquement 10 Hz - 10 MHz). Champ alternatif généré par CA traversant bobine. Bobine formes diverses, 10-500 spires fil. Amplitude courants Foucault générés produit = f(conductivité, perméabilité, géométrie montage). Tout changement matériau/géométrie détecté par bobine excitation comme changement impédance bobine.
Configurations bobines
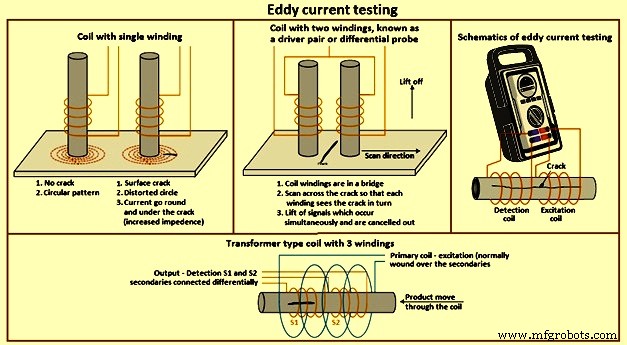
Bobine simple = tige ferrite plusieurs spires fil bout, positionnée près surface produit test. Fissure surface produit → courants Foucault contournent fissure plus loin → détecté changement impédance (Fig. 4). Bobines utilisables paires (paire pilotée), connexion différentielle → signaux « lift-off » (distance sonde surface) améliorés. Configuration transformateur : un enroulement primaire, un/deux enroulements secondaires.
Signaux courants Foucault détectés = amplitude + information phase → affichage écrans CRT (tube cathodique) type normalement non numériques. Affichage signal absolu ou, électronique appropriée, seulement changement signal. Meilleurs résultats où un seul paramètre produit change (ex. présence fissure). Pratique : changements signaux causés par différences composition, dureté, texture, forme, conductivité, perméabilité, géométrie. Effets fissure parfois masqués changements autres paramètres → rejets non nécessaires. Bobines sélectionnables configuration, taille, fréquence test pour améliorer détection fissures, conductivité, pertes métal selon besoins.
Profondeur pénétration courants Foucault matériau modifiable fréquence test : fréquence ↑ → pénétration ↓. Mais fréquence ↓ → sensibilité petits défauts ↓. Grosses bobines moins sensibles rugosité surface et vice versa. Unités électroniques récentes : larges gammes configurations bobines modes absolu/différentiel, larges gammes fréquences. Test surface fissures composants formes simples/complexes : bobines simple enroulement noyau ferrite normalement utilisées. Sonde placée composant, « balancée » contrôles unité électronique. Balayage sonde surface → détection fissures.
Surfaces scannées automatiquement : bobines simple enroulement adaptées seulement si distance lift-off maintenue avec précision. Normalement configurations bobines différentielles utilisées systèmes scan haute vitesse : effets lift-off, vibrations, etc. annulés électroniquement acceptable. Tubes, barres, fils : bobine encerclante, configuration un primaire + deux secondaires connexion différentielle.
Majorité électronique courants Foucault : affichage phase → opérateur identification conditions défaut. Signaux fissures, lift-off, autres paramètres souvent clairement identifiables. Unités disponibles inspection produit simultanément deux/plus fréquences test différentes → annulation électronique effets indésirables spécifiques → détection défaut améliorée.
Essai courants Foucault = purement électrique. Unités bobine ne nécessitent pas contact surface produit → technique aisément automatisable. Systèmes automatisésmostly composants géométrie simple où manutention mécanique simplifiée.
Avantages courants Foucault
- Détermination large gamme conditions matériaux conducteurs : détection défauts, composition, dureté, conductivité, perméabilité... variété métaux ingénierie
- Info termes simples souvent go/no-go, affichage phase unités électroniques → info produit bien plus grande
- Unités extrêmement compactes et portables disponibles
- Pas consommables (sauf sondes parfois réparables)
- Flexibilité sélection sondes/fréquences test selon applications
- Adaptée automatisation totale
Inconvénients courants Foucault
- Large gamme paramètres affectant réponses → signal caractéristique désirée (ex. fissure) masqué paramètre indésirable (ex. changement dureté) → sélection rigoureuse sonde/électronique nécessaire certaines applications
- Tests normalement restreints...
Radiographie industrielle
Méthode radiographie : détection défauts internes nombreux matériaux/configurations. Rayons X (générés électriquement) et rayons γ (émis isotopes radioactifs) = rayonnements pénétrants absorbés différemment par matériau traversé. Épaisseur ↑ → absorption ↑. Densité matériau ↑ → absorption ↑. Rayons X/γ : propriété, comme lumière, conversion partielle cristaux halogénure argent film photographique en argent métallique, proportionnel intensité rayonnement atteignant film → image latente. Développement/fixage similaire film photographique normal (Fig. 5).
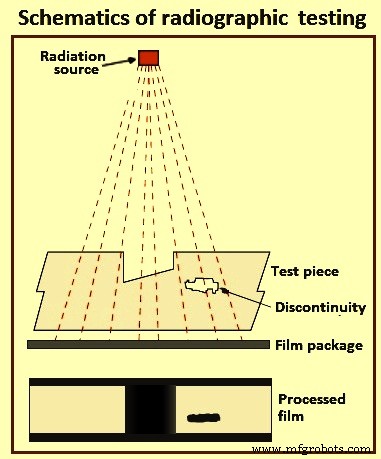
Matériau vides internes testé : sujet entre source rayonnement et film. Vides = zones noircies (plus rayonnement atteint film) sur fond clair. Principes identiques rayons X et γ.
Radiographie rayons X : pouvoir pénétrant = volts tube rayons X. Acier : ~1 000 V/pouce épaisseur. Radiographie rayons γ : isotope gouverne pouvoir pénétrant, inaltérable chaque isotope. Iridium 192 : acier 15-25 mm. Césium 134 : acier 20-265 mm. Radiographie rayons X : intensité (donc temps exposition) = ampérage cathode tube. Temps exposition = milliampère-minutes. Rayons γ : intensité fixée fourniture isotope. Intensité mesurée Becquerels, décroît temps. Demi-vie = temps décroissance moitié curies, caractéristique chaque isotope. Ex. : iridium 192 = 74 jours, césium 134 = 2,1 ans.
Facteur exposition = produit curies × temps, normalement curie-heures. Temps exposition à augmenter isotope décroît. Période exposition antéconomique → isotope renouvelé. Isotope émet rayonnement en continu → logé conteneur uranium appauvri ou blindage dense similaire, hors exposition, protection environnement/personnel.
Réalisation radiographie
Package film (cassette étanche lumière : film + écrans intensificateurs, requis réduire temps exposition) placé près surface sujet. Source rayonnement autre côté sujet distance, rayonnement traverse sujet → film. Après exposition : film retiré, développé, séché, visualisé lumière transmise visualiseur spécial. Accessoires radiographiques/photographiques nécessaires : moniteurs rayonnement, marqueurs film, indicateurs qualité image, équipement chambre noire (degrés sophistication variés, unités traitement automatique). Consommables : films radiographiques, produits chimiques développement.
Évolutions récentes
Radiographie « temps réel » : tomodensitométrie informatisée → informations importantes, mais méthodes adaptées seulement investigations, pas généralement contrôle qualité production.
Radiographie industrielle : exposition objet test rayonnement pénétrant → rayonnement traverse objet inspecté + support enregistrement côté opposé. Matériaux minces/peu denses (aluminium) : rayons X électriques. Matériaux épais/denses : rayonnement γ. Sources γ courantes : Iridium-192 (Ir-192), Cobalt-60 (Co-60). Ir-192 : acier 15-25 mm selon force Curie source. Co-60 : matériaux plus épais (pouvoir pénétrant supérieur). Supports enregistrement : film rayons X industriel ou détecteurs rayonnement numériques (plusieurs types). Rayonnement traversant pièce expose support → zones plus sombres (plus rayonnement passé) et zones plus claires (moins pénétration). Vide/défaut pièce → plus rayonnement passe → image plus sombre film/détecteur.
Radiographie film vs numérique
Radiographie film : film plastique transparent mince couche fine bromure argent une/deux faces. Exposition rayonnement → réaction cristaux → développement → conversion argent métallique noir. Argent « fixé » plastique développement → séché → film radiographique fini. Film utilisable : zone intérêt dans gamme densité (obscurité) certaine, assez contraste/sensibilité discontinuités intérêt visibles. Fonction force rayonnement, distance source-film, épaisseur pièce. Paramètres non respectés → autre exposition zone pièce.
Radiographie numérisée (CR) : technologie transition film → radiographie numérique directe. Plaque phosphore photo-stimulée réutilisable flexible, chargée cassette, exposée manière similaire film traditionnel. Cassette lecteur laser → numérisée image numérique (1-5 min). Image téléchargeable ordinateur/autre support électronique pour interprétation/stockage.
Tomodensitométrie (CT) : ordinateur reconstruit image plan section transversale objet vs radiographie conventionnelle. Image CT développée multiples vues angles différents reconstruites ordinateur. Radiographie conventionnelle : position discontinuités internes indéterminable précisément sans expositions plusieurs angles triangulation. CT : ordinateur triangule chaque point plan vu nombreuses directions.
Radiographie numérique directe (DR) : numérise rayonnement traversant objet directement image affichable moniteur. Trois technologies principales : silicium amorphe, dispositifs couplés charge (CCD), semi-conducteurs métal-oxyde complémentaires (CMOS). Images disponibles visualisation/analyse secondes vs temps scan radiographie numérisée. Vitesse accrue = construction unique pixels → résolution supérieure radiographie numérisée et plupart applications film.
Avantages radiographie
- Large variété matériaux
- Vérification mal-structure interne, mauvais assemblage/alignement
- Enregistrement permanent
- Dispositifs vérification qualité radiographie disponibles
Limitations radiographie
- Accès deux côtés objet nécessaire
- Détecte difficilement défauts plans
- Gamme épaisseur inspectable limitée
- Sensibilité inspection diminue épaisseur objet test
- Compétence considérable nécessaire interprétation radiographies
- Profondeur défaut pas indiquée aisément
- Rayons X/γ dangereux santé humaine
Essai par ultrasons
Technique ultrasons : détection défauts internes et surface (particulièrement surface lointaine) matériaux conducteurs son. Principe similaire écho-sondage. Courte impulsion ultrasons générée charge électrique cristal piézoélectrique → vibre très courte période fréquence liée épaisseur cristal. Détection défauts : fréquence normalement 1-6 MHz. Vibrations/ondes son cette fréquence : capacité parcourir distance considérable matériaux homogènes élastiques (nombreux métaux) peu atténuation. Vitesse propagation = f(Module Young matériau) = caractéristique matériau. Ex. : acier 5 900 m/s, eau 1 400 m/s.
Énergie ultrasons considérablement réduite air. Faisceau propagé solide, atteignant interface (défaut, trou prévu, paroi arrière) entre matériau et air → réflexion considérable énergie direction = angle incidence. Test contact : cristal oscillant incorporé sonde tenue main, appliquée surface matériau test. Transfert énergie travers petit espace air cristal/pièce test : couche liquide (« couplage »), huile/eau/graisse, surface. Cristal n'oscille pas continûment mais courtes impulsions, entre lesquelles quiescent.
Matériaux piézoélectriques : convertissent impulsions électriques ↔ oscillations mécaniques. Donc : générateur ondes son + détecteur impulsions retour. Cristal état détection impulsions retour quand quiescent. Impulsion temps fini traverser matériau interface → réfléchie retour sonde.
Méthode standard présentation info ultrasons : tube cathodique, mouvement horizontal spot gauche→droite = temps écoulé. Principe pas très différent instruments numérisés écran LCD plat. Vitesse spot = apparence ligne horizontale écran. Système synchronisé électroniquement : instant sonde reçoit impulsion électrique → spot commence parcours écran. Déflexion vers haut (pic) = occurrence. Pic = impulsion initiale.
Ligne base parfaitement horizontale = cristal quiescent. Pics droite impulsion initiale = cristal reçu impulsion(s) retour réfléchie(s) une/plusieurs interfaces matériau. Spot vitesse très régulière écran, impulsion ultrasons vitesse très régulière matériau → calibration ligne horizontale écran unités distance absolue → détermination origines impulsions retour pièce test. Bloc étalonnage (réflexion paroi arrière distance connue cristal + commandes variables détecteur défauts) → calibration écran unités distance → détermination origines impulsions retour pièce test.
Possible : découvrir défaut entre surface et paroi arrière + mesurer distance sous surface. Important : équipement correctement étalonné. Système ne discrimine pas frontières intentionnées objet test vs discontinuités non intentionnées → opérateur identifie origine chaque pic. Faisceau forme faisceau → position plan défaut déterminable. Hauteur pic (écho) ≈ proportionnelle surface réflecteur, mais contrôle tous instruments réduire/augmenter taille indication = sensibilité variable. Réflexion partielle interface matériau/air mais aussi toute jonction changement vitesse, ex. interface acier/scorie soudure.
Sondage toutes faces pièce test : découvre défaut 3D + mesure profondeur + détermine taille. Défauts 2D (planaires) aussi détectables mais, contrairement radiographie, mieux faisceau incident frappe défaut angle le plus droit possible plan. Pour cela : sondes introduisant faisceau angle surface. Détection défauts longitudinaux tubes (surface interne/externe).
Interprétation indications écran : compétence certaine, particulièrement sondes tenues main. Technique admirablement adaptée test automatique formes régulières moniteur – dispositif électronique s'insérant équipement principal → signal électrique quand écho position particulière trace. Niveau déclenchement variable → actionne variété portails mécaniques alarmes défauts. Améliorations informatique → données/résultats tests affichables/sortables formats variés.
Équipements modernes
Détecteurs défauts ultrasons modernes : entièrement état solide, alimentation batterie, construction robuste conditions terrain. Vitesse son dans matériau = caractéristique matériau → identification matériaux par détermination vitesse. Application : fontes graphite sphéroïdal → détermination % nodularité graphite.
Vitesse constante (large gamme aciers) → temps impulsion traverser matériau ∝ épaisseur. Instrument correctement étalonné → mesure épaisseur une face précision centièmes mm. Technique maintenant usage très courant. Développement détecteur défauts standard : jauge épaisseur paroi numérique. Principes similaires mais indication LED/LCD numérique épaisseur mm absolus. Équipements faciles usage mais prudence application.
Types ondes sonores
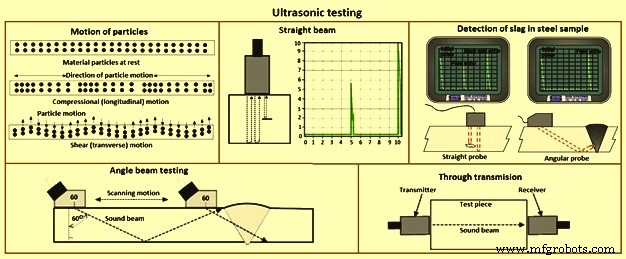
Deux types ondes son industrielles courantes : onde compression (longitudinale) et onde cisaillement (transverse) (Fig. 6). Onde compression : atomes vibrent avant/arrière parallèle direction son. Onde cisaillement : atomes vibrent perpendiculairement (côté à côté) direction son. Ondes cisaillement ~1/2 vitesse ondes longitudinales. Son introduit pièce via transducteur ultrasons (sonde) : convertit impulsions électriques machine ultrasons → ondes son, convertit ondes retour → impulsions électriques affichage visuel écran numérique/LCD. Machine correctement étalonnée → opérateur détermine distance transducteur-réflecteur, souvent type discontinuité causant réflecteur (opérateur expérimenté). Ultrasons ne traversent pas air (atomes molécules air trop espacés transmission ultrasons) → liquide/gel « couplant » entre face transducteur et surface pièce transmission son dans pièce.
Inspection faisceau droit
Ondes longitudinales interrogant pièce test (schéma droite). Son frappe réflecteur interne → son ce réflecteur refléchi transducteur plus vite son retour paroi arrière (distance plus courte transducteur) → affichage écran. Jauges épaisseur numériques même processus, sortie lecture numérique au lieu présentation écran.
Inspection faisceau oblique
Même type transducteur mais monté coin incliné (sonde) conçu transmettre faisceau son pièce angle connu. Angles inspection courants : 45°, 60°, 70°, angle calculé depuis ligne traversant épaisseur pièce (pas surface pièce). Sonde 60° Fig. 6. Fréquence/angle coin non spécifiés code/spécification → opérateur sélection combinaison inspectant adéquatement pièce test. Inspections faisceau oblique : combinaison transducteur/coin (sonde) déplacée avant/arrière vers soudure → faisceau son traverse volume complet soudure. Comme inspections faisceau droit : réflecteurs alignés ⟂ faisceau son renvoient son transducteur → affichage écran.
Essais par immersion
Technique : pièce immergée bac eau, eau = milieu couplage transmission faisceau son transducteur/pièce. Machine ultrasons plateforme mobile (pont) côté bac → déplacement longueur bac. Transducteur orientable bas tube étanche → montée/descente/déplacement transversal bac. Pont + tube → transducteur mobile axes X, Y, Z. Déplacements tous engrenages → incréments précis toutes directions, orientation pivot → faisceau son entre pièce angle requis. Pièces cylindriques fréquemment montées rouleaux motorisés → rotation pièce transducteur descend longueur → test circonférence complète. Multiples transducteurs simultanés → scans multiples.
Inspections transmission traversante
Deux transducteurs, un chaque côté pièce (Fig. 6). Transducteur émetteur envoie son travers pièce, transducteur récepteur reçoit son. Réflecteurs pièce → réduction quantité son atteignant récepteur → présentation écran signal amplitude réduite (hauteur écran).
Inspections réseau phasé (phased array)
Sonde multi-éléments activables individuellement. Variant temps activation chaque élément → faisceau son orientable, données combinées → image visuelle représentant tranche pièce inspectée.
Diffraction temps de vol (TOFD)
Deux transducteurs côtés opposés soudure, distance spécifiée. Un émet ondes son, autre récepteur. Contrairement inspections faisceau oblique, transducteurs non manipulés avant/arrière soudure, mais déplacés le long soudure distance constante. Deux ondes son : une surface pièce entre transducteurs, autre travers soudure angle puis retour récepteur. Fissure rencontrée → partie son diffractée pointes fissure → onde son faible intensité captée unité réception. Amplification + traitement informatique → taille/localisation défaut précision bien supérieure méthodes ultrasons conventionnelles.
Avantages détection défauts ultrasons
- Épaisseurs/longueurs jusqu'à 10 m testables
- Position, taille, type défaut déterminables
- Résultats test instantanés
- Portable
- Extrêmement sensible si requis
- Automatisable totalement
- Accès un seul côté nécessaire
- Pas consommables nécessaires
Inconvénients détection défauts ultrasons
- Pas enregistrement permanent sauf systèmes sophistiqués collecte données/résultats
- Opérateur décide pièce défectueuse ou non pendant test
- Indications nécessitent interprétation
- Degré compétence considérable requis
Processus de fabrication
- Guide Expert des Techniques de Polarisation JFET : Atteindre des Circuits Stables et Haute Performance
- Guide Expert des Techniques de Polarisation pour IGFETs
- Mark Carlos élu président du comité E07 d'ASTM sur les essais non destructifs
- 6 techniques éprouvées pour rendre vos opérations d'usine à l'épreuve des erreurs
- Techniques avancées de dissipation thermique pour une performance PCB fiable
- Prévenir les défaillances PCB : Guide des tests de contamination ionique
- Guide complet des méthodes de test PCB : Assurer qualité et fiabilité
- Maîtriser la forge : 16 techniques essentielles du débutant au professionnel
- Contrôles non destructifs des moulages : garantir qualité et fiabilité