



Caractéristiques essentielles d'un laminoir à fil machine moderne pour une performance optimale
Caractéristiques principales d'un laminoir à fil machine moderne
L'objectif d'un laminoir à fil machine (WRM) est de réchauffer et de laminer des brames d'acier en fils machine. La production de fils machine dans les laminoirs à fil machine est soumise à des changements constants. Les demandes croissantes sur la qualité des fils machine ainsi que sur la flexibilité et la rentabilité des laminoirs à fil machine ont nécessité le développement de nouvelles technologies et processus innovants. Les laminoirs à fil machine modernes sont des laminoirs à grande vitesse capables de laminer de plus petites dimensions à des taux de production élevés, tout en maintenant les investissements et les coûts d'exploitation à des niveaux raisonnables. En règle générale, les laminoirs à fil machine sont conçus pour une production annuelle entre 300 000 t et plus de 800 000 t (laminoirs à deux brins). Les laminoirs sont capables de laminer à des vitesses allant de 50 mètres par seconde à 120 mètres par seconde. Les tailles de produits typiques sont dans la gamme de 5,0 mm à 20 mm. La gamme de matériaux comprend les aciers à faible à haute teneur en carbone, les aciers pour forgeage à froid, les aciers pour tréfilage, les aciers alliés, les aciers à ressort, les aciers pour roulements, les aciers de qualité électrode, les barres d'armature et les aciers à outils. Les laminoirs à fil machine modernes sont censés répondre aux exigences suivantes :
- Haute disponibilité du laminoir couplée à une haute productivité et de hauts rendements.
- Répondre aux besoins de faible maintenance.
- Répondre aux besoins de consommation d'énergie réduite.
- Tolérances dimensionnelles serrées des fils machine dans la gamme de ± 0,10 mm et ovalité dans la gamme d'environ 0,2 mm.
- Faible perte d'écaillage sur les fils machine d'environ 0,5 % à 0,6 %.
- Tolérances négatives (en poids linéique).
- Aucune variation de dimensions sur toute la longueur du fil.
- Propriétés physiques uniformes.
- Poids uniforme avec variation nominale entre le milieu et l'arrière.
Technologies et équipements clés
Pour atteindre ces exigences exigeantes, de nombreuses caractéristiques importantes sont intégrées dans les laminoirs à fil machine modernes. En voici quelques-unes :
Four de réchauffage
Les laminoirs à fil machine modernes sont équipés de fours à poutre mobile (walking beam) ou à sole mobile (walking hearth) à haut rendement énergétique, normalement à commande informatisée. Ces fours de réchauffage chauffent uniformément les brames aux températures cibles aux taux de production requis et sans marques de poutre et sans points froids. Ces fours peuvent recevoir des brames froides ou chaudes comme matériau de charge dans le four.
Cages sans carter (Housingless)
Les cages sans carter (HL) sont utilisées normalement dans les groupes de cages de débourrage et intermédiaires dans les laminoirs à fil machine modernes. La conception modulaire permet l'utilisation de cassettes de cages HL dans toutes les configurations possibles : horizontale, verticale, inclinable et universelle. Les tailles de cages diffèrent, selon les dimensions nécessaires des cylindres et des coussinets, le programme de passes, la forme des passes, ainsi que les caractéristiques du réducteur et du moteur. Les principales caractéristiques des cages HL sont la compacité et la rigidité des composants, un faible module de flexion des cylindres, des paliers à rouleaux multi-rangs durables avec des chapeaux auto-alignants sous charge, un équilibrage des chapeaux sans jeu, des poutres à rouleaux conçues pour un réglage simple et précis des guides et protections, etc. Les avantages de ces cages incluent : (i) économie sur la profondeur et la taille des fondations, (ii) le produit laminé répond aux tolérances de forme et dimensionnelles requises, (iii) gain de temps pour les changements de cages car le changement de cylindres se fait hors de la ligne de laminage, (iv) réduction significative du temps de maintenance grâce à un nombre moindre de composants et une accessibilité plus aisée, (v) réglage automatisé de l'écartement des cylindres, et (vi) flexibilité opérationnelle puisque la même unité de cage peut être utilisée à n'importe quelle position.
Cages à console (Cantilever)
Les cages à console (CL) sont des cages compactes utilisées dans une large gamme de tailles pour une variété d'applications. Ces applications incluent : (i) laminoirs à brin unique en disposition horizontale et verticale, (ii) dans les trains intermédiaires divisés de laminoirs à deux brins ou plus, et comme cages de pré-finition dans les sections de livraison de fil machine. Les avantages de ces cages incluent : (i) fondations plus petites ; (ii) les cassettes du même type de cage sont interchangeables même entre cages horizontales et verticales, (iii) résistance à la charge élevée même avec de petits diamètres, donc idéales pour les blocs à fil machine à grande vitesse, (iv) accessibilité optimale, et (v) changement rapide de cylindres et de cages.
Boucle de refroidissement et d'égalisation
Le matériau entrant dans le bloc sans torsion doit être refroidi intensivement pour le laminage final à basses températures. Cela doit être suivi par une section d'égalisation suffisamment longue pour permettre aux propriétés métallurgiques d'être atteintes uniformément sur la section transversale des fils machine finis. Sans section d'égalisation, la différence de température entre la surface et le cœur peut être si grande que différentes microstructures peuvent être créées lors du processus de formage ultérieur. D'autre part, il y a les nuances d'acier qui doivent être laminées aussi chaudes que possible et pour lesquelles une longue section d'égalisation entraîne une détérioration de la qualité. La technologie de boucle permet de concilier parfaitement ces deux exigences. Le matériau du train intermédiaire peut prendre la route directe courte ou la route via la boucle avec des boîtes à eau supplémentaires et de longues sections d'égalisation avant d'être laminé dans les blocs sans torsion.
Bloc sans torsion (No twist block)
Il est également connu sous le nom de laminoir sans torsion. Dans les laminoirs à fil machine, il représente l'un des éléments clés. Ce n'est que grâce à ce développement qu'il est devenu possible de laminer en toute sécurité des fils machine minces à des vitesses supérieures à 120 m/s. Les blocs sans torsion peuvent être à 4, 6, 8 et 10 cages pour un laminage sans torsion. Un réducteur principal entraîne les unités de cylindres via deux arbres communs. Des blocs sans torsion avec deux tailles différentes d'unités de cylindres sont disponibles, avec des cylindres de Ø 170/150 mm et Ø 223/200 mm. Toutes les unités de cylindres sont identiques et interchangeables. Les blocs sans torsion sont disponibles avec des rapports de réduction variant de 10 % à 25 % par passe, selon les nuances d'acier à laminer. Le bloc est maintenant même conçu pour une vitesse de 150 m/s. Les blocs sans torsion utilisent des anneaux en carbure de tungstène ayant une durée de vie de 600 t à 700 t avec une surface superfinie du produit final. Les avantages des blocs sans torsion sont : (i) cages ultra robustes, (ii) temps de changement d'anneaux faible, (iii) action de ressort négligeable, (iv) maintenance réduite, (v) contrôle de section plus simple, réglages à distance sous charge, et (vi) flexibilité de laminage de différentes nuances de fil machine.
Bloc de calibrage à réduction flexible (FRS)
Ce bloc a été développé par SMS Meer pour laminer des nuances supérieures et améliorer simultanément les propriétés métallurgiques du produit laminé. C'est un bloc à quatre brins avec des boîtes de vitesses à changement de vitesse. Il est installé en aval d'un bloc de fil machine sans torsion. Sur le bloc FRS, toutes les dimensions peuvent être laminées en finition avec l'avantage du laminage en une seule famille, ce qui signifie qu'une seule taille de passe est utilisée dans chaque cage sur toute la gamme de tailles. Grâce à la section de refroidissement entre le bloc sans torsion et le bloc FRS, le laminage thermomécanique devient réalisable. Il y a de nombreuses bonnes caractéristiques de conception dans ce bloc.
Laminoir de réduction et de calibrage (RSM) pour fil machine
C'est une technologie de laminage polyvalente très recherchée. Le RSM tire parti des caractéristiques spéciales de la technologie à 3 cylindres, dans laquelle l'étalement lors de la déformation est faible et l'efficacité de déformation est élevée. Les avantages du laminoir de réduction et de calibrage pour fil machine sont nombreux. Il peut être intégré après un bloc de finition conventionnel, augmentant la productivité du laminoir sur les petites tailles jusqu'à 60 %. Sa précision extrême a été prouvée dans de nombreuses applications pratiques. Le dessin de passe est breveté et permet un véritable laminage en famille unique depuis la première cage après le four de réchauffage jusqu'à la dernière cage du bloc avant le laminoir de réduction et de calibrage. Ajouté après un bloc de finition de barre conventionnel, l'unité RSM brevetée peut augmenter significativement les vitesses de finition sur les petites tailles.
Laminage thermomécanique
Également connu sous le nom de laminage à basse température, c'est essentiellement une méthode de contrôle en ligne des propriétés finales du matériau pendant le processus de laminage. Il implique une déformation du matériau appliquée aux dernières passes du laminoir, dans des plages de température correspondant à une recristallisation partielle ou à la suppression de la recristallisation. Dès que la recristallisation est supprimée, un phénomène d'affinage du grain se produit, résultant en des propriétés technologiques améliorées du produit final en fil machine. De plus, la qualité de surface de la barre s'améliore considérablement. Les avantages du laminage thermomécanique sont : grain fin, éviction du revenu de normalisation hors ligne, ténacité à basse température améliorée, meilleures propriétés après traitement thermique pour les aciers de cémentation, temps de recuit plus court pour l'acier à ressort, résistance à la fatigue améliorée sur le composant final, résistance à la traction plus élevée pour les aciers micro-alliés obtenue directement en ligne, et profondeur de décarburation réduite, etc. L'utilisation de deux blocs (généralement un à six cages et un à quatre cages) permet de laminer thermomécaniquement et à moindre coût toutes les dimensions des fils machine avec des taux de production élevés. En divisant le bloc sans torsion, il devient possible de laminer en finition en quatre passes maximum. Avec un refroidissement suffisant et une bonne égalisation de la température sur la section transversale, le laminage thermomécanique à haut taux de production est ainsi possible. La boucle de refroidissement et d'égalisation avant le bloc sans torsion joue un rôle important pendant le laminage thermomécanique. Elle permet de réduire la température d'entrée dans le premier bloc sans torsion à 750 °C avec un profil de température inférieur à 50 °C. Cette précondition d'atteindre à nouveau 750 °C avant le second bloc sans torsion pour les sections à laminer avec dix passes devient réalisable, rendant ainsi le laminage thermomécanique possible même avec de petites dimensions.
Entraînement pour bloc sans torsion (MEERdrive)
Normalement, toutes les cages d'un bloc sans torsion ont des configurations de boîte de vitesses complexes sujettes à l'usure et à la maintenance. Elles sont entraînées conjointement par un ou plusieurs moteurs énormes (jusqu'à 7000 kW) en disposition tandem via un réducteur principal et deux arbres communs. Le bloc sans torsion a une limitation car il ne peut laminer qu'avec des rapports de réduction fixes qui nécessitent des diamètres d'anneaux de cylindres fixes. SMS Meer a développé une boîte de vitesses électronique qui contrôle les moteurs d'un bloc sans torsion les uns par rapport aux autres de sorte que les cages fonctionnent comme un bloc sans torsion et peuvent être contrôlées plus précisément. Cet entraînement a été nommé MEERdrive et grâce à lui, les rapports de réduction fixes entre les cages sont éliminés. Cela aide au calibrage des cylindres car une large gamme de différentes réductions de section peut être laminée dans la même cage. La gestion des anneaux de cylindres est également simplifiée et le nombre de passes requis peut également être réduit.
Tête de pose à boucle (Loop laying head)
La pose de différentes tailles de fils machine en boucles uniformes avec la tête de pose à boucle même à grande vitesse de laminage est un critère important. De plus, en raison du laminage thermomécanique pour de nombreuses nuances, les températures de pose pour certaines nuances sont fortement réduites pour des raisons métallurgiques. Cela a mis plus d'exigences sur la tête de pose, particulièrement les tubes de pose, qui doivent être faits de matériaux spéciaux.
Convoyeur de refroidissement contrôlé
Le système de convoyeur de refroidissement contrôlé est l'une des parties importantes d'un laminoir à fil machine pour atteindre les propriétés désirées des fils machine pour une large gamme de nuances d'acier différentes. La combinaison optimale de vitesse, de puissance des ventilateurs et de position des couvercles sur le convoyeur permet le traitement dans une large gamme de conditions, incluant les modes de refroidissement rapide et lent au sein d'un même système. Cette capacité permet aux laminoirs à fil machine de produire un large spectre d'aciers au carbone ordinaires et alliés, ainsi que des aciers inoxydables et d'autres nuances spéciales. Pendant le « refroidissement forcé », l'air est soufflé à travers les spires détendues avec une puissance maximale et couvercles ouverts pour refroidir les fils machine aussi rapidement que possible afin d'atteindre la perlite lamellaire. Pendant le « refroidissement retardé », les boucles de fil machine sont transportées sans ventilateurs, avec le couvercle fermé et à basse vitesse de convoyeur afin de maintenir la température dans une plage donnée le plus longtemps possible. Cela permet d'atteindre une microstructure ferritique/perlitique des fils machine. Les résultats sont des propriétés des barres à l'état laminé améliorées. Cela permet la production de plus de nuances dans une condition directement utilisable, réduisant ou éliminant ainsi les processus en aval, tels que le recuit de sphéroïdisation.
Distributeur d'anneaux de reformage
Le distributeur d'anneaux de reformage collecte les anneaux haut dans la cuve de reformage en utilisant une lame rotative pour un placement optimal. Ce système raccourcit le paquet de bobines, facilitant les préoccupations d'expédition et d'espace de stockage, ce qui réduit à son tour les coûts. Une collecte améliorée entraîne également des bobines mieux formées pour moins d'emmêlements et d'accrocs au déroulement.
L'agencement du laminoir à fil machine moderne d'Arcelor Mittal à Duisbourg en Allemagne est montré à la Fig 1. Le laminoir a été mis en service en 2012.
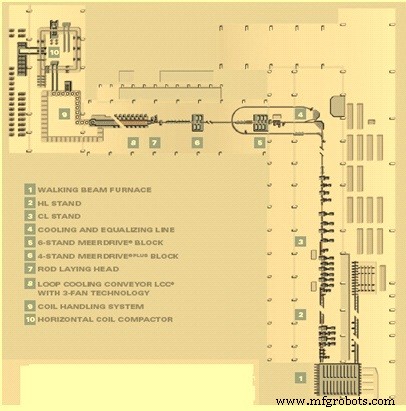
Fig 1 Agencement d'un laminoir à fil machine moderne
Processus de fabrication
- Kit MOSMusic : MOSFET, Arduino et plus pour éclairage musical
- Électroérosion par enfonçage vs fil : différences clés et applications expliquées
- ALLOW™ Grade A1370 H11 Fil machine bas carbone – Certifié hydroélectricité renouvelable
- ALLOW™ Grade A1370 H12 Fil machine bas carbone – Production hydroélectricité renouvelable
- ALLOW™ Fil machine Grade A1370 H13 – Bas carbone, production énergie renouvelable
- ALLOW™ Grade A1370 H14 Fil machine – Haute performance bas carbone
- Barres et fils nickel 99,98% pur – Recuit S pour applications haute performance
- Barres et fils nickel 99,98% pur – 1/2 dur, ultra-faible C & S, haute conductivité, formabilité supérieure
- Barres et fils nickel 99,98% pur – Dur complet, haute conductivité et résistance à l'oxydation supérieure