



Guide essentiel du coulée continue de l'acier : processus et avantages
Bases de la coulée continue de l'acier
La coulée continue est le processus par lequel l'acier liquide est solidifié en un produit semi-fini pour un laminage ultérieur dans les laminoirs de finition. La coulée continue de l'acier a été conçue et brevetée en 1865 par Sir Henry Bessemer, mais elle n'a pas pu être commercialisée en raison de problèmes liés à l'ingénierie et aux équipements. Après la résolution de ces problèmes, la coulée continue de l'acier a été introduite commercialement dans les années 1950 et environ 1 475 millions de tonnes d'acier coulé en continu ont été produites dans le monde en 2012.
Avantages de la coulée continue
La coulée continue a remplacé plusieurs étapes du processus de fabrication de l'acier, telles que la coulée en lingots, le démoulage, le chauffage dans les fours de réchauffage (soaking pits) et le laminage primaire, par une seule opération. La coulée continue de l'acier a permis d'atteindre un rendement, une qualité, une productivité et une efficacité économique améliorés. Le principe de la coulée continue est montré dans la Fig. 1.
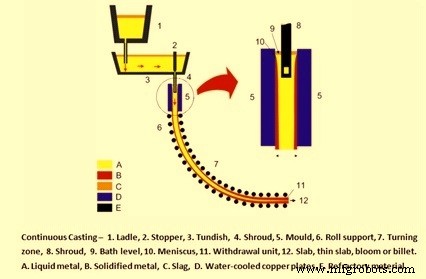
Fig 1 Principe de la coulée continue
En se référant à la Fig 1, l'acier liquide dans la poche de coulée (1) provenant de l'unité de métallurgie secondaire est amené à la machine de coulée continue. La poche est levée sur une tourelle qui la fait pivoter en position de coulée au-dessus de la lingotière (3). L'acier liquide s'écoule de la poche dans la lingotière, puis dans un moule en cuivre refroidi à l'eau (5). La solidification commence dans le moule et se poursuit à travers le support à rouleaux (6) et la zone de courbure (7). Le brin coulé en continu est ensuite redressé, coupé au chalumeau, puis déchargé pour un stockage intermédiaire ou chargé à chaud pour le laminage de finition.
Formats de coulée
Selon l'utilisation finale du produit, diverses formes sont coulées. Dans les machines de coulée continue conventionnelles, ce sont des brames (slabs), des blumes (blooms) ou des billettes (billets). Ces dernières années, les processus de fusion, de coulée et de laminage ont été liés tout en coulant une forme qui correspond substantiellement au produit fini. Ces sections de coulée quasi nette (near net shape) sont généralement appliquées aux poutres et aux produits plats laminés, et aboutissent à une opération hautement efficace. Dans le cas de la coulée quasi nette, la chaîne de processus complète, de l'acier liquide au laminage de finition, peut être réalisée en deux heures.
Les billettes ont une section transversale avec des dimensions allant jusqu'à environ 150 mm carrés. Les blumes ont une section transversale carrée ou rectangulaire avec une taille de chaque côté variant de plus de 150 mm à moins de 500 mm. Les coulées rondes incluent des diamètres de 125 mm à 500 mm. Les blumes de poutre (beam blanks) sont formées comme des os de chien (dog bones) et sont ensuite laminées en poutres en I. Les brames sont coulées avec une gamme d'épaisseurs de 150 mm à 400 mm, et une largeur de plus de 500 mm à 2500 mm. Le rapport largeur/épaisseur, appelé « rapport d'aspect » (aspect ratio), est utilisé pour déterminer la ligne de démarcation entre les blumes et les brames. Un rapport d'aspect de 2,5:1 ou plus constitue un produit brut appelé brame. La brame mince (thin slab) a une épaisseur dans la gamme de 50 mm à 90 mm.
Considérations de conception des machines de coulée continue
Dans la conception des machines de coulée continue, les éléments suivants sont des considérations importantes :
- Le produit final influence la qualité, la nuance et la forme du produit coulé (blume, billettes, rond, brame, brame mince ou blume de poutre)
- La tonnage annuel à couler
- La disponibilité de l'acier liquide et la taille de la chauffe
- Les heures de fonctionnement prévues
Les facteurs ci-dessus dictent les paramètres de conception de la machine de coulée continue tels que le nombre de brins de coulée et la vitesse de coulée, qui doivent correspondre à l'alimentation en acier liquide de la machine de coulée continue. La qualité et la nuance de l'acier à couler sont utilisées pour déterminer divers paramètres de conception de la machine de coulée tels que sa longueur, sa hauteur verticale, moule courbe ou droit, refroidissement par eau ou par brumisation d'air, agitation électromagnétique, etc.
Transfert de l'acier liquide
Il y a deux étapes impliquées pour le transfert de l'acier liquide de la poche de coulée au moule de la machine de coulée continue. Ce sont : (i) le transfert ou la coulée de l'acier liquide de la poche de coulée à la lingotière et (ii) le transfert de l'acier liquide de la lingotière aux moules. La régulation du flux d'acier liquide de la lingotière au moule se fait par des dispositifs d'orifice de diverses conceptions tels que des vannes coulissantes, des tiges d'obturation ou des buses de dosage, ce dernier étant contrôlé par l'ajustement du niveau d'acier dans la lingotière.
Sections et composants d'une machine de coulée continue
La machine de coulée continue se compose des sections principales suivantes :
- Une lingotière, située au-dessus du moule pour alimenter l'acier liquide dans le moule à un débit régulé.
- Un moule en cuivre refroidi à l'eau, qui est aussi la zone de refroidissement primaire, à travers lequel l'acier liquide est alimenté depuis la lingotière. Il génère une enveloppe solidifiée extérieure suffisamment solide pour maintenir la forme du brin lorsqu'il passe dans la zone de refroidissement secondaire.
- Une zone de refroidissement secondaire en association avec une section de confinement positionnée sous le moule, à travers laquelle le brin, dont la majeure partie est encore à l'état liquide, passe et est aspergé d'eau ou de brumisation d'air pour une solidification supplémentaire du brin.
- Une section de redressage et de déviation, sauf dans le cas des machines de coulée verticale droite.
- Une unité de sectionnement (chalumeau de coupe ou cisailles mécaniques) pour couper le brin solidifié en pièces pour l'enlèvement et le traitement ultérieur.
Composants principaux
Lingotière (Tundish)
La forme de la lingotière est généralement rectangulaire, mais des formes delta et en « T » sont aussi parfois utilisées. Des buses sont situées sur son fond pour la distribution de l'acier liquide vers les moules. La lingotière remplit également plusieurs autres fonctions clés qui incluent : (i) améliore la séparation des inclusions d'oxydes, (ii) assure un flux continu d'acier liquide vers le moule pendant l'échange des poches, (iii) maintient une hauteur d'acier liquide stable au-dessus des buses vers les moules, maintenant ainsi le flux d'acier constant et donc la vitesse de coulée constante également (pour un système de dosage à coulée libre), et (iv) fournit des modèles d'écoulement plus stables vers les moules.
Moule
La fonction principale du moule est d'établir une enveloppe solide suffisante en résistance pour contenir son noyau liquide lors de l'entrée dans la zone de refroidissement secondaire par aspersion. Les éléments clés du produit sont la forme, l'épaisseur de l'enveloppe, la distribution uniforme de la température de l'enveloppe, une qualité interne et de surface sans défauts avec une porosité minimale et peu d'inclusions non métalliques. Le moule est essentiellement une structure en boîte ouverte, contenant un revêtement intérieur refroidi à l'eau fabriqué à partir d'un alliage de cuivre à haute pureté. L'eau du moule transfère la chaleur de l'enveloppe en solidification. La surface de travail de la face en cuivre est souvent plaquée de chrome ou de nickel pour fournir une surface de travail plus dure et éviter la prise de cuivre sur la surface du brin coulé, ce qui peut faciliter les fissures de surface sur le produit. Le transfert de chaleur dans le moule est à la fois critique et complexe. La modélisation mathématique et informatique est généralement utilisée pour développer une meilleure compréhension des conditions thermiques du moule et pour aider à une conception et des pratiques d'exploitation appropriées. Le transfert de chaleur est généralement considéré comme une série de résistances thermiques : (i) transfert de chaleur à travers l'enveloppe en solidification, (ii) transfert de chaleur de la surface de l'enveloppe d'acier à la surface extérieure du moule en cuivre, (iii) transfert de chaleur à travers le moule en cuivre, et (iv) transfert de chaleur de la surface intérieure du moule en cuivre à l'eau de refroidissement du moule.
Oscillation du moule
L'oscillation du moule est nécessaire pour minimiser le frottement et le collage de l'enveloppe en solidification, éviter la déchirure de l'enveloppe et les fuites d'acier liquide (breakouts). Les fuites peuvent causer des dommages majeurs aux équipements et un temps d'arrêt important de la machine est nécessaire pour le nettoyage et les réparations. Le frottement entre l'enveloppe et le moule est réduit par l'utilisation de lubrifiants de moule tels que des huiles ou des flux en poudre. L'oscillation est réalisée soit hydrauliquement, soit via des cames ou leviers entraînés par moteur qui supportent et font osciller (ou vibrer) le moule. Les cycles d'oscillation du moule varient en fréquence, course et motif. Cependant, une approche courante est d'utiliser ce qu'on appelle le « strip négatif » (negative strip), un motif de course dans lequel la course descendante du cycle permet au moule de descendre plus vite que la vitesse de retrait de la section. Cela permet à des contraintes de compression de se développer dans l'enveloppe, augmentant sa résistance en scellant les fissures de surface et la porosité.
Système de refroidissement secondaire
Le système de refroidissement secondaire se compose de plusieurs zones, chaque zone étant destinée à un segment de refroidissement contrôlé du brin en solidification au fur et à mesure qu'il progresse dans la machine. Le milieu pulvérisé est soit de l'eau, soit une combinaison d'air et d'eau. Le transfert de chaleur se produit dans cette région par les trois modes : rayonnement, conduction et convection. La forme prédominante de transfert de chaleur dans les régions supérieures de la zone de refroidissement secondaire est le rayonnement. Au fur et à mesure que le produit passe à travers les rouleaux, la chaleur est transférée à travers l'enveloppe par conduction et aussi à travers l'épaisseur des rouleaux, suite au contact associé. Cette forme de transfert de chaleur suit la loi de Fourier. Le troisième mécanisme de transfert de chaleur se produit par des gouttelettes d'eau pulvérisée ou de la brume se déplaçant rapidement depuis les buses de pulvérisation, pénétrant la couche de vapeur à côté de la surface de l'acier, qui s'évapore ensuite. Ce mécanisme convectif suit la loi de refroidissement de Newton. Le transfert de chaleur dans les zones secondaires remplit les fonctions de : (i) améliorer et contrôler le taux de solidification, (ii) régulation de la température du brin via l'ajustement de l'intensité de l'eau de pulvérisation, (iii) refroidissement du confinement de la machine.
Croissance de l'enveloppe
Elle est prédite de manière fiable par la loi de Fick. Cette équation est également utilisée pour calculer la distance de coulée où le produit est complètement solidifié (c'est-à-dire sans noyau liquide restant).
Confinement du brin
La région de confinement est une partie intégrante de la zone de refroidissement secondaire. Une série de rouleaux de retenue contiennent le brin, s'étendant sur les faces opposées du brin. Un confinement des bords peut également être nécessaire. L'objectif ici est de fournir un guidage et un confinement du brin jusqu'à ce que l'enveloppe en solidification soit auto-portante. Afin d'éviter les compromis sur la qualité du produit, une attention particulière doit être portée pour minimiser les contraintes associées à l'arrangement des rouleaux et au redressage du brin. Ainsi, la disposition des rouleaux, y compris l'espacement et les diamètres des rouleaux, sont soigneusement sélectionnés pour minimiser le bombement entre rouleaux et les déformations à l'interface liquide/solide. Le support du brin nécessite le maintien de la forme du brin, car le brin lui-même est une enveloppe en solidification contenant un noyau liquide qui possède des forces de bombement ferrostatiques dues à la pression de charge liée à la hauteur de la machine. La zone de préoccupation majeure est en haut de la machine. Ici, la force de bombement est relativement faible, mais l'enveloppe est plus mince et à son plus faible. Pour compenser cette faiblesse inhérente et éviter la rupture de l'enveloppe et les fuites d'acier liquide qui en résultent, le diamètre du rouleau est petit avec un espacement serré. Juste en dessous du moule, les quatre faces sont généralement supportées, avec seulement les faces larges supportées dans les régions plus basses de la machine.
Redressage et déviation
Les forces de déviation et de redressage sont aussi importantes que le confinement et le guidage du brin du plan vertical au plan horizontal. Lors de la déviation, le rayon extérieur de l'enveloppe solide est sous tension, tandis que le rayon intérieur est sous compression. La contrainte résultante est dictée par le rayon de courbure ainsi que les propriétés mécaniques de la nuance d'acier coulé. Si la contrainte le long du rayon extérieur est excessive, des fissures peuvent se produire. Cela affectera gravement la qualité de l'acier coulé. Ces contraintes sont généralement minimisées en incorporant un processus de déviation multipoint, dans lequel les rayons deviennent progressivement plus grands afin de redresser graduellement le produit dans le plan horizontal.
Le processus de coulée
Pour démarrer la coulée d'une nouvelle chauffe, le fond du moule est scellé par une barre factice en acier, maintenue en place hydrauliquement par l'unité de retrait et de redressage. Cette barre factice empêche l'acier liquide de s'écouler hors du moule. L'acier liquide versé dans le moule est partiellement solidifié, produisant un brin d'acier avec une enveloppe extérieure solide et un noyau liquide. Dans cette zone de refroidissement primaire, une fois que l'enveloppe d'acier a une épaisseur suffisante, d'environ 10 à 20 mm, l'unité de retrait et de redressage est démarrée et retire le brin partiellement solidifié hors du moule avec la barre factice. L'acier liquide continue de se verser dans le moule pour reconstituer l'acier retiré à un débit égal. Le taux de retrait dépend de la section transversale, de la nuance et de la qualité de l'acier produit, et peut varier entre 300 mm et 7 500 mm par minute. Le temps de coulée est généralement de 45 à 90 minutes par chauffe pour éviter des pertes de chaleur excessives de la poche. Après avoir quitté le moule, le brin d'acier coulé entre dans une section de confinement à rouleaux et une chambre de refroidissement secondaire dans laquelle le brin en solidification est aspergé d'eau, ou d'une combinaison d'eau et d'air (brumisation d'air) pour favoriser la solidification. Cette zone préserve l'intégrité de la forme coulée et la qualité du produit. Les sections transversales plus grandes nécessitent un confinement à rouleaux étendu. Une fois que le brin est complètement solidifié et a passé les unités de retrait et de redressage, la barre factice est déconnectée, enlevée et stockée. Après le redressage, le brin est coupé en pièces individuelles des produits bruts de coulée (brames, blumes, billettes, ronds ou blumes de poutre selon la conception de la machine).
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- Coulée de précision en acier inoxydable par cire perdue : production avancée de pièces complexes