



Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
Refroidissement air-eau dans la coulée continue
Une machine de coulée continue (CCM) doit pouvoir couler efficacement une large gamme de nuances d'acier dans l'environnement actuel. Cette gamme varie des nuances ultra-bas carbone et bas carbone aux nuances haut carbone, faiblement alliées et de haute qualité pour tubes de pipeline. La production constante de produits de qualité prime nécessite une flexibilité opérationnelle et de maintenance accrue de la CCM afin que les paramètres de coulée optimaux puissent être maintenus dans la CCM pour chaque nuance d'acier. Cette flexibilité s'étend non seulement aux éléments de la machine et aux systèmes de contrôle, mais aussi à la zone de refroidissement secondaire de la machine (figure 1) et exige un refroidissement par pulvérisation plus efficace et fiable dans cette zone. Par conséquent, la zone de refroidissement secondaire est également devenue un domaine d'intérêt dans l'environnement actuel en raison de la demande pour une qualité de produit améliorée et une productivité accrue de la CCM. Les CCM ont maintenant besoin de systèmes très efficaces pour le refroidissement par pulvérisation dans la zone de refroidissement secondaire.
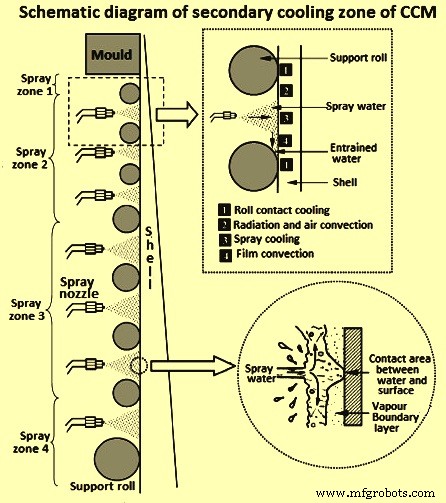
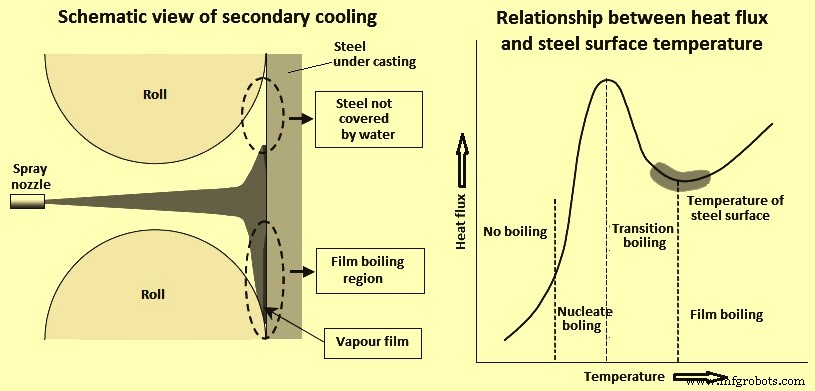
Le refroidissement par l'eau joue un rôle important dans l'extraction de la chaleur de l'acier liquide en solidification, tant dans le moule qu'après que l'acier coulé quitte le moule pendant la coulée continue de l'acier. Il est caractérisé par des phénomènes d'ébullition complexes. Les taux d'extraction de chaleur pendant le refroidissement par eau, qui ont une forte dépendance à la température de surface du métal, peuvent changer rapidement avec le temps au fur et à mesure que le brin refroidit. Par conséquent, un refroidissement non contrôlé peut causer des fluctuations dans les gradients de température à l'intérieur de la coquille en solidification de l'acier et générer des contraintes thermiques de traction au front de solidification qui peuvent finalement conduire à l'apparition de fissures à chaud dans le produit final. La vue schématique du refroidissement secondaire et la relation entre le flux de chaleur et la température de surface de l'acier sont montrées à la figure 2.
Le refroidissement par pulvérisation est la seule partie contrôlable du processus de refroidissement secondaire et est donc le facteur majeur dans la détermination de la qualité du produit et de la productivité du processus de coulée continue. Le système de refroidissement par pulvérisation utilise des buses pour la pulvérisation d'eau. Le but principal des buses est le refroidissement de la surface du brin. L'arrangement des buses de pulvérisation et les paramètres de processus déterminent les caractéristiques du refroidissement par pulvérisation d'eau. L'arrangement des buses définit la zone de la surface du brin où le refroidissement par pulvérisation a lieu, tandis que les paramètres de processus tels que la pression de fonctionnement et les débits déterminent l'intensité et la distribution du refroidissement sur la surface du brin. L'extraction de chaleur de la surface du brin, qui définit le processus de refroidissement et de solidification, est le résultat à la fois de l'arrangement des buses et des paramètres de processus.
Le critère majeur pour la sélection de la buse de pulvérisation est le coefficient de transfert de chaleur, qui est déterminé par le motif de pulvérisation, la distribution du liquide (densité) et le volume. Les potentiels d'optimisation dans l'arrangement des buses incluent : (i) l'alignement des buses, (ii) la conception des collecteurs et des tuyaux de segment, et (iii) l'optimisation de la distribution du liquide. Pour l'optimisation des paramètres de processus, les potentiels résident dans le choix de : (i) le type d'atomisation (air-eau ou eau seule), (ii) la cinématique de pulvérisation, (iii) le potentiel de pulvérisation, et (iv) l'efficacité de refroidissement corrélée qui est mesurée par le coefficient de transfert de chaleur.
Nécessité d'un refroidissement secondaire plus efficace
La nécessité d'avoir une qualité saine du produit d'acier coulé et une productivité accrue de la machine de coulée continue a concentré l'attention sur le besoin de systèmes plus efficaces de refroidissement secondaire pendant la coulée continue de l'acier liquide. Le refroidissement air-eau dans la zone de refroidissement secondaire d'une CCM est une étape dans cette direction. Les buses air-eau utilisent de l'air comprimé en combinaison avec la pression de l'eau pour atomiser l'eau de refroidissement secondaire. Cela fournit un ratio de contrôle/démarrage beaucoup plus large, ce qui est nécessaire dans le cas où le mix de produits couvre une large gamme de nuances d'acier. Les buses air-eau offrent également un passage interne libre beaucoup plus grand comparé aux buses monofluide du même débit.
Principe du refroidissement air-eau
Le refroidissement air-eau fonctionne en forçant l'eau à travers des buses de brouillard spécialement conçues. Cela crée un brouillard de gouttelettes d'eau ultra-fines avec une taille moyenne de 25 microns (0,025 mm) ou moins. Avec le refroidissement par brouillard à haute pression, on peut obtenir une taille de gouttelette encore plus petite, aussi petite que 5 microns (0,005 mm). Cela crée une surface plus grande qu'un grand champ à partir d'un seul litre d'eau. Une surface plus grande aide l'eau à s'évaporer très rapidement. Ces minuscules gouttelettes d'eau (brouillard) absorbent rapidement l'énergie (chaleur) présente dans l'environnement et s'évaporent, devenant de la vapeur d'eau (gaz). L'énergie (chaleur) utilisée pour changer l'eau en vapeur d'eau est éliminée de l'environnement, le refroidissant ainsi.
L'humidité relative de l'air dans l'environnement joue un rôle important dans le refroidissement air-eau. C'est la quantité d'humidité (eau) dans l'air comparée à la quantité d'humidité que l'air peut absorber à la même température. C'est un facteur crucial pour déterminer le potentiel maximal de refroidissement air-eau. Plus l'humidité relative est basse, plus l'eau peut être vaporisée, permettant d'éliminer plus de chaleur. Dans le cas du refroidissement par pulvérisation d'eau, lorsque l'eau est pulvérisée sur la surface de l'acier au-dessus d'une température particulière, elle produit une fine couche de vapeur entre la surface de l'acier et l'eau. Cette condition est souvent appelée « ébullition en film » (figure 2). Des études qui ont utilisé des buses de pulvérisation hydrauliques suggèrent que le coefficient de transfert de chaleur dépend largement du flux massique d'eau généré par la buse de pulvérisation. Cependant, l'ajout d'air à la pulvérisation d'eau crée une situation complexe. L'air cause l'atomisation de l'eau, ce qui aide au refroidissement d'une surface d'acier.
Le terme phénomènes de Leidenfrost est donné à l'ensemble des phénomènes observés lorsqu'une petite quantité de liquide est placée ou renversée sur une surface très chaude. Il est nommé d'après le médecin allemand J. G. Leidenfrost. Le phénomène de Leidenfrost est un phénomène dans lequel un liquide, au contact proche d'une masse significativement plus chaude que le point d'ébullition du liquide, produit une couche de vapeur isolante qui empêche le liquide de bouillir rapidement. Le point de Leidenfrost signifie le début de l'ébullition en film stable. Il représente le point sur la courbe d'ébullition où le flux de chaleur est au minimum et la surface est complètement couverte par une couverture de vapeur. Le transfert de chaleur de la surface vers le liquide se produit par conduction et rayonnement à travers la vapeur.
Une densité spécifique d'eau plus élevée n'est pas le seul facteur décisif pour le coefficient de transfert de chaleur. Le ratio air/eau doit également être considéré, l'air comprimé fournissant l'énergie cinétique nécessaire pour la pénétration à travers la couche de vapeur au-dessus de la surface du brin. C'est important au-delà de 650 °C en raison du phénomène de Leidenfrost. De plus, l'angle de pulvérisation de la buse et la hauteur de pulvérisation jouent des rôles importants. Les deux déterminent les empreintes de pulvérisation (largeur et profondeur de pulvérisation) et sont donc des facteurs influençant la densité du jet d'eau (flux d'eau) et l'impact du jet. En plus de ces deux variables, le ratio entre le volume d'air comprimé et le débit d'eau doit être considéré comme un autre facteur dans le processus de refroidissement secondaire. Le refroidissement par pulvérisation sur le brin implique l'ébullition et la formation d'une couche de vapeur sur la surface de l'acier. L'air comprimé fournit l'énergie cinétique nécessaire pour la pénétration des gouttelettes à travers la couche de vapeur.
Buse air-eau
L'approche initiale pour le système de refroidissement secondaire pour les CCM était basée sur l'utilisation de buses de pulvérisation monofluide. La technologie des buses a subi des améliorations depuis lors, bien que plusieurs machines fonctionnent encore uniquement sur des systèmes de refroidissement à base d'eau et atteignent une haute productivité et une haute qualité de produit. Cependant, dans l'environnement actuel, les CCM ont besoin d'une haute flexibilité en termes de nuances d'acier et de variation de taille de section, ce qui nécessite une haute flexibilité dans le système de refroidissement secondaire et donc les CCM doivent être équipées de buses air-eau.
Les caractéristiques essentielles des buses air-eau modernes sont la chambre de mélange, le tube d'extension, les adaptateurs d'entrée d'eau et d'air et leurs géométries internes et la géométrie de l'extrémité de la buse. Ces composants doivent être conçus avec précision pour assurer un coefficient de transfert de chaleur très élevé, des angles de pulvérisation stables et une distribution uniforme de l'eau. Les buses air-eau ont des caractéristiques anti-colmatage et il n'y a pas de pièces d'usure dans la chambre de mélange de l'air et de l'eau. La largeur de pulvérisation de ces buses est stable dans une large gamme de pression d'eau. Ainsi, ces buses ont des caractéristiques de pulvérisation constantes et uniformes.
La buse air-eau doit répondre aux exigences de : (i) atomisation de l'eau de refroidissement en un brouillard fin pour un refroidissement uniforme de l'acier, (ii) décharge à grand angle du flux de brouillard afin de réduire le nombre de buses installées, (iii) augmentation de la taille de la sortie de la buse pour réduire le colmatage de la buse et augmenter la plage de volume d'eau déchargée, et (iv) la taille de la buse doit faciliter son installation entre les rouleaux. Les facteurs importants dans le refroidissement air-eau qui contribuent aux conditions de transfert de chaleur efficaces sont : (i) la densité de flux de la pulvérisation air-eau, et (ii) la vitesse de la pulvérisation.
Il est souhaitable d'avoir des buses air-eau avec un ratio de contrôle large afin de maintenir les types de buses installées dans une CCM à un nombre minimum. Cela aide à la fois à la maintenance et au maintien de l'inventaire des buses à de bas niveaux.
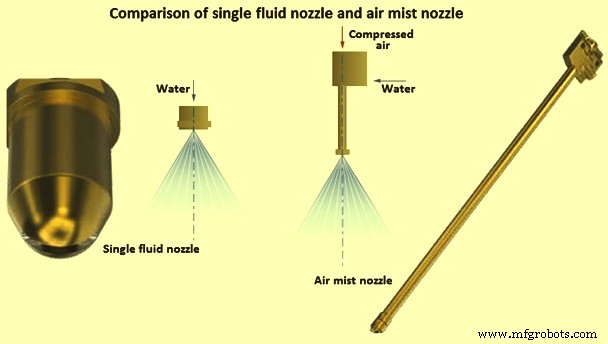
Puisque les buses air-eau fonctionnent avec de l'air comprimé en plus de l'eau, les sections libres requises pour fournir le même débit d'eau sont augmentées par rapport aux buses monofluide. Les sections libres accrues sont moins sujettes au colmatage interne des buses généralement causé par une mauvaise qualité de l'eau de pulvérisation et, en tant que telles, montrent une durée de vie des buses accrue et une charge de travail de maintenance réduite. La figure 3 et le tableau 1 comparent la buse monofluide avec la buse air-eau.
| Tableau 1 : Comparaison du refroidissement air-eau avec le refroidissement monofluide | ||
|---|---|---|
| N° | Refroidissement air-eau | Refroidissement monofluide |
| 1 | Ratio de contrôle débit d'eau max 30:1 | Ratio de contrôle débit d'eau max 3,7:1 |
| 2 | Grandes sections transversales | Petites sections transversales |
| 3 | Tendance au colmatage minimale | Tendance au colmatage plus élevée |
| 4 | Angle de pulvérisation constant | Angle de pulvérisation majeur varie avec la pression |
| 5 | Distribution liquide uniforme | Distribution liquide inégale |
| 6 | Capacités d'extraction de chaleur plus élevées | Capacités d'extraction de chaleur limitées |
| 7 | Permet une large gamme de vitesses de coulée pour conditions de solidification idéales | Permet une gamme limitée de vitesses de coulée pour conditions de solidification idéales |
| 8 | Permet une large gamme de nuances d'acier à couler sur la CCM | Restreint la gamme de nuances d'acier à couler sur la CCM |
| 9 | Nécessite un débit d'eau moindre | Nécessite un débit d'eau plus important |
| 10 | Coût d'installation plus élevé | Coût d'installation plus faible |
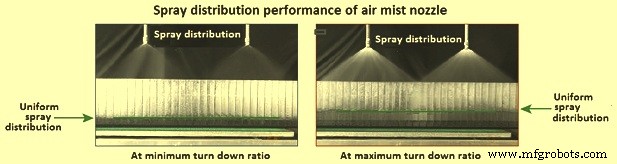
Dans le système de refroidissement secondaire des CCM, il est nécessaire que les buses fournissent une distribution uniforme de l'eau sur la surface du brin et sur l'ensemble du ratio de contrôle. Des tolérances de ± 15 % par rapport à la valeur moyenne peuvent être atteintes avec un arrangement multi-buses à des pressions d'eau variant entre 1 kg/cm² et 7 kg/cm². Les distributions de pulvérisation uniformes fournies par les buses air-eau aux ratios de contrôle minimum et maximum sont montrées à la figure 4.
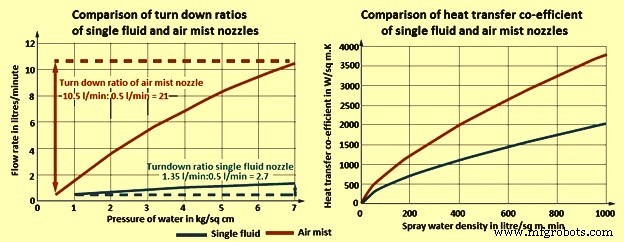
L'avantage principal de la buse air-eau sur la buse monofluide est un ratio de contrôle d'eau accru. Le ratio de contrôle d'eau est calculé à partir du débit à la pression d'eau de fonctionnement maximale (typiquement 7 kg/cm²) divisé par le débit à la pression de fonctionnement minimale (typiquement 0,5 kg/cm² pour les buses air-eau et 1 kg/cm² pour les buses monofluide). Les buses montrent une distribution stable de l'eau de pulvérisation dans ces plages de pression de fonctionnement. Les ratios de contrôle d'eau typiques pour les buses air-eau varient dans la gamme de 10:1 à 30:1, tandis que ceux des buses monofluide varient typiquement dans la gamme de 2,6:1 à 3,7:1. Le ratio de contrôle accru fournit une flexibilité plus élevée en termes de variation du transfert de chaleur. Cela est illustré à la figure 5.
Buses air-eau pour la coulée de brames et de blooms
Lorsque le refroidissement air-eau devient applicable pour une CCM de brames ou de blooms, la buse à jet plat n'est généralement pas le meilleur choix. C'est particulièrement le cas lorsque des « fissures à mi-hauteur » sont expérimentées. Les fissures à mi-hauteur se forment en raison du réchauffement de la surface du brin après qu'il a passé la zone d'extraction de chaleur intense sous un jet de pulvérisation. Pendant ce processus de réchauffement, la surface se dilate et impose une contrainte de traction sur le matériau interne plus chaud et plus faible, qui peut alors se fissurer. L'utilisation de buses à jet plat intensifie cet effet.
Les buses à cône plein ou les buses à cône ovale fournissent un refroidissement plus doux en extrayant la chaleur sur une surface étendue. Ces deux motifs de pulvérisation sont la norme pour les systèmes de refroidissement secondaire à eau monofluide, cependant, il n'y a pas eu de version adéquate utilisant l'air-eau. Les buses air-eau à cône plein communes montrent des performances de pulvérisation instables, des consommations d'air très élevées, et une tendance à se colmater très facilement. Les buses air-eau à cône ovale avec orifices multi-fentes. Des motifs de pulvérisation non uniformes et les fentes très étroites faciles à colmater, ont fait de ces buses à peine plus qu'un compromis.
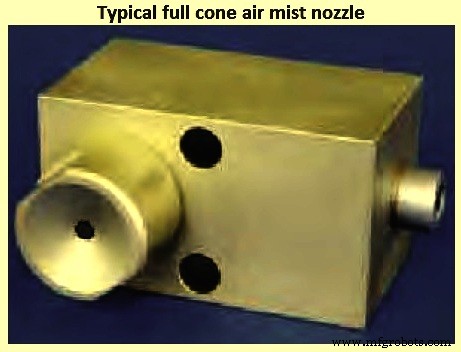
Avec le développement d'une nouvelle génération de buses air-eau à cône plein et ovale, il est maintenant possible d'utiliser efficacement le refroidissement air-eau dans les CCM de brames et de blooms. La conception en bloc compact permet le montage à la fois sur des barres de pulvérisation horizontales et sur des têtes de buses verticales « banane ». Une buse air-eau à cône plein typique est montrée à la figure 6.
Avec ces buses, des ratios de contrôle de 1:14 ont été atteints à une plage de pression d'eau de 1 kg/cm² et 10 kg/cm² à 2 kg/cm² de pression d'air constante. Les angles de pulvérisation nominaux pour la buse à cône plein circulaire varient de 0 degrés à 90 degrés. Les passages libres avec 2 mm de diamètre sont environ 3 fois plus élevés qu'auparavant pour une taille de buse avec des débits variant de 0,5 litres par minute (l/min) à 1 kg/cm² de pression d'eau et 5 l/min à 7 kg/cm² de pression d'eau à une pression d'air constante de 2 kg/cm².
Le tableau 2 donne la comparaison de la performance du refroidissement air-eau et du refroidissement par pulvérisation dans certaines usines sidérurgiques japonaises.
| Tableau 2 : Comparaison du refroidissement air-eau et du refroidissement par pulvérisation dans certaines usines japonaises | |||||
|---|---|---|---|---|---|
| N° | Usine sidérurgique | Colmatage | Maintenance | ||
| Air-eau | Pulvérisation | Air-eau | Pulvérisation | ||
| 1 | Usine A | 0,89 % en 15 jours* | De 1,5 % à 19,8 % en 15 jours | Nettoyage buses colmatées en 15 jours* | Nettoyage buses colmatées en 15 jours |
| 2 | Usine B | Faible | Environ 20 % en 5 mois | Pas de colmatage | Changement buses colmatées en 3 à 12 mois |
| 3 | Usine C | Faible | Utilisation de barre mobile | Changement 15 buses en 2 mois | Utilisation de barres mobiles |
| 4 | Usine D | Faible | Environ 20 % en 4 mois | Vérification en 15 jours | Vérification à chaque coulée |
| * Buse à injection d'air | |||||
Les avantages du refroidissement air-eau dans une machine de coulée continue sont : (i) réduction de l'incidence des fissures de surface, de coins et de ségrégation centrale due à l'amélioration de la distribution du liquide et la réduction du débit d'eau de refroidissement, (ii) augmentation des vitesses de coulée et de la capacité de production, (iii) amélioration des conditions de fonctionnement de la CCM pour un mix de produits élargi grâce au ratio de contrôle plus large et à l'optimisation du ratio air/eau, (iv) réduction significative des coûts de maintenance et de tuyauterie due au montage simple et rigide des buses et de la tuyauterie de pulvérisation, et (v) amélioration de la sécurité opérationnelle due à l'alignement parfait des buses et de la tuyauterie de pulvérisation et à la réduction du colmatage des buses.
Processus de fabrication
- Moulage à cire perdue (investment casting) : avantages, inconvénients et considérations clés
- Purificateurs d'air : conception, histoire et tendances futures
- La peinture en bombe : histoire, fabrication et tendances futures
- L'oxygène : de la découverte ancienne à la puissance industrielle moderne
- Systèmes d'airbags : conception, histoire et innovations futures
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- Améliorer la sécurité au travail : purificateurs d'air à brouillard d'huile pour un environnement de coupe plus propre et plus sain
- Purificateurs d'air à brouillard d'huile : protéger la qualité de l'air et la santé des travailleurs