



Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
Poudres de moulage pour coulée continue
Les poudres de moulage pour coulée continue sont utilisées principalement pour faciliter le passage de l'acier liquide à travers le moule de la machine de coulée continue. Connues aussi sous les noms : poudre de moulage, poudre de coulée, flux de moulage, laitier de flux de moulage, poudre de flux de moulage. La poudre de moulage joue un rôle crucial dans la coulée continue de l'acier liquide et est l'un des facteurs les plus influents et critiques pour la stabilité du processus de coulée et la coulée fluide de l'acier liquide.
La poudre de moulage améliore la performance du processus de coulée et réduit les défauts de surface. Ses fonctions principales : (i) protéger l'acier liquide contre l'oxydation, (ii) lubrifier l'acier en solidification, (iii) contrôler, optimiser et isoler le transfert de chaleur de l'acier liquide vers le moule et l'ambiant (directions horizontale et verticale), (iv) absorber les inclusions de l'acier liquide pour produire un acier coulé plus propre, (v) protéger chimiquement l'acier liquide contre l'oxydation et réactions indésirables. La basicité élevée de la poudre augmente sa capacité d'assimilation des inclusions non métalliques.
Évolution historique
Débuts coulée continue années 1950 : lubrification et transfert chaleur entre coquille acier et moule assurés par huile de colza. Coulée en jet libre avec huiles type colza pour lubrifier moule. Qualité surface médiocre : échec huiles à fournir isolation thermique adéquate, protection contre réoxydation acier, rôle flux pour impuretés (alumine). Avec buse d'immersion (SEN) : nouveaux problèmes huiles → plaques acier gelées, crânes grandissent autour buse jusqu'à rupture SEN.
Poudres de moulage développées pour surmonter problèmes huiles colza. Développement considéré « essai-erreur ». Poudres base cendres volantes introduites 1968. Initialement : mélanges physiques cendres volantes, laitier HF, spath fluor, carbonates alcalins, cryolite. Effet très positif pertes chaleur → T° surchauffe acier réduites. « Mouillent » moule et coquille. Effet positif paramètres coulée → qualité produit améliorée. Mais poudres cendres volantes pas efficaces (composition variable). Nécessité mélange soigné cendres volantes + calcaire, cendre soude, fluorite (CaF2) pour composition reproductible → développement poudres synthétiques début années 1980. Développement continu → coulée continue nombreuses sections acier = routine.
Aujourd'hui : nombreux types poudres compositions/formes différentes (granulaire, poudre, poudres extrudées) pour nuances/tailles acier diverses. Facteurs influençant propriétés : (i) composition chimique, (ii) composition minéralogique, (iii) composition granulométrique, (iv) processus fabrication, (v) séchage/cuisson, (vi) teneur carbone libre. Chaque forme/type a avantages/inconvénients : prix, santé, fluidité, isolation thermique, vitesse fusion. Choix nécessite connaissance approfondie processus coulée, composition acier liquide, préférences souhaitées/faisables, caractéristiques processus/produit.
Composition des poudres de moulage
Mélanges mécaniques divers oxydes métalliques et fluorures avec faibles quantités carbone pour réguler vitesse fusion. Lors fusion, oxydes/fluorures réagissent → liquide → oxydes complexes et oxy-fluorures au refroidissement. Étendue influence phases sur lubrification/transfert chaleur laitier dépend composition chimique poudre originale. Grand nombre composants chimiques → comparaison performance difficile sur base compositionnelle.
Composition varie selon application, nuance acier, produit désiré. Mais certains composants = constituants principaux. Caractéristiques composition :
- Mélange CaO + SiO2 ~70% composition (CaO 22-45%, SiO2 17-56%).
- Ratio CaO/SiO2 normalement 1-1,3 (certaines poudres basicité 0,8).
- MgO 0-10%.
- Fe2O3 0-6%.
- Al2O3 0-13%.
- Na2O 0-25%.
- K2O 0-2%.
- Fluor 2-15%.
- TiO2, B2O3, ZrO2, Li2O, MnO : ajoutés selon besoin application, quantités très variables.
- C 2-20%.
Rôle du fluor (F)
Grande influence propriétés poudre + effet dangereux environnement. Avantages : (i) abaisse point fusion → améliore propriété lubrifiante, (ii) diminue viscosité → formation film laitier continu/stable, (iii) améliore cristallisation film poudre. Inconvénients : (i) émissions composants volatils (SiF4, NaF), (ii) réagit eau refroidissement → formation HF.
Propriétés importantes
Viscosité, point solidification, point fusion, vitesse de laitierage = propriétés clés. Poudres requises : faible viscosité, basse température liquidus, vitesse fusion adaptée à la vitesse coulée. Parfois attention densité et chimie poudre pour certaines nuances acier. Propriété isolation thermique contrôlée par densité apparente, granulométrie, type carbone. Effet composition chimique sur propriétés majeures : Tableau 1.
| Tableau 1 : Effet de la composition chimique sur les propriétés de la poudre de moulage | ||||
|---|---|---|---|---|
| N° | Composant/Élément | Viscosité | Point solidification | Point fusion |
| 1 | CaO | Diminue | Augmente | Augmente |
| 2 | SiO2 | Augmente | Diminue | Diminue |
| 3 | CaO/SiO2 | Diminue | Augmente | Augmente |
| 4 | Al2O3 | Augmente | Diminue | Augmente |
| 5 | Na2O | Diminue | Diminue | Diminue |
| 6 | F | Diminue | Augmente | Diminue |
| 7 | Fe2O3 | Diminue | Diminue | Diminue |
| 8 | MnO | Diminue | Diminue | Diminue |
| 9 | MgO | Diminue | Diminue | Diminue |
| 10 | B2O3 | Diminue | Diminue | Diminue |
| 11 | BaO | Diminue | Diminue | Diminue |
| 12 | Li2O | Diminue | Diminue | Diminue |
| 13 | TiO2 | Aucun changement | Augmente | Augmente |
| 14 | K2O | Diminue | Diminue | Diminue |
Exigences spécifiques selon composition acier
- Acier faiblement carboné aluminium tué : Poudre absorbant inclusions Al2O3 sans effet néfaste viscosité. Bonnes propriétés isolantes, bonne absorption non-métalliques, propriétés stables. Stabilité = capacité absorption Al2O3 sans effet viscosité.
- Aciers au carbone 0,1-0,18% C (sensibles fissuration) : Haute T° solidification poudre → réduit chaleur par moule. Pour lubrification adéquate : faible viscosité poudre nécessaire.
- Aciers au carbone >0,18% C : Poudres faible viscosité, faible densité, bas point fusion. Bonnes propriétés isolantes, teneur carbone correcte, bonne capacité lubrification.
- Aciers ultra-faible carbone : Poudres absorbant inclusions non-métalliques, améliorant isolation, bonne lubrification, propriétés stables, piégeage laitier minimal. Poudre ne doit pas causer reprise carbone acier.
Classification des poudres de moulage
Trois grands groupes : (i) base cendres volantes, (ii) synthétiques, (iii) pré-fondues ou friées.
- Cendres volantes : mélanges mécaniques matières premières (bauxite, chaux, spath fluor...) avec cendres volantes poudreuses composant majeur. Composition variable → production/utilisation restreinte.
- Synthétiques : mélanges mécaniques nombreux minéraux poudreux fins. Mélange haute cisaillement. Souhaitable : matières premières points fusion similaires. Préférable : minimum matières premières pour composition requise (simplifie assurance qualité). Éviter matières dangereuses santé.
- Pré-fondues : portion significative matériaux pré-fondus et calibrés. Introduction pour améliorer uniformité et composition chimique. Normalement pour coulée aciers aluminium tué qualité emboutissage profond.
Formes fournies : poudres, granulées, extrudées, granulés expansifs. Chaque type : avantages/inconvénients coût, fluidité, isolation thermique, vitesse fusion, risques santé. Poudres moins chères que granulés mais poudres fines = risques santé. Inhomogénéité approvisionnements (fines fondent fond conteneur).
Types détaillés
Poudres cendres volantes : mélanges mécaniques avec cendres volantes poudreuses composant significatif. Mélangées avec différents minéraux. Composition variable → production/utilisation restreinte.
Poudres synthétiques : mélanges mécaniques nombreux minéraux poudreux fins. Mélange haute cisaillement. Matières premières points fusion similaires souhaitables. Minimum matières premières pour composition requise (simplifie qualité). Éviter matières risques santé.
Poudres pré-fondues : portion significative matériaux pré-fondus et calibrés. Améliorent uniformité et composition chimique.
Poudres granulaires : forme sphérique ou granulés extrudés. Beaucoup moins de poussières que poudres. Granulés sphériques particulièrement adaptés application automatique. Granulés par atomisation (spray drying), extrudés par extrusion. Meilleur contrôle qualité, moins risques santé. Granulés expansifs : agent expansif. Chauffage → agent modifie forme granulés, réduit fluidité poudre sur moule.
Poudres d'amorçage (starter powders) : utilisées début coulée pour formation rapide bassin laitier. Points fusion bas, haute teneur Na2O, agents exothermiques fréquents (siliciure calcium, faible carbone <1%). Utilisées seulement si nécessaire.
Fonctionnement poudre moulage pendant coulée
Acier liquide coulé continuellement depuis poche de coulée (tundish) vers moule oscillant. Moule cuivre refroidi eau. Protection acier liquide oxydation/adérence moule → poudre moulage. Poudre ajoutée continuellement surface acier liquide dans moule (manuel/automatique). Forme couche profondeur totale 100-150 mm. Gradient T° vertical par T° acier liquide bien au-dessus point fusion poudre. Couches formées schématiquement Fig 1.
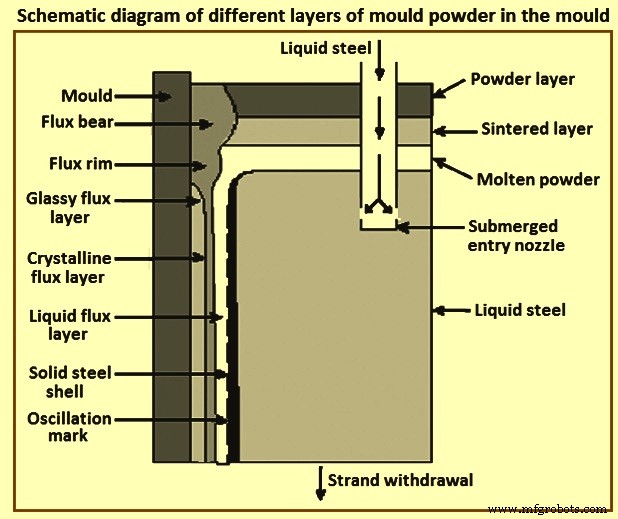
- Poudre chauffe, perd carbone réaction O2. Évaporation eau T° monte → couche frittée.
- Poudre fond à taux défini → couches frittée (pâteuse) et liquide. Couche liquide = réservoir alimentant brin en poudre liquide. Profondeur > course oscillation pour bonne lubrification.
- Poudre forme film poudre solide par 1ère infiltration poudre liquide interstice moule/brin. Film solide = vitreux, typiquement 2-4 mm épais. Cristallise ensuite régions haute T° adjacentes brin.
- Poudre forme film poudre liquide ~0,1 mm. Laitier liquide entraîné dans interstice le long coquille acier → lubrifie brin. Lubrification empêche adhérence acier au moule → élimine cause rupture brin.
Poudre sur ménisque = 4 couches : (i) poudre non-réagie/non-fondue sombre sommet, (ii) couche frittée semi-réagie, (iii) zone pâteuse fusion poudre, (iv) couche laitier fondu directement sur acier liquide. Lubrification quasi complète dans dernière couche, dépend nombreux facteurs. Flux viscosité/point fusion bas → frottement plus faible, meilleure lubrification, anti-adhérence.
De l'acier liquide vers surface externe poudre : 3 couches définies selon état agrégation/physique, chacune existe pour gamme T° donnée. Vers moule refroidi : autres couches prévisibles par courbe fusion. Propriétés film poudre dictent fonctions principales : lubrification brin et transfert chaleur moule. Selon composition/propriétés physiques : deux mécanismes principaux = cristallisation et vitrification. Formation cristaux favorable pour transfert chaleur horizontal homogène/contrôlé pendant coulée → prévention fissures surface.
Poudres directement exposées acier liquide subissent chauffage instantané → conditions thermiques loin équilibre thermodynamique. Comportement généralement vitreux.
Processus de fonctionnement poudre moulage
Partie inférieure poudre commence fritter → couche frittée. Poudre contact étroit acier liquide fond par haute T° → bassin poudre liquide sommet acier liquide dans moule. Faces étroites/larges moule : poudre liquide pénètre interstice étroit ménisque acier/paroi moule. Couche laitier solide vitreuse formée quand laitier liquide trempé sur paroi moule refroidie eau. Si plus poudre ajoutée sur cette couche, ou préchauffage → phases cristallines probables dans couche. Taux transfert chaleur plus élevé partie haute moule → couche laitier « bord » (rim) formée sommet ménisque et autour moule. Structure couche laitier solide = contrôle flux chaleur horizontal = taux refroidissement acier, directement lié nombre défauts surface produit final. T° surface acier solide > point fusion poudre toute longueur moule → couche poudre liquide entre couches poudre solide et coquille acier (brin). Couche cruciale pour maintenir frottement brin/moule bas → éviter adhérence coquille acier.
Couches acier proches moule commencent solidifier. Qualité/caractérisation cette coquille = importance capitale. Essentiel contrôler/optimiser stabilité/qualité coquille solidifiée. Par ajustement : vitesse coulée, vitesse oscillation moule, transfert chaleur, propriétés poudre (vitesse fusion, composition, viscosité...). Poudre recouvrant acier liquide forme couche poudre liquide. Au-dessus : couche frittée riche carbone, au-dessus : poudre non fondue. Poudre doit remplir plusieurs fonctions : (i) protection métal oxydation air, (ii) isolation thermique empêcher solidification partielle surface, (iii) absorption inclusions remontant surface, (iv) lubrification contact métal/moule, (v) transfert chaleur homogène brin/moule selon conditions coulée.
Pendant oscillation moule, poudre liquide formée surface acier liquide s'infiltre entre brin acier et moule → lubrifiant + régule extraction chaleur brin→moule. Si chaleur dissipée trop lentement → coquille acier trop fine par brin → « breakout » (rupture coquille juste sous moule, pression ferrostatique acier liquide non supportée). Si extraction chaleur trop rapide → fissures longitudinales produit coulé.
Caractérisation poudre moulage
Caractérisation physique = rôle important sélection et évaluation opérationnelle. Généralement : composition chimique, viscosité (incl. début cristallisation), comportement fusion.
Viscosité
Influence infiltration poudre pendant coulée. Généralement : infiltration augmente avec viscosité diminuée (mêmes conditions exploitation). Fenêtres exploitation viscosité = règles empiriques, mais autres exigences (contrôle piégeage poudre) jouent rôle important définition viscosité requise.
Comportement fusion
Influence fortement profondeur bassin liquide et sensibilité formation bord (rim/bear). Décrit par trajectoire fusion et vitesse fusion. Dans les deux : ajouts carbone libre = facteur principal. Autre paramètre principal : condition écoulement moule = stabilité ménisque pendant coulée. Profondeur bassin = valeurs équilibrées alimentation/infiltration poudre.
Trajectoire fusion
Déterminée microscope à chaud. Résultats : valeurs ramollissement, fusion, écoulement.
Vitesse fusion
Déterminée méthode « ramollissement ». Déplacement cylindre poudre pré-pressé mesuré fonction temps T° fixe (1400°C). Résultats qualitatifs reliés composition poudre = teneur carbone libre.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Coulée de précision en acier inoxydable par cire perdue : production avancée de pièces complexes