



Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
Inclusions dans l'acier à coulée continue et leur détection
La coulée continue de l'acier est un processus majeur pour la production mondiale, grâce à ses avantages inhérents : économie d'énergie, haut rendement, flexibilité d'exploitation, et qualité compétitive du produit coulé. Avec son établissement comme voie majeure, l'accent est de plus en plus mis sur l'amélioration de la qualité et la réduction des coûts via la technologie de coulée continue. L'une des exigences de qualité les plus strictes aujourd'hui est la propreté de l'acier. La haute propreté exige un contrôle strict des inclusions non métalliques (ou simplement inclusions) pendant la coulée continue. Les inclusions restant dans le produit final peuvent dégrader les propriétés et la qualité.
L'élimination des inclusions dans le moule est difficile car l'acier liquide se solidifie et les inclusions ont moins d'opportunité de flotter vers le haut. L'élimination et la distribution finale dépendent fortement des propriétés des inclusions, de leur transport dans l'acier liquide, et de leur interaction avec la coquille en solidification. Comprendre l'emprisonnement des inclusions et leur distribution finale est donc crucial pour contrôler la propreté et la qualité.
Le problème de qualité de surface des aciers laminés à chaud et/ou à froid est une préoccupation majeure car il est directement lié à la qualité et au prix. La qualité de surface est aussi influencée par l'exploitation de la coulée continue et du réchauffage, car les inclusions sont une cause majeure de fissures de surface dans l'acier laminé. Des tentatives visent à promouvoir la qualité de surface en modifiant la composition et la morphologie des inclusions par calcul thermodynamique, mais semblent encore insuffisantes pour résoudre complètement le problème.
Évaluation des inclusions
L'évaluation des inclusions comprend : (i) l'exploration de la quantité totale, morphologie, distribution des tailles et distribution spatiale, et (ii) l'identification de leur composition chimique.
Les exigences croissantes de produits d'acier de haute qualité ont rendu le personnel sidérurgique de plus en plus conscient de l'exigence de propreté. Les inclusions sont un problème important dans l'acier coulé pouvant mener à des réparations excessives ou au rejet. Plusieurs défauts dans le produit laminé peuvent être liés aux inclusions. Le comportement mécanique est largement contrôlé par la fraction volumique, taille, distribution, composition et morphologie des inclusions et précipités agissant comme concentrateurs de contraintes. La distribution des tailles est particulièrement importante, car les grosses macro-inclusions sont les plus nuisibles aux propriétés mécaniques. Parfois, un défaut catastrophique est causé par une seule grosse inclusion dans une coulée complète. Bien que les grosses inclusions soient largement en minorité par rapport aux petites, leur fraction volumique totale peut être importante.
La ductilité diminue notablement avec l'augmentation de la quantité d'inclusions d'oxydes ou de sulfures. La ténacité à la rupture diminue aussi quand des inclusions sont présentes dans les aciers alliés à haute résistance et faible ductilité. Une dégradation similaire est observée dans les tests reflétant des taux de déformation lents, rapides ou cycliques : fluage, impact, fatigue. De plus, les inclusions causent des vides qui peuvent induire des fissures. Les grosses inclusions exogènes causent des problèmes : surface inférieure, mauvaise polisabilité, résistance à la corrosion réduite, et dans des cas exceptionnels, lignes de chape et laminations.
Les inclusions abaissent aussi la résistance au « craquage induit par l'hydrogène » (HIC). La source de la majorité des problèmes de fatigue sont les oxydes durs et fragiles, surtout les grosses particules d'alumine (Al₂O₃) de plus de 30 µm. Bien que la morphologie de solidification soit importante dans les aciers coulés, la morphologie dans les produits travaillés est largement contrôlée par leur comportement mécanique pendant le traitement, c'est-à-dire s'ils sont « durs » ou « mous » relativement à la matrice. Le comportement des différents types d'inclusions avec leur déformation pendant le laminage est montré schématiquement Fig. 1.
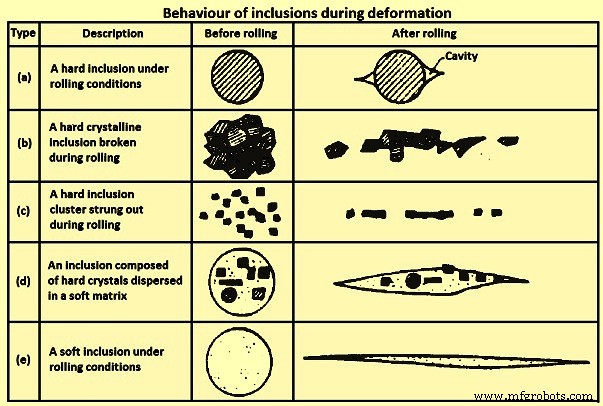
La formation de « filaments » (stringers), types (b) et (c) Fig. 1, augmente la directivité des propriétés mécaniques, affectant défavorablement la ténacité et la ductilité particulièrement. Les pires inclusions pour la ténacité et la ductilité, particulièrement dans les propriétés en direction traversante des produits plats laminés, sont celles se déformant avec la matrice, type (d) Fig. 1. Pour éviter ces problèmes, la taille et la fréquence des inclusions néfastes doivent être soigneusement contrôlées. Surtout, aucune inclusion ne doit être présente dans l'acier coulé au-dessus d'une taille critique.
La caractérisation des inclusions est l'un des aspects les plus importants pour assurer un acier pur. Les inclusions sont un type de défaut affectant sévèrement la polisabilité, la ductilité et la résistance à la fatigue. Elles doivent être contrôlées pour la production d'aciers à haute performance. Les inclusions primaires se forment pendant les traitements en gueuse. La plupart sont éliminées vers la chape ou sur le revêtement. Mais le reste reste à éliminer aux stades suivants et de nouvelles inclusions se forment pendant la coulée et la solidification.
Du fait de la diminution du nombre d'inclusions avec l'augmentation de la taille, les différents intervalles de taille posent des problèmes différents. Pour la polisabilité, le grand nombre de petites inclusions est plus nuisible que les grosses mais rares, simplement par leur fréquence. À bas niveaux de contrainte, les fissures critiques menant à la rupture dans la durée de vie du produit croissent le plus probablement aux très grosses inclusions. Ces inclusions sont rares et il est difficile d'estimer correctement leur densité d'occurrence. À niveaux de contrainte intermédiaires, les inclusions de tailles moyennes entrent en compétition avec les défauts de surface comme points d'initiation de fissure.
Les inclusions peuvent se former soit endogènement (indigènement), soit exogènement. Les inclusions endogènes résultent de la réaction d'éléments d'alliage dans l'acier avec un gaz dissous (oxygène) pour former des inclusions solides. Elles peuvent se former pendant la désoxydation, la réoxydation, ou la solidification par réduction de la solubilité des espèces gazeuses à l'état solide. Les inclusions exogènes proviennent de sources externes à l'acier liquide : emprisonnement de chape, érosion du réfractaire.
Inclusions endogènes
Produits de désoxydation
Les inclusions d'alumine dans les aciers bas carbone désoxydés à l'aluminium (LCAK), et de silice (SiO₂) dans les aciers désoxydés au silicium, générées par la réaction entre l'oxygène dissous et les désoxydants aluminium et silicium ajoutés, sont des inclusions de désoxydation typiques. Les inclusions d'alumine sont dendritiques quand formées dans un environnement à haute teneur en oxygène. Les inclusions d'alumine de type agrégat (cluster) issues de désoxydation ou réoxydation sont typiques des aciers désoxydés à l'aluminium. Elles forment facilement des agrégats tridimensionnels par collision et agrégation du fait de leur énergie interfaciale élevée. Les inclusions individuelles dans l'agrégat font 1 à 5 µm de diamètre. Avant collision, rupture ou agrégation, elles peuvent être en forme de plaque fleurie ou polyédrales (agglomérées). Les inclusions d'alumine de type corail résultent probablement du « mûrissement d'Ostwald » d'inclusions dendritiques ou agrégées à l'origine. Les inclusions de silice sont normalement sphériques du fait de leur état liquide ou vitreux dans l'acier liquide. La silice peut aussi s'agglomérer en agrégats.
Inclusions précipitées
Ces inclusions se forment pendant le refroidissement et la solidification. Au refroidissement, la concentration d'oxygène/azote/soufre dissous augmente tandis que leur solubilité diminue. Ainsi, alumine, silice, nitrure d'aluminium (AlN) et sulfures précipitent. Les sulfures se forment inter-dendritiquement pendant la solidification, et nucléent fréquemment sur des oxydes déjà présents. Ces inclusions sont normalement petites (moins de 10 µm).
Inclusions exogènes
Les inclusions exogènes proviennent principalement de l'interaction chimique incidente (réoxydation) et mécanique de l'acier liquide avec son environnement (emprisonnement de chape, érosion du revêtement réfractaire). Pendant l'usinage, elles produisent du chant, causant piqûres et gouges sur les surfaces usinées, ruptures fréquentes, et usure excessive d'outil.
Les inclusions exogènes sont toujours liées à la pratique et leur taille et composition mènent fréquemment à l'identification de leurs sources : réoxydation, emprisonnement de chape, érosion du revêtement, réactions chimiques. Elles ont les caractéristiques suivantes :
- Grande taille : celles de l'érosion du réfractaire sont normalement plus grosses que celles de l'emprisonnement de chape.
- Composition composée / nature multiphase : causées par (i) réaction entre acier liquide et SiO₂, FeO, MnO dans la chape et le réfractaire générant des inclusions d'alumine restant à leur surface, (ii) en se déplaçant, par leur grande taille, elles peuvent piéger des inclusions de désoxydation comme l'alumine, (iii) agissent comme sites de nucléation hétérogène pour la précipitation de nouvelles inclusions pendant leur mouvement, (iv) la chape ou inclusions de réoxydation peuvent réagir avec les réfractaires ou détacher d'autres matériaux dans l'acier.
- Forme : normalement irrégulière, sauf si sphériques par emprisonnement de chape ou silice de désoxydation. Les inclusions exogènes sphériques sont normalement grosses (> 50 µm) et multiphases, alors que les inclusions de désoxydation sphériques sont petites et monophasées.
- Quantité : faible en nombre comparé aux petites inclusions.
- Distribution : sporadique, pas bien dispersée comme les petites. Normalement emprisonnées pendant la coulée et la solidification, leur incidence est accidentelle. Elles flottent facilement, donc se concentrent dans les zones se solidifiant le plus vite ou où leur échappement par flottabilité est entravé. Fréquemment trouvées près de la surface.
- Effet sur les propriétés : plus délétères que les petites inclusions à cause de leur grande taille.
Un problème qui prime sur la source : pourquoi de si grosses inclusions ne flottent-elles pas rapidement une fois dans l'acier ? Raisons possibles : (i) formation tardive pendant la sidérurgie, le transfert, ou l'érosion dans les vaisseaux métallurgiques laissant insuffisamment de temps pour remonter avant la machine de coulée, (ii) manque de surchauffe suffisante, (iii) l'écoulement du fluide pendant la solidification induit l'emprisonnement de chape de moule, (iv) ré-entraînement d'inclusions flottées avant qu'elles n'entrent complètement dans la chape.
Inclusions exogènes de réoxydation
La forme la plus courante de grosses macro-inclusions de réoxydation dans l'acier est l'agrégat d'alumine. L'air est la source la plus commune, qui peut se produire : (i) l'acier dans la lingotière se mélange à l'air de sa surface au début de la coulée à cause de la forte turbulence et les films d'oxydes à la surface du liquide en écoulement se replient dans le liquide, formant des plans faibles de particules d'oxydes, (ii) l'air est aspiré dans l'acier aux jonctions entre gueuse et lingotière, et lingotière et moule, (iii) l'air pénètre dans l'acier depuis la surface dans la gueuse, lingotière et moule pendant la coulée.
Pendant cette réoxydation, les éléments désoxydants (aluminium, calcium, silicium) sont préférentiellement oxydés et leurs produits se développent en inclusions, normalement une à deux magnitudes plus grosses que les inclusions de désoxydation. La solution pour prévenir ce type de réoxydation est de limiter l'exposition de l'air au processus de coulée : (i) en gainant avec un rideau de gaz inerte utilisant un collecteur en acier ou un anneau réfractaire poreux autour des jonctions gueuse-lingotière et lingotière-moule, (ii) en purgeant de l'argon dans la lingotière avant et pendant la coulée, (iii) en contrôlant l'injection d'argon dans la gueuse pour éviter la formation d'œil.
Une autre source de réoxydation est dans les chapes et revêtements. Par ce mécanisme, les inclusions dans l'acier grandissent en approchant l'interface chape ou revêtement par la réaction SiO₂/FeO/MnO + [Al] = [Si]/[Fe]/[Mn] + Al₂O₃. Cela mène à de plus grosses inclusions d'alumine à composition variable. Ce phénomène affecte aussi les inclusions exogènes de plusieurs façons : (i) cette réaction peut éroder et rendre inégale la surface du revêtement, modifiant le pattern d'écoulement près des parois et induisant une rupture accélérée, (ii) une grosse inclusion exogène de revêtement brisé ou chape emprisonnée peut piéger de petites inclusions (produits de désoxydation) et agir comme noyau hétérogène pour de nouveaux précipités, complexifiant la composition.
Pour prévenir la réoxydation par chape et revêtement, il est très important de maintenir une faible teneur en SiO₂, FeO, MnO. Il a été rapporté que des briques à haute teneur en alumine ou zircone avec de faibles niveaux de silice libre sont plus appropriées.
Inclusions exogènes d'emprisonnement de chape
Toute opération de sidérurgie ou transfert d'acier liquide implique un mélange turbulent chape/métal, surtout pendant les transferts entre vaisseaux. Cela produit des particules de chape en suspension. Les inclusions de chape, 10-300 µm, contiennent de grandes quantités de CaO (chaux) ou MgO (magnésie), et sont normalement liquides à la température de l'acier, donc sphériques. L'utilisation d'une lingotière en « H » et la coulée par deux gueules diminue l'emprisonnement de chape pendant le changement de gueuse. Les causes affectant l'emprisonnement pendant la coulée continue incluent : (i) pendant les transferts gueuse-lingotière et lingotière-moule surtout pour la coulée à ciel ouvert, le tourbillonnement à la surface de l'acier qui, au niveau bas, peut être évité de plusieurs façons comme arrêter la coulée avant l'apparition du tourbillon, (ii) émulsion et emprisonnement à la surface surtout sous brassage gazeux au-dessus d'un débit critique, (iii) turbulence au ménisque dans le moule, (iv) propriétés de la chape : tension interfaciale et viscosité.
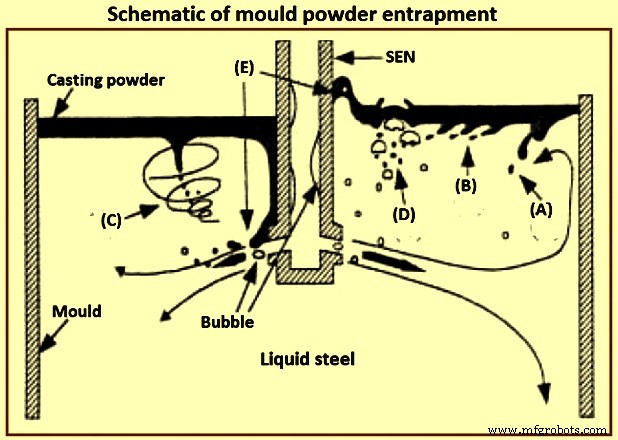
Exemple : la poudre de moule peut être emprisonnée dans l'acier liquide par : (i) turbulence au ménisque (Fig. 2A), (ii) tourbillonnement (Fig. 2C), (iii) émulsion induite par bulles passant de l'acier à la chape (Fig. 2B et 2D), (iv) aspiration le long de la paroi de la tubulure par différence de pression (2E), (v) écoulement à haute vitesse qui cisaille la chape de la surface (2A), (vi) fluctuation de niveau (Fig. 2B).
La tension interfaciale entre l'acier et la poudre de coulée liquide détermine la hauteur du ménisque et la facilité d'emprisonnement du flux. Spécifiquement, une tension de 1,4 N/m pour une chape chaux-silice-alumine en contact avec du fer pur donne une hauteur de ménisque d'environ 8 mm. La tension est réduite par des espèces actives de surface comme le soufre ou par réaction d'échange interfaciale comme l'oxydation de l'aluminium dans l'acier par l'oxyde de fer dans la chape. La très faible tension associée à une réaction chimique peut fournir une turbulence spontanée à l'interface par l'effet Marangoni. Une telle turbulence peut créer une émulsion à l'interface, créant des billes indésirables de chape dans l'acier.
Inclusions exogènes d'érosion/corrosion du revêtement réfractaire
L'érosion des réfractaires (blocs de puits, saletés, briques brisées, particules de revêtement céramique) est une source très commune de grosses inclusions exogènes, typiquement solides et liées aux matériaux de la gueuse et lingotière. Ce sont normalement des matériaux gros et de forme irrégulière. Les inclusions exogènes peuvent agir comme sites de nucléation hétérogène d'alumine, ou s'agglomérer avec d'autres inclusions indigènes. L'occurrence de produits d'érosion ou d'inclusions introduites mécaniquement peut complètement altérer la qualité d'un acier par ailleurs très pur.
Dans certaines études sur le processus d'érosion, il a été rapporté que des « réfractaires glacés » et des « couches de réaction à la surface des briques » se forment avec l'acier liquide à 1 550-1 600 °C. Les amas de grosses inclusions à la surface du revêtement peuvent aussi être libérés dans l'acier.
L'érosion du revêtement se produit normalement aux zones d'écoulement turbulent, surtout combinée avec réoxydation, températures de coulée élevées, et réactions chimiques. Les paramètres influençant fortement l'érosion sont :
- Certains grades sont corrosifs (haut manganèse, grades faiblement désoxydés avec haute teneur en oxygène soluble) et attaquent les briques.
- Réactions de réoxydation : l'aluminium dissous réduit la silice du réfractaire, générant des inclusions à base d'oxyde de fer très réactives et mouillant le matériau, menant à l'érosion aux zones de forte turbulence.
- Composition et qualité des briques ont un effet considérable. Dans une usine, trois matériaux (alumine haute, Al₂O₃-SiC-C, MgO-C avec taux d'usure 1 mm/coulée, 0,34 mm/coulée, 0,16 mm/coulée) ont été adoptés à la ligne de chape, où le réfractaire tend à être endommagé par le flux et la chape érosifs de la lingotière ; le MgO-C montre la plus haute durabilité. L'oxyde de manganèse attaque préférentiellement les parties contenant de la silice. Des grains d'alumine et zircone de très haute pureté résistent à l'attaque par l'oxyde de manganèse.
- L'érosion rapide par aciers à haut manganèse peut être contrainte par : (i) réfractaires alumine très haute pureté ou zircone, (ii) minimiser l'oxygène en désoxydant totalement avec un fort désoxydant (aluminium ou calcium) et prévenir l'absorption d'air. Les revêtements de lingotière à base de silice sont pires que les revêtements pulvérisés à base de magnésie. Les réfractaires alumine haute sont suggérés comme les plus prometteurs. Incorporer de l'oxyde de calcium dans le réfractaire de tubulure peut aider en liquéfiant les inclusions d'alumine au mur, si la diffusion du CaO vers l'interface est assez rapide et l'érosion de la tubulure n'est pas un problème. L'érosion de la tubulure peut être contrée par le contrôle de sa composition (ex. éviter impuretés sodium, potassium, silicium), ou revêtir les parois d'alumine pure, nitrure de bore, ou autre matériau résistant. Le réfractaire à la surface des parois de gaine doit minimiser les réactions avec l'acier créant inclusions et colmatage.
- Vitesse excessive de l'acier affecte l'érosion le long des parois dans la lingotière, comme la zone d'entrée. Un tampon peut prévenir l'érosion du fond et contrôler le pattern d'écoulement. Il a été suggéré que des vitesses supérieures à 1 m/s sont dangereuses pour l'érosion.
- Contact excessif ou temps de remplissage long et haute température aggravent l'érosion. Pendant les longues périodes d'attente en gueuse, les grosses inclusions peuvent flotter dans la chape. Mais plus l'acier reste en contact avec le revêtement, plus il y a de produits d'érosion. Solutions : développer des réfractaires hautement stables pour un grade donné, des inserts réfractaires denses résistants à l'usure pour zones de fort écoulement, et prévenir la réoxydation.
Inclusions exogènes de réactions chimiques
Les réactions chimiques produisent des oxydes par modification d'inclusions quand le traitement au calcium est mal effectué. Identifier la source n'est pas toujours facile, car par exemple des inclusions contenant de l'oxyde de calcium peuvent aussi provenir de chape emprisonnée.
Agglomération des inclusions et colmatage
L'agglomération d'inclusions solides peut se produire sur toute surface aidée par les effets de tension de surface, y compris sur le réfractaire et les surfaces de bulles. L'angle de contact élevé de l'alumine dans l'acier liquide (134-146°) encourage une inclusion à s'attacher au réfractaire pour minimiser le contact avec l'acier. Les hautes températures (1 530 °C) permettent le frittage de l'alumine. Un grand angle de contact et une grande taille favorisent l'agglomération. Par collision et agglomération, les inclusions tendent à croître avec le temps et la température. La croissance par collision, agglomération, coagulation dans les lingots a fait l'objet de diverses études, avec simulation numérique de la nucléation depuis l'ajout de désoxydant et croissance par collision et diffusion de la taille nano à micro.
Les fondamentaux du frittage de l'alumine en agrégats nécessitent plus d'investigation, bien que certaines études aient utilisé la théorie fractale pour décrire la morphologie des agrégats. L'exemple le plus évident d'agglomération sur la surface des réfractaires est le colmatage de la tubulure pendant la coulée continue.
Effet de l'écoulement du fluide et de la solidification sur les inclusions
La distribution des inclusions en coulée continue est affectée par l'écoulement du fluide, le transfert de chaleur, et la solidification. Un indice populaire pour l'emprisonnement est la vitesse critique d'avancement du front de solidification, affectée par plusieurs paramètres : forme, densité, énergie de surface, conductivité thermique, taux de refroidissement (vitesse de solidification), et conditions de protrusion du front. Il a été rapporté que l'emprisonnement est contrôlé par les forces de traînée et interfaciales (force de Van der Waals). Il a été suggéré que plus la vitesse de solidification est rapide, plus la probabilité d'emprisonnement est élevée. La probabilité diminue avec l'augmentation du temps de solidification, moins de ségrégation, protrusions plus petites. Les espacements des bras dendritiques ont un grand effet sur l'emprisonnement et sont liés aux phénomènes de poussée, engouffrement, ou emprisonnement.
Opérations de coulée continue, inclusions et acier pur
Les opérations de coulée continue contrôlent la propreté de l'acier. Une étude systématique de l'élimination des inclusions a trouvé que : le traitement en gueuse abaisse les inclusions de 65-75 %, la lingotière les élimine de 20-25 % (bien que la réoxydation se produise parfois), et le moule les élimine de 5-10 %. L'exploitation de la lingotière a un grand effet sur la propreté. Les facteurs importants sont : profondeur et capacité de la lingotière, transitions de coulée, revêtement réfractaire, flux, brassage à l'argon, et contrôle d'écoulement.
Chapes supérieures
Les chapes supérieures dans la gueuse et la lingotière fournissent plusieurs fonctions : (i) isolation de l'acier liquide thermiquement (pour prévenir les pertes de chaleur excessives) et chimiquement (pour prévenir l'emprisonnement d'air et la réoxydation), (ii) absorption des inclusions pour un affinage supplémentaire. Un flux de lingotière courant est la balle de riz brûlée, peu coûteuse, bon isolant, bonne couverture sans croûte. Cependant, elle est riche en silice (~80 % SiO₂), qui peut être réduite en source d'inclusions. Elle est aussi très poussiéreuse et avec sa teneur en carbone (~10 % C), peut contaminer les aciers ultra bas carbone.
Les flux basiques (base CaO-Al₂O₃-SiO₂, silice < 10 %) sont théoriquement bien meilleurs que la balle de riz pour l'affinage des aciers LCAK, et ont été corrélés avec une teneur en oxygène plus faible dans la lingotière. Exemple : dans une étude, l'oxygène total a diminué de 25-50 ppm à 19-35 ppm avec la basicité du flux passant de 0,83 à 11. Dans une usine, l'utilisation de flux basiques a abaissé l'oxygène total dans le moule et réduit les défauts du produit. Cependant, le flux basique est plus susceptible d'être inefficace car il forme facilement une croûte en surface, dû à sa vitesse de fusion plus rapide et sa haute température de cristallisation. Cette croûte entraîne l'évolution d'un œil sans chape autour de la gaine de gueuse pendant la coulée, fournissant une surface excessive pour la réoxydation, une perte radiative significative et un inconfort pour les opérateurs. De plus, les flux basiques ont normalement une viscosité plus faible, donc sont plus facilement entraînés. Pour éviter ces problèmes, une usine a utilisé un flux à deux couches : flux basique à bas point de fusion en bas pour absorber les inclusions, et couche supérieure de balle de riz pour l'isolation. Cela a abaissé l'oxygène total de 22,5 à 16,5 ppm.
Profondeur, capacité et dispositifs de contrôle d'écoulement de la lingotière
Le pattern d'écoulement de la lingotière doit être conçu pour augmenter le temps de résidence de l'acier et des particules, prévenir le « court-circuitage » et favoriser l'élimination des inclusions. L'écoulement est contrôlé par sa géométrie, niveau, entrée (gaine) et dispositifs : tampons d'impact, seuils, barrages, déflecteurs, filtres. Une lingotière profonde avec grande capacité augmente le temps de résidence et favorise l'élimination. Elle décourage aussi la formation de tourbillon, permettant plus de temps pour les changements de gueuse avant que l'emprisonnement de chape ne devienne un problème. La taille des lingotières pour acier LCAK a progressivement augmenté dans le monde ces 20 dernières années, atteignant typiquement 60-80 t avec ~1,8 m de profondeur pour une machine à brames.
Si correctement aligné, et peut-être avec seuil(s) et barrage(s), un tampon de coulée peut améliorer la propreté, surtout pendant les changements de gueuse. Exemple : l'ajout d'un tampon a diminué l'alumine pendant les transitions de 48 à 15 ppm. Dans une autre usine, l'oxygène total a baissé de 26 ppm (tampon bombé) à 22 ppm (tampon hubcap). Dans une autre, la propreté s'est améliorée en perçant 77 trous dans le barrage, le faisant agir comme filtre partiel. Dans une autre, des déflecteurs combinés avec une couverture initiale ont abaissé l'oxygène total moyen en état stable de 39±8 à 24±5 ppm.
Les filtres céramiques et au CaO sont très efficaces pour éliminer les inclusions. Cependant, leur coût et temps de fonctionnement effectif avant colmatage rendent normalement leur usage prohibitif. L'injection de gaz inerte par le fond améliore le mélange et favorise la collision et l'élimination des inclusions. Dans une usine, cette technologie a abaissé l'oxygène total à 16 ppm dans la lingotière. Mais le danger est que des bulles chargées d'inclusions s'échappant et s'emprisonnant dans le brin causent des défauts graves. Il a été rapporté que la fraction de surface d'oxydes (0,001 %) diminue de 25 % par cette technique.
Transitions de coulée
Les transitions se produisent au début d'une séquence, pendant les changements de gueuse et de tubulure, et à la fin. Elles sont responsables de la majorité des défauts de propreté. Les inclusions sont fréquemment générées pendant les transitions et persistent longtemps, contaminant beaucoup d'acier. L'indice de défaut « sliver » au début de la première coulée est 5 fois plus élevé qu'au milieu et plus de 15 fois celui des coulées suivantes. Pendant ces périodes instables, l'emprisonnement de chape et l'absorption d'air sont plus probables, induisant des problèmes de réoxydation. Une gueuse « auto-ouvrante » s'ouvre sans lancer la tubulure. Le lancer nécessite d'enlever la gaine, permettant la réoxydation, surtout pendant les premiers 650-1 200 mm de coulée. Les coulées lancées ont des niveaux d'oxygène total ~10 ppm plus élevés que les auto-ouvertes. Un compactage soigné du sable d'ouverture aide à l'auto-ouverture. Le sable de gueuse est aussi une source de réoxydation par sa haute teneur en silice.
Une amélioration pendant les transitions est d'arrêter l'écoulement dans le moule jusqu'au remplissage de la lingotière et de faire buller du gaz dans le clapet pour favoriser la flottabilité des inclusions. Une autre est d'ouvrir les nouvelles gueules avec gainage immergé. Avec cette mesure, l'oxygène total a baissé dans une usine de 41±14 à 31±16 ppm avec une qualité plus constante.
Exemple : dans une usine, l'oxygène total pendant les transitions est de 50-70 ppm vs 25-50 ppm en régime stable. Dans d'autres, la différence n'est que de 3 ppm. Une usine a rapporté 19,2 ppm en transition vs 16 ppm en stable ; une autre 27±5 ppm vs 24±5 ppm. Dans une autre, le piquage d'azote dans la lingotière est de 5-12 ppm au début, diminuant à 0-2 ppm après ~12 min (état stable).
Vers la fin de la coulée d'une gueuse, la chape peut entrer dans la lingotière à cause du tourbillon près de la sortie. Ce phénomène nécessite de garder de l'acier dans la gueuse à la fermeture (ex. 4 t de « talon »). De plus, le niveau de la lingotière chute après fermeture, perturbant l'écoulement normal et pouvant produire tourbillonnement de chape, emprisonnement, et augmentation de l'oxygène dans le moule.
Gainage, protection à l'argon, et étanchéité
Le gainage de la gueuse au moule inclut : gainage de tiroir de gueuse, tubulure de collecte, connexion gaine-gueuse, bloc de puits de lingotière, plaque supérieure du tiroir de lingotière. Les variations de conception de gainage sont très importantes pour les opérations de transfert lingotière-moule. Un système optimisé abaisse considérablement la réoxydation pendant les transferts. Exemple : l'utilisation d'une gaine de gueuse a abaissé le piquage d'azote de 24 à 3 ppm par rapport à la coulée à ciel ouvert. Dans une autre, le remplacement de la boîte de coulée par une gaine et barrages a abaissé le piquage (gueuse-lingotière) de 7,5 à 4 ppm, et l'emprisonnement de chape pendant les transitions. Dans une autre, l'amélioration du système de gainage gueuse-lingotière a abaissé le piquage d'azote de 14 à 3 ppm.
Le gainage du flux gueuse-lingotière a abaissé la perte d'aluminium dissous de 130 à 70 ppm et l'augmentation d'oxygène total de 12 ppm. Sans gainage, courant en coulée de palettes, la turbulence du jet est cruciale. Un jet lisse entraîne beaucoup moins d'oxygène qu'un jet turbulent ou « filandreux ». Pour produire un jet lisse entre lingotière et moule, les bords de la buse doseuse doivent être maintenus et l'écoulement à haute vitesse dans la lingotière à travers les buses évité. Une couverture de lingotière protectrice avec bords soigneusement étanches aide à abaisser l'oxygène total de 41,5 à 38 ppm.
Une variété de systèmes de gainage à gaz inerte est disponible. L'oxygène total dans le produit coulé (acier LCAK) peut être abaissé de 48,5 à 28,5 ppm par gainage gueuse-lingotière, et à 23 ppm par ce gainage plus étanchéité à l'argon. Il est très important d'étanchéifier soigneusement les joints des gainages, pour améliorer la propreté et prévenir le colmatage. L'amélioration du système baïonnette entre buse de gueuse et gaine abaisse le piquage d'azote de 8 ppm à < 1 ppm. Le raidissement du support de tubulure d'immersion (SEN) et l'augmentation de sa maintenance ont abaissé le piquage initial d'azote de 1,8 à 0,3 ppm.
Le gaz inerte protège l'acier de la réoxydation par l'air de plusieurs façons. Pour lutter contre l'emprisonnement d'air au début d'une coulée, la lingotière peut être purgée à l'argon (pour déplacer l'air) avant l'ouverture de la gueuse, abaissant l'oxygène total et le piquage d'azote au démarrage. L'injection d'argon pour pressuriser les gainages aide à prévenir la réoxydation par les joints ou fuites. Des directives pour le débit minimum d'argon assurant une pression positive dans la buse sont à établir. De plus, inonder les joints d'argon assure que toute fuite aspire du gaz inerte et non de l'air.
L'injection d'argon dans la tige de clapet de lingotière et l'amélioration de l'étanchéité dans une usine ont diminué le piquage d'azote lingotière-produit de 5 à 1,8 ppm, l'oxygène total dans le produit de 31 à 22 ppm, la taille des agrégats d'alumine, et le colmatage. Ailleurs, l'injection par la tige a baissé le nombre d'inclusions détectées par la méthode MIDAS de 25-80 %. L'injection de purge à travers la plaque supérieure du tiroir a baissé la quantité d'inclusions de 50-100 µm de 3 à 0,6 par cm², et les macro-inclusions de 100-200 µm de 1,4 à 0,4 par cm².
Colmatage et nouvelles techniques au SEN
La buse est l'un des rares paramètres de contrôle relativement peu coûteux à changer, mais ayant une influence profonde sur le pattern d'écoulement et donc la qualité du produit coulé. Paramètres : alésage, angle et taille des orifices, épaisseur de paroi, forme (rond, carré, ovale), nombre (bifurquée ou multi-ports), fond (puits, plat, incliné), profondeur d'immersion. Trop grande ou trop petite profondeur augmente les problèmes de fissures longitudinales et dépressions transversales.
Une étude a trouvé en 1949 l'occurrence de corindon (Al₂O₃) recouvrant l'alésage de buses pour lingots d'acier désoxydé à l'aluminium. Une autre a trouvé le colmatage avec de hauts niveaux d'aluminium (0,0036 %) et révélé une croissance dendritique d'alumine depuis la paroi vers l'alésage. Une autre a observé des colmatages d'aluminium, zirconium, titane, terres rares.
Les colmatages sont causés par réoxydation, ou accumulation d'oxydes ou sulfures solides (alumine, sulfure de calcium CaS). En plus de gêner la production, le colmatage de la buse de lingotière/SEN est néfaste à la propreté pour plusieurs raisons : (i) les colmatages déplacés se piègent dans l'acier ou changent la composition du flux, causant des défauts dans les deux cas, (ii) ils changent le pattern d'écoulement et les caractéristiques du jet, perturbant l'écoulement dans le moule, menant à l'emprisonnement de chape et défauts de surface, (iii) ils interfèrent avec le contrôle de niveau du moule, le dispositif de contrôle (tige ou tiroir) essayant de compenser le colmatage.
Le remède inclut : améliorer la propreté par de meilleures pratiques en gueuse, implémenter des réfractaires lisses et non réactifs, contrôler l'écoulement dans la buse pour assurer un pattern lisse. Le passage d'un système de tiroir à trois plaques à un système à tige a réduit le colmatage dans une usine. Plusieurs pratiques minimisent le colmatage. En plus des mesures générales pour minimiser les inclusions, le colmatage par érosion du réfractaire peut être contré par le contrôle de la composition (ex. éviter impuretés Na, K, Si), ou revêtir les parois d'alumine pure, nitrure de bore, ou autre matériau résistant. Plusieurs nouvelles techniques au SEN ont amélioré le pattern d'écoulement et l'élimination des inclusions : (i) technique de buse tourbillonnaire (swirl-nozzle), (ii) technique de buse à marches (step nozzle), (iii) buse multi-ports, (iv) plaque d'étranglement à alésage ovale décentré.
Technique de buse tourbillonnaire (swirl-nozzle)
Une pale fixe à l'amont du SEN induit un écoulement tourbillonnaire. La force centrifuge générée répartit l'acier liquide équitablement vers ses deux becs. Comme le jet avec force centrifuge a la vitesse maximale près de la paroi à l'intérieur de la buse, il tend à s'écouler par la partie supérieure du bec. Ainsi, la distribution de vitesse qui tend à avoir des valeurs plus élevées vers la partie inférieure avec une buse conventionnelle devient uniforme. Il a été rapporté qu'en utilisant cette buse, le taux de défaut des produits finis (bobines) diminue à 25 % des buses conventionnelles, et la vitesse de coulée augmente de 30 %. Son coût n'est que 20 % supérieur, donc moins cher qu'un « frein électromagnétique ». Ce pattern peut aussi être généré par le « brassage électromagnétique » à la buse, améliorant aussi la structure de solidification.
Buse à marches (step nozzle)
Le pattern d'écoulement aux orifices de sortie d'un SEN conventionnel est inégal ou biaisé à cause du tiroir. Ce pattern biaisé (écoulement tourbillonnaire aux orifices) augmente l'impact du jet, détériorant l'élimination des inclusions vers la surface. En utilisant des marches annulaires internes, le pattern biaisé dans le moule peut être affaibli. Le calcul suggère que la fraction d'élimination des inclusions de 50 µm vers la surface du moule est de 2 % avec un SEN conventionnel, mais augmente à 7 % avec un SEN à marches.
Plaque d'étranglement à alésage ovale décentré
Dans le système conventionnel, l'étranglement par tiroir résulte en un écoulement fortement dévié et biaisé dans le canal lingotière-moule, amont et aval. Ces effets ont considérablement diminué le système à alésage décentré. La conception de tiroir décentré extrait le fluide plus centralement du puits de la lingotière. Le système est moins sensible à tout dépôt sur les parois du puits, prolongeant la durée de vie utile de ce dernier et permettant des séquences de lingotière plus longues. En pratique, le colmatage à l'intérieur des plaques du tiroir décentré est considérablement réduit comparé au tiroir conventionnel.
Multiples orifices de sortie
Il est connu que la vitesse de surface du moule a un grand effet sur l'emprisonnement de chape et la fluctuation de surface. Plusieurs défauts y sont liés. Diminuer la vitesse de surface est très important pour améliorer la propreté. Cela peut être ciblé par l'utilisation de multiples orifices de sortie au SEN. L'ajout d'un trou de fond abaisse l'élan des jets latéraux, permettant un bon écoulement et condition de ménisque même sous haut débit, mieux stabilisé.
Moule et exploitation de la machine de coulée continue
La région du moule est la dernière étape de raffinage où les inclusions sont soit enlevées en sécurité dans la chape supérieure, soit emprisonnées dans la coquille en solidification pour former des défauts permanents. McPherson a utilisé les termes « métallurgie du moule » en 1985 pour souligner son importance pour améliorer la propreté. Le pattern d'écoulement du moule est très important pour éviter les défauts car il affecte le transport et l'élimination des particules vers la chape ou l'emprisonnement par la coquille.
Contrôle de la surface supérieure
Diriger trop de flux vers la surface génère des défauts, dus aux transitoires, turbulence au ménisque, et problèmes d'inclusions par emprisonnement de chape. Cependant, diminuer trop les flux de surface peut aussi générer des problèmes : défauts dus à la région du ménisque devenant trop stagnante, et une fraction plus élevée de particules entrantes envoyées en profondeur avant d'être éliminées dans la chape. Un équilibre doit être trouvé pour optimiser les paramètres d'écoulement et éviter les défauts.
La source la plus évidente de défauts de surface est la capture de particules étrangères dans la coquille en solidification au ménisque. Si le jet est dirigé trop profond ou a trop peu de surchauffe, la surface a très peu de mouvement et devient trop froide. Cela peut mener au gel du ménisque, aggravant la formation de crochets de ménisque. Cela permet la capture d'inclusions et bulles, ces dernières formant des micro-trous juste sous la surface. Exemple : diminuer la vitesse de surface sous 0,4 m/s a augmenté les défauts de micro-trous. Pour éviter cela, le pattern doit être conçu pour dépasser une vitesse critique minimale à travers la surface, estimée autour de 0,1-0,2 m/s.
L'emprisonnement de chape est moins probable avec une immersion plus profonde et une vitesse de coulée plus lente. Pour éviter le cisaillement de la chape, la vitesse de surface doit être maintenue sous une valeur critique. Cette vitesse a été mesurée dans des modèles eau-huile en fonction de la viscosité et autres paramètres. L'emprisonnement est plus difficile pour des couches de chape moins profondes, viscosité plus élevée, tension de surface plus élevée.
Une limite maximale du débit d'injection d'argon dans la buse a été rapportée en fonction de la vitesse de coulée, au-delà de laquelle l'emprisonnement de chape se produit. L'augmentation de la vitesse tend à augmenter les fluctuations turbulentes transitoires, et aggrave les asymétries du pattern d'écoulement. Cela aggrave la turbulence de surface néfaste et les fluctuations de niveau. L'amélioration de la propreté interne nécessite fréquemment de limiter la vitesse maximale, pour éviter les défauts de « pencil pipe ». Une vitesse plus basse et l'évitement de variations réduisent le taux de « slivers ». Plus précisément, il est important d'abaisser le débit massique liquide pour contrôler la vitesse du jet quittant la buse.
Pattern d'écoulement du fluide
Le pattern d'écoulement du moule est contrôlé par des paramètres ajustables : géométrie de la buse, profondeur d'immersion, débit d'injection d'argon, application de forces électromagnétiques. Il dépend aussi de paramètres non ajustables pour accommoder le pattern : position du dispositif de contrôle (tiroir ou tige), colmatage de la buse, vitesse de coulée, largeur et épaisseur du brin. Tous ces paramètres forment un système à concevoir pour produire un pattern optimal pour une exploitation donnée.
Les bulles injectées dans la buse et le moule ont cinq effets liés au contrôle de la qualité : (i) aider à réduire le colmatage de la buse, (ii) aider à influencer et contrôler le pattern d'écoulement dans le moule, (iii) générer de graves fluctuations de surface voire émulsion si le débit de gaz est trop élevé, (iv) capturer les inclusions lors de leur écoulement dans l'acier, (v) bulles emprisonnées, particules d'oxydes solides capturées par la coquille solidifiée mènent à des « slivers » de surface ou défauts internes.
Normalement, un faible débit de gaz tend à un pattern à double rouleau, tandis qu'un débit élevé induit un pattern à rouleau unique. Ce phénomène a été étudié dès 1983. Pour maintenir un pattern à double rouleau stable, fréquemment optimal, l'argon doit être maintenu bien en dessous d'un niveau critique. Une injection excessive peut générer des variations transitoires des jets entrant dans le moule, introduire une asymétrie dans la cavité, et augmenter la turbulence de surface. Les bulles d'argon peuvent aussi être piégées dans la coquille en solidification formant des défauts de cloques, comme le « pencil pipe » dans le produit fini.
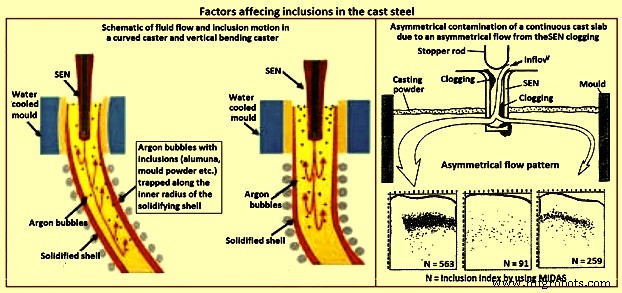
Il a été observé que l'emprisonnement des inclusions varie de côté à côté, suggérant un lien avec les variations dans la structure transitoire de la zone de recirculation inférieure, et le pattern d'écoulement asymétrique (Fig. 3), induit par colmatage, turbulence, et injection excessive d'argon. Il est particulièrement important de maintenir presque constants : niveau d'acier dans le moule, taux d'alimentation en poudre, vitesse de coulée, débit d'injection de gaz, ouverture du tiroir, position de la buse (alignement et immersion).
Les forces électromagnétiques peuvent être appliquées à l'acier liquide de plusieurs façons pour altérer considérablement le pattern d'écoulement. Il a été rapporté que le brassage électromagnétique des brins extérieurs améliore la propreté, abaissant l'oxygène total dans le produit de 30 à 20 ppm. Un autre exemple est le frein électromagnétique (EMBR), qui courbe le jet et raccourcit sa profondeur d'impact, réduisant la probabilité de capture par la coquille solidifiée en profondeur.
Courbure de la machine de coulée
Les machines à moule courbe emprisonnent plus de particules que les machines verticales (droites) (Fig. 3), car les particules se déplacent progressivement vers le rayon intérieur tout en spiralant avec le liquide dans la zone de recirculation inférieure. La majorité sont capturées 1-3 m sous le ménisque, indépendamment de la vitesse, ce qui correspond à une distance spécifique à travers l'épaisseur du brin. Fréquemment, les inclusions se concentrent à la surface et au 1/8-1/4 de l'épaisseur depuis la surface du rayon intérieur. La machine à courbure verticale a moins d'inclusions et micro-trous, répartis plus en profondeur, par rapport à la machine courbe. Les défauts d'emprisonnement comme le pencil pipe peuvent être atténués si au moins les 2,5 m supérieurs de la machine sont droits (verticaux).
Méthodes de détection des inclusions
La quantité, distribution des tailles, forme et composition des inclusions doivent être mesurées à tous les stades de la production. Les techniques vont des méthodes directes, précises mais coûteuses, aux méthodes indirectes, rapides et peu coûteuses, mais seulement fiables comme indicateurs relatifs. Les méthodes sont parfois divisées en : (i) méthodes hors-ligne, (ii) méthodes en-ligne.
Méthodes directes
Évaluation des inclusions dans des sections d'acier solide
Plusieurs méthodes traditionnelles évaluent directement les inclusions dans une section bidimensionnelle d'échantillons solidifiés. Les cinq dernières ajoutent la capacité de mesurer la composition.
- Observation au microscope métallographique (MMO) : ne révèle que la section 2D d'une inclusion bien qu'elles soient 3D.
- Analyse d'image (IA) : améliore l'évaluation visuelle par évaluation informatique rapide d'images vidéo de microscope pour distinguer régions claires/sombres sur échelle de gris.
- Impression au soufre : méthode macro-graphique populaire et peu coûteuse distinguant macro-inclusions et fissures par attaque des zones riches en soufre. Mêmes problèmes que les autres méthodes 2D.
- Microscopie électronique à balayage (MEB/SEM) : révèle clairement la morphologie 3D et la composition de chaque inclusion. La composition peut aussi être mesurée par microanalyse à sonde électronique (EPMA). Une préparation d'échantillon extensive est nécessaire.
- Spectrométrie d'émission optique avec analyse de discrimination d'impulsions (OES-PDA) : analyse les éléments dissous. Les inclusions causent des pics d'étincelle de haute intensité (relatifs au signal de fond), comptés pour donner l'indice PDA.
- Spectrométrie de masse par microsonde laser (LAMMS) : particules individuelles irradiées par laser pulsé, intensité la plus basse au-dessus du seuil d'ionisation sélectionnée pour ses motifs spectraux caractéristiques. Pics associés aux éléments par comparaison avec échantillons de référence.
- Spectroscopie photoélectronique aux rayons X (XPS) : utilise les rayons X pour cartographier l'état chimique d'inclusions individuelles > 10 µm.
- Spectroscopie Auger (AES) : utilise des faisceaux d'électrons pour cartographier la composition de petites zones près de la surface d'échantillons plats.
- Microscope cathodoluminescent : sous microscope, la section d'acier ou réfractaire est stimulée par un cathodrayon (faisceau d'électrons énergétiques) pour induire la cathodoluminescence (CL). La couleur dépend du type d'ions métalliques, champ électrique, contrainte, permettant la détection.
Évaluation des inclusions dans la matrice d'acier tridimensionnelle
Plusieurs méthodes mesurent directement les inclusions dans la matrice 3D. Les quatre premières scannent l'échantillon par ultrasons ou rayons X. Les quatre dernières séparent d'abord les inclusions de l'acier.
- Balayage ultrasonique conventionnel (CUS) : le transducteur (piézoélectrique) émet une onde de pression sonore transférée dans l'échantillon avec gel de couplage. Les ondes se propagent, reflètent sur le fond et reviennent. La magnitude de l'impulsion initiale et les signaux réfléchis sont comparés sur oscilloscope pour indiquer la qualité interne. Les objets obstruant diffusent l'énergie. Méthode non destructive détectant et comptant inclusions > 20 µm.
- Détection d'inclusions Mannesmann par analyse de planches de surf (MIDAS) : échantillons laminés pour éliminer la porosité, puis balayés ultrasoniquement pour détecter inclusions solides et composées/pores gazeux. Renommée « liquid sampling hot processing » (LSHP).
- Microscope acoustique à balayage (SAM) : un volume conique de produit coulé est balayé avec un détecteur en spirale (système ultrasonique solide) détectant automatiquement les inclusions à chaque position, de la surface à la ligne centrale.
- Détection par rayons X : images détectées par variation de l'atténuation des rayons X transmis. Distribution construite en divisant l'échantillon en tranches et soumettant chacune à des rayons X conventionnels pour radiographies pour analyse d'image.
- Dissolution chimique (CD) : acide dissout l'acier et extrait partiellement les inclusions. Morphologie et composition détectées par une autre méthode (ex. MEB), ou extraction complète par dissolution totale. La nature 3D est révélée. Inconvénient : l'acide dissout FeO, MnO, CaO, MgO dans les inclusions. Bon seulement pour alumine et silice.
- Technique de boue (électrolyse/slime) : aussi appelée « potentiostatic dissolution ». Échantillon (200 g - 2 kg) dissous par courant électrique dans une solution de chlorure ou sulfate ferreux. Révèle les inclusions individuelles intactes. Inconvénient : les agrégats peuvent se briser en particules séparées après extraction.
- Fusion par faisceau d'électrons (EB) : échantillon d'acier désoxydé à l'aluminium fondu par faisceau sous vide. Inclusions flottent en surface formant un radeau. L'indice EB normal est la surface spécifique du radeau. Méthode améliorée (EB-EV « extreme value ») pour estimer la distribution des tailles.
- Fusion en creuset froid (CC) : inclusions concentrées en surface comme en EB. Après refroidissement, la surface est dissoute et inclusions filtrées. Améliore EB en fondant un échantillon plus grand et détectant la silice.
- Décomposition thermique fractionnée (FTD) : quand la température dépasse le point de fusion, les inclusions se révèlent en surface et se décomposent. Oxydes différents réduits sélectivement à différentes températures : alumine à 1 400 ou 1 600 °C, réfractaires à 1 900 °C. L'oxygène total est la somme des teneurs mesurées à chaque étape.
- Inspection par particules magnétiques (MPI) : aussi appelée inspection par champ de fuite magnétique. Localise inclusions > 30 µm dans produits en tôle. Procédure : générer un champ homogène dans la tôle parallèle à la surface. Si inhomogénéité (inclusion ou pore), la différence de susceptibilité force le flux à se courber et s'étendre au-delà de la surface. Inconvénient principal : mauvaise résolution pour inclusions proches.
Distribution des tailles après extraction
Plusieurs méthodes trouvent la distribution 3D après extraction par une méthode appropriée.
- Analyse par compteur Coulter : particules traversant un minuscule trou détectées par changement de conductivité électrique. Mesure la distribution des tailles des inclusions extraites par boue et en suspension dans l'eau.
- Méthode de diffusion photo : signaux de diffusion des inclusions (extraites par ex. par boue) analysés pour évaluer la distribution.
- Analyseur de taille de particules par diffraction laser (LDPSA) : technique laser évaluant la distribution des tailles des inclusions extraites (ex. par boue).
Évaluation des inclusions dans l'acier liquide
Plusieurs approches détectent la quantité et distribution des tailles dans l'acier liquide.
- Techniques ultrasoniques pour système liquide : capture les réflexions d'impulsions ultrasoniques pour détecter en-ligne les inclusions.
- Analyseur de propreté de métal liquide (LIMCA) : capteur en-ligne utilisant le principe du compteur Coulter pour détecter directement les inclusions dans l'acier liquide. Normalement pour aluminium et autres métaux, encore en développement pour l'acier.
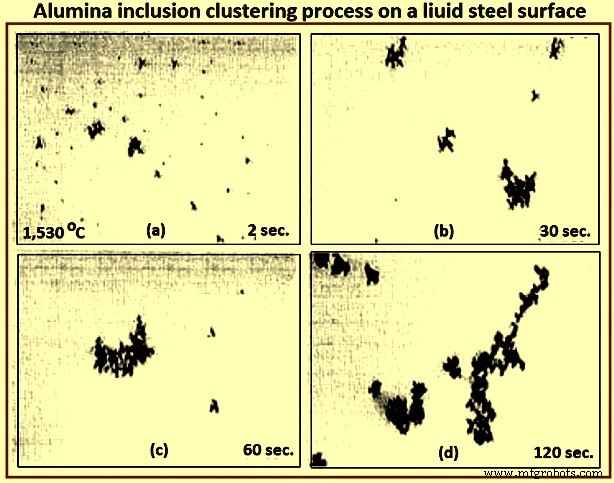
- Microscope laser confocal à balayage : nouvelle méthode in-situ observant le comportement d'inclusions individuelles se déplaçant à la surface de l'acier liquide : nucléation, collision, agglomération, poussée par interfaces. Le processus d'agrégation d'alumine sur surface liquide détecté par cette méthode est montré Fig. 4.
- Visualisation électromagnétique (EV) : système de détection basé sur la force de Lorentz accélérant les inclusions vers la surface libre de l'échantillon de métaux liquides et fluides opaques conducteurs. Meilleure résolution que les autres méthodes en-ligne.
Méthodes indirectes
Du fait du coût, temps, et difficultés d'échantillonnage des mesures directes, la propreté est normalement mesurée dans les usines par l'oxygène total, le piquage d'azote, et autres méthodes indirectes.
Mesure de l'oxygène total
L'oxygène total est la somme de l'oxygène libre (dissous) et combiné sous forme d'inclusions. L'oxygène libre ou « actif » se mesure relativement aisément par capteurs. Il est contrôlé principalement par l'équilibre thermodynamique avec les éléments désoxydants (aluminium). Comme l'oxygène libre ne varie pas beaucoup (ex. 3-5 ppm à 1 600 °C pour acier désoxydé à l'aluminium), l'oxygène total est une mesure indirecte raisonnable de la quantité totale d'inclusions d'oxydes, car la population de grosses inclusions est faible. Donc l'oxygène total représente vraiment le niveau de petites inclusions d'oxydes seulement. L'oxygène total mesuré sur échantillons liquides corrèle grossièrement avec l'incidence des « slivers » dans le produit. En particulier, les échantillons de lingotière indiquent normalement la propreté pour la disposition de l'acier coulé.
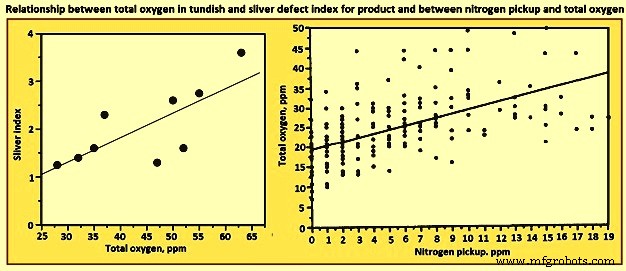
Une usine exige l'oxygène total dans les échantillons de lingotière < 30 ppm pour expédier de la tôle laminée à froid sans inspection spéciale. Conclusions générales des données d'oxygène total dans l'acier LCAK à chaque étape chez plusieurs usines : (i) l'oxygène total a diminué régulièrement au fil des ans avec les nouvelles technologies, (ii) usines avec dégazage RH (Rurhstahl Heraeus) atteignent un oxygène total plus bas (10-30 ppm) que celles avec brassage gazeux en gueuse (35-45 ppm), (iii) l'oxygène total chute normalement après chaque étape : 40 ppm en gueuse, 25 ppm en lingotière, 20 ppm dans le moule, 15 ppm dans le produit coulé. La Fig. 5 montre la relation entre oxygène total en lingotière et indice de défaut sliver.
Piquage d'azote
La différence de teneur en azote entre vaisseaux est un indicateur de l'air emprisonné pendant les transferts. Le piquage d'azote sert de mesure indirecte brute de l'oxygène total, de la propreté, et des problèmes de qualité par inclusions de réoxydation. Exemple : une usine limite le piquage gueuse-lingotière à < 10 ppm pour applications critiques. L'emprisonnement d'oxygène est toujours bien plus élevé que l'azote mesuré, du fait de sa cinétique d'absorption plus rapide à l'interface air-acier. La Fig. 3 montre la relation entre piquage d'azote et oxygène total. De plus, le piquage d'azote est plus rapide quand les teneurs en oxygène et soufre sont faibles. Donc pour réduire le piquage, la désoxydation est mieux faite après la coulée en gueuse. Les mesures d'usine confirment : piquage réduit de 10-20 ppm (désoxydation pendant la coulée) à 5 ppm (après coulée).
Conclusion générale des données de piquage minimum et teneurs en azote mesurées dans l'acier LCAK à chaque étape (sauf lingotière et moule) chez plusieurs usines : l'azote dans les produits coulés LCAK est autour de 30-40 ppm dans la majorité. Contrôlé principalement par le convertisseur ou four électrique, mais aussi affecté par la métallurgie secondaire et les opérations de gainage. Le piquage diminue avec les ans grâce aux nouvelles technologies et opérations améliorées. Il peut normalement être contrôlé à 1-3 ppm de la gueuse au moule. Avec des transferts optimaux pour réduire l'emprisonnement d'air, ce piquage peut être abaissé en régime stable à < 1 ppm.
Mesure de concentration
Pour les aciers LCAK, la perte d'aluminium dissous indique aussi qu'une réoxydation s'est produite. Cet indicateur est moins précis que le piquage d'azote car l'aluminium peut aussi être réoxydé par la chape. Le piquage de silicium, de manganèse peuvent aussi évaluer le processus de réoxydation.
Observation du réfractaire de revêtement
L'analyse de l'évolution de la composition du revêtement avant et après opérations peut estimer l'absorption des inclusions par le revêtement et son érosion. L'origine d'une inclusion d'oxyde complexe peut être tracée à l'érosion du réfractaire en faisant correspondre les fractions minérales et élémentaires dans la chape avec la composition de l'inclusion.
Mesure de la composition de la chape
L'analyse de l'évolution de la composition de la chape avant et après opérations peut être interprétée pour estimer l'absorption des inclusions par la chape. L'origine d'une inclusion d'oxyde complexe peut être tracée à l'emprisonnement de chape en faisant correspondre les fractions minérales et élémentaires. Ces méthodes ne sont pas faciles à cause des difficultés d'échantillonnage et de la prise en compte des changements d'équilibre thermodynamique.
Études traceuses pour déterminer les inclusions exogènes de chape et érosion de revêtement
Des oxydes traceurs peuvent être ajoutés dans les chapes et revêtements en gueuse, lingotière, moule, ou trompette de lingot, et composé de couverture. Les inclusions typiques dans l'acier sont analysées par MEB et autres. Si les oxydes traceurs sont trouvés, la source peut être décidée.
Colmatage de la tubulure d'immersion (SEN)
Une durée de vie courte du SEN due au colmatage est parfois un indicateur de mauvaise propreté. La composition d'un colmatage typique en coulée continue d'acier LCAK : Al₂O₃ 51,7 %, Fe 44 %, MnO 2,3 %, SiO₂ 1,4 %, CaO 0,6 %, montrant que les colmatages sont fréquemment causés par une accumulation simultanée de petites inclusions d'alumine et d'acier gelé. La fréquence de colmatage du SEN est une autre méthode brute d'évaluation de la propreté.
Essais sur produit final
La mesure ultime de la propreté est d'utiliser des tests mécaniques destructifs pour mesurer l'aptitude au formage, auestampage profond, et/ou au pliage du produit final en tôle, ou la vie en fatigue d'échantillons d'essai ou de produit. Autres tests : test HIC, magnétoscopie. Exemple : méthode d'inspection des inclusions en test de fatigue ultra-sonique. Ces tests révèlent des faits comme le bénéfice potentiel des très petites inclusions (< 1 µm), qui ne doivent pas être comptées contre la propreté.
On voit qu'il n'y a pas de méthode idéale unique pour évaluer la propreté. Certaines sont meilleures pour le suivi qualité, d'autres pour l'investigation de problèmes. Il est nécessaire de combiner plusieurs méthodes pour une évaluation plus précise dans une exploitation donnée.
Comme les inclusions exogènes peuvent provenir d'une combinaison de plusieurs sources, les méthodes de prévention ne sont pas simples. Ce n'est que par la combinaison correcte de toutes ces sources et mécanismes d'élimination que l'incidence des grosses inclusions peut être réduite. Pour la détection des inclusions exogènes, les méthodes adaptées sont : balayage ultrasonique, observation microscopique, impression au soufre, boue (électrolyse), rayons X, MEB, analyse de composition de chape, observation du réfractaire.
Processus de fabrication
- Comment les inclusions influencent la performance et la résistance de l'acier
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- AMPCO® 25 Coulée continue : Alliage haute performance pour fabrication de matrices de précision
- Alliage AMPCO® 18 à coulée continue – Résistance supérieure, fatigue et traitements thermiques
- AMPCO® 22 Coulée continue – Alliage duplex dureté exceptionnelle, compression et résistance à l'usure
- AMPCO® 21 Coulée continue : Alliage haute résistance à l'usure
- AMPCO® 18.23 Bronze à coulée continue : Résistance et tenue à l'usure supérieures