



Moule de coulée continue : Cœur essentiel pour la qualité de l'acier et l'efficacité de production
Dans le processus de coulée continue, l'acier liquide s'écoule d'une poche, à travers un distributeur (tundish) vers le moule. Le moule est considéré comme le cœur du processus de coulée continue et joue un rôle très important dans l'efficacité du processus et la qualité du brame. C'est dans le moule que la forme finale de coulée et la qualité de surface du brame sont produites. Si les conditions ne sont pas correctes dans le moule, la qualité du brame ne peut pas être corrigée ultérieurement. Une fois dans le moule, l'acier liquide se solidifie contre les parois du moule en cuivre refroidi par eau pour former une coquille solide. Le moule est essentiellement une structure en boîte ouverte contenant un revêtement interne refroidi par eau fabriqué à partir d'un alliage de cuivre de haute pureté. La boîte peut avoir de nombreuses formes et tailles afin de couler différents semi-produits tels que des blumes, des billettes, des brames de poutrelles, des brames et des brames minces.
Une fois le processus de raffinage de l'acier liquide terminé pendant la fabrication de l'acier, l'acier liquide contenu dans la poche est normalement envoyé vers une machine de coulée continue. L'acier est versé de la poche vers un distributeur, puis du distributeur vers un moule en cuivre refroidi par eau qui induit la formation d'une coquille d'acier solidifiée mince (Figure 1). L'écoulement entre les récipients est entraîné par la gravité. Entre le distributeur et le moule, cette force motrice est proportionnelle à la charge d'acier liquide entre la surface supérieure de l'acier liquide dans le distributeur et le niveau d'acier liquide dans le moule. Le contrôle du débit d'entrée dans le moule est assuré par des buses doseuses, des tiges d'obturation ou des vannes à glissière. Le niveau de métal dans le moule, appelé « ménisque », est très important pour la qualité de surface du produit coulé. Des conditions précisément contrôlées et constantes sont nécessaires pour tous les paramètres dans le moule pour la qualité de surface du produit coulé.
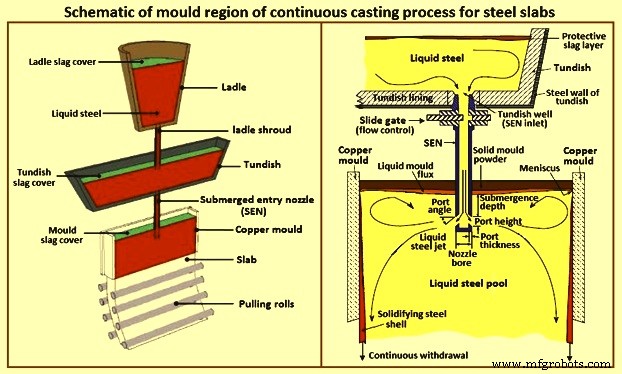
Figure 1 : Schéma de la région du moule dans le processus continu pour brames d'acier
La fonction principale du moule est de produire et de stabiliser une coquille solide suffisamment résistante pour contrer la pression métallique du noyau liquide et ainsi contenir la phase liquide à l'entrée de la zone de refroidissement secondaire par aspersion. Si le système de moule ne fonctionne pas correctement, une rupture (break-out) peut se produire et le noyau d'acier liquide chaud peut s'ouvrir, déversant de l'acier liquide sur la machine et créant une situation très dangereuse.
Les débits métalliques sont adaptés aux vitesses de coulée de brames en utilisant une tige d'obturation dans le distributeur, une vanne à glissière ou une buse doseuse juste au-dessus du tube de protection pour contrôler le débit de livraison. Les billettes sont normalement coulées avec des buses doseuses fixes, et la vitesse du brin est ajustée en fonction des changements de débit d'acier. Il est très important pour une bonne qualité de surface du produit coulé que le niveau du ménisque d'acier liquide soit contrôlé avec précision dans une bande étroite de fonctionnement, au minimum dans les ± 5 mm du point de consigne et normalement dans les ± 3 mm. La mesure du niveau peut être réalisée par plusieurs méthodes.
Comme il y a un mouvement relatif entre le brin et la paroi du moule, une forme de lubrification est nécessaire. Un mince film d'huile lubrifiante ou de flux lubrifiant est interposé entre le moule et la phase liquide chaude pour empêcher son contact direct avec le moule, ce qui pourrait potentiellement mettre en danger et endommager le moule lui-même.
L'acier liquide dans le moule à brames est normalement recouvert d'une couche de poudre de moule (poudre de coulée) pour protéger l'acier de la réoxydation et absorber les inclusions. La poudre a un point de fusion bas et s'écoule sur l'acier liquide pour assurer la lubrification du moule et aider à contrôler le transfert de chaleur. Elle sert également à protéger l'acier liquide contre la réoxydation, à isoler thermiquement la surface libre et à absorber toute inclusion qui peut flotter vers la surface. L'huile de colza, qui a depuis été remplacée par des huiles synthétiques, a généralement été utilisée pour prévenir l'adhérence au moule dans le cas de la coulée de billettes.
Le développement et l'utilisation croissante de la coulée continue ont transformé les moules, de simples conteneurs pour l'acier liquide, en composant principal requis pour atteindre les objectifs en termes de qualité et de production. Le choix de matériaux toujours plus sophistiqués qui augmentent la durée de vie du produit et améliorent ses caractéristiques d'échange thermique, couplé à des études sur le conicité optimal, ont réussi à faire du moule un objet à la pointe de la technologie moderne. Ses caractéristiques sont spécifiques à chaque machine de coulée continue, et sont donc développées en continu pour l'amélioration technologique.
Pendant la coulée continue, les plaques de moule en cuivre contrôlent la forme et la solidification initiale du produit en acier, où la qualité est soit créée, soit perdue. Maintenir un moule fiable, sans fissures, dans des tolérances dimensionnelles serrées est également crucial pour la sécurité et la productivité. Les coûts associés à la maintenance des moules représentent une fraction significative des coûts d'exploitation d'une machine de coulée. Il est donc important de comprendre le comportement thermique et mécanique du moule.
Maintenir un moule fiable, sans fissures, dans des tolérances dimensionnelles serrées est également crucial pour la sécurité et la productivité. Ainsi, des études ont été entreprises pour mieux comprendre le comportement thermique et mécanique complexe du moule. Un gradient de température extrême se produit à travers les plaques de cuivre et cela cause des distorsions géométriques du moule. De plus, de longues heures de fonctionnement à haute température génèrent du fluage. Ce fluage résultant est également associé à un phénomène de fatigue thermique, causé par les nombreux cycles de chauffage et refroidissement à température ambiante subis par le moule pendant les phases transitoires initiales et finales de la séquence de coulée, pour mieux comprendre le comportement mécanique et prédire les dommages potentiels aux systèmes minces moule-laitier afin de mieux comprendre le rôle joué par la dynamique de la machine dans le processus d'endommagement du moule. En outre, des phénomènes de friction peuvent potentiellement se produire entre le brin et le moule. La friction entre l'acier en solidification et le moule est essentiellement du glissement (avec une petite fraction de friction d'adhérence). Ces dommages peuvent finir par avoir des conséquences catastrophiques.
Les exigences de performance que doivent satisfaire les moules et les matériaux de moules dépendent de l'application spécifique et des niveaux de contrainte impliqués. Ces niveaux de contrainte sont principalement prédéterminés par la machine et les paramètres de coulée. Cela signifie que de nombreuses formes de coulée différentes sont nécessaires, selon le type et la construction du moule. Lors de la conception d'un nouveau moule, le bon profil doit être choisi afin d'atteindre une haute qualité de produit, des vitesses de coulée optimales, des opérations de coulée fluides et une longue durée de vie du moule.
À la position du ménisque, après le contact initial très court et étroit entre l'acier liquide et le moule, une coquille pleinement définie est formée. Une fois la coquille existante, il y a normalement une barrière entre la coquille d'acier solidifiée et la paroi du moule. Cette barrière peut être soit du flux de coulée liquide ou solide, un espace d'air, ou une combinaison de tout cela. Une fois la coquille naissante formée, elle commence à croître en épaisseur. Cependant, initialement l'épaisseur est très faible, et la température de la coquille est élevée, de sorte que la coquille est très malléable. Cela signifie que le moule doit fournir un support à la coquille afin de maintenir la section transversale requise du brin. Ce support doit être continu tout autour de la circonférence et le long de la longueur du moule pendant un temps suffisant jusqu'à ce que la coquille devienne relativement auto-portante.
Les exigences imposées aux matériaux de moules modernes sont élevées pour les procédés de coulée quasi à forme nette qui ont été développés ces dernières années. Ici, des vitesses de coulée très élevées sont atteintes et une proportion beaucoup plus importante de l'acier liquide doit se solidifier pour former une coquille de brin suffisamment stable. Les températures extrêmes qui en résultent exigent des moules avec des niveaux de résistance plus élevés. En même temps, une contrainte thermique alternative élevée peut se produire, par exemple sur les rouleaux de coulée. Cette grande variété d'exigences imposées au moule doit être satisfaite par des matériaux hautement développés et une expertise système.
Le moule en cuivre refroidi par eau à écoulement traversant est l'élément clé de la machine de coulée continue. Une attention particulière doit être accordée aux problèmes associés à la conception et aux exigences matérielles pour les moules. Un certain nombre de conceptions différentes ont été utilisées, notamment des moules à paroi mince de type tubulaire, des moules pleins, et des moules faits de plaques. Les moules à plaques ont été trouvés pour offrir une bonne durée de vie du moule et éviter la nécessité de fabriquer des moules à partir de blocs de cuivre massif.
Pour assurer une performance optimale, les moules doivent conserver leurs spécifications d'origine aux températures moyennes de fonctionnement le plus longtemps possible, et doivent, avant tout, avoir une capacité de transfert de chaleur adéquate. Les contraintes thermiques, qui surviennent principalement sur les faces chaudes dans la zone du ménisque, entraînent une déformation plus ou moins rapide et permanente du moule, raccourcissant ainsi sa durée de vie. La gravité de ce phénomène est liée au niveau de température à l'intérieur du moule, et aux différences de température entre les faces chaudes et les faces froides, et entre la zone du ménisque et la zone immédiatement en dessous. La solution appropriée pour chacune des diverses conditions de fonctionnement dépend du choix correct du matériau pour le moule.
L'acier, le laiton, ainsi que le cuivre ont été utilisés pour les moules, mais le matériau le plus remarquable est le cuivre presque pur avec de petites additions d'éléments d'alliage qui favorisent le durcissement par précipitation ou augmentent la température de recristallisation, car les deux effets semblent fournir une durée de vie plus longue du moule. Les matériaux de moules populaires sont le cuivre DHP (cuivre désoxydé à haut phosphore), CuAg, CuCrZr, CuNiBe et CuNiP. Des revêtements de moule sont appliqués pour prolonger la durée de vie.
Les propriétés du matériau cuivre DHP sont largement connues. Le cuivre DHP est encore aujourd'hui le matériau le plus largement utilisé pour fabriquer des moules pour la coulée continue de billettes, où le flux thermique est normalement modéré et l'épaisseur des moules n'est pas excessive.
Le matériau cuivre argenté est obtenu en ajoutant 0,10 % d'argent au cuivre. Cela augmente la température de recristallisation d'environ 100 °C. En raison de ses propriétés, cet alliage est utilisé pour fabriquer des moules pour la coulée de blumes et de brames, où la température au ménisque atteint et dépasse 300 °C. De telles températures élevées sont dues à l'épaisseur considérable des parois et au flux thermique élevé à l'intérieur du moule.
Le fait que ce matériau maintienne sa dureté initiale (HB supérieur à 80) pendant de longues périodes d'exposition à 300 °C permet également de retraiter des plaques qui ont été soumises à une usure répétée avant d'atteindre l'épaisseur minimale prescrite. Le cuivre argenté est également largement utilisé pour les moules produisant des billettes dans des conditions spéciales, telles que la coulée séquentielle faible, les vitesses de coulée élevées, des conditions de refroidissement non optimales, un delta de température élevé de l'eau de refroidissement, et autres.
Pour améliorer les propriétés mécaniques à haute température des alliages de cuivre à haute conductivité thermique, les métallurgistes se sont tournés vers les alliages à durcissement structural. Les principaux éléments utilisés pour ces alliages de cuivre, dont la solubilité varie généralement selon les variations de température, sont principalement Be – Cr – Co – Cd – Fe – Mg – Mn – Ni – Nb – P – Si – Sn – Ti – Zr. Il existe plusieurs alliages qui peuvent être obtenus en solution saturée de ces éléments, mais les résultats ne sont pas toujours compatibles avec les exigences industrielles, telles que la gestion des problèmes de pollution, les coûts élevés et la perte excessive de conductivité thermique. Par conséquent, le nombre d'alliages qui peuvent être utilisés en pratique est considérablement réduit. Le pourcentage d'addition d'éléments est en outre restreint par la nécessité d'harmoniser un niveau élevé de dureté avec un degré élevé de conductivité thermique. L'alliage CuCrZr (cuivre-chrome-zirconium) satisfait toutes les exigences mentionnées ci-dessus, et est également utilisé car ses excellentes propriétés lui permettent de maintenir sa dureté pendant de longues périodes d'exposition à des températures élevées.
Le succès remarquable dans le développement du processus de coulée continue a grandement augmenté le besoin d'effectuer des ajustements au moule qui permettent à la technologie de coulée continue de répondre aux attentes des acteurs de ce domaine. Actuellement, relevant le défi, la gamme de matériaux traditionnels a été élargie avec un nouvel alliage (CuNiP), dont la composition chimique peut être modifiée en fonction d'applications individuelles, personnalisant ainsi chaque type de moule pour répondre aux exigences spécifiques de chaque utilisateur. L'alliage en question permet de combiner correctement conductivité thermique et résistance mécanique à haute température, dans le but de minimiser le problème des variations de température sur l'ensemble du périmètre du moule. Cela présente des avantages évidents pour les conditions de solidification sans contrainte thermique excessive dans la peau solidifiée, ainsi que dans le moule lui-même. La conductivité thermique contrôlée de ce nouvel alliage diminue considérablement l'état critique des conditions de refroidissement, qui sont normalement liées à trois variables : (i) épaisseur du film lubrifiant, (ii) flux thermique, et (iii) retrait de la peau solide. En conséquence, les contraintes thermiques excessives et les problèmes de fissuration sont tous deux éliminés.
La surface du moule en cuivre entrant en contact avec l'acier liquide chaud est fréquemment revêtue pour fournir une surface de travail plus dure et éviter la reprise de cuivre sur la surface du brin coulé, ce qui peut faciliter le développement de fissures de surface sur le produit coulé. Un revêtement de chrome et de nickel est généralement utilisé, souvent avec une couche intermédiaire de nickel pour une meilleure cohérence. La technologie de revêtement au chrome a considérablement progressé. Maintenant, le dépôt, avec l'épaisseur appropriée aux divers besoins, garantit des résultats complètement satisfaisants à tous les niveaux.
Actuellement, les revêtements métalliques et céramiques sont disponibles. Le revêtement céramique permet une durée de vie accrue du moule mais n'est pas largement utilisé en raison de son coût élevé et de son faible échange thermique. À l'inverse, le revêtement métallique est soit à base de nickel, soit à base de chrome. Malgré sa fragilité et sa faible résistance à l'usure, le chrome est l'élément métallique le plus utilisé dans le revêtement de moule.
Normalement, des revêtements spéciaux Ni-Cr sont utilisés pour le revêtement des tubes de moule en cuivre extrudé. Ce revêtement consiste en un double revêtement de nickel et de chrome. Le composant en contact avec la face chaude du cuivre extrudé est un alliage de nickel, qui est ensuite recouvert d'une couche de chrome dur. Cette approche découle de l'expérience acquise dans la production de moules à plaques en quatre pièces. En conséquence, le processus fondamental consistant à appliquer une couche de nickel entre le chrome et le cuivre pour obtenir une durée de vie beaucoup plus longue du moule est particulièrement utile pour éviter la formation de fissures dans le revêtement de chrome, en particulier dans la zone du ménisque du moule. L'alliage de nickel a en effet un coefficient de dilatation thermique presque double de celui du chrome. Ainsi, le revêtement d'alliage de nickel est mieux capable de tolérer la plus grande dilatation du cuivre qui se produit dans la zone du ménisque pendant le processus de coulée.
Jusqu'à présent, le nickelage de la surface intérieure d'un tube de moule extrudé en une seule pièce s'est avéré particulièrement difficile, les problèmes techniques se concentrant sur la régularité et la qualité de surface du revêtement de nickel. Avec l'avènement du procédé de revêtement Ni-Cr développé, il est maintenant possible d'obtenir une surface nickelée lisse et uniforme à la fois dans les coins et les surfaces planes de la face chaude du tube de moule. Des essais comparatifs sur le terrain dans plusieurs aciéries ont confirmé une augmentation significative de la durée de vie moyenne des tubes de moule revêtus du revêtement Ni-Cr, par rapport aux tubes de moule revêtus du revêtement chrome conventionnel.
C'est un fait opérationnel bien connu que le retrait d'un tube de moule extrudé en une seule pièce du service est déterminé par les conditions d'usure de ses dimensions intérieures. Si elles ne sont pas traitées, ces conditions d'usure peuvent entraîner des problèmes de solidification et/ou des défauts dans le produit final coulé. C'est aussi un fait opérationnel bien connu que les coins du tube de moule ont tendance à s'user plus rapidement que les autres zones à l'intérieur du tube de moule, ce qui est une fonction de la solidification rapide qui se produit dans les coins. Pour résoudre ce problème, une méthode d'application du revêtement de chrome a été développée avec des caractéristiques géométriques spécifiques, où l'épaisseur du chrome dans les coins est plus importante.
Cette géométrie de revêtement unique fournit un revêtement qui résiste mieux à l'usure des coins, tout en préservant les propriétés de transfert de chaleur nécessaires pour la solidification correcte des faces planes. Des essais comparatifs en laboratoire et sur le terrain ont confirmé que cette géométrie de revêtement nouvelle et unique résout considérablement le problème de l'usure des coins.
Le revêtement de chrome est encore largement utilisé pour les moules à plaques pour blumes et brames de poutrelles, et la technologie est bien connue. Les moules à plaques pour la coulée de brames sont généralement nickelés, et ont des degrés d'épaisseur et des configurations diverses. Une fine couche de chrome est parfois appliquée pour augmenter la durabilité du revêtement de nickel.
Outre le nickel qui est disponible dans deux configurations de dureté différentes, de nouveaux alliages de nickel et de cobalt ont récemment été essayés, et ceux-ci offrent une meilleure résistance à l'usure. Le choix de l'une des solutions standard décrites ci-dessus dépend entièrement des conditions de fonctionnement spécifiques que chaque utilisateur adopte, et des exigences de maintenance et de re-usinage des moules. Par des essais comparatifs, l'utilisateur doit établir la meilleure épaisseur de revêtement pour augmenter la disponibilité et la rentabilité, ce qui assure à son tour une durée de vie plus longue du moule.
Pour l'optimisation des moules, les paramètres à prendre en compte sont : (i) chimie de l'acier coulé, (ii) flux de moule, (iii) vitesse de coulée, (iv) conicité du moule, (v) épaisseur de paroi, (vi) conditions de refroidissement (qualité de l'eau, débit, vitesse), (vii) réglage du guide de brin, (viii) réglage de l'unité d'oscillation, et (ix) changements de largeur, etc. Il est donc nécessaire d'examiner soigneusement chaque cas individuel pour un réglage fin.
La longueur la plus appropriée pour un moule de coulée continue a été trouvée dans la gamme de 510 mm à 915 mm, une gamme qui semble rester constante indépendamment de la taille de section. La figure 2 donne la vitesse de coulée par rapport à la longueur du moule. Ce résultat surprenant peut être expliqué par les taux d'élimination de chaleur plus élevés atteints avec des sections plus petites et des taux de coulée plus élevés. De plus, une peau plus mince peut être permise pour les sections plus petites sortant du moule que pour les sections plus grandes car le bombement de la coquille en solidification est moins sévère. À des taux de coulée plus élevés, l'utilisation d'une conicité accrue dans le moule est nécessaire pour maintenir des taux d'élimination de chaleur élevés, en particulier pour les faces étroites des moules à brames.
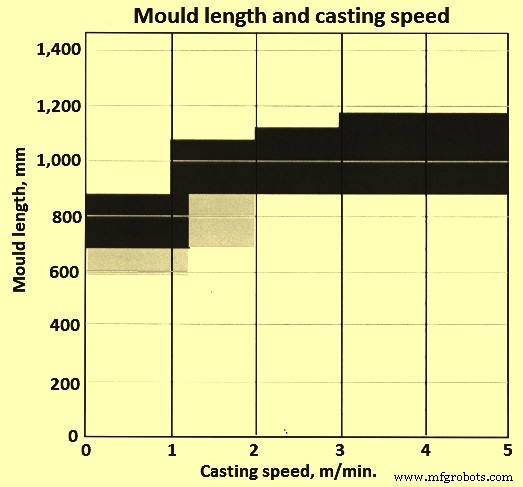
Figure 2 : Longueur du moule et vitesse de coulée
Il y a trois alternatives qui s'appliquent normalement pour les arrangements de moule de coulée continue. Ce sont : (i) moules à plaques pour brames et grandes blumes (Figure 3), (ii) moules tubulaires pour billettes, petites blumes et ronds (Figure 4), et (iii) moules en bloc avec canaux de refroidissement forés qui sont utilisés pour des formes complexes comme les brames de poutrelles. Pour la coulée de brames minces dans la production de bandes compactes, un moule en forme d'entonnoir est utilisé (Figure 4). Les moules à plaques et tubulaires sont des types de moules populaires tandis que les moules en bloc et en entonnoir sont chers en raison de la quantité de cuivre utilisée et de l'étendue de l'usinage nécessaire pour la production du moule.
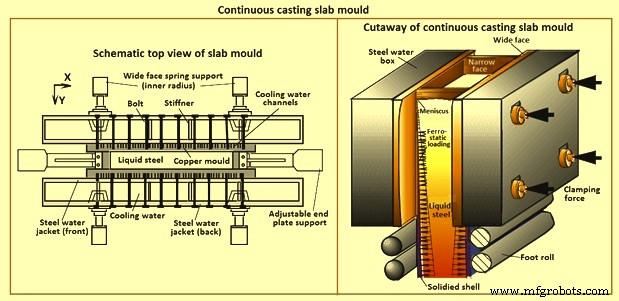
Figure 3 : Moule à plaques pour brames de coulée continue
La production de moules à plaques implique la coulée d'une brame qui est ensuite laminée à chaud (ou forgée) puis laminée à froid. La plaque entière est ensuite inspectée par ultrasons. Seules les plaques qui ont passé le test à 100 % sont ensuite travaillées sur des machines CNC de haute précision, pour atteindre la conformité avec les tolérances les plus strictes définies dans les spécifications techniques. Cette étape inclut également le soudage des goujons en acier lorsque les moules à plaques sont conçus pour ce type de configuration. Enfin, un revêtement résistant à l'usure par galvanoplastie est appliqué si requis, après quoi le moule à plaques passe à l'inspection finale.
Dans les moules à plaques, les plaques de moule sont en cuivre et ont généralement une épaisseur de 30 mm à 60 mm. Elles sont montées sur les chemises d'eau. Ces assemblages de plaques sont ensuite serrés ensemble pour former les faces nécessaires du moule définissant la section transversale du produit à couler. Le refroidissement est réalisé par refroidissement à l'eau dans des rainures derrière la plaque de cuivre. La fixation de la plaque de cuivre se fait normalement par boulons, se vissant dans les plaques de cuivre.
Les moules utilisent normalement un système de refroidissement à eau en circuit fermé. L'eau de refroidissement est fait circuler au-delà des plaques de moule dans des rainures usinées sur la face froide de la plaque de cuivre. L'eau est acheminée à travers le cadre du moule vers une chambre de distribution au bas du moule, puis vers le haut par les rainures de refroidissement jusqu'au sommet du moule et dans une chambre de collecte avant de retourner à travers le cadre du moule vers l'usine de traitement de l'eau. Les rainures de refroidissement peuvent être situées dans le cuivre ou dans la chemise d'eau de support.
Lorsque la solidification initiale de la coquille se produit au ménisque, l'acier subit un changement de phase du liquide au solide avec un retrait de volume associé. La section transversale du brin se rétracte donc, suite à la solidification initiale au ménisque. Pour suivre le retrait du matériau en solidification et pour soutenir le brin nouvellement créé, les plaques de moule ont une section et une largeur de brin coniques. Les conicités suivaient à l'origine un profil linéaire simple. Aujourd'hui, des conicités beaucoup plus complexes avec des profils multiples ou paraboliques sont appliquées, qui suivent plus fidèlement le retrait du produit. Les valeurs typiques pour les faces étroites de brames sont de 0,9 % à 1,2 % par mètre et pour les faces larges de brames, les valeurs sont de 0,35 % à 0,45 % par mètre.
La production de moules tubulaires commence par la coulée de barres à section circulaire. Celles-ci sont ensuite extrudées à chaud, ou forgées. Le tube extrudé est ensuite étiré à froid et formé pour atteindre les caractéristiques géométriques et mécaniques requises par les spécifications techniques, ce qui inclut bien sûr la conicité. Pour cette dernière étape qui est de loin la plus cruciale du cycle de production, une presse puissante et bien équipée doit être utilisée. Le formage est accompli avec un équipement en acier spécial, spécifique à chaque moule et produit avec des machines CNC. Finalement, le moule tubulaire subit un usinage et est ensuite chromé intérieurement, avant d'être inspecté et mesuré.
Pour les moules tubulaires, il n'y a pas de discontinuité autour de la circonférence du cuivre du moule, le moule étant formé par un tube de cuivre. Il n'y a donc pas besoin de serrer les plaques individuelles ensemble. Une chemise d'eau est disposée autour de toute la circonférence du tube. Il est nécessaire de centrer le tube de moule dans la chemise d'eau. Les tubes peuvent généralement avoir une épaisseur de 10 mm à 12 mm pour les petites billettes et jusqu'à 30 mm ou 40 mm d'épaisseur pour la coulée de grosses sections rondes.
Dans un moule tubulaire, le refroidissement est réalisé par une couronne d'eau autour de toute la circonférence du tube. L'épaisseur de la couronne doit être uniforme afin d'obtenir un écoulement uniforme de l'eau autour de toute la circonférence et donc un transfert de chaleur uniforme. Normalement, l'eau s'écoule du bas vers le haut du moule à peu près de la même manière que pour le moule à plaques. Comme les moules tubulaires utilisent du cuivre plus mince que les moules à plaques, il est nécessaire de fonctionner à des vitesses d'eau plus élevées afin de supprimer l'ébullition nucléée. Les vitesses typiques peuvent être dans les régions de 11 m/s à 13 m/s.
Dans les moules tubulaires également, des conicités sont appliquées aux faces de refroidissement du tube afin de compenser le retrait de la section transversale de la coquille/brin nouvellement définie. Dans le cas de la coulée de billettes, les vitesses de coulée sont assez élevées (jusqu'à 6 m/min), et le retrait est plus prononcé. Des conicités paraboliques ont été appliquées avec bénéfice afin de donner un bon support à la section transversale de la coquille/brin.
Historiquement, lorsque aucune conicité complexe n'était appliquée, combinée à des vitesses de coulée plus élevées, la coquille très mince de la billette se rétractait et se retirait dans la région des coins du moule. Cela entraînait alors une réduction du transfert de chaleur et un ralentissement de la croissance de la coquille dans les coins, ce qui donnait soit des conditions potentielles de rupture (break-out), soit le danger de problèmes de qualité tels que des fissures près des coins. Les nouvelles sections transversales complexes visent à réduire l'effet du retrait de la coquille dans les coins et donc à donner une croissance de coquille plus uniforme. Dans le cas des moules tubulaires, le facteur limitant la durée de vie est normalement la perte de conicité due à la distorsion près du ménisque.
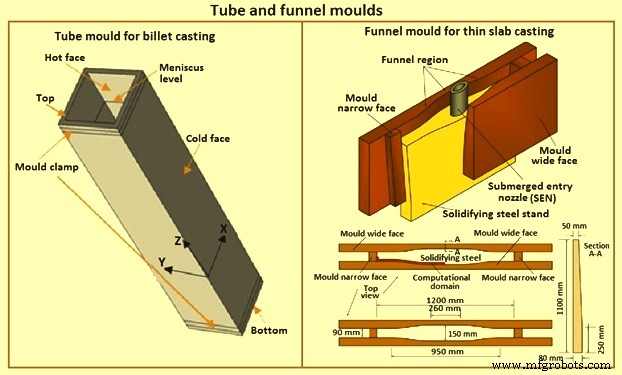
Figure 4 : Moules tubulaires et en entonnoir
Dans la coulée de brames minces, la technologie la plus innovante incarnée est le concept de réduction du noyau liquide (LCR). Le moule en forme d'entonnoir est la première concrétisation de ce concept. Peut-être imaginé par un joueur de rugby, la forme a été conçue pour accommoder la buse immergée, une technologie obligatoire pour la coulée d'aciers au carbone aluminiques propres.
Les moules oscillants ont été adoptés presque universellement, bien que des moules fixes puissent être utilisés avec succès avec des systèmes de lubrification efficaces. L'oscillation est généralement sinusoïdale, un mouvement qui peut être facilement réalisé avec des arrangements mécaniques simples. Une course assez courte et une fréquence élevée sont utilisées pour fournir une courte période de « strip négatif » pendant chaque oscillation, dans laquelle la vitesse moyenne descendante du mouvement du moule est supérieure à la vitesse de retrait du brin de coulée dans la direction de coulée. Les fréquences d'oscillation sont augmentées de 50 cycles par minute (cpm) à 60 cpm jusqu'à 250 cpm à 300 cpm, avec les avantages de marques d'oscillation moins profondes, moins de fissuration et des besoins de conditionnement réduits.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Optimisation de la coulée continue par refroidissement air-eau : efficacité et qualité
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- Coulée de précision en acier inoxydable par cire perdue : production avancée de pièces complexes