



Procédés de moulage des métaux : Du métal en fusion aux pièces finies
Le moulage des métaux est un procédé de fabrication de matériaux en métaux. C'est un procédé de mise en forme pour la mise en forme de métaux liquides chauds. C'est la voie la plus simple, la plus directe vers un produit proche de la forme finale (near net shape), et souvent la moins coûteuse. C'est un procédé dans lequel le métal liquide est versé dans un moule, qui contient une cavité creuse de la forme désirée, et est ensuite laissé refroidir et se solidifier. La partie solidifiée est aussi connue sous le nom de moulage, qui est éjectée ou retirée du moule pour compléter le procédé. Le moulage est très souvent utilisé pour fabriquer des formes complexes qui sont difficiles ou non économiques à réaliser par d'autres méthodes.
Les procédés pour le moulage des métaux (Fig. 1) ont deux subdivisions distinctes : (i) moulage en moule non consommable, et (ii) moulage en moule consommable. Cela est décomposé davantage par le matériau du moule, tel que sable ou métal, et la méthode de coulée, telle que gravité, vide ou basse pression.
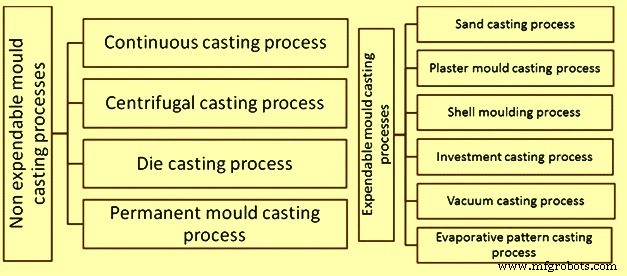
Procédés de moulage en moule non consommable
Le moulage en moule non consommable est un procédé de moulage dans lequel le moule n'a pas besoin d'être reformé après chaque cycle de production. Le moulage en moule non consommable est une technique de moulage qui a au moins 4 procédés de moulage distincts. Ce sont : (i) moulage continu, (ii) moulage centrifuge, (iii) moulage sous pression (die casting), et (iv) moulage en moule permanent. Cette forme de moulage résulte aussi en une répétabilité améliorée des pièces produites et livre un moulage proche de la forme finale.
Procédé de moulage continu
Le moulage continu des métaux peut être défini comme un procédé de moulage raffiné pour la production continue en grand volume de formes métalliques à section transversale constante. Pendant le procédé, la coulée de métal liquide a lieu dans un moule en cuivre à extrémité ouverte, refroidi à l'eau. Cela permet la formation d'une peau de métal solide au-dessus du centre « encore liquide ». Le métal liquide dans le moulage continu se solidifie progressivement de l'extérieur vers le centre. Après la solidification initiale, le brin, comme on l'appelle souvent, est continuellement retiré du moule. Une longueur prédéterminée du brin est coupée soit par des cisailles mécaniques, soit par des chalumeaux oxycoupants mobiles et transférée vers d'autres procédés de mise en forme, ou vers le stockage intermédiaire. Les tailles de coulée peuvent aller de la brame, brame mince, feuillard, blume ou billettes. Le moulage continu est normalement utilisé lorsque l'exigence est une production continue d'un produit standard, et aussi une qualité accrue du produit final. Il est largement utilisé en raison de son rapport coût-efficacité. Les métaux qui sont coulés en continu sont l'acier, l'aluminium, le cuivre et le plomb.
Procédé de moulage centrifuge
Le moulage centrifuge a été inventé par Alfred Krupp, qui l'a utilisé pour fabriquer des bandages en acier moulé pour roues de chemin de fer en 1852. Dans ce procédé, le métal liquide est versé dans le moule et laissé se solidifier pendant que le moule tourne. Le métal est versé au centre du moule à son axe de rotation. Du fait de la force centrifuge, le métal liquide est projeté vers la périphérie.
Le moulage centrifuge utilise un moule permanent qui est continuellement rotatif autour de son axe à des vitesses élevées allant de 300 tr/min (tours par minute) à 3000 tr/min pendant que le métal liquide est versé. Les forces centrifuges causent le métal à être projeté vers l'intérieur des parois du moule, où il se solidifie après refroidissement. Les pièces moulées par cette méthode ont une microstructure à grain fin vers le diamètre extérieur en raison de l'effet de refroidissement à la surface du moule. Une microstructure à grain plus fin sur la surface extérieure rend la pièce moulée résistante à la corrosion atmosphérique et c'est pourquoi cette méthode a été utilisée pour fabriquer des tubes. Puisque le métal est plus lourd que les impuretés, la plupart des impuretés et inclusions sont plus proches du diamètre intérieur et peuvent être usinées. La finition de surface le long du diamètre intérieur est aussi bien pire que le long de la surface extérieure.
Les machines de moulage centrifuge peuvent être à axe horizontal ou vertical. Les machines à axe horizontal sont préférées pour les cylindres longs et minces, tandis que les machines verticales pour les anneaux. Dans le moulage centrifuge, les moulages se solidifient de l'extérieur en premier. Cet aspect est utilisé pour encourager la solidification directionnelle du moulage, et ainsi fournir des propriétés métallurgiques utiles. Parfois, les couches intérieure et extérieure sont éliminées et seule la portion colonnaire intermédiaire est utilisée.
Procédé de moulage sous pression (Die casting)
Le moulage sous pression est un procédé de moulage des métaux caractérisé par le forçage de métal liquide sous haute pression dans une cavité de moule. La cavité de moule est créée en utilisant deux matrices durcies en acier à outils. Ces matrices sont usinées en forme et fonctionnent de manière similaire à un moule d'injection pendant le procédé. La majorité des moulages sous pression sont faits à partir de zinc, cuivre, aluminium, magnésium, plomb, étain (alliage d'étain, cuivre et antimoine) et alliages à base d'étain. Les moulages sous pression de métaux ferreux sont aussi possibles.
Selon le type de métal/alliage à mouler, soit une machine à chambre chaude, soit une machine à chambre froide est utilisée. Dans un procédé à chambre chaude (utilisé pour alliages de zinc et magnésium), la chambre de pression connectée à la cavité de moule est remplie en permanence avec le métal liquide. Le cycle de base d'opération inclut : (i) le moule est fermé et le cylindre col de cygne est rempli de métal liquide, (ii) le piston pousse le métal liquide à travers le passage du col de cygne et la buse dans la cavité de moule où le métal est maintenu sous pression jusqu'à ce qu'il se solidifie, (iii) le moule s'ouvre et les noyaux, s'il y en a, sont rétractés, le moulage reste dans le moule d'éjection, le piston revient, tirant le métal liquide en arrière à travers la buse et le col de cygne, et (iv) les goupilles d'éjection poussent le moulage hors du moule d'éjection. Au fur et à mesure que le piston découvre le trou d'entrée, le métal liquide remplit à nouveau le cylindre du col de cygne. Le procédé à chambre chaude est utilisé pour les métaux qui : (i) ont des points de fusion bas et (ii) ne s'allient pas avec le matériau de la matrice, l'acier. Exemples : étain, zinc et plomb.
Dans un procédé à chambre froide, le métal liquide est versé dans la chambre froide à chaque cycle. Le cycle de fonctionnement consiste en : (i) le moule est fermé et le métal liquide est versé à la louche dans le cylindre de la chambre froide, (ii) le piston pousse le métal liquide dans la cavité de moule où le métal est maintenu sous haute pression jusqu'à ce qu'il se solidifie, (iii) le moule s'ouvre et le piston suit pour pousser le morceau solidifié hors du cylindre, s'il y a des noyaux, ils sont rétractés, et (iv) les goupilles d'éjection poussent le moulage hors du moule d'éjection et le piston revient à la position d'origine. Ce procédé est particulièrement utile pour les métaux à point de fusion élevé tels que l'aluminium et le cuivre (et ses alliages).
Il y a de gros coûts en capital impliqués en raison de l'équipement de moulage et des matrices en métal et cela tend à limiter le procédé à la production de grand volume. La fabrication de pièces en utilisant le moulage sous pression est relativement simple, ne comportant que quatre étapes principales, ce qui maintient le coût incrémental par article bas. Il est particulièrement adapté pour une grande quantité de moulages de petite à moyenne taille. À cause de cela, le moulage sous pression produit plus de moulages que tout autre procédé de moulage.
Les moulages sous pression ont deux variantes : (i) moulage sous pression sans pores, utilisé pour éliminer les défauts de porosité gazeuse, et (ii) moulage sous pression à injection directe, utilisé avec les moulages en zinc pour réduire les rebuts et augmenter le rendement.
La méthode de moulage sous pression est utilisée où des pièces plus fines sont nécessaires. Elle est particulièrement adaptée pour les applications où de nombreuses pièces de petite à moyenne taille sont nécessaires avec un bon détail, une qualité de surface fine et une cohérence dimensionnelle.
Le moulage de métal semi-solide (SSM) est un procédé de moulage sous pression modifié qui réduit ou élimine la porosité résiduelle présente normalement dans de nombreux moulages sous pression. Au lieu d'utiliser le métal liquide comme matériau d'alimentation, le moulage SSM utilise un matériau d'alimentation à viscosité plus élevée qui est partiellement solide et partiellement liquide. Une machine de moulage sous pression modifiée est utilisée pour injecter la boue semi-solide dans des matrices en acier durci réutilisables. La viscosité élevée du métal semi-solide, avec l'utilisation de conditions de remplissage de matrice contrôlées, assure que le métal semi-solide remplit la matrice de manière non turbulente, de sorte que la porosité nuisible peut être essentiellement éliminée. Les moulages SSM sont utilisés commercialement principalement pour les alliages d'aluminium et de magnésium. Ces moulages peuvent être traités thermiquement aux revenus T4, T5 ou T6. La combinaison du traitement thermique, des taux de refroidissement rapides (de l'utilisation de matrices en acier non revêtues) et de la porosité minimale fournit d'excellentes combinaisons de résistance et de ductilité. D'autres avantages du moulage SSM incluent la capacité de produire des pièces de forme complexe, forme nette, étanchéité à la pression, tolérances dimensionnelles serrées et la capacité de mouler des parois minces.
Procédé de moulage en moule permanent
Le moulage en moule permanent est un procédé de moulage des métaux qui utilise des moules réutilisables (moules permanents), généralement faits en métal. Le procédé le plus courant utilise la gravité pour remplir le moule. Cependant, la pression de gaz ou le vide sont aussi utilisés. Une variation sur le procédé de coulée par gravité typique, appelée coulée en coquille (slush casting), produit des moulages creux. Les métaux de moulage courants sont l'aluminium, le magnésium et les alliages de cuivre. D'autres matériaux incluent l'étain, le zinc et les alliages de plomb. Le fer et l'acier sont aussi moulés dans des moules en graphite. Les moules permanents, bien qu'ils durent plus d'un moulage, ont encore une vie limitée avant de s'user.
Ici, les deux moitiés du moule sont faites en métal, généralement fonte grise, acier, ou alliages réfractaires. La cavité, y compris les canaux d'alimentation et le système de gating, sont usinés dans les moitiés de moule. Pour les pièces creuses, soit des noyaux permanents (en métal) soit des noyaux liés au sable sont normalement utilisés, selon que le noyau peut être extrait de la pièce sans dommage après le moulage. La surface du moule est revêtue d'argile ou d'un autre matériau réfractaire dur pour l'amélioration de la durée de vie du moule. Avant le moulage, la surface est couverte d'un spray de graphite ou de silice, qui agit comme lubrifiant. Cela a deux buts : (i) cela améliore l'écoulement du métal liquide, et (ii) cela permet à la pièce moulée d'être retirée du moule plus facilement. Le procédé peut être automatisé, et donne donc des taux de débit élevés. De plus, il produit une très bonne tolérance et finition de surface.
Les moules pour le procédé de moulage consistent en deux moitiés. Les moules de moulage sont généralement formés en fonte grise car elle a à peu près la meilleure résistance à la fatigue thermique, mais d'autres matériaux incluent l'acier, le bronze et le graphite. Ces métaux sont choisis en raison de leur résistance à l'érosion et à la fatigue thermique. Ils ne sont généralement pas très complexes car le moule n'offre pas de collapsibilité pour compenser le retrait. Au lieu de cela, le moule est ouvert dès que le moulage est solidifié, ce qui empêche les déchirures à chaud. Des noyaux peuvent être utilisés et sont généralement faits de sable ou de métal. Le moule est préchauffé avant le premier cycle de moulage et puis utilisé continuellement afin de maintenir une température aussi uniforme que possible pendant les cycles. Cela diminue la fatigue thermique, facilite l'écoulement du métal et aide à contrôler le taux de refroidissement du métal de moulage. L'évent se produit généralement à travers la légère fissure entre les deux moitiés de moule, mais si ce n'est pas suffisant, de très petits trous d'évent sont utilisés. Ils sont assez petits pour laisser l'air s'échapper mais pas le métal liquide. Un gueulard est aussi utilisé pour compenser le retrait. Cela limite généralement le rendement à moins de 60 %. Des éjecteurs mécaniques sous forme de goupilles sont utilisés quand les revêtements ne suffisent pas pour retirer les moulages des moules. Ces goupilles sont placées partout dans le moule et laissent généralement de petites impressions rondes sur le moulage.
Les quatre principaux types de moulage en moule permanent sont : (i) gravité, (ii) coquille (slush), (iii) basse pression, et (iv) vide.
Le procédé par gravité commence par le préchauffage du moule à 150 °C à 200 °C pour faciliter l'écoulement et réduire les dommages thermiques au moulage. La cavité du moule est ensuite revêtue d'un matériau réfractaire ou d'un lavage de moule, qui empêche le moulage de coller au moule et prolonge la vie du moule. Les noyaux en sable ou en métal sont alors installés et le moule est fermé hermétiquement. Le métal liquide est alors versé dans le moule. Peu après la solidification, le moule est ouvert et le moulage est retiré pour réduire les risques de déchirures à chaud. Le procédé est alors recommencé, mais le préchauffage n'est pas requis car la chaleur du moulage précédent est adéquate et le revêtement réfractaire dure généralement plusieurs moulages. Le métal est versé à la température la plus basse pratique afin de minimiser les fissures et la porosité.
Le procédé de coulée en coquille (slush casting) est une variante du moulage en moule permanent pour créer un moulage creux. Dans le procédé, le métal liquide est versé dans le moule et laissé refroidir jusqu'à ce qu'une coquille de matériau se forme dans le moule. Le métal liquide restant est alors versé hors du moule pour laisser une coquille creuse. Le moulage résultant a un bon détail de surface mais l'épaisseur de paroi peut varier. Le procédé est généralement utilisé pour les métaux à bas point de fusion. Il utilise moins de matériau que le moulage plein, et résulte en un produit plus léger et moins coûteux. Les figurines creuses moulées ont généralement un petit trou où le métal liquide excédentaire a été versé hors. De même, un procédé appelé « slush moulding » est utilisé dans la fabrication de tableaux de bord en thermoplastique automobile, où une résine liquide est versée dans un moule creux chaud et une peau visqueuse se forme, puis l'excès de boue est drainé, le moule est refroidi, et le produit moulé est démoulé.
Le moulage en moule permanent à basse pression utilise un gaz à basse pression, généralement entre 20 kPa et 100 kPa, pour pousser le métal liquide dans la cavité du moule. La pression est appliquée au sommet du bassin de liquide, ce qui force le métal liquide à remonter un tube de coulée réfractaire et finalement dans le fond du moule. Le tube de coulée s'étend jusqu'au fond de la poche de sorte que le métal liquide poussé dans le moule est très propre. Aucun gueulard n'est requis car la pression appliquée force le métal liquide à compenser le retrait. Les rendements sont normalement supérieurs à 85 % car il n'y a pas de gueulard et tout métal dans le tube de coulée retombe simplement dans la poche pour réutilisation. La grande majorité des moulages en moule permanent à basse pression sont en aluminium et magnésium, mais certains sont en alliages de cuivre. Les avantages incluent très peu de turbulence lors du remplissage du moule grâce à la pression constante, ce qui minimise la porosité gazeuse et la formation de scories. Les propriétés mécaniques sont environ 5 % meilleures que les moulages en moule permanent par gravité. L'inconvénient est que les temps de cycle sont plus longs que les moulages en moule permanent par gravité.
Le moulage en moule permanent sous vide conserve tous les avantages du moulage en moule permanent à basse pression, plus les gaz dissous dans le métal liquide sont minimisés et la propreté du métal liquide est encore meilleure. Le procédé peut gérer les profils à parois minces et donne une très bonne finition de surface. Les propriétés mécaniques sont normalement de 10 % à 15 % meilleures que les moulages en moule permanent par gravité.
Procédés de moulage en moule consommable
Le moulage en moule consommable est une classification générique qui inclut les moulages en sable, plastique, coquille (shell), plâtre, et investissement (technique de cire perdue). Cette méthode de moulage implique l'utilisation de moules temporaires, non réutilisables.
Procédé de moulage en sable
Le procédé de moulage en sable, aussi connu sous le nom de procédé de moulage en sable moulé, est l'un des types de moulage les plus populaires et simples. Le procédé utilise le sable comme matériau de moule. Il a été utilisé pendant des siècles. Le moulage en sable permet des lots plus petits que le moulage en moule permanent et à faible coût. Le moulage en sable permet de mouler la plupart des métaux selon le type de sable utilisé pour les moules. Les moulages en sable sont produits dans des ateliers spécialisés connus sous le nom de fonderies. Plus de 70 % de tous les moulages métalliques sont produits via le procédé de moulage en sable.
Le sable pour le moulage est relativement bon marché et suffisamment réfractaire même pour la production de moulages en acier. En plus du sable, un agent liant approprié (généralement de l'argile) est mélangé ou se trouve avec le sable. Le mélange est humidifié, typiquement avec de l'eau, mais parfois avec d'autres substances, pour développer la résistance et la plasticité de l'argile et pour rendre l'agrégat approprié pour le moulage. Le sable est typiquement contenu dans un système de cadres ou de boîtes de moule. Les cavités de moule et le système de gating sont créés par le compactage du sable autour des modèles qui sont sculptés directement dans le sable.
Le moulage en sable nécessite un délai de jours, voire de semaines parfois, pour la production à des taux de sortie élevés (1–20 pièces/hr-moule) et est inégalé pour la production de grandes pièces. Le sable vert (humide) n'a presque pas de limite de poids de pièce, alors que le sable sec a une limite de masse pratique allant de 2 300 kg à 2 700 kg. Le poids minimal de pièce varie de 0,075 kg à 0,1 kg. Le sable est lié ensemble en utilisant des argiles, des liants chimiques, ou des huiles polymérisées (telles que l'huile de moteur). Le sable peut être recyclé de nombreuses fois dans la plupart des opérations et nécessite peu de maintenance.
Le moulage en sable utilise du sable naturel ou synthétique (sable de lac) qui est principalement un matériau réfractaire appelé silice (SiO₂). Les grains de sable doivent être assez petits pour pouvoir être compactés densément et assez grands pour permettre aux gaz formés pendant la coulée du métal de s'échapper à travers les pores. Les moules de grande taille utilisent du sable vert (mélange de sable, argile et un peu d'eau). Le sable peut être réutilisé, et le métal excédentaire versé est coupé et réutilisé aussi. Le moule en sable typique est fait de deux parties, la moitié supérieure s'appelle le chapeau (cope), et la partie inférieure est le train (drag). Le liquide s'écoule dans l'espace entre les deux parties, appelé la cavité de moule. La géométrie de la cavité est créée par l'utilisation d'une forme en bois, appelée le modèle. La forme du modèle est (presque) identique à la forme de la pièce à mouler. Il y a une cavité en forme d'entonnoir. Le haut de l'entonnoir est la coupe de coulée, tandis que le col en forme de tuyau de l'entonnoir est la colonne de coulée (sprue). Le métal liquide est versé dans la coupe de coulée, et s'écoule le long de la colonne. Les canaux d'alimentation (runners) sont les canaux creux horizontaux qui relient le bas de la colonne à la cavité de moule. La région où un canal rejoint la cavité s'appelle la porte (gate). Des cavités supplémentaires sont faites se connectant à la surface supérieure du moule. Le métal liquide excédentaire versé dans le moule s'écoule dans ces cavités, appelées gueulards (risers). Ils agissent comme des réservoirs. Au fur et à mesure que le métal se solidifie à l'intérieur de la cavité, il se rétracte, et le métal supplémentaire des gueulards s'écoule en arrière pour éviter les trous dans la pièce moulée. Les évents (vents) sont des trous étroits reliant la cavité à l'atmosphère pour permettre aux gaz et à l'air dans la cavité de s'échapper. Les noyaux (cores) sont insérés pour créer les surfaces intérieures des pièces moulées. Cela est nécessaire car de nombreuses pièces moulées ont des trous intérieurs (pièces creuses), ou d'autres cavités dans leur forme qui ne sont pas directement accessibles depuis l'une ou l'autre pièce du moule. Les noyaux sont faits en cuisant du sable avec un liant pour qu'ils puissent retenir leur forme quand ils sont manipulés. Le moule est assemblé en plaçant le noyau dans la cavité du train, puis en plaçant le chapeau par-dessus. Le moule après assemblage est verrouillé. Après le moulage, le sable est secoué, et le noyau est retiré et généralement cassé.
Procédé de moulage en plâtre
Le procédé de moulage en plâtre est similaire au moulage en sable, sauf que le plâtre de Paris (gypse, CaSO₄) est substitué au sable comme matériau de moule. Le plâtre n'est pas du plâtre de Paris pur, mais a plutôt des additifs pour améliorer la résistance verte, la résistance sèche, la perméabilité et la moulabilité. Par exemple, le talc ou l'oxyde de magnésium est ajouté pour prévenir les fissures et réduire le temps de prise. L'ajout de chaux et de ciment limite l'expansion pendant la cuisson, tandis que l'ajout de fibres de verre augmente la résistance. Le sable peut être utilisé comme matériau de remplissage. Le rapport des ingrédients est de 70 % à 80 % de gypse et 20 % à 30 % d'additifs.
Le plâtre de Paris est une poudre blanche fine, qui, lorsqu'elle est mélangée avec de l'eau, obtient une consistance argileuse et peut être façonnée autour du modèle. Le moulage en plâtre peut être fini pour donner une très bonne finition de surface et une précision dimensionnelle. Cependant, il est relativement tendre et pas assez résistant à des températures au-dessus de 1200 °C, donc cette méthode est principalement utilisée pour faire des moulages à partir de métaux non-ferreux tels que le zinc, le cuivre, l'aluminium et le magnésium.
Pendant le moulage en plâtre, d'abord, le plâtre est mélangé et le modèle est vaporisé avec un film mince de composé de démoulage pour empêcher le plâtre de coller au modèle. Le plâtre est alors versé sur le modèle et l'ensemble est secoué pour que le plâtre remplisse les petites caractéristiques. Le plâtre prend généralement en environ 15 minutes et le modèle est alors retiré. Le moule est alors cuit, entre 120 °C et 260 °C, pour enlever l'excès d'eau. Le moule séché est alors assemblé, préchauffé, et le métal versé. Finalement, après que le métal s'est solidifié, le plâtre est cassé de la pièce moulée. Le plâtre utilisé ne peut pas être réutilisé.
Puisque le plâtre a une conductivité thermique plus faible, le moulage refroidit lentement, et a donc une structure de grain plus uniforme (c.-à-d. moins de gauchissement, moins de contraintes résiduelles).
Généralement, la forme prend moins d'une semaine à préparer, après quoi un taux de production de 1 unité à 10 unités/hr.moule est atteint, avec des articles aussi massifs que 45 kg et aussi petits que 30 grammes, avec une très bonne finition de surface et des tolérances serrées. Le moulage en plâtre est une alternative peu coûteuse aux autres procédés de moulage pour les pièces complexes en raison du faible coût du plâtre et de sa capacité à produire des moulages proches de la forme finale.
Procédé de moulage en coquille (Shell moulding)
Le procédé de moulage en coquille, aussi connu sous le nom de moulage en coquille, est un procédé de moulage en moule consommable qui utilise un sable recouvert de résine pour former le moule. Le moulage en coquille est similaire au moulage en sable, mais la cavité de moulage est formée par une « coquille » durcie de sable au lieu d'un châssis rempli de sable. Le sable utilisé est plus fin que le sable de moulage en sable et est mélangé avec une résine pour qu'il puisse être chauffé par le modèle et durci en une coquille autour du modèle. À cause de la résine et du sable plus fin, il donne une finition de surface bien plus fine. Le procédé est facilement automatisé et plus précis que le moulage en sable. Ce procédé est idéal pour les articles complexes qui sont de petite à moyenne taille et qui ont besoin d'une précision plus élevée. Comparé au moulage en sable, ce procédé a une meilleure précision dimensionnelle, un taux de productivité plus élevé, et des exigences de main-d'œuvre plus faibles.
Dans le procédé de moulage en coquille, comme dans le moulage en sable, le métal liquide est versé dans un moule consommable. Le moule est une coquille à paroi mince créée en appliquant un mélange sable-résine autour d'un modèle. Le modèle, une pièce métallique en forme de la pièce désirée, est réutilisé pour former de multiples moules en coquille. Un modèle réutilisable permet des taux de production plus élevés, tandis que les moules jetables permettent des géométries complexes à être moulées. Le procédé de moulage en coquille nécessite l'utilisation d'un modèle métallique, four, mélange sable-résine, boîte de décharge, et métal liquide.
Le procédé de moulage en coquille permet l'utilisation de métaux ferreux et non-ferreux, le plus couramment en utilisant la fonte, l'acier au carbone, l'acier allié, l'acier inoxydable, les alliages d'aluminium et les alliages de cuivre. Les pièces typiques sont de petite à moyenne taille et nécessitent une haute précision, telles que les carters d'engrenages, les culasses, les bielles et les bras de levier.
Le procédé de moulage en coquille donne une meilleure qualité de surface et des tolérances. Le procédé consiste en la fabrication du modèle en 2 parties en métal (par ex. aluminium ou acier) qui est ensuite chauffé à entre 175 °C et 370 °C, et ensuite revêtu d'un lubrifiant (par ex. spray silicone). Chaque demi-modèle chauffé est recouvert d'un mélange de sable et d'un liant thermodurcissable/époxy. Le liant colle une couche de sable au modèle, formant une coquille. Le procédé peut être répété pour obtenir une coquille plus épaisse. Après cela, l'ensemble est cuit pour le durcir. Les modèles sont alors retirés, et les deux demi-coquilles jointes ensemble pour former le moule. Le métal est alors versé dans le moule. Quand le métal se solidifie, la coquille est brisée pour obtenir la pièce.
Procédé de moulage par investissement (cire perdue)
Le procédé de moulage par investissement est aussi connu sous le nom de procédé de moulage à cire perdue. C'est un procédé qui a été pratiqué pendant des milliers d'années, le procédé à cire perdue étant l'une des plus anciennes techniques de mise en forme des métaux connues. Depuis 5000 ans, quand la cire d'abeille formait le modèle, jusqu'aux cires de haute technologie d'aujourd'hui, matériaux réfractaires et alliages spéciaux, les moulages assurent la production de composants de haute qualité avec les avantages clés de précision, répétabilité, polyvalence et intégrité.
Le moulage par investissement tire son nom du fait que le modèle est investi, c'est-à-dire entouré, d'un matériau réfractaire. Les modèles en cire nécessitent un soin extrême car ils ne sont pas assez résistants pour supporter les forces rencontrées pendant la fabrication du moule. Un avantage du moulage par investissement est que la cire peut être réutilisée.
Les étapes du procédé de moulage par investissement sont : (i) les modèles en cire sont produits par moulage par injection, (ii) plusieurs modèles sont assemblés sur une colonne de coulée en cire centrale, (iii) une coquille est construite en immergeant l'assemblage dans une boue céramique liquide, puis dans un lit de sable extrêmement fin, et il peut y avoir besoin de plusieurs couches, (iv) la céramique est séchée, la cire est fondue hors et la céramique est cuite pour brûler toute la cire, (v) la coquille est remplie de métal liquide par coulée par gravité. À la solidification, les pièces, canaux, colonne de coulée et coupe de coulée deviennent un seul moulage solide. Le moulage creux peut être fait en versant le métal excédentaire avant qu'il ne se solidifie, (vi) après la solidification du métal, la coquille céramique est brisée par vibration ou sablage à l'eau, et (vii) les pièces sont coupées de la colonne de coulée à l'aide d'une scie à friction à grande vitesse et une finition mineure est donnée à la pièce finale.
Le procédé est approprié pour la production répétable de composants à forme nette à partir d'une variété de différents métaux et alliages de haute performance. Bien que généralement utilisé pour les petits moulages, ce procédé a été utilisé pour produire des cadres de porte d'avion complets, avec des moulages en acier jusqu'à 300 kg et des moulages en aluminium jusqu'à 30 kg. Comparé à d'autres procédés de moulage tels que le moulage sous pression ou le moulage en sable, cela peut être un procédé coûteux. Cependant, les composants qui peuvent être produits en utilisant le moulage par investissement peuvent incorporer des contours complexes, et dans la plupart des cas les composants sont moulés près de la forme finale, donc nécessitent peu ou pas de retouche une fois moulés.
Procédé de moulage sous vide
Ce procédé est aussi appelé moulage contre-gravité. Le procédé est utilisé quand l'emprisonnement d'air est un problème, il y a des détails complexes ou des contre-dépouilles, ou si le matériau est renforcé par fibres ou fils. C'est fondamentalement le même procédé que le moulage par investissement, sauf pour l'étape de remplissage du moule qui est l'étape (v) ci-dessus. Dans ce cas, le matériau est aspiré vers le haut dans le moule par une pompe à vide. Le moule apparaît dans une position inversée par rapport au procédé de moulage habituel, et est abaissé dans le creuset avec le métal liquide. Un avantage du moulage sous vide est qu'en relâchant la pression pendant un court temps après que le moule est rempli, le métal non solidifié peut être relâché dans le creuset. Cela permet la création d'un moulage creux. Puisque la plupart de la chaleur est conduite loin de la surface entre le moule et le métal, donc la portion du métal la plus proche de la surface du moule se solidifie toujours en premier. Le front solide voyage vers l'intérieur dans la cavité. Ainsi, si le liquide est drainé un temps très court après le remplissage, il est possible d'obtenir un objet creux à paroi très mince.
Procédé de moulage par modèle évaporatif
Le procédé de moulage par modèle évaporatif est un type de procédé de moulage qui utilise un modèle fait d'un matériau qui s'évapore quand le métal liquide est versé dans la cavité du moule. Cela signifie qu'il n'y a pas besoin de retirer le matériau du modèle du moule avant le moulage. Le matériau de modèle évaporatif le plus couramment utilisé est la mousse de polystyrène. Les deux principaux procédés sont le moulage à mousse perdue (lost foam casting) et le moulage en moule plein (full mould casting).
Le moulage à mousse perdue est un type de procédé de moulage par modèle évaporatif qui est similaire au moulage par investissement, sauf que la mousse est utilisée pour le modèle au lieu de la cire. Ce procédé tire avantage du point d'ébullition bas de la mousse pour simplifier le procédé de moulage par investissement en éliminant le besoin de faire fondre la cire hors du moule.
Le moulage en moule plein est un procédé de moulage par modèle évaporatif qui est une combinaison de moulage en sable et de moulage à mousse perdue. Il utilise un modèle en mousse de polystyrène expansé qui est ensuite entouré de sable, un peu comme le moulage en sable. Le métal est alors versé directement dans le moule, ce qui vaporise la mousse au contact.
La différence principale est que le moulage à mousse perdue utilise un sable non lié et le moulage en moule plein utilise un sable lié (ou sable vert). Parce que cette différence est assez petite, il y a beaucoup de chevauchement dans la terminologie. Il y a de nombreux termes non-propriétaires qui ont été utilisés pour décrire ces procédés. Ceux-ci incluent moulage sans cavité, moulage par mousse évaporative, moulage par vaporisation de mousse, moulage par modèle perdu, le procédé castral, et moulage en polystyrène expansé. Les termes propriétaires incluent Styro-cast, Foam cast, Replicast, et Policast.
Processus de fabrication
- Optimisation des Retraits sur Modèle pour Coulées Métalliques Précises
- Les 15 Principaux Types de Modèles en Fonderie Industrielle
- Défauts de Coulée Courants en Métallurgie : Causes et Prévention
- Maîtriser la fonderie d'aluminium : 5 techniques éprouvées pour des résultats supérieurs
- Prototypage rapide efficace pour le moulage en sable : accélérer la conception et la validation
- Assurer la qualité en production de coulée : pratiques éprouvées de traçabilité
- Choisir le bon alliage Inconel pour le moulage à la cire perdue haute température
- Solutions de moulage en sable premium pour applications industrielles
- Les 4 principaux procédés de moulage métallique expliqués