



Tréfilage de l'acier : Fil et barre - Procédé de travail des métaux de précision expliqué
Le tréfilage de fil à partir de barre d'acier est un procédé de travail des métaux utilisé pour la réduction de la section transversale de la barre. De même, les barres sont tréfilées à partir de ronds d'acier de diamètres plus grands. Pendant le tréfilage, le volume reste le même et il y a donc une augmentation de la longueur du fil ou de la barre tréfilée. Il est effectué en tirant le fil/la barre à travers une seule ou une série de filières de tréfilage. Dans le cas d'une série de filières, la filière de tréfilage suivante doit avoir un diamètre d'alésage plus petit que la filière précédente. Le tréfilage est généralement effectué en sections rondes à température ambiante, il est donc classé comme un procédé de travail à froid. Cependant, il peut être effectué à des températures plus élevées pour les gros fils afin de réduire les forces.
Le procédé de tréfilage est le plus fréquemment utilisé pour produire des sections transversales rondes, mais des carrés et d'autres formes peuvent aussi être tréfilés. Le tréfilage de fil/barre est un procédé industriel important, fournissant des produits commerciaux. Les produits de barres et fils couvrent une très large gamme d'applications qui incluent les arbres pour transmission de puissance, composants de machines et structurels, ébauches pour boulons et rivets, câblage électrique, câbles, fil pour clôtures, barres pour produire clous, vis, rivets, ressorts et bien d'autres. Le tréfilage de barres à partir de ronds d'acier est utilisé pour produire des barres pour usinage, forgeage, et d'autres procédés, etc.
Avantages du tréfilage
Les avantages du tréfilage dans les applications ci-dessus incluent : (i) contrôle dimensionnel serré, (ii) bonne finition de surface, (iii) propriétés mécaniques améliorées telles que la résistance et la dureté, et (iv) adaptabilité à la production par lots ou en masse économique.
Principe du tréfilage
Dans le procédé de tréfilage, la section transversale d'une longue barre ou fil est réduite ou modifiée en la tirant (d'où le terme tréfilage) à travers une filière appelée filière de tréfilage. Le tirage de la barre à travers la filière est fait au moyen d'une force de traction appliquée au côté de sortie de la filière. L'écoulement plastique est causé par la force de compression, provenant de la réaction du métal avec la filière.
Ainsi, la différence entre tréfilage et extrusion est que dans l'extrusion le matériau est poussé à travers une filière, alors que dans le tréfilage il est tiré à travers. Bien que la présence de contraintes de traction soit évidente dans le tréfilage, la compression joue aussi un rôle significatif car le matériau d'acier est comprimé en passant par l'ouverture de la filière. Pour cette raison, la déformation qui se produit dans le tréfilage est parfois qualifiée de compression indirecte.
Les principales variables de procédé dans le tréfilage sont la réduction de la section transversale, l'angle de la filière, le frottement le long de l'interface filière-pièce, et la vitesse de tréfilage. L'angle de la filière influence la force de tréfilage et la qualité du produit tréfilé.
La différence de base entre le tréfilage de barre et le tréfilage de fil est la taille du matériau de départ qui est traité. Le tréfilage de barre (bar drawing) est le terme utilisé pour le tréfilage de barres à partir des ronds d'acier, tandis que le tréfilage de fil (wire drawing) s'applique au tréfilage de fils à partir de barres à fil d'acier. Des tailles de fil jusqu'à 0,03 mm sont possibles dans le tréfilage de fil.
Les vitesses de tréfilage pour les aciers peuvent être habituellement aussi élevées que 10 mètres par seconde pour les fils très fins. Dans le tréfilage, les réductions de la section transversale par passe varient jusqu'à environ 45 %. Habituellement, plus la section initiale est petite, plus la réduction par passe est petite. Les fils fins sont généralement tréfilés à 15 % à 25 % de réduction par passe et les tailles plus grandes à 20 % à 45 % par passe. Une réduction légère (passe de calibrage) peut aussi être donnée sur les barres pour améliorer leur finition de surface et leur précision dimensionnelle.
Le tréfilage de barres à partir de ronds est généralement accompli comme une opération de trait unique (single draft), ce qui signifie que le rond est tiré à travers une seule ouverture de filière. Parce que le rond de départ a un grand diamètre, il est sous la forme d'une pièce cylindrique droite plutôt qu'enroulée. Cela limite la longueur de la barre qui peut être tréfilée. Par contraste, le fil est tréfilé à partir de barres à fil en bobines consistant en plusieurs centaines de mètres et est passé à travers une série de filières. Le nombre de filières varie typiquement entre 4 et 12.
Les caractéristiques du procédé de tréfilage fil/barre consistent en : (i) tirage de la barre à fil/rond à travers la filière pour réduire son diamètre, (ii) le tréfilage augmente la longueur du fil/barre au fur et à mesure que son diamètre diminue, (iii) plusieurs filières sont utilisées en succession (en tandem) pour les fils de petit diamètre, (iv) les propriétés du fil/barre tréfilé s'améliorent grâce au travail à froid, et (v) le revenu du fil peut être contrôlé par emboutissage, tréfilage, et traitements de recuit.
Puisque le procédé de tréfilage consiste à tirer une barre ou un fil à travers une filière, il résulte en un étirement ou allongement du matériau avec une réduction de la section transversale. La force de tirage est limitée par la résistance du matériau d'acier. Dans le cas où le fil/la barre est tiré trop fort, le matériau casse. La force nécessaire pour tirer le fil/la barre à travers la filière est déterminée par l'étendue de la réduction de la section transversale. Plus la réduction est grande, plus la force nécessaire est grande. Ainsi, on peut voir que la réduction maximale réalisable en diamètre est limitée par la limite d'élasticité de l'acier tréfilé.
La limite d'élasticité dépend de la composition de l'acier et typiquement la réduction de surface à travers une filière est dans la région de 15 % à 45 %. Si une réduction plus grande est nécessaire, cela est fait en tréfilant le fil à travers une série de filières, chacune plus petite que la précédente. Cependant, la déformation plastique subie par la barre/fil d'acier en passant à travers la filière tend à augmenter la dureté et réduire la ductilité. Ici, la ductilité fait référence à la facilité avec laquelle l'acier peut être déformé. Comme le procédé de tréfilage en série le rend plus dur à réduire la section transversale, il est souvent nécessaire d'effectuer un procédé de recuit entre les tirages successifs pour assister le procédé de déformation de l'acier. D'autre part, l'augmentation de la résistance à la traction résultant du tréfilage est souvent vue comme une propriété de matériau très souhaitable.
De très petits diamètres peuvent être obtenus par des opérations de tréfilage successives à travers des filières de diamètres progressivement plus petits. Le recuit avant chaque série de réductions permet de grands pourcentages de réduction. Dans le procédé de tréfilage d'acier, le procédé de recuit est aussi appelé pâture (patenting).
Le tréfilage de fil est généralement effectué à froid, bien qu'il y ait certains cas où la barre/fil d'acier est tréfilé à chaud pour améliorer la ductilité. La lubrification de la filière est essentielle dans le tréfilage à froid pour obtenir une bonne finition de surface ainsi que pour maximiser la durée de vie de la filière.
Le tréfilage de fil implique l'étirement du métal à la forme requise, et en tant que tel est considéré comme un procédé de déformation plutôt que d'enlèvement de matière. Un avantage significatif du tréfilage est qu'il y a très peu de gaspillage de matériau. Cependant, ce bénéfice doit être mis en balance avec le coût élevé des filières et le besoin possible d'effectuer un recuit pour contrer l'écrouissage.
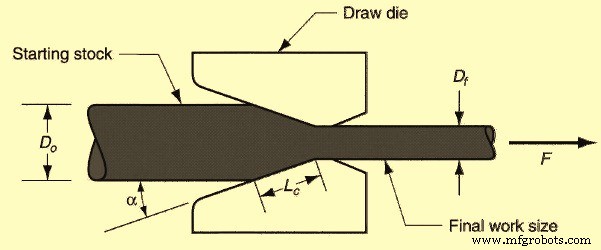
Le procédé de tréfilage est montré à la Fig. 1. Dans la figure, « Do » est le diamètre initial de la barre et « Df » est le diamètre après tréfilage. « F » est la force appliquée. « Alpha » est l'angle de la filière et « Lc » est la ligne de contact.
En tirant une barre ou un fil à travers une filière, la section transversale est réduite. Le pourcentage de réduction de surface (% r) est donné par l'équation suivante : « % r = 100 × (Ao – Af)/Ao » où « Ao » est la surface initiale et « Af » est la surface finale du fil/barre après tréfilage.
Procédé de tréfilage
Avant le tréfilage réel, le matériau à tréfiler est correctement préparé. Cela implique trois étapes : (i) recuit, (ii) nettoyage, et (iii) pointage. Le but du recuit est d'augmenter la ductilité du matériau de départ pour accepter la déformation pendant le tréfilage. Le recuit est aussi parfois nécessaire entre les étapes du tréfilage continu. Le nettoyage des barres à fil/ronds est requis pour prévenir l'endommagement de la surface de travail et de la filière de tréfilage. Il implique l'élimination des contaminants de surface (par ex. calamine et rouille) par décapage chimique ou grenaillage. Dans certains cas, la pré-lubrification de la surface de travail est accomplie après le nettoyage. Le pointage implique la réduction du diamètre de l'extrémité de départ des barres à fil/ronds pour qu'elles puissent être insérées à travers la filière de tréfilage pour commencer le procédé. Cela est généralement accompli par emboutissage, laminage, ou tournage. L'extrémité pointée des barres à fil/ronds est alors saisie par les mâchoires du chariot ou un autre dispositif pour initier le procédé de tréfilage.
Dans le cas du tréfilage de fil/barre en acier inoxydable, la surface de la barre à fil/rond est examinée d'abord. Cela est fait par des essais de traction et de dureté, et la mesure du diamètre. La préparation de surface est faite par décapage dans l'acide (aciers ferritiques et martensitiques) ou solutions basiques (aciers austénitiques). La peau préparée est ensuite enduite de lubrifiant. Le tréfilage à froid est effectué à travers des filières en diamant ou en carbure de tungstène jusqu'à ce que le diamètre désiré soit atteint. Le nettoyage de l'huile/lubrifiant est alors effectué et le fil est traité thermiquement (recuit à environ 1100 °C ou passe de peau supplémentaire).
Équipements de tréfilage
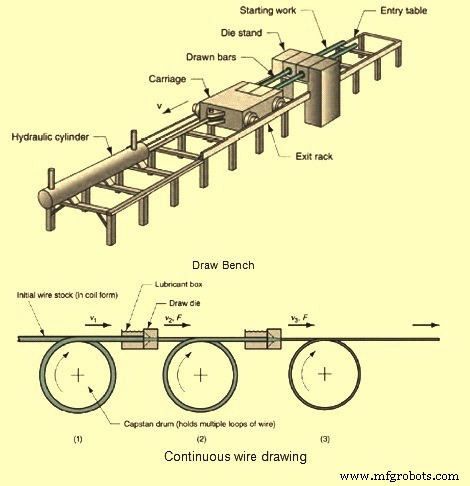
Le tréfilage de barres de plus grand diamètre est effectué sur des bancs de tréfilage qui consistent en une table d'entrée, un support de filière (qui contient la filière de tréfilage), un chariot, et un support de sortie. Le chariot est utilisé pour tirer le brut à travers la filière de tréfilage. Il est alimenté par des vérins hydrauliques ou des chaînes entraînées par moteur. Le support de filière est souvent conçu pour contenir plus d'une filière, de sorte que plusieurs barres peuvent être tirées simultanément à travers leurs filières respectives.
Le tréfilage de fil est fait sur des machines de tréfilage continues qui consistent en de multiples filières de tréfilage, séparées par des tambours d'accumulation entre les filières. Chaque tambour, appelé cabestan ou bloc, est entraîné par moteur pour fournir la force de traction appropriée pour tréfiler le brut de fil à travers la filière amont. Il maintient aussi une tension modeste sur le fil pendant qu'il passe à la filière de tréfilage suivante dans la série. Chaque filière fournit une certaine quantité de réduction dans le fil, de sorte que la réduction totale désirée est atteinte par la série. Selon l'acier à traiter et la réduction totale, le recuit du fil est parfois requis entre les groupes de filières dans la série.
Filières de tréfilage
La terminologie d'une filière typique utilisée pour le tréfilage de barre/fil est montrée à la Fig. 3. Une filière de tréfilage typique a quatre régions distinctives. Ces régions sont : (i) entrée, (ii) angle d'approche, (iii) surface de portance (terre), et (iv) relief arrière. La région d'entrée est généralement une bouche en forme de cloche qui ne contacte pas le travail. La forme de la cloche cause l'augmentation de la pression hydrostatique et favorise l'écoulement du lubrifiant dans la filière et prévient le rayage du fil/barre tréfilé et des surfaces de la filière. L'approche est où le procédé de tréfilage se produit. Elle est en forme de cône avec un angle (demi-angle) variant normalement d'environ 6 degrés à 20 degrés. L'angle approprié varie selon le matériau de la barre à fil/rond. La surface de portance, ou terre, détermine la taille du fil/barre tréfilé final. Elle produit une traînée de frottement sur le fil/barre et enlève aussi les dommages de surface dus à l'usure de la filière, sans changer les dimensions. Finalement, le relief arrière est la zone de sortie. Il est pourvu d'un angle de relief arrière (demi-angle) d'environ 30 degrés. Le relief arrière permet au matériau d'acier de se dilater légèrement quand le fil quitte la filière et minimise aussi l'abrasion si le tréfilage s'arrête ou la filière est hors alignement.
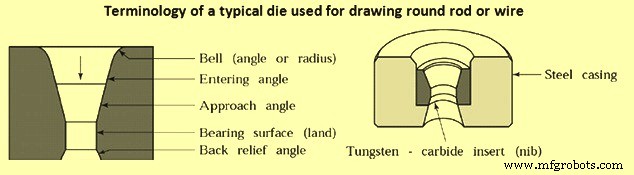
Les filières de tréfilage sont faites d'aciers à outils ou de carbures cimentés. Pour le tréfilage à chaud, des filières en acier moulé sont utilisées en raison de leur haute résistance à l'usure à températures élevées. Les filières pour les opérations de tréfilage de fil à haute vitesse utilisent fréquemment des inserts en diamant (synthétique et naturel) pour les surfaces d'usure. Le carbure cimenté est composé de carbures de titane, tungstène, nickel, molybdène et tantale. Les carbures cimentés sont les plus largement utilisés pour les filières de tréfilage en raison de leur résistance, ténacité et résistance à l'usure supérieures. Les filières en diamant sont utilisées pour le tréfilage de fil fin avec des diamètres allant de 2 micromètres à 1,5 mm. Elles sont soit faites d'un diamant monocristallin, soit sous forme polycristalline avec des particules de diamant dans une matrice métallique (compactes). Le diamant polycristallin est utilisé pour les filières de tréfilage de fil ont une durée de vie plus longue, une haute résistance à l'usure, au craquelage ou au portance. Les filières en carbure et en diamant sont typiquement utilisées comme inserts ou nibs, qui sont supportés dans un boîtier en acier.
Mécanique du tréfilage de fil
La déformation pendant le tréfilage fil/barre est influencée par un certain nombre de facteurs qui incluent la chimie de l'acier, l'angle d'approche, la lubrification, la vitesse de tréfilage, et la réduction comme les plus significatifs.
Bien que le fait que le volume n'est pas perdu pendant la déformation soit évident, c'est en fait un concept hautement utile qui forme la base pour analyser un certain nombre de problèmes de tréfilage. Une des applications les plus courantes implique la détermination de la vitesse du fil à différents postes et les vitesses de cabestan nécessaires à utiliser. Simplement énoncé, la constance du volume stipule que le débit volumétrique de fil entrant dans une filière doit être le même que celui en sortant. Parce que la section transversale est réduite pendant le tréfilage, il est nécessaire que le fil augmente en vitesse pour que le même débit volumétrique de matériau entre et sorte de la filière. Le débit volumétrique est défini comme la section transversale du fil multipliée par la vitesse du fil.
Dans le tréfilage multi-passes, la vitesse du fil sortant de chaque filière doit augmenter pour que le débit volumétrique de flux de métal soit égal à toutes les filières. Donc, les cabestans, ayant une vitesse angulaire égale à la vitesse du fil sortant, sont utilisés pour tirer le fil à travers la filière après chaque réduction. Si cela n'est pas fait, le fil casse à cause de la tension inégale du fil entre les filières.
Le diamètre du fil augmente à mesure que la filière de tréfilage s'use pendant le procédé. Donc, basé sur la constance du volume, la vitesse du fil diminue à mesure que la filière augmente en taille. Si la vitesse linéaire du cabestan de traction est adaptée à la taille du fil d'une filière neuve, la vitesse du cabestan devient plus rapide que la vitesse du fil à mesure que le diamètre du fil augmente. Cette vitesse accrue du cabestan applique une contrainte de traction élevée sur le fil, cassant fréquemment le fil. Donc, les cabestans dans les unités de tréfilage multi-passes sont conçus pour que le fil glisse sur le cabestan à mesure que la filière s'use et que la vitesse du fil diminue. Le glissement est facilité en limitant le nombre de tours autour du cabestan de traction et en mouillant les surfaces du fil et du cabestan avec du lubrifiant de tréfilage.
Bien qu'il semble que les forces et la puissance dans le tréfilage puissent être analysées en utilisant une simple traction, les conditions de déformation dans le fil sont, en fait, bien plus complexes en raison des forces de compression et de traînée générées par la surface de la filière. La force de tréfilage représente la force totale qui est requise pour être appliquée au bloc de filière pour surmonter le frottement à la surface de la filière et la résistance du matériau d'acier en déformation. Puisque la force de tréfilage est transmise par du matériau non supporté, la force de tréfilage doit être limitée pour prévenir toute déformation plastique de se produire en dehors de la filière. Ainsi, la contrainte d'élasticité du fil tréfilé représente une limite supérieure à la contrainte de tréfilage admissible. La pratique acceptée du tréfilage limite normalement la contrainte de tréfilage à 60 % de la limite d'élasticité du fil tréfilé. La contrainte de tréfilage est trouvée en divisant la force de tréfilage par la section transversale du fil tréfilé.
Bien qu'il apparaisse généralement que le travail ou l'énergie consommée à un poste de tréfilage donné est dicté par le matériau et la réduction prise, le montant réel nécessaire est considérablement plus élevé en pratique. Cela est dû aux inefficacités qui existent pendant la déformation, qui sont principalement gouvernées par l'angle d'approche. De telles inefficacités ne font aucune contribution utile à la réduction de la section transversale et servent généralement seulement à augmenter les besoins en énergie et à influencer négativement la qualité du fil/barre. Le travail total consommé à un poste de tréfilage peut être partitionné en trois composantes : (i) travail homogène utile requis pour réduire la section transversale, (ii) travail requis pour surmonter la résistance de frottement, et (iii) travail redondant (inhomogène) requis pour changer la direction de l'écoulement.
Le travail homogène est déterminé par le trait (réduction), et est essentiellement indépendant de l'angle d'approche. Le travail de frottement et le travail redondant, d'autre part, sont étroitement couplés à la géométrie de la filière et ont un effet opposé quand l'angle d'approche est changé. Sous des conditions normales de tréfilage, les pertes typiques sont de l'ordre de 20 % pour le travail de frottement et autour de 12 % pour le travail redondant.
Le travail redondant et le travail de frottement ont des effets néfastes sur les propriétés du fil en plus d'augmenter l'énergie nécessaire pour le tréfilage. Une conséquence est que les propriétés mécaniques ne sont pas homogènes à travers la section transversale du fil. Parce que les déformations redondantes et de frottement sont concentrées près de la surface du fil, des niveaux plus élevés d'écrouissage en résultent dans les couches de surface et sous-surface (analogue au laminage de peau) et sont supérieurs à la déformation qui résulte de la réduction de section transversale. Aussi, la déformation redondante a un effet néfaste sur la ductilité.
La ductilité est inversément liée à la déformation et donc, la déformation redondante agit aussi pour limiter le nombre de passes et la réduction maximale qui peut être prise avant le recuit. Même si cela ne mène pas à des problèmes dans le tréfilage, la perte résultante en ductilité peut mener à la fracture dans les procédés de formage subséquents tels que le pliage et l'emboutissage à froid.
Les couches à la surface du fil/barre subissent habituellement non seulement un changement de section transversale, mais elles se déforment aussi en cisaillement à cause de la traînée présentée par la surface de la filière. Même pour des surfaces de filière hautement polies et une lubrification hydrodynamique, une certaine quantité de travail de frottement est toujours présente. Le travail de frottement domine aux faibles angles de filière où la traînée de surface est augmentée comme résultat d'une longueur de contact plus élevée dans la zone d'approche pour une réduction donnée. Le travail de frottement peut être diminué en utilisant un angle d'approche plus grand et, dans une moindre mesure, en améliorant la lubrification ou la condition de surface de la filière. Bien que les forces de frottement soient aussi liées à la charge de la filière, normalement peu d'effort est fait pour contrôler le frottement en limitant la réduction car cela nécessite des postes supplémentaires. Au lieu de cela, la pratique normale est d'optimiser l'angle d'approche et l'efficacité de la lubrification.
Quand le fil entre dans la zone d'approche d'une filière de tréfilage, les couches de matériau près de la surface subissent une déformation due à la réduction de surface et au changement de direction d'écoulement, c.-à-d., se pliant pour se conformer au changement de direction allant de la zone d'approche dans la zone de portance de la filière. La déformation redondante, comme la déformation de frottement, n'est pas uniformément distribuée sur le fil et est normalement au maximum à la surface avec une augmentation correspondante de dureté. La déformation redondante est favorisée par des angles de filière plus grands puisque le matériau plus loin de la ligne centrale subit un changement de direction plus net que le matériau près de la ligne centrale et expérimente donc des niveaux plus élevés de distorsion. La déformation redondante influence le niveau de contraintes résiduelles dans le fil tréfilé. À mesure que l'angle d'approche est augmenté, le gradient de déformation entre la surface et la ligne centrale augmente aussi. Cela mène à des contraintes de traction progressivement plus élevées à la surface et des contraintes de compression au cœur. L'effet inverse se produit pendant le tréfilage, et des éclatements centraux (centre bursts) peuvent se développer à cause des niveaux élevés de contraintes de traction générées dans le cœur du fil.
La sélection de l'angle de filière approprié est cruciale pour le succès de toute opération de tréfilage. Basé sur le fait que le travail de frottement augmente avec la diminution de l'angle de filière et le travail redondant augmente avec l'augmentation de l'angle de filière, un angle d'approche optimal doit exister. L'angle d'approche optimal minimise à la fois le travail de frottement et le travail redondant et, par conséquent, la force de tréfilage. En plus de minimiser les exigences de force, l'angle de filière optimal fournit aussi une qualité et finition de surface améliorées.
La géométrie de la partie travaillée (zone d'approche) d'une filière est un facteur clé dans le tréfilage. Cette géométrie peut être définie par le facteur delta, qui est le rapport de l'arc de cercle couvrant les milieux de la face de la filière à la longueur de contact entre le fil/barre et la filière. De faibles valeurs delta (petit demi-angle ou réduction de surface plus élevée) indiquent des effets de frottement plus importants et un échauffement de surface dû à un contact plus long du fil/barre dans la zone d'approche. Des valeurs delta plus élevées (grand demi-angle ou réduction de surface plus faible) sont indicatives de niveaux accrus de déformation redondante et de durcissement de surface dû à un changement de direction excessif pendant l'écoulement à travers la filière. Un delta élevé résulte souvent en une plus grande tendance à la formation de vides et à l'éclatement central. Des valeurs delta de 1,50 fonctionnent bien dans de nombreuses opérations de tréfilage commerciales, tandis que les facteurs delta en excès de 3,0 doivent être évités en général.
Les filières de tréfilage peuvent extraire seulement une petite quantité de chaleur, donc une attention appropriée doit être portée au refroidissement inter-passes, particulièrement aux stades ultérieurs des réductions. Bien qu'une partie de la chaleur soit transférée à la filière, la plupart reste dans le fil et les tentatives d'utiliser le refroidissement de la filière pour réduire la température du fil se sont avérées largement infructueuses. Diverses études sur l'efficacité du refroidissement de la filière ont trouvé qu'une filière retire typiquement moins de 5 % à 20 % de la chaleur générée dans le fil. Cela est dû au fait qu'une zone donnée du fil est en contact avec la surface de la filière seulement pour quelques millièmes de seconde. Même si la filière est censée enlever seulement une chaleur minimale du fil, les températures de la filière ne peuvent pas être négligées, et le refroidissement du boîtier de la filière est souvent nécessaire. Cela est particulièrement vrai quand des inserts en carbure sont utilisés dans un boîtier en acier en raison de la grande différence des coefficients de dilatation thermique.
Une bonne règle empirique pour l'augmentation de température par passe en tréfilage sec (autre que la première filière) est de 60 °C à 80 °C pour les aciers doux et 100 °C à 160 °C pour les aciers à haut carbone. Ces valeurs sont divisées par deux pour le tréfilage humide. Les trois modes de refroidissement du fil utilisés normalement sont : (i) refroidissement direct où l'eau ou le fluide de refroidissement est pulvérisé sur le fil sortant de la filière ou sur le cabestan de reprise, (ii) refroidissement indirect où l'eau ou le fluide de refroidissement est pulvérisé sur le boîtier de la filière ou est circulé à l'intérieur du boîtier de la filière ou du bloc de reprise, et (iii) souffle d'air où l'air forcé frappe le fil sur le bloc ou le cabestan.
Le refroidissement inter-passes emploie souvent le refroidissement direct à l'eau sur le fil sortant d'une filière de tréfilage, et utilise la chaleur résiduelle dans le fil pour enlever le dernier de l'eau par évaporation. Le refroidissement direct combiné avec le refroidissement interne du bloc peut amener la température du fil en dessous de 120 °C, qui est une température de départ raisonnable pour la prochaine réduction. Il est important de prévenir l'oxydation et l'encrassement des surfaces internes des blocs pour maintenir un bon transfert de chaleur entre le fil chaud et l'eau de refroidissement. Les moyens efficaces de refroidissement du fil tréfilé (i) assurent que le fil entre dans la filière aussi froid que pratique, (ii) évitent les réductions lourdes, (iii) emploient la meilleure lubrification possible, (iv) envisagent l'utilisation de traction arrière (back pull), (v) augmentent les intervalles de temps entre les réductions, (vi) augmentent le nombre de tours sur le bloc, et (vii) augmentent le diamètre du bloc.
Deux variables primaires qui contrôlent la durée de vie de la filière sont la pression et la température. La pression agissant sur la filière dans le tréfilage est bien plus faible que celle trouvée dans d'autres opérations de formage à froid. Donc, la température est souvent un facteur bien plus critique dans le contrôle de la durée de vie de la filière. Bien qu'il semble logique que l'usure se produise uniformément le long de la zone d'approche, ce n'est pas le cas en pratique. L'usure maximale (mesurée en perte de volume) se produit normalement au point où le fil/la barre contacte initialement la filière. Là, un cratère annulaire profond se forme, qui est normalement connu sous le nom d'« anneau d'usure » (wear ring). Le cerclage (ringing) est dû au plan d'impact du fil/barre sur la filière qui oscille autour d'une position moyenne à cause des irrégularités de taille et de vibration du fil. En résultat, une zone étroite de l'alésage de la filière est soumise à une charge cyclique avec une éventuelle défaillance sous-cutanée par fatigue.
Une fois qu'un anneau d'usure se développe, une déformation peut se produire avant le point de contact dans la filière de tréfilage. Cela s'appelle « bombage » (bulging) et résulte du refoulement ou du bourrage des régions près de la surface du fil au moment où le contact est fait à l'emplacement de l'anneau d'usure dans la filière. Le bombage se produisant au point initial de contact dans le gorge de la filière limite l'entrée du lubrifiant dans la filière et accélère l'usure de la filière. Des quantités moindres d'usure se produisent le long de la longueur de contact de la zone d'approche, bien qu'ici aussi l'usure ne soit pas uniforme et résulte souvent en une surface d'usure ovale plutôt que circulaire.
Les fils glissant contre la zone de travail d'une filière de tréfilage causent l'usure de la filière, de sorte que l'usure dépend de la surface du fil, et par conséquent de la longueur du fil, passant à travers une filière de tréfilage. Souvent, la durée de vie de la filière est mesurée en termes de poids de fil tréfilé ou de temps de tréfilage. Cependant, de telles mesures doivent être converties en longueur de fil tréfilé pour obtenir une indication fondamentale de l'usure de la filière. Donc, une mesure pratique de la durée de vie de la filière est la longueur moyenne de fil tréfilé par unité d'augmentation du diamètre de la filière. Comme règle générale, les aciers ayant une limite d'élasticité élevée sont plus résistants à l'usure. Cependant, des études récentes ont montré que la dureté de la filière ne contrôle pas l'usure de la filière, c.-à-d., l'augmentation de la dureté du matériau de la filière ne mène pas à une augmentation substantielle de la durée de vie de la filière.
Défauts de tréfilage
Les défauts dans le fil/la barre tréfilée peuvent être dus soit aux défauts dans le matériau de départ (replis, éclats et creux) ou peuvent être introduits par le procédé de déformation.
Les défauts typiques dans un fil/une barre tréfilée sont la fissuration centrale. Le défaut d'éclatement central ou fissuration (cupping) se produit pour de faibles angles de filière à de faibles réductions. Les fissures centrales peuvent se produire dans les produits tréfilés dus à un angle de filière plus grand, une réduction plus faible par passe, et le frottement, etc. Un autre type majeur de défaut dans le tréfilage est les replis (seams), qui sont des rayures ou plis longitudinaux dans le matériau. Les replis peuvent s'ouvrir pendant les opérations de formage subséquentes (telles que le bourrage, l'emboutissage, le filetage par laminage, ou le pliage de la barre ou du fil), et ils peuvent causer de sérieux problèmes de contrôle qualité. Divers autres défauts de surface (tels que rayures et marques de filière) peuvent aussi résulter d'une sélection inappropriée des paramètres de procédé, d'une mauvaise lubrification, ou d'une mauvaise condition de la filière.
Parce que les matériaux tréfilés subissent une déformation non uniforme pendant le tréfilage, les produits tréfilés à froid ont généralement des contraintes résiduelles. Pour des réductions légères, telles que seulement quelques pourcents, les contraintes résiduelles longitudinales de surface sont compressives (tandis que le volume est en tension) et la vie en fatigue est ainsi améliorée. Inversement, des réductions plus lourdes induisent des contraintes de traction en surface (tandis que le volume est en compression). Les contraintes résiduelles peuvent être significatives dans la cause de la fissuration par corrosion sous contrainte de la pièce au fil du temps. De plus, elles causent le gauchissement du composant si une couche de matériau est ensuite enlevée, telle que par refendage, usinage, ou rectifiage.
Les barres qui ne sont pas suffisamment droites (ou sont fournies en bobine) peuvent être redressées en les faisant passer à travers un arrangement de cylindres placés à différents axes.
Processus de fabrication
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Choix du site idéal pour une aciérie greenfield : guide complet
- CONARC : Fusion Convertisseur et Four à Arc Électrique pour une Production d'Acier Supérieure
- Brasage à l'Argent : Procédé, Matériaux et Applications
- Matériaux en acier et outils de poinçonnage : résistance, durabilité et performance
- Optimiser la performance poinçon-matrice avec des grades d'acier à outils premium
- Électroérosion (EDM) : Différences Clés entre Enfonçage et Fil, et Applications Pratiques
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables
- Guide étape par étape de l'assemblage de faisceaux de câbles et fils