



Acier à outils SKD11 : Propriétés, traitement thermique et performances
L'acier à moules SKD11 est un acier à outils japonais. Dureté après traitement thermique : HRC 58–60. C'est un acier à outils à haute teneur en carbone et chrome. Après traitement, il a haute dureté, bonne rectifiabilité, forte trempabilité, bonne stabilité dimensionnelle. Bonne usinabilité, carbures fins et uniformisés, grâce à l'ajout spécial de molybdène et vanadium, pas de risque de fissuration à la trempe.
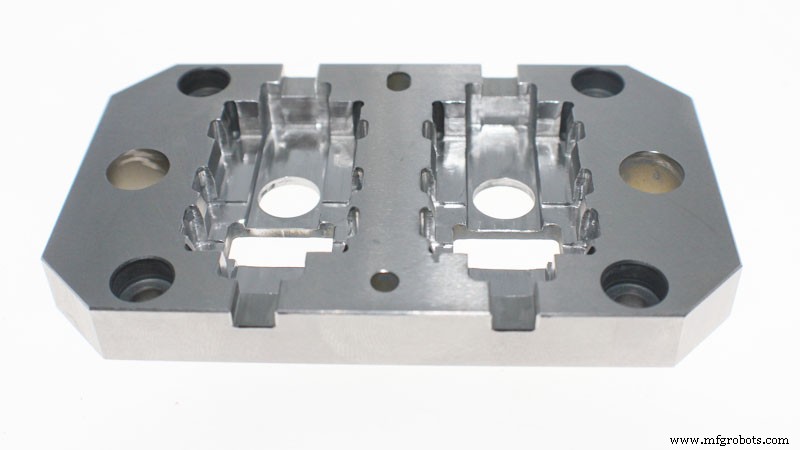
Performances spécifiques du SKD11
- A) Haute résistance et ténacité à chaud, bonne résistance à l'usure, facile à couper ;
- B) Acier à moules travail à froid avec bon équilibre résistance, ténacité, résistance chaleur ;
- C) Affinage par dégazage sous vide, qualité interne extrêmement propre ;
- D) Bonne usinabilité ;
- E) Bonne trempabilité, refroidissement à l'air durcit, pas de risque fissuration trempe ;
- F) Déformation traitement thermique très faible, écart trempe très faible. Idéal pour moules précision ;
- G) Excellente résistance usure, idéal pour moules d'emboutissage aciers rouillés ou haute dureté ;
- H) Bonne ténacité ;
- I) Durée de vie moule plus longue, performances plus stables ;
- J) Facile à traiter, faible déformation traitement thermique.
Applications
Tôles ≤ 6 mm, moules d'emboutissage haute efficacité. Moules de poinçonnage, estampage, ciseaux divers, lames rapportées, lames travail bois, moules filetage par roulement, curseurs résistants usure, moules d'emboutissage à froid, moules résine thermodurcissable, calibres haute précision, autres moules d'étirage profond et extrusion à froid.
Comment utiliser le SKD11 (référence uniquement)
- État « trempe + revenu »
- « Trempe + traitement cryogénique + revenu » (pour haute précision et stabilité dimensionnelle)
- « Trempe + revenu + nitruration » (pour haute dureté surface)
- Traitement cryogénique : pour dureté max et stabilité dimensionnelle, moule cryogénisé -70 à -80 °C immédiatement après trempe, maintenu 3–4 h, puis revenu. Dureté après cryogénie = 1–3 HRC supérieure au traitement conventionnel. Pour pièces forme complexe et grand changement dimensionnel, cryogénie peut causer fissures.
- Nitruration : après nitruration moule/pièce, couche durcie haute dureté et certaine résistance corrosion en surface.
- Après nitruration 525 °C, dureté surface ≈ 1250 HV. Influence temps nitruration sur couche : Temps (h) 20/30/60 → Profondeur (mm) 0,25/0,30/0,35
- Après nitrocarburation douce 570 °C, dureté surface ≈ 950 HV. Généralement 2 h nitrocarburation → profondeur couche durcie 10–20 µm. Risque fissures meulage sur blanks moules ou état revenu basse température. Pour prévenir : avance meulage faible, passes multiples, bon refroidissement eau.
En filerie (électroérosion) pour moules forme complexe/grande taille, fissures souvent sur dernier passage.
Pour prévenir : trempe gaz + revenu haute température pour réduire contrainte traitement thermique, ou pré-usinage cavité sur blank moule.
Traitement thermique
Trempe : préchauffe 700–750 °C, puis 1000–1050 °C, refroidissement air calme. Si épaisseur > 6 pouces, mieux 980–1030 °C, trempe huile. Revenu : 150–200 °C, maintien, refroidissement air. Dureté : > HRC 61. Recuit : 800–850 °C, maintien 1–3 h, refroidissement lent four. Forge : 900–1050 °C.
Composition chimique
- C : 1,40–1,60
- Si : 0,40
- Mn : 0,50
- Cr : 11,00–13,00
- Mo : 0,80–1,20
- V : 0,30
Processus de fabrication
- Le Traitement Thermique Expliqué : Procédés, Méthodes et Avantages
- Matériaux en acier et outils de poinçonnage : résistance, durabilité et performance
- Durabilité accrue : traitement thermique sous vide pour poinçons et matrices
- Comprendre les grades d'acier à outils : propriétés et applications
- Solutions de poinçonnage et matrices de précision pour matériaux en feuille et outillage
- Optimiser le traitement thermique pour composants métalliques usinés CNC
- Traitement thermique des métaux non ferreux : revenu de solubilisation, nitruration et plus
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables
- Les trois étapes essentielles du traitement thermique expliquées