



Services Professionnels de Trempe de Surface pour Fabrications en Acier – Amélioration de la Durabilité et des Performances
Le processus de trempe de surface est très important pour nos produits dans l'ensemble de l'industrie, tels que la machinerie, l'électronique, les équipements médicaux, l'aérospatiale, le pétrole et le gaz. Nous produisons de nombreux produits et effectuons finalement diverses tâches. De nombreuses applications nécessitent principalement une dureté ou une résistance élevée en surface, et les contraintes de service complexes exigent généralement non seulement une surface dure et résistante à l'usure, mais aussi une résistance et une ténacité du cœur pour résister aux contraintes d'impact.
Deux Procédés Généraux Pour les Caractéristiques Clés
Pour obtenir ces différentes caractéristiques, deux méthodes générales sont utilisées :
1) Modifier la composition chimique de la surface avant ou après la trempe et le revenu. Les procédés utilisés incluent la cémentation, la nitruration, la cyanuration et la carbonitruration.
2) Durcir uniquement la couche de surface par le processus de chauffage et de trempe. Les méthodes les plus courantes utilisées pour le durcissement de surface sont la trempe à la flamme et la trempe par induction.
Voici une analyse approfondie du traitement de durcissement de surface
Procédé de Cémentation
En chauffant la pièce dans un milieu carboné, le carbone est diffusé vers la surface de la pièce à une profondeur contrôlée. La profondeur de cémentation résultante (généralement appelée profondeur de cémentation) dépend du potentiel de carbone du milieu utilisé et du temps et de la température du traitement de cémentation. L'acier le plus approprié pour la cémentation afin d'augmenter la ténacité est l'acier à teneur en carbone suffisamment faible (généralement moins de 0,3 %). La plage de température de cémentation est de 1550 à 1750 °F (843 à 954 °C), et la température et le temps sont ajustés pour obtenir diverses profondeurs de surface. Le choix de l'acier, la trempabilité et le type de trempe dépendent de la taille de la section, de la dureté du cœur requise et des exigences de service.
Les Trois Technologies de Cémentation Les Plus Couramment Utilisées
Cémentation liquide
Chauffer l'acier dans du cyanure de baryum ou de sodium fondu. En plus du carbone, la caisse absorbe également un peu d'azote, augmentant ainsi la dureté de surface.
Cémentation en boîte
Cela se fait en scellant le matériau carboné solide et l'acier dans un récipient hermétique. Puis en chauffant.
Cémentation gazeuse
Ce procédé consiste à chauffer l'acier dans un gaz contenant une teneur en carbone spécifique. Lorsqu'il est utilisé, la teneur en carbone peut être strictement contrôlée.
En utilisant l'une de ces méthodes, il est possible de tremper la pièce sans la réchauffer après le cycle de cémentation, ou de la laisser refroidir à l'air puis de la réchauffer à la température d'austénitisation avant la trempe.
La profondeur de la caisse peut être modifiée pour s'adapter aux conditions de charge en service. Cependant, les caractéristiques de maintenance exigent souvent que seules certaines zones de la pièce doivent être durcies en surface. Couvrir les zones à ne pas cémenter, avec un placage de cuivre ou une couche de pâte commerciale, permet au carbone de pénétrer uniquement dans les zones exposées. Une autre méthode consiste à cémenter toute la pièce, puis à l'usiner avant le durcissement pour enlever la caisse dans la zone sélectionnée.
Nitruration
Nous effectuons ce processus en chauffant des pièces en acier dans la plage de température de 900 °F à 1150 °F dans de l'ammoniac et de l'ammoniac décomposé. La formation de nitrure permet la formation d'une caisse mince et dure. Pour que ce processus réussisse, il doit y avoir des éléments avec de fortes capacités de formation de nitrure dans l'acier. Ces éléments incluent le chrome, le molybdène et des grades d'acier spéciaux non standard contenant de l'aluminium. De plus, l'avantage principal de ce processus est que nous pouvons effectuer la trempe, le revenu et l'usinage avant la nitruration. C'est parce qu'une petite quantité de déformation se produit pendant le processus de nitruration.
Procédé de Cyanuration
Ce processus nécessite de chauffer les pièces dans un bain de cyanure de sodium fondu à une température légèrement au-delà de la plage de transformation, et de les tremper ensuite pour obtenir une dureté mince.
Carbonitruration
Ce processus est similaire à la cyanuration. La différence est que l'absorption de carbone et d'azote se fait en chauffant les pièces dans une atmosphère gazeuse contenant des hydrocarbures et de l'ammoniac. Pour les pièces à tremper, la température utilisée est de 1425-1625 °F (774 à 885 °C), et si la trempe liquide n'est pas requise, la température de 1200-1450 °F (649 à 788 °C) peut être utilisée à une température plus basse.
Trempe à la Flamme
Le processus implique un chauffage rapide en exposant directement les pièces en acier à une flamme nue de gaz à haute température. Nous chauffons la surface à une température au-dessus de la plage de transformation, puis la soumettons à un certain degré de refroidissement pour la durcir complètement. La teneur en carbone de notre acier trempé à la flamme est entre 0,30-0,60 %. Nous pulvérisons l'agent de trempe sur la surface à une courte distance de la flamme de chauffage. Un revenu immédiat est requis, et peut être effectué dans un four conventionnel ou par un processus de revenu à la flamme selon la taille et le coût de la pièce.
Trempe par Induction
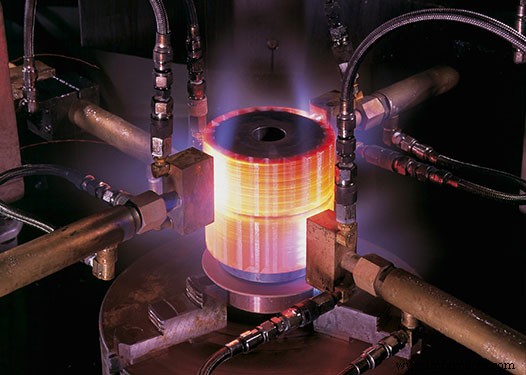
Ce processus est quelque peu similaire au processus de trempe à la flamme, la principale différence étant que le courant à haute fréquence entoure la pièce en acier à durcir. Par conséquent, la profondeur de chauffage dépend de la fréquence, de la conductivité thermique de la surface et de l'étendue du chauffage de la surface. Nous trempons les pièces en pulvérisant de l'eau à intervalles appropriés. Par conséquent, dans certains cas, nous trempons les pièces à l'huile en les immergeant dans un bain d'huile après avoir atteint une certaine température.
Si vous avez des pièces usinées nécessitant un traitement de durcissement, vous pouvez nous envoyer les dessins et nous pouvons fournir la fabrication de pièces usinées et le traitement de durcissement.
Processus de fabrication
- Optimisation du collage adhésif : stratégies de traitement de surface pour composites thermodurcissables et thermoplastiques
- Choix du site idéal pour une aciérie greenfield : guide complet
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Procédé CAS-OB : métallurgie secondaire avancée avec traitement à l'argon et à l'oxygène
- Techniques de Finition Essentielles pour Composants Usinés de Précision — Partie 2
- Traitements de surface avancés pour pièces usinées de précision aéronautiques
- Services de rectification de surface de précision : processus expert et qualité
- Optimiser le traitement thermique pour composants métalliques usinés CNC
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables