



Optimisation du collage adhésif : stratégies de traitement de surface pour composites thermodurcissables et thermoplastiques

Le traitement de surface — impliquant une méthode de traitement, d'abrasion ou de nettoyage d'une surface de pièce ou de matériau — peut être essentiel pour obtenir les propriétés nécessaires à un collage adhésif, un revêtement ou même une peinture réussis. Cependant, certaines méthodes sont plus efficaces que d'autres pour certains matériaux.
Selon Giles Dillingham, PDG et scientifique en chef chez BTG Labs (Cincinnati, Ohio, États-Unis), le traitement de surface des matériaux pour le collage, le revêtement ou l'étanchéité doit accomplir trois choses :
- Nettoyage : Cela signifie réduire la quantité de contaminants néfastes sur la surface à un niveau où un contact intime (niveau moléculaire) de l'adhésif avec la surface est atteint. Tout ce qui empêche ce contact est un contaminant qui doit être éliminé ou réduit à un niveau non menaçant par un nombre quelconque de techniques de nettoyage.
- Activation : La surface propre doit être chimiquement assez active pour former des liaisons chimiques primaires ou secondaires avec l'adhésif. Une surface propre qui est chimiquement inerte ne peut pas former les liaisons chimiques nécessaires pour une adhérence structurelle forte et fiable.
- Stabilisation : La surface doit être résistante à la dégradation (généralement oxydation) lorsqu'elle est exposée à l'environnement de service. La propreté et l'activité chimique de la surface doivent être maintenues jusqu'à l'opération réelle de collage ou de revêtement.
L'importance relative de ces trois aspects du traitement de surface dépend de la classe de matériau considérée, selon Dillingham. Par exemple, les métaux ont des énergies de surface très élevées, ce qui signifie que les surfaces sont hautement réactives chimiquement et se contaminent rapidement. Le traitement de surface pour les métaux se concentre sur le nettoyage et la création d'un oxyde stable. Pour les matériaux composites, une approche différente est nécessaire pour un collage et un revêtement réussis, car les polymères thermodurcissables et thermoplastiques ont des énergies de surface relativement faibles et, par conséquent, ne se contaminent pas aussi facilement que les métaux et sont relativement stables lors de l'exposition environnementale. Cependant, ces mêmes caractéristiques rendent les adhésifs moins susceptibles de coller aux composites. En conséquence, le traitement de surface des composites se concentre généralement sur le deuxième facteur listé ci-dessus : augmenter l'énergie de surface pour qu'une liaison forte puisse être formée avec un adhésif.
Détermination de l'énergie de surface
Bien que généralement faibles, les énergies de surface peuvent varier selon les matériaux et pièces composites, et les traitements de surface varient en conséquence. Selon Dillingham, la capacité d'évaluer rapidement et quantitativement l'énergie de surface d'un objet ou matériau est la première étape importante pour concevoir, mettre en œuvre ou comprendre le traitement de surface correct.
Il existe plusieurs approches pour tester l'énergie de surface ; une technique populaire que BTG Labs utilise souvent implique la mesure de l'angle de contact formé par une goutte de fluide sur la surface de test. Dans cette méthode, si le liquide forme des perles au contact avec la surface, cela indique qu'il n'est pas attiré par la surface. Probablement, un adhésif ou une peinture ne sera pas fortement attiré par cette surface non plus, et l'adhérence sera médiocre. La contamination est une cause pour qu'une surface repousse une goutte de liquide de cette façon.
Cependant, si le liquide s'étale facilement au lieu de former des perles, cela indique que la surface attire fortement le liquide. Une telle surface a une énergie chimique élevée et adhérera généralement bien à un adhésif. Dillingham note que la contamination avec un surfactant, comme du savon, fera aussi s'étaler les liquides sur une surface, mais que l'humectabilité induite par le surfactant peut être facilement distinguée par la vitesse à laquelle le liquide s'étale.
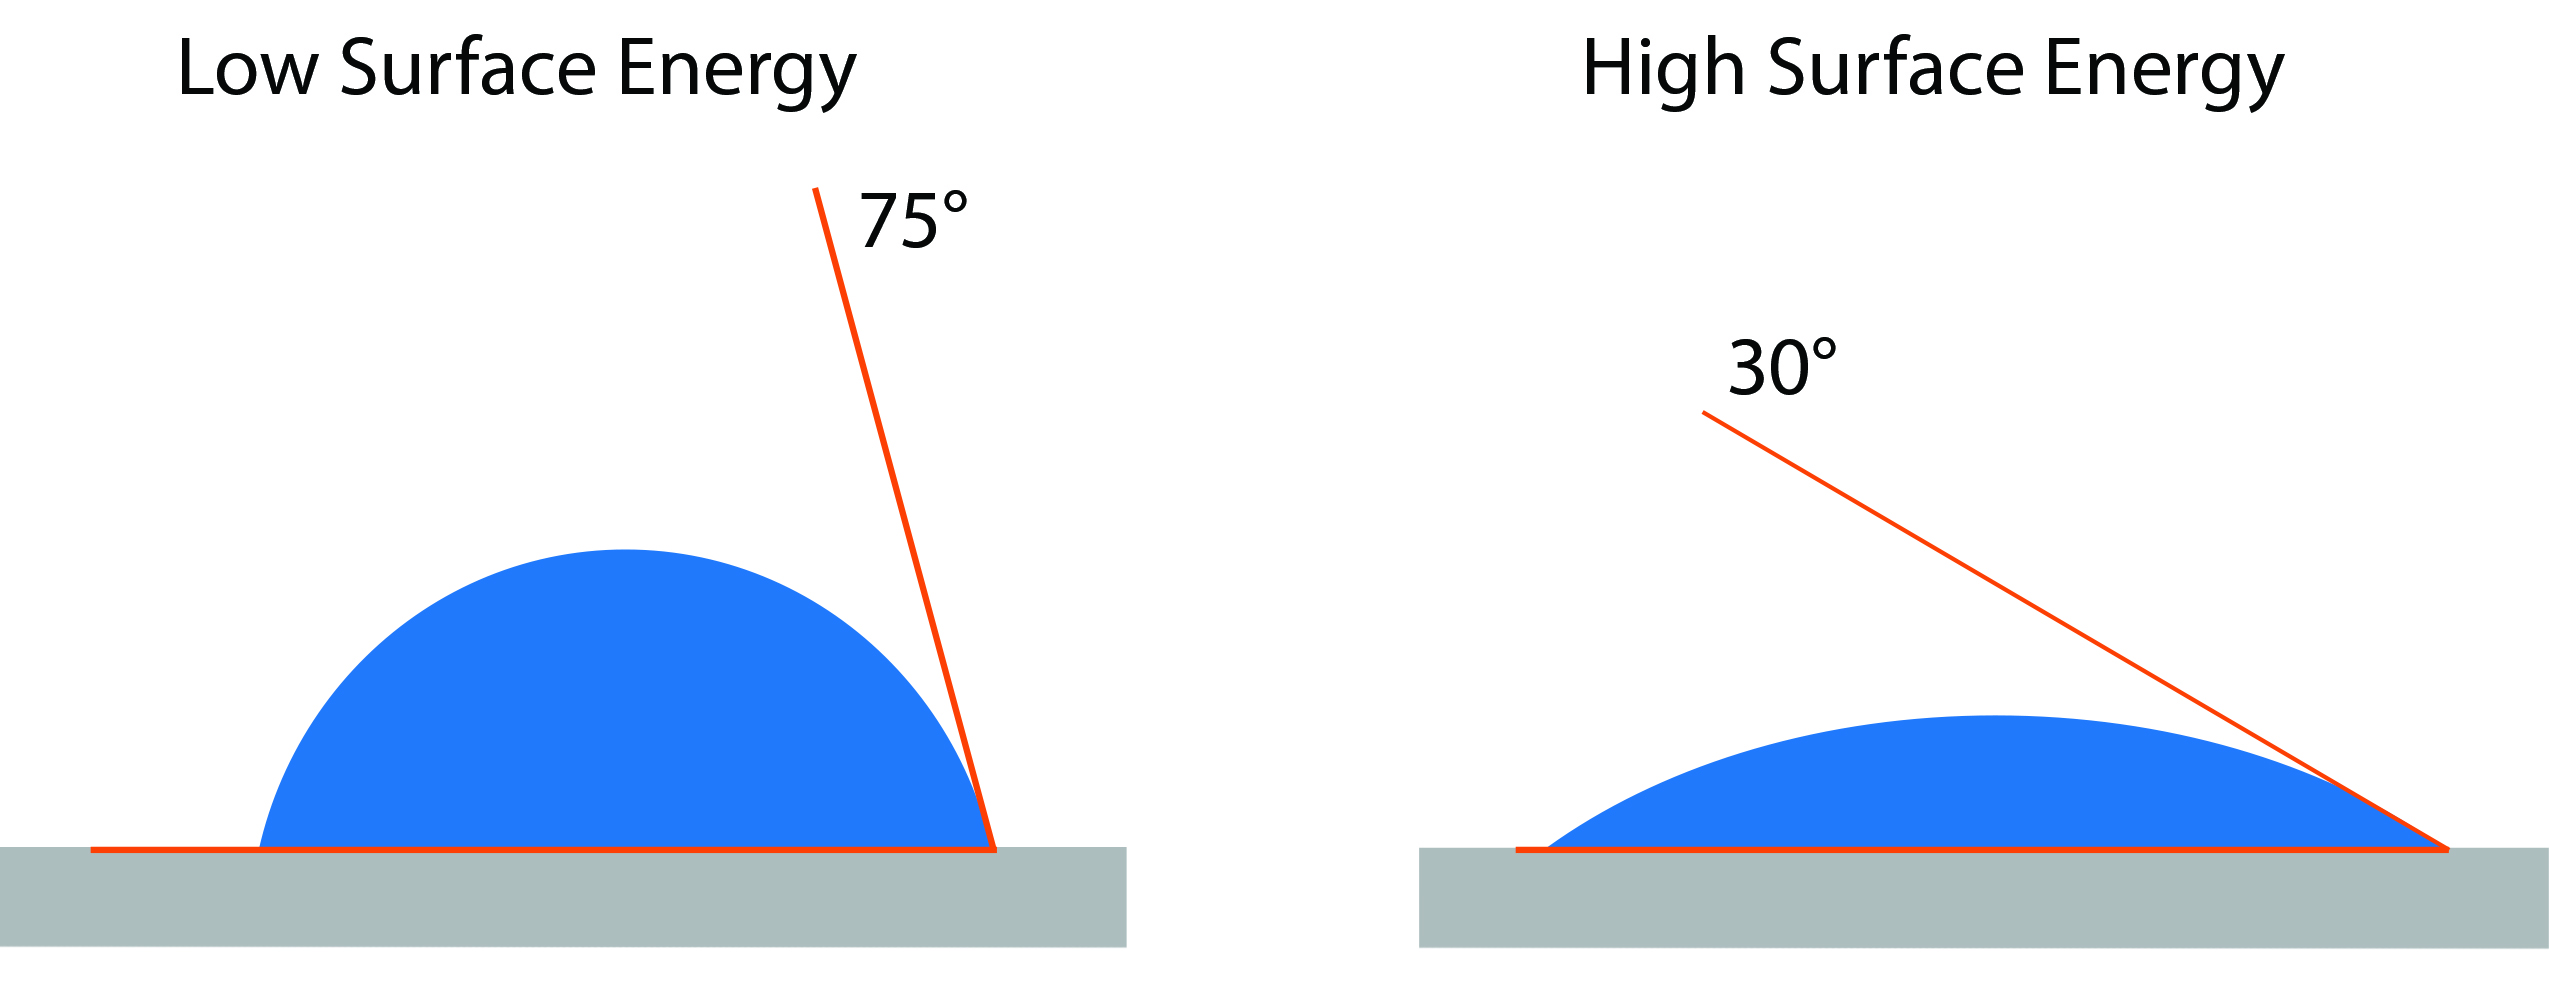
L'angle entre une goutte de liquide et la surface — en d'autres termes, l'angle de contact (voir image à gauche) — met une valeur sur l'attraction de la surface pour le liquide. Plusieurs facteurs déterminent quel devrait être l'angle de contact cible pour une bonne liaison adhésive sur une surface donnée, y compris si l'adhérence est évaluée via un joint à cisaillement par recouvrement ou un double cantilever beam (DCB). Généralement, de faibles angles de contact (de 0 degrés à ~30-40 degrés) indiquent une surface propre, à haute énergie, qui établira une bonne adhérence aux adhésifs et peintures ; des angles élevés (60-90 degrés ou plus) indiquent une surface à basse énergie ou contaminée qui sera généralement difficile à coller. Un angle de contact dans la plage 40-60 degrés est moins clair : cela peut indiquer une surface moins prévisiblement propre et prête au collage qu'une surface avec un angle de contact plus bas, mais qui n'est pas aussi certaine de créer des liaisons faibles qu'une surface produisant des mesures d'angle de contact au-dessus de cette plage.
Thermodurcissables vs thermoplastiques
Les composites thermodurcissables (tels que époxys, polyimides, bismaleimides) et les composites thermoplastiques (tels que PAEK, PEEK, PEKK et polysulfure de phénylène) ont des caractéristiques de surface différentes et nécessitent différentes stratégies de préparation de surface.
Dans certains cas, Dillingham dit que les résines thermodurcissables peuvent bénéficier de films de surface conçus pour augmenter la réactivité chimique de la surface composite. Ces surfaces montrent généralement des angles de contact à l'eau dans la plage de 30 degrés après enlèvement du peel ply et sont généralement collables. Dans d'autres cas où la surface polymère est particulièrement non réactive, les angles de contact à l'eau sont autour de 50-60 degrés, et des traitements de surface peuvent être nécessaires pour une bonne adhérence.
Une autre technique de traitement de surface qui a eu du succès avec les composites thermodurcissables est l'abrasion, effectuée manuellement ou par grenaillage. Selon Dillingham, l'abrasion fonctionne car les résines de matrice thermodurcissables sont des polymères fragiles qui se fracturent sous l'abrasion par rupture réelle des chaînes polymères pour créer une surface chimiquement active. Cette surface peut réagir avec un adhésif pour former une interface forte et stable. Selon la composition chimique du polymère thermodurcissable, l'abrasion peut réduire l'angle de contact à l'eau de 10 degrés ou plus, ce qui peut suffire pour un bon collage.
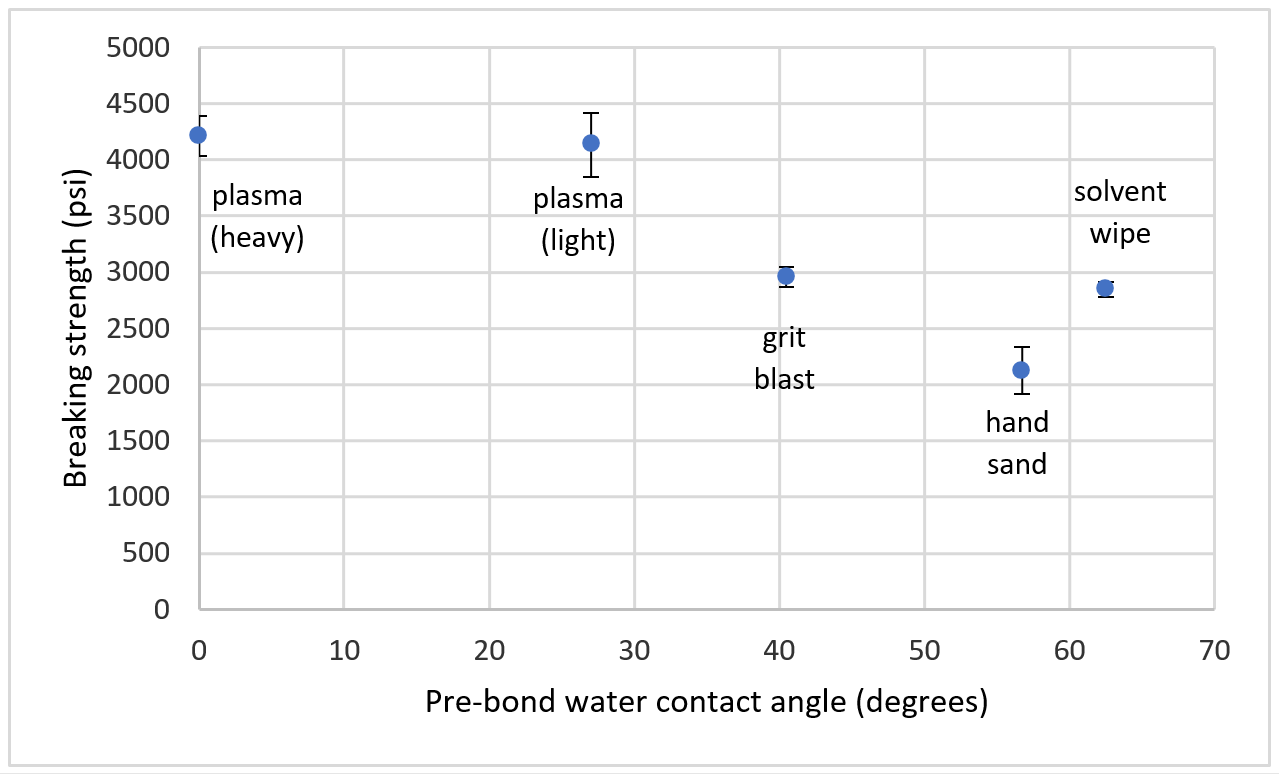
Cependant, les polymères thermoplastiques se comportent différemment des polymères thermodurcissables. Parce que les chaînes polymères ne sont pas verrouillées dans un réseau rigide par réticulation, Dillingham dit qu'elles ont tendance à s'écouler — en d'autres termes, à se déformer platiquement — sous l'abrasion, plutôt que de se fracturer. Bien qu'un composite thermoplastique abrasé puisse être rugueux, il reste chimiquement inerte et incapable d'établir une bonne liaison avec un adhésif, un revêtement ou un scellant. De plus, les angles de contact à l'eau sur ces surfaces ne changent généralement pas significativement avec l'abrasion. Pour les composites thermoplastiques, les traitements plasma peuvent être une méthode efficace pour augmenter les énergies de surface. La figure ci-dessus montre la résistance du joint à recouvrement (axe vertical) versus angle de contact (axe horizontal) pour PEKK collé avec film adhésif Solvay 377S. Selon les données, l'essuyage au solvant, le ponçage manuel et le grenaillage n'ont pas amélioré la résistance du joint dans ce cas, tandis que les traitements plasma ont augmenté la résistance de >30 %. De plus, les échantillons traités au plasma ont cassé de manière cohésive dans l'adhésif, tandis que les autres échantillons ont cassé au moins partiellement à l'interface entre l'adhésif et le substrat.
Des liaisons adhésives fortes et fiables adaptées à des fins structurelles sont réalisables entre la plupart des matériaux structurels, conclut Dillingham. Cependant, les traitements de surface qui fonctionnent bien pour une classe de matériau peuvent ne pas être appropriés pour une autre ; les traitements de surface doivent être conçus en tenant compte des caractéristiques chimiques spécifiques du substrat et de l'adhésif. La plupart des applications pour composites thermoplastiques nécessitent des traitements qui augmentent l'énergie de surface à un degré encore plus élevé que pour les composites thermodurcissables, donc les traitements de surface doivent être traités différemment. La combinaison de traitements de surface avec des stratégies appropriées de mesure et de contrôle garantit que les traitements de surface sont efficaces et fiables.
Résine
- Outillage expert composites thermodurcissables : Conception, durabilité et précision
- Sandwich alvéolaire thermoplastique avancé pour surmoulage léger
- Maîtriser le thermoformage : dépannage expert pour composites thermoplastiques
- Chevrolet Silverado 2019 : supports de pare-chocs thermoplastiques légers boostent la performance
- Solvay et Leonardo lancent un laboratoire commun pour pionnier les composites thermoplastiques
- Première porte thermoplastique ouvrant la voie aux composites automobiles avancés
- LANXESS augmente sa capacité de production pour composites thermoplastiques à fibres continues
- Guide expert du soudage des composites thermoplastiques
- Traitements de surface avancés pour pièces usinées de précision aéronautiques