



Essai 2020 Chevrolet Corvette – Partie 1 : Un chef-d'œuvre construit avec des matériaux composites
Pour la Partie 2, lire « Chef-d'œuvre composite intensif : Corvette 2020, Partie 2 ».
La très attendue huitième génération de Chevrolet Corvette (C8) de General Motors Co. (GM, Detroit, Michigan, États-Unis), qui suscite des éloges depuis sa révélation officielle le 18 juillet 2019, a commencé la production commerciale plus tôt cette année. Les nouveaux Corvette Stingray cabriolets et coupés sont remarquables non seulement pour leur beauté et le fait que GM a produit une fusée de route à moteur central haute performance à partir de moins de 60 000 $ US — un tiers du prix de voitures à moteur central de performance comparable — mais ils arborent aussi un impressionnant éventail de contenus composites nouveaux et véritablement innovants, que nous décrirons ici et dans la Partie 2 le mois prochain.
Nouvelle configuration moteur change tout
L'ingénierie GM est entrée en conception préliminaire sachant qu'ils travailleraient sur un véhicule à moteur central — le premier Corvette de production en huit générations à arborer cette configuration. « Nous avons fait évoluer l'architecture à moteur avant aussi loin que possible pour la performance, donc passer à un design à moteur central était l'étape logique suivante pour améliorer une voiture déjà géniale et être le leader du segment », explique Tadge Juechter, ingénieur en chef exécutif Global Corvette de GM. Équipée du pack performance Z51, la 2020 Corvette Stingray peut accélérer de 0 à 60 mph (0-97 km/h) en 2,9 secondes et atteindre des vitesses de pointe de 194 mph (312 km/h). Pousser le moteur vers l'arrière du véhicule a affecté beaucoup de choses, dont le centre de gravité de la voiture, la position relative des occupants, l'emplacement de la transmission et la conception des panneaux de soubassement et du coffre. Le design à moteur central a aussi introduit des températures de fonctionnement plus élevées et du bruit dans de nouvelles zones de la voiture.

« À cause du moteur central, nous devions faire les choses différemment », explique Ed Moss, responsable du groupe ingénierie structure carrosserie Corvette. « Dès le début, nous avons eu tant de discussions sur la façon d'organiser la structure de carrosserie. À un moment, tout était sur la table alors que nous discutions de la meilleure façon de concevoir et construire chaque système. Par exemple, nous avons débattu métal versus composite pour les passages de roue. Si nous avions gardé les passages de roue composites du C7, nous aurions dû coller au pilier de charnière [pilier A], qui est immédiatement adjacent à la roue avant dans un véhicule à moteur central, laissant très peu d'espace d'empaquetage. Nous sommes partis sur du métal là. Nous avons même brièvement discuté panneaux de carrosserie métal versus composite. Cependant, il aurait été économiquement inviable de créer les lignes de style du C8 en métal. »
« Un vrai défi était la gestion de l'admission d'air », se rappelle Chris Basela, ingénieur principal structure carrosserie Corvette, expliquant le besoin d'une méthode différente pour canaliser l'air de refroidissement dans et à travers le moteur V8 6,2 L atmosphérique de 495 ch, qui génère 470 lb-pi (637 Nm) de couple. « Nous avons essayé toutes sortes de designs qui forçaient l'air à prendre des chemins vraiment tortueux, créant des tourbillons et flux que nous ne voulions pas. Cela a pris beaucoup de travail itératif avec l'équipe moteur pour développer le meilleur chemin pour l'écoulement d'air car la voiture doit respirer librement sans restriction. Nous avions aussi besoin d'accès à la boîte à air et devions travailler autour de l'espace du coffre arrière. Un autre problème était la chaleur et le bruit du moteur dans l'habitacle, car les occupants ne sont plus assis derrière le moteur mais positionnés directement devant. Et nous étions particulièrement conscients de la qualité de l'air en cabine car les lois avaient changé en Europe et ailleurs depuis le C7, donc nous avons travaillé très dur pour réduire les COV [composés organiques volatils]. »
« Même trouver comment assembler la voiture était un défi », ajoute Moss. « Avec un design à moteur avant, vous avez un long capot et un grand compartiment moteur, offrant aux opérateurs beaucoup de place pour construire la voiture depuis l'intérieur du compartiment, même avec le pare-chocs avant déjà soudé. Sur la Corvette à moteur central, avec son avant très court, nous gardons l'avant de la voiture ouvert pendant que le véhicule est construit, puis boulonnons le pare-chocs avant. »
« C'était un véritable exercice d'équilibre pour obtenir les bonnes formes, tout en s'assurant que nos fournisseurs pouvaient produire les pièces et notre équipe à Bowling Green [usine d'assemblage Corvette du GM au Kentucky] pouvait les assembler », continue Basela. « Au final, il n'y avait qu'un seul composite repris du C7 vers le C8. » C'était un SMC (composé de moulage en feuille) de classe A dur, gravité spécifique (SG) 1,2, développé pour la Corvette 2016 et utilisé dans une variété de fermetures extérieures sur le nouveau véhicule.
Architecture du véhicule
Pour quatre générations (C5-C8), les Corvettes ont présenté une structure de carrosserie multi-matériaux à trois couches : le châssis, généralement un mélange d'aluminium ou d'acier — cette fois avec une pièce en composite renforcé de fibres de carbone (PRFC) ; la structure de carrosserie, qui est largement en composite collé pour capitaliser sur la flexibilité de conception et de fabrication ; plus les fermetures boulonnées (panneaux de carrosserie), qui sont en composite depuis le lancement de la Corvette en juin 1953. Cette structure hybride en couches fournit non seulement un allègement abordable en grands volumes de production — particulièrement pour les voitures de cette classe de performance — mais permet aussi de produire plusieurs variantes de véhicule à faible investissement en outillage. En fait, pour le C8 actuel, GM a réussi à produire tous les panneaux de carrosserie composites de classe A (intérieurs et extérieurs collés) sur le modèle de base coupé et cabriolet en utilisant seulement 20 outils.

De plus, les Corvettes ont toujours été conçues avec une architecture à toit ouvert, qu'elles soient cabriolets ou coupés avec panneaux de toit fixes ou amovibles. Comme les véhicules à toit ouvert sont généralement moins rigides que ceux à toit fixe, un objectif important pour l'ingénierie de chaque Corvette est toujours de créer la fondation la plus rigide possible pour améliorer la suspension et la direction. Historiquement, les tunnels (logement des transmissions et arbres de transmission sur les véhicules à moteur avant) ont dominé les structures de carrosserie Corvette et ont été des facilitateurs clés pour atteindre une haute rigidité torsionnelle. Dans le cas du nouveau Corvette, GM a atteint une rigidité encore plus élevée. Avec le toit retiré, la carrosserie C8 est 53,78 % plus rigide qu'un concurrent de référence à moteur central haute performance, 29,27 % plus rigide qu'un second concurrent à moteur central haute performance, et 13,79 % plus rigide que le C7. Deux pièces composites ont apporté des contributions importantes à la rigidité du véhicule — l'une directement attachée à la structure du châssis (poutre de pare-chocs arrière) et une autre attachée au soubassement (fermeture de tunnel inférieur).
Structure du châssis
Le châssis du C8 est largement en alliage d'aluminium avec une pièce PRFC développée pour répondre aux objectifs stricts de dollar par kilogramme de GM. En contraste, le châssis du C7 était tout en aluminium et le C6 majoritairement en acier.
La seule pièce composite directement montée sur le châssis qui voyage avec la carrosserie en blanc (BIW) à travers le processus de revêtement électrophorétique antirouille (que GM appelle ELPO), est une poutre de pare-chocs arrière PRFC unique. Cette pièce aide à rigidifier le châssis et contribue à la performance en choc arrière. Sa forme courbée — possible grâce à un procédé novateur appelé pultrusion à rayon développé par Thomas GmbH + Co. Technik + Innovation KG (TTI, Bremervörde, Allemagne) — lui permet de correspondre aux indices de style arrière et de s'adapter dans un espace d'empaquetage limité tout en maintenant l'intégrité dimensionnelle près de la chaleur du compartiment moteur. En tant que première pièce pultrudée courbée de l'industrie automobile (voir notre article complet sur cette pièce dans le numéro de mai 2020 de CW), la poutre creuse à deux chambres a été produite par Shape Corp. (Grand Haven, Michigan, États-Unis) sur un équipement développé et construit par TTI. La poutre ne pèse que 1,3 kg et comporte un œil de remorquage collé/boulonné capable de 25 kilonewtons de force d'arrachement.

Structure de carrosserie : partie A
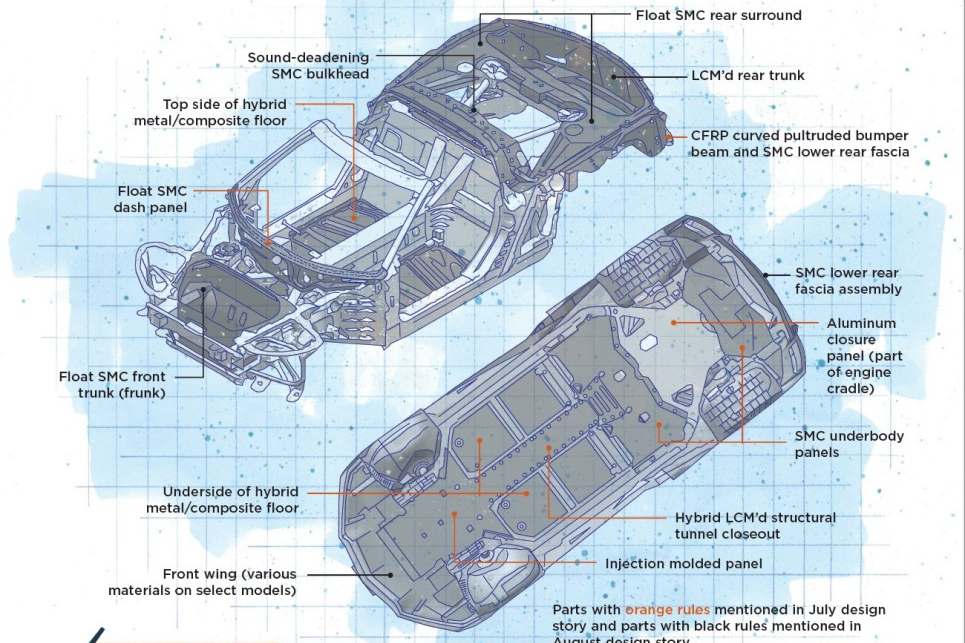
Pratiquement tous les composants de la structure de carrosserie du C8 sont en composite et sont collés et/ou boulonnés au châssis après que ce dernier subisse l'ELPO. Les pièces composites notables à ce niveau incluent les fermetures structurelles de soubassement et le plancher — que nous couvrirons dans ce numéro — et les coffres avant et arrière, conduits d'admission et l'entourage arrière et cloison — que nous couvrirons, avec les panneaux de carrosserie et garnitures, le mois prochain.
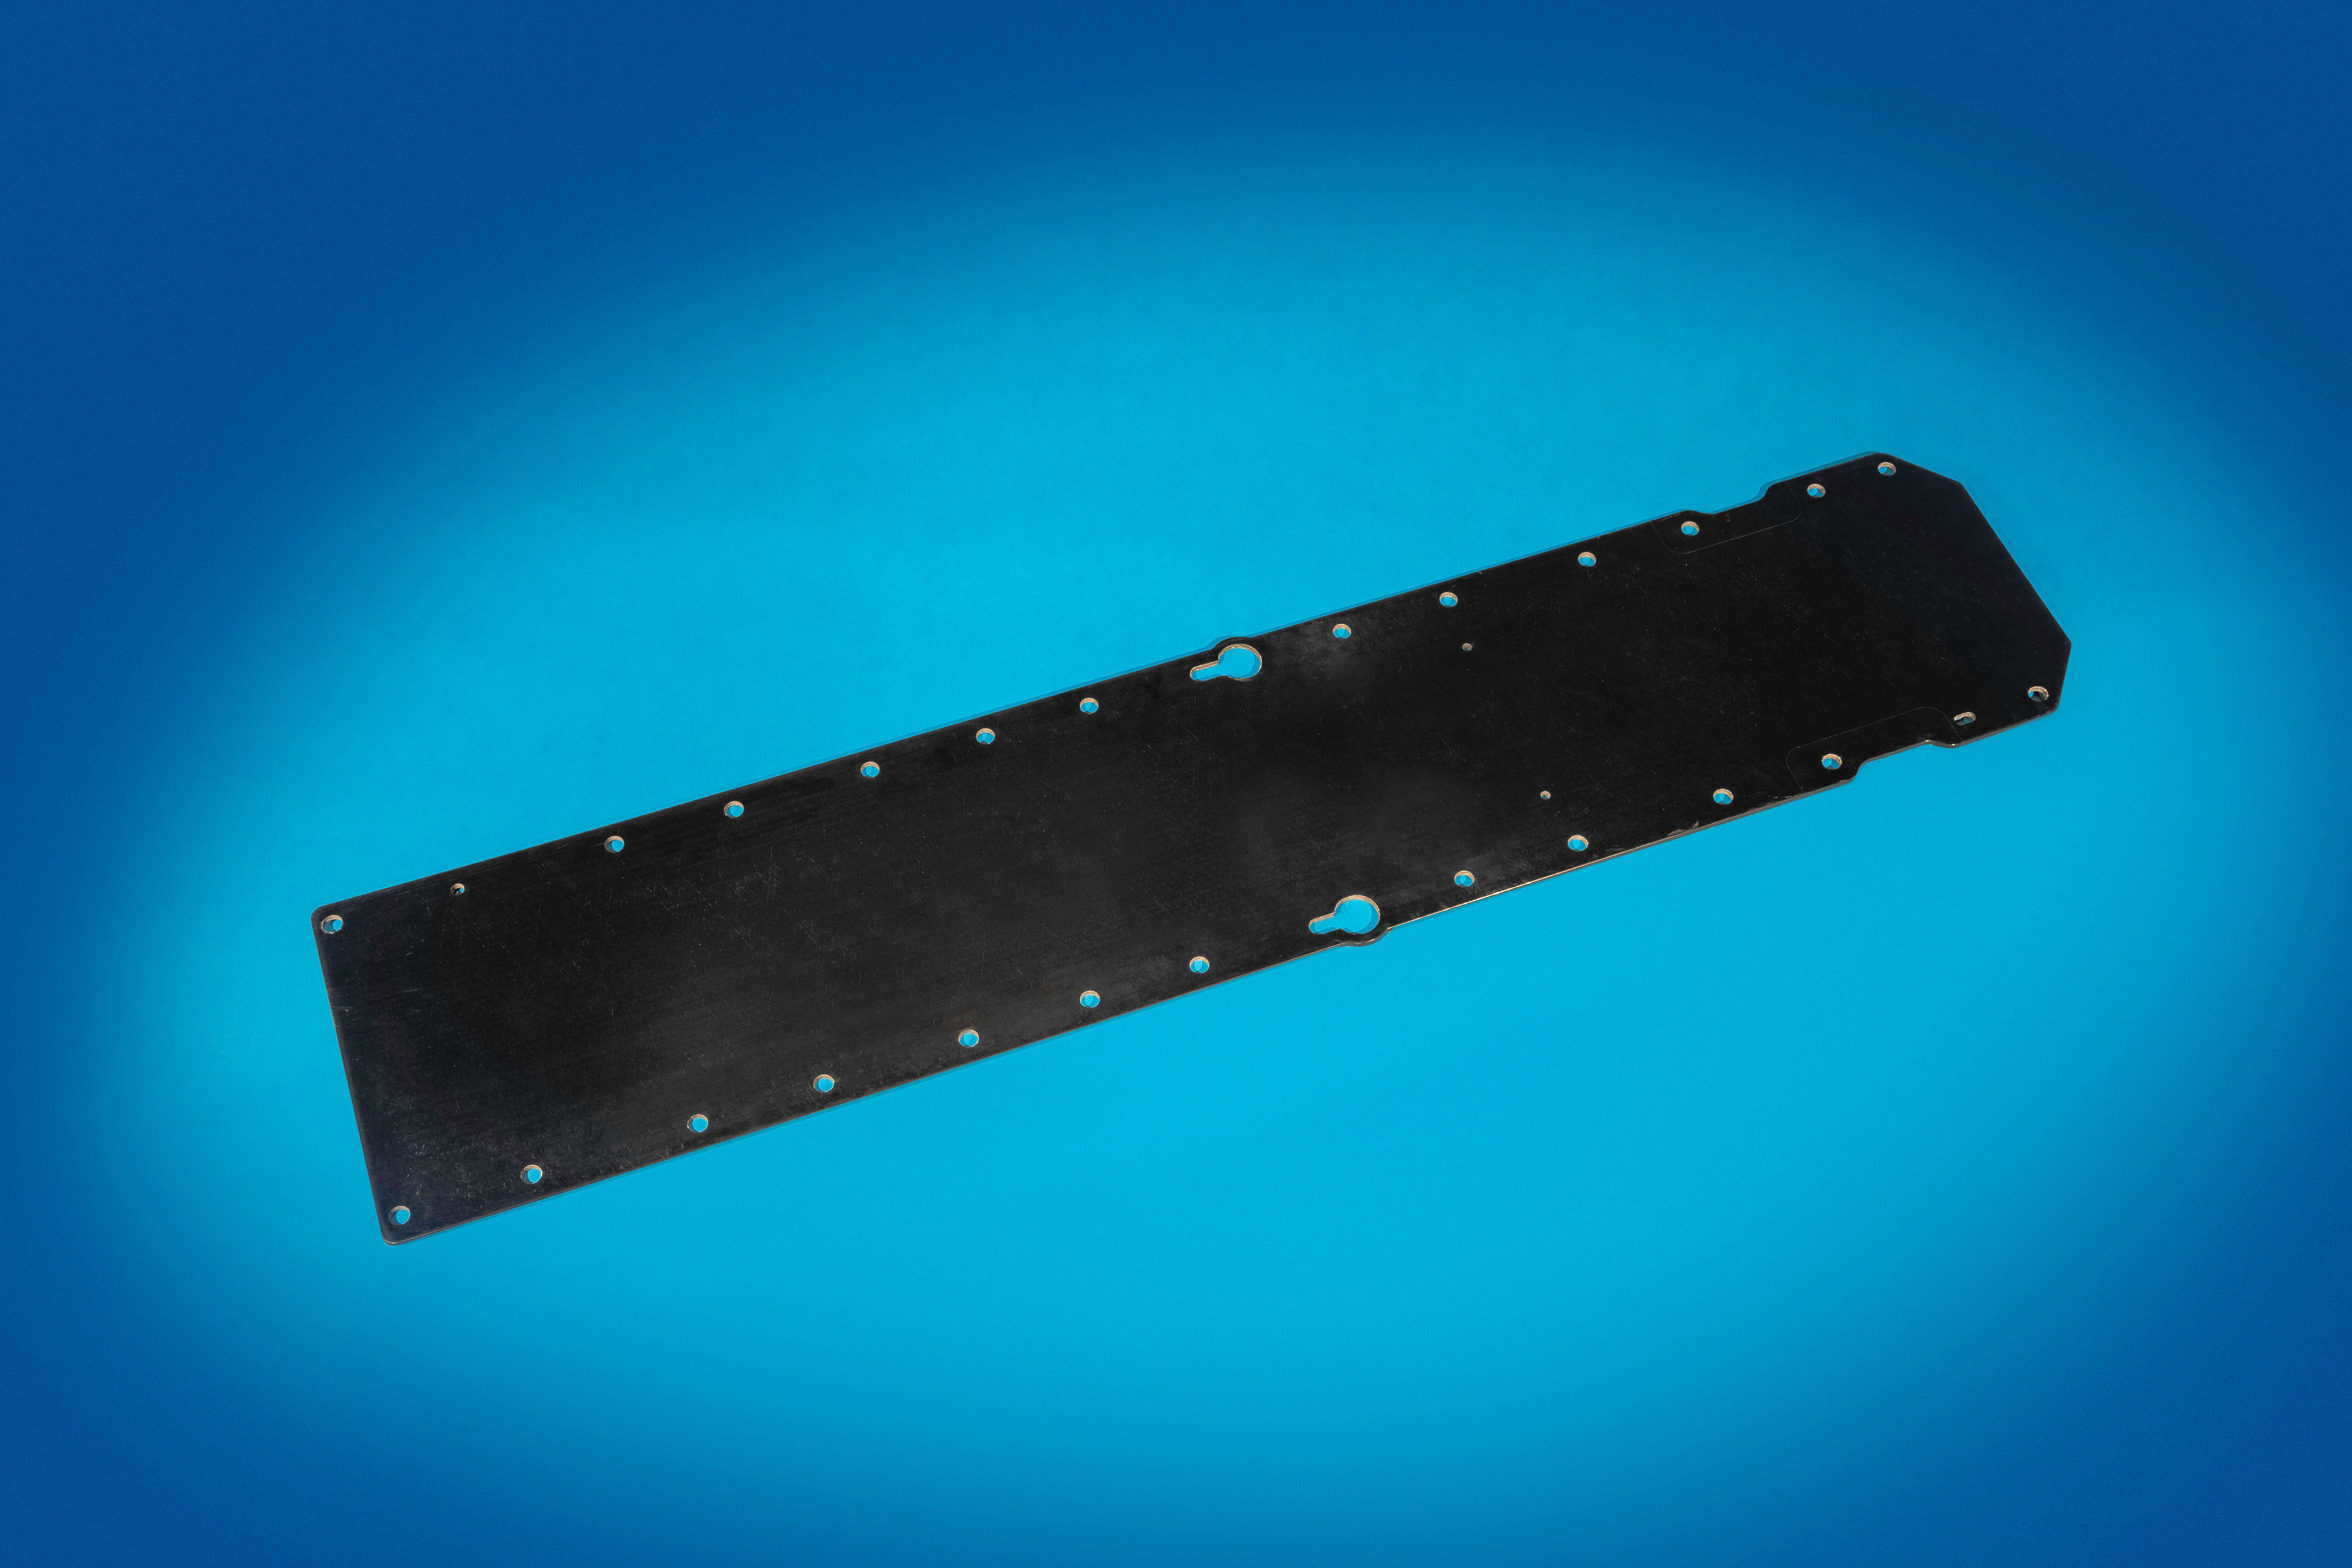
La fermeture structurelle de tunnel inférieur amovible sur le C8, qui agit comme une porte d'accès, contribue à plus de 10 % de la rigidité torsionnelle du véhicule et agit comme un chemin de charge principal lors d'un crash. Ce panneau hybride composite consiste en trois couches de préforme en fibres de verre. Celles-ci consistent en fibres continues/tissées et hachées/aléatoires à 38 % de fraction volumique de fibres (FVF), avec des voiles ajoutés aux couches de surface supérieure et inférieure sur chaque empilement pour une meilleure finition de surface. Les préformes en verre sont intercalées avec deux couches de préformes faites avec de la fibre de carbone Toray (Tokyo, Japon) T700 12K module standard sous forme de tissu biaxial NCF à 21 % FVF et une matrice vinyle ester (VE). La fermeture est produite par Molded Fiber Glass Co. (MFG, Ashtabula, Ohio, États-Unis) en utilisant son procédé exclusif PRiME (Prepositioned Reinforcement ensuring Manufacturing Excellence), un type de moulage par compression liquide (LCM).
Hormis une seule fermeture en aluminium près des roues arrière qui fait partie du berceau moteur, les panneaux de soubassement restants consistent soit en SMC moulé par compression, soit en thermoplastiques moulés par injection. Parmi d'autres avantages, ces panneaux réduisent la turbulence et la traînée du soubassement, améliorent l'efficacité énergétique et empêchent l'humidité, la poussière et les pierres d'entrer dans le moteur et la transmission du véhicule. De plus, ils fournissent la base dimensionnelle pour de multiples interfaces extérieures et intérieures.
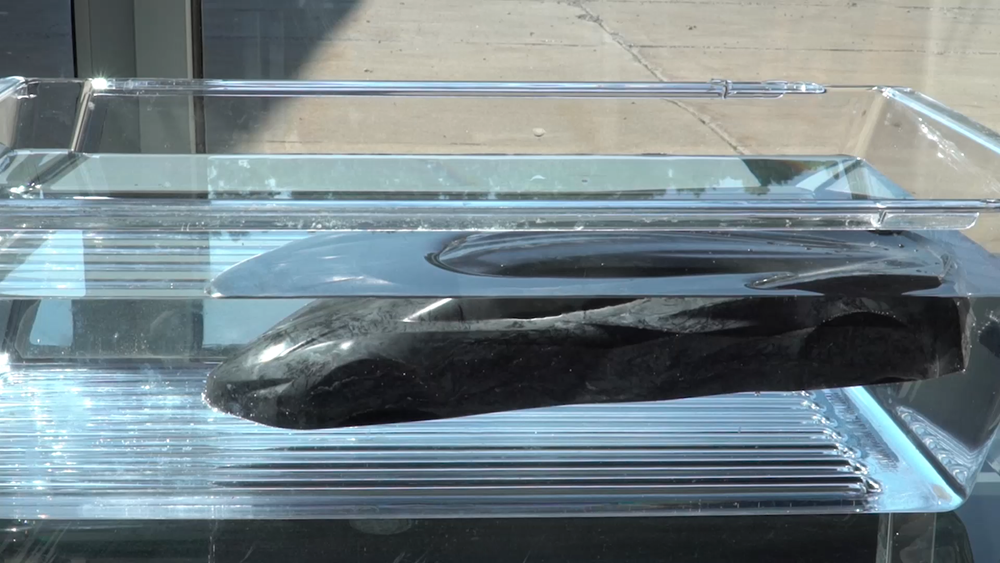
Les panneaux SMC à faible densité mais structurels présentent de nouvelles formulations (dans ce cas, 40 % FVF fibres de verre hachées/résine polyester insaturé (UP)) développées par MFG. Le matériau est appelé SMC « float » car la densité de chaque panneau est inférieure à 1,0 (SG moyenne = 0,97) et peut donc flotter dans l'eau. MFG a produit tous les panneaux SMC structurels et les pièces LCM sur la voiture.
Le véhicule arbore aussi un plancher hybride optimisé pour la flexion torsionnelle et la protection contre les chocs latéraux sur poteau (engageant les longerons de bas de caisse et le tunnel, auxquels il est joint). Les panneaux de plancher comportent de l'aluminium estampé côté habitacle collé à des feuilles de composite 1,5 SG côté route (60 % en poids fibres de verre continues et tissées/VE) produites via le procédé PRiME. Avant de coller les deux couches à chaud avec l'adhésif structural polyuréthane Pliogrip 9100 d'Ashland Global Holdings Inc. (Wilmington, Delaware, États-Unis), MFG nettoie et prépare les matériaux.
Toutes les pièces composites directement collées au châssis C8 sont d'abord soumises à une ablation laser, un procédé développé par GM, MFG et Adapt Laser Systems LLC (Kansas City, Missouri, États-Unis) pour la Corvette 2016, et adapté d'une méthode de l'industrie des composites pour le nettoyage de moules. L'ablation laser remplace le ponçage manuel et réduit la main-d'œuvre, le temps et le coût, élimine la poussière et améliore la répétabilité. Le chemin laser, l'angle d'attaque et le niveau d'énergie sont personnalisables pour le matériau et la géométrie de chaque pièce. Pour maximiser la flexibilité de fabrication, tout le soubassement, y compris le plancher, est connecté au châssis et à lui-même via collage et vis.
Dans le numéro d'août de CW, nous continuerons à couvrir l'innovation composite sur la nouvelle Corvette, reprenant avec des composants supplémentaires au niveau structure de carrosserie et finissant avec les fermetures extérieures (panneaux de carrosserie), plus garnitures et mises à niveau supplémentaires. Voir Partie 2.
Résine
- 10 Avantages Essentiels du Cloud Computing pour les Entreprises Modernes
- Maîtriser le leadership en maintenance : Exécution et motivation – Partie 3
- Comprendre les harmoniques électriques : Partie 1 – Fondamentaux et impact
- Durabilité dans l'industrie : épisode final – Regards croisés avec la direction de Senseye
- Impact COVID-19 2020 : Tendances, défis et perspectives d'avenir – Partie I
- Améliorer les tours CNC : du tournage au fraisage et perçage
- Qu'est-ce qu'un numéro de pièce (part number) ? Comprendre son rôle dans l'inventaire et les ventes
- Services d'usinage de petites pièces de précision pour l'excellence industrielle
- Cylindricité en GD&T : Atteindre une Rondidité et Rectitude Précises