



Procédé CAS-OB : métallurgie secondaire avancée avec traitement à l'argon et à l'oxygène
Procédé CAS-OB de métallurgie secondaire
Le procédé CAS-OB est un processus de traitement en poche en métallurgie secondaire qui est utilisé pour le chauffage de l'acier par des moyens chimiques. L'abréviation CAS-OB signifie « Composition Adjustment by Sealed Argon Bubbling – Oxygen Blowing » (Ajustement de composition par bullage d'argon scellé – soufflage d'oxygène). Le processus a été développé et breveté par Nippon Steel Corporation dans les années 1980. Pendant le processus CAS-OB, les fonctions les plus importantes sont l'ajustement de la température à un niveau optimal et l'addition précise d'éléments d'alliage. Le but du chauffage est d'assurer une température suffisante de l'acier liquide lorsqu'il est envoyé à la machine de coulée continue. Le procédé CAS-OB appartient aux processus qui fonctionnent à la pression atmosphérique.
Le procédé CAS-OB est conçu pour l'homogénéisation et le contrôle de la composition et de la température de l'acier. C'est un processus de traitement en poche qui est conçu pour le chauffage et l'alliage de l'acier liquide. Le processus est largement utilisé pour les nuances d'acier ne nécessitant pas de traitement de dégazage sous vide. Récemment, en raison de l'application plus large du traitement de dégazage sous vide, l'utilisation du procédé CAS-OB a diminué.
Le procédé CAS-OB permet des récupérations d'alliages constamment élevées et le réchauffage de l'acier en utilisant la réaction exothermique entre l'oxygène et l'aluminium. Avec cette capacité de bon contrôle de la composition chimique, d'homogénéité de l'acier et de réchauffage, le procédé CAS-OB devient une station tampon idéale dans la métallurgie secondaire de la fabrication de l'acier. L'objectif du procédé CAS-OB est d'homogénéiser et contrôler la composition et la température de l'acier. Il a été rapporté que le procédé CAS-OB permet une meilleure planification, un contrôle amélioré de la température et une pureté d'inclusion plus élevée.
Principe du procédé CAS-OB
Le CAS-OB est un processus de traitement en poche qui est conçu pour le chauffage et l'alliage de l'acier liquide. Le processus permet des ajouts d'alliages à être faits sous un environnement inerte d'argon. Il permet l'addition simultanée d'aluminium et de gaz d'oxygène soufflé à travers une lance supérieure. Ceux-ci réagissent pour former de l'alumine et génèrent une quantité considérable de chaleur en raison de la nature exothermique de la réaction. Le procédé CAS-OB résulte donc en un chauffage chimique de l'acier liquide.
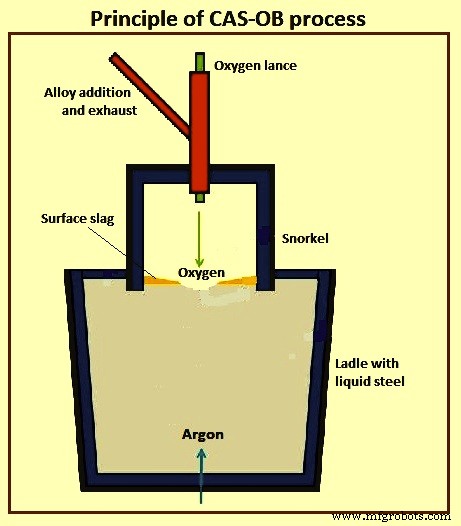
Dans les processus de chauffage chimique, l'acier est chauffé au moyen d'une réaction exothermique d'un élément dissous par soufflage d'oxygène. L'utilisation de l'aluminium est préférée comme élément pour le chauffage chimique. Il a été rapporté qu'une concentration de 0,1 % d'aluminium dissous dans l'acier liquide est capable de produire une élévation de température de +34 °C en réagissant avec le gaz d'oxygène. Évidemment, il y a aussi des pertes de chaleur causées par le rayonnement et à travers les parois de la poche. Le principe du procédé CAS-OB est montré à la figure 1.
Équipement du processus
Le traitement de l'acier liquide est effectué dans des poches, équipées de clapets coulissants et d'un bouchon poreux pour le soufflage d'argon. L'équipement pour le processus consiste en un siphon (également appelé cloche) fixé au support mobile. Au sommet du siphon, un port est prévu, qui sert à l'alimentation d'aluminium et de ferro-alliages (si nécessaire) dans le siphon et pour l'évacuation des gaz vers le système de nettoyage des gaz. La conception du siphon prévoit l'abaissement de la lance à oxygène et de la lance de processus et d'instrumentation pour l'échantillonnage, la mesure de la température et la mesure de l'oxygène dissous ainsi qu'une lance pour l'injection de poudre métallique, de composé désulfurant et de fil de silicium de calcium (CaSi).
Le siphon se compose de deux parties. La partie supérieure n'est revêtue que de l'intérieur, tandis que le fond est revêtu à la fois à l'intérieur et à l'extérieur. Le revêtement du siphon est normalement fait avec des béton réfractaires à haute teneur en alumine renforcés avec 2 % d'aiguilles en acier inoxydable. Ces béton réfractaires sont également utilisés pour le revêtement de la lance à oxygène et de la lance submergée pour souffler de l'argon dans l'acier liquide, qui est utilisée lorsque l'argon ne peut pas être fourni à l'acier liquide à travers le bouchon poreux du fond. Des briques chromo-magnésiennes ont également été utilisées pour le revêtement du fond du siphon. Il y a une lance submergée spécialement formée pour le brassage d'argon additionnel.
La durée de vie du revêtement du sommet du siphon est normalement de 400 à 600 coulées tandis que la durée de vie du revêtement du fond du siphon est de 50 à 150 coulées. La durée de vie du revêtement de la lance à oxygène est normalement de 100 coulées minimum et celle de la lance pour souffler l'argon est de 150 coulées minimum.
Le processus CAS-OB
L'acier liquide d'un processus de fabrication d'acier primaire (convertisseur à oxygène basique ou four à arc électrique) est initialement versé dans une poche. La poche consiste en un revêtement en acier avec une couche de briques réfractaires ou de béton réfractaire à l'intérieur. La couche réfractaire fournit l'isolation et est résistante à l'environnement corrosif du bain d'acier, ayant une température élevée d'environ 1 600 °C. Pendant le traitement, les composants de l'acier réagissent avec l'oxygène ajouté pour former une phase de laitier. Les ajouts sous forme d'oxydes se dissolvent aussi dans la phase de laitier. Les composants typiques du laitier sont FeO, SiO₂, MgO, Al₂O₃ et CaO. Dans le procédé CAS-OB, la phase de laitier participe aux réactions et protège l'acier liquide de l'atmosphère et fonctionne comme une couche isolante.
Le procédé CAS-OB est conçu pour créer une atmosphère inerte au-dessus de l'acier pour permettre l'addition d'alliages sans contact avec l'oxygène atmosphérique ou un laitier d'oxyde. Cela est accompli en créant d'abord une zone sans laitier (connue sous le nom d'œil) à la surface de l'acier liquide par l'introduction d'argon dans l'acier à travers un bouchon poreux au fond de la poche. Les bulles d'argon atteignant la surface de l'acier repoussent la couche de laitier au-dessus de la poche, créant une zone sans laitier. La quantité de flux d'argon nécessaire pour produire la taille requise de l'œil au-dessus de la poche varie avec l'état du bouchon poreux, la profondeur du laitier au-dessus de la poche et la fluidité du laitier. Une fois l'œil créé, le siphon peut être abaissé dans la zone sans laitier.
L'opération du processus est accomplie à travers l'utilisation de trois éléments : (i) un siphon réfractaire au-dessus de la poche, qui peut être utilisé pour contenir une atmosphère inerte d'argon ou la réaction chimique entre l'oxygène et l'aluminium, (ii) alimentation en gaz argon, et (iii) une lance à oxygène refroidie à l'eau. Ces éléments fonctionnels sont le cœur du processus.
La caractéristique principale du processus est le siphon réfractaire sous lequel l'addition d'alliage au bain est faite. Le siphon fournit un environnement protégé pour l'ajout de matériaux d'alliage, où la surface de l'acier est ouverte, mais toujours protégée du contact avec l'atmosphère environnante. Cela assure aussi que la quantité d'azote absorbé peut être maintenue à un niveau bas. Le bullage d'argon fournit aussi le brassage pour homogénéiser la température et la composition de l'acier.
La poche d'acier est positionnée de telle manière que le siphon soit situé juste au-dessus du bouchon de brassage poreux. Cela assure que la surface agitée du bain d'acier est confinée à la zone sous le siphon. Un brassage d'argon additionnel, si nécessaire, peut être fait à travers la lance submergée spécialement formée. Le réchauffage de l'acier est accompli en injectant de l'oxygène en conjonction avec des ajouts d'aluminium.
Le bullage d'argon par le fond crée un « œil ouvert » dans la couche de laitier. Le siphon est abaissé sur l'acier liquide sur cet œil ouvert dans le laitier. En particulier, il permet l'addition simultanée d'aluminium et de soufflage de gaz d'oxygène à travers une lance supérieure. L'alumine produite doit flotter hors pour produire de l'acier propre. L'addition supplémentaire de ferro-alliages dans cette région sans laitier atteint un rendement plus élevé.
Les principales étapes du processus sont le chauffage, la réduction du laitier, et (éventuellement) l'alliage. Le but de l'étape de chauffage est d'augmenter la température de l'acier liquide à sa valeur cible avant sa coulée continue. Avant que le chauffage réel ne commence, l'acier liquide est brassé par soufflage d'argon par le fond pour former une zone d'œil ouvert sans laitier sur la surface du bain d'acier. Par conséquent, le siphon réfractaire est partiellement submergé dans l'acier liquide.
Pendant l'étape de chauffage, des particules d'aluminium solides sont alimentées sur la surface libre de l'acier à l'intérieur du siphon. L'aluminium est oxydé sous le siphon en soufflant de l'oxygène avec une lance supersonique et la réaction exothermique cause une augmentation de la température de l'acier. L'oxyde d'aluminium (alumine) formé pendant le chauffage passe dans la phase de laitier se trouvant au-dessus de la surface de l'acier et une certaine quantité d'aluminium est dissoute dans l'acier. En raison de la chaleur générée par la réaction de l'aluminium et de l'oxygène, la température de l'acier liquide peut être augmentée jusqu'à 10 °C par minute sans usure excessive de l'équipement.
En raison du soufflage intensif de la lance, en plus de l'aluminium, une certaine portion d'autres métaux de la phase acier, notamment le manganèse, le silicium et le fer, sont oxydés dans le laitier. Cela est indésirable du point de vue économique et, par conséquent, il est normalement nécessaire d'effectuer une réduction du laitier après l'étape de chauffage.
En plus d'augmenter la teneur en alumine dans la phase de laitier, le soufflage d'oxygène entraîne une augmentation de la quantité de FeO, SiO₂ et MnO dans le laitier. Afin d'éviter des pertes excessives des composants métalliques, la réduction du laitier est effectuée après le chauffage. Pendant l'étape de réduction, la structure du siphon est relevée et l'acier est brassé en utilisant le soufflage d'argon depuis les bouchons poreux au fond de la poche. Le brassage vigoureux d'argon résulte en un mouvement circulaire de l'acier dans la poche.
Dans l'étape de réduction du laitier, la phase acier est fortement brassée en soufflant un gaz inerte, normalement de l'argon, depuis le fond de la poche. Le brassage gazeux force la phase acier dans un mouvement circulaire. À l'interface acier-laitier, l'acier en écoulement cause le détachement de petites gouttelettes de la couche de laitier supérieure. Les gouttelettes de laitier et l'acier forment une émulsion où une grande surface interfaciale entre les phases se produit. La surface interfaciale accrue accélère le transfert de masse entre l'acier et le laitier et fournit donc des conditions favorables pour les réactions de réduction.
En raison des contraintes de cisaillement que l'écoulement tournant de l'acier impose sur le laitier supérieur, de petites gouttelettes se détachent de la couche de laitier, conduisant à une immense augmentation de la surface interfaciale entre le laitier et l'acier. Cette grande surface interfaciale fournit des conditions favorables pour un taux de réduction élevé.
Le processus est normalement divisé en chauffage, alliage et réduction du laitier. L'objectif de l'étape de chauffage est d'augmenter la température du bain d'acier par chauffage chimique, qui est conduit en alimentant des particules d'aluminium dans le bain et en employant un soufflage d'oxygène simultané à travers une lance supérieure. En pratique, le taux de chauffage chimique est limité afin d'éviter d'introduire des contraintes thermiques excessives dans les structures de paroi par le biais de processus de transfert de chaleur, particulièrement le rayonnement et la convection.
La procédure du traitement CAS-OB est démarrée en définissant le niveau du bain d'acier pour immerger le siphon à une profondeur suffisante. Avant que le siphon ne soit abaissé, le débit d'argon est augmenté de telle manière qu'une zone sans laitier, c'est-à-dire un œil ouvert, soit formée dans laquelle le siphon est immergé. Après que le siphon est abaissé, le soufflage par le fond est diminué et la désoxydation de l'acier est effectuée par ajout d'aluminium ou d'aluminium-silicium. Selon la mesure de température, le processus de désoxydation est suivi par le chauffage de l'acier. Dans l'étape de chauffage, des particules d'aluminium solides sont alimentées sur la surface de l'acier et l'oxygène est simultanément soufflé à travers la lance supérieure. Une étape d'alliage possible suit après que l'étape de chauffage a été complétée. Des échantillons d'acier sont prélevés avant le chauffage et après l'alliage juste avant que le siphon ne soit relevé.
Après la livraison de la poche à la position de traitement de l'acier liquide, le soufflage d'argon à travers le bouchon poreux au fond de la poche est démarré et la présence de purge est visuellement surveillée. Simultanément, la hauteur du franc-bord est mesurée et la valeur du mouvement de la cloche est calculée. Il faut s'assurer que l'extrémité inférieure de la cloche sera immergée dans l'acier liquide d'au moins 200 mm. Aussi, la température de l'acier liquide et l'activité de l'oxygène dissous en lui sont mesurées.
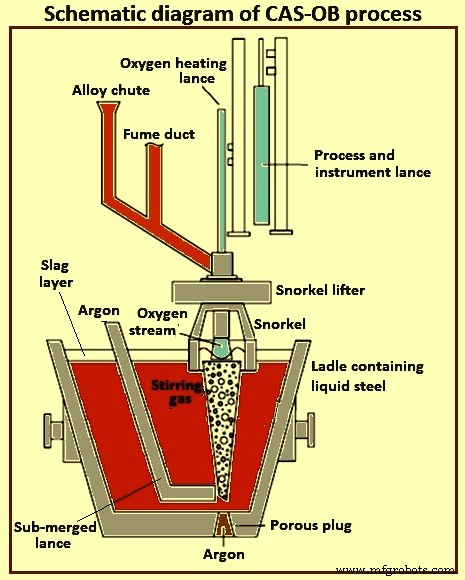
Avant que le siphon ne soit abaissé, le flux d'argon est augmenté de sorte que la surface de l'acier liquide dans la purge ait l'« œil ouvert ». Dans la zone de l'« œil ouvert », le siphon est abaissé. Après avoir abaissé le siphon dans l'acier liquide à la profondeur désirée, le flux d'argon est réduit. La surface libre de l'acier liquide du laitier à l'intérieur du siphon sert de place pour l'addition d'aluminium granulaire et d'autres additifs pour la désoxydation. Après cela, l'homogénéisation est effectuée de l'acier liquide pendant 4 à 5 minutes. Ensuite, le flux d'argon est réduit davantage pour prélever un échantillon et mesurer la température de l'acier liquide. Le résultat des mesures de température est calculé pour le chauffage chimique, la quantité requise de métal d'aluminium et d'oxygène. La figure 2 montre le diagramme schématique d'un processus CAS-OB.
Caractéristiques spéciales du procédé CAS-OB
Il y a plusieurs caractéristiques spéciales du procédé CAS-OB. Dans ce processus, le siphon descend jusqu'à l'acier pour produire une zone inerte au-dessus de l'« œil de laitier » (zone sans laitier puisque le panache de bullage l'a repoussé). L'addition d'alliage et le réchauffage chimique par injection d'oxygène et d'aluminium sont produits sous le siphon. Il produit plus d'alumine qu'un four de métallurgie de poche, et cette alumine est requise pour flotter hors pour obtenir de l'acier propre.
Le diamètre du siphon est critique pour sécuriser la région sans laitier dans la couche de laitier. Il doit être déterminé en connaissant le diamètre de l'œil ouvert pendant le bullage par le fond. Le diamètre de l'œil ouvert peut être estimé avec l'aide de la géométrie du panache de bullage (cône de panache) qui dépend du débit de gaz.
Dans le procédé CAS-OB, l'ouverture du bouchon de bullage par le fond est importante pour sécuriser l'œil ouvert. Pour éviter le risque de défaillance de l'ouverture du bouchon de bullage, un système de changement de position du siphon est adopté. Avec cet arrangement, la position du siphon peut être commutée vers une bonne zone de bullage.
La teneur totale en oxygène du procédé CAS-OB est normalement similaire au processus de bullage d'argon et au four à poche mais elle est légèrement inférieure à celle du processus de dégazage sous vide Ruhrstahl-Heraeus (RH).
Pendant le processus, le skull est attaché à la partie supérieure du siphon, tandis que du matériau d'oxyde est attaché à la partie inférieure du siphon. La croissance d'oxyde dans la partie inférieure du siphon cause un choc avec le bord de la poche de coulée et la rupture de la cloche.
Avantages et inconvénients
Le procédé CAS-OB a de nombreux avantages qui incluent : (i) diminution de la température de coulée d'environ 15 °C, (ii) moins de re-soufflage des coulées dans le convertisseur à oxygène basique, (iii) homogénéisation rapide et fiable des alliages, (iv) rendement élevé et prévisible des matériaux d'alliage, (v) faible consommation d'aluminium, (vi) atteinte plus constante de la température cible pour la coulée continue, (vii) faible teneur en oxygène total après traitement, (viii) permet l'alliage avec des tolérances étroites, (ix) réduction de la consommation et des coûts d'alliages, (x) moins de coulées avortées, et (xi) tampon entre le convertisseur à oxygène basique et la machine de coulée continue résultant en des conditions de coulée améliorées.
Les inconvénients du procédé CAS-OB incluent : (i) les formateurs de laitier doivent être ajoutés avant que la poche ne soit transportée à la station, et (ii) l'élimination du soufre ne peut pas être réalisée avec le processus. Les coûts d'investissement pour la mise en place d'une station CAS-OB sont plus élevés comparés à certains autres processus de chauffage tels que le processus IR-UT (injection refining-up temperature), bien que les taux de chauffage soient plus élevés dans le procédé CAS-OB. De plus, le laitier colle fréquemment à la structure de la cloche ce qui cause une augmentation du poids et du volume de la cloche. Cela peut avoir des effets indésirables sur l'opération CAS-OB.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche
- Procédé de soufflage combiné : Amélioration du mélange et de la qualité en sidérurgie convertisseur
- Choix du site idéal pour une aciérie greenfield : guide complet
- La chimie derrière la sidérurgie au convertisseur à oxygène basique
- Vue d'ensemble complète des techniques de fabrication de l'acier
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables