



La chimie derrière la sidérurgie au convertisseur à oxygène basique
Chimie de la sidérurgie par le procédé à l'oxygène basique
La sidérurgie à l'oxygène basique (BOS) est le procédé de sidérurgie primaire le plus largement utilisé pour la production d'acier brut à partir de fonte (HM). Le récipient de procédé est connu sous le nom de convertisseur. Il joue un rôle prédominant dans les aciéries intégrées pour la production d'acier brut. Le procédé implique le soufflage d'oxygène (O2) à travers la fonte avec l'aide d'une lance supérieure pour réduire sa teneur en carbone (C) par oxydation. Actuellement, le soufflage mixte est adopté dans le procédé BOS, qui a été développé à la fin des années 1970. Dans le soufflage mixte, un soufflage limité de gaz neutre, argon (Ar) ou azote (N2), est effectué par le fond du convertisseur soufflé par le haut. Cela fournit un brassage efficace.
Caractéristiques du procédé BOS
Le procédé BOS a deux caractéristiques. Premièrement, le procédé est autogène, ce qui signifie qu'aucune source de chaleur externe n'est nécessaire. Les réactions d'oxydation pendant le soufflage d'O2 fournissent l'énergie nécessaire pour fondre les flux et la ferraille et pour atteindre la température désirée de l'acier liquide. Deuxièmement, le procédé affine la fonte à des taux de production élevés pour la production d'acier liquide. Les taux de réaction rapides sont dus à la grande surface disponible pour les réactions. Une grande quantité de gaz est dégagée lorsque l'O2 est injectée dans le bain de métal. Ce gaz forme une émulsion avec le laitier liquide et les gouttelettes de métal arrachées de la surface du bain par l'impact du jet d'O2. La grande surface générée par l'émulsion gaz-métal-laitier augmente les taux des réactions d'affinage.
Puisque les impuretés sont dissoutes dans le métal en fusion, les réactions entre les impuretés et l'O2 se produisent avec l'O2 dissous. De plus, puisque l'oxydation du C a lieu à haute température, l'oxydation du C en monoxyde de carbone (CO) est hautement probable et donc la majorité du C est éliminée sous forme de CO.
Pendant le procédé BOS, les impuretés dans la fonte telles que C, silicium (Si), manganèse (Mn), phosphore (P), etc. sont éliminées par oxydation pour la production d'acier liquide. L'oxydation est effectuée avec du gaz O2 de haute pureté qui est soufflé dans le convertisseur. Les réactions d'oxydation résultent en la formation de CO, CO2 (dioxyde de carbone), silice (SiO2), oxyde de manganèse (MnO) et oxyde de fer (FeO). Alors que CO et CO2 sont sous forme gazeuse et éliminés par le haut du convertisseur comme gaz de convertisseur, les autres oxydes sont dissous avec les flux ajoutés au convertisseur pour former du laitier liquide. Le laitier liquide est capable d'éliminer le P et le S (soufre) du métal liquide.
Catégories de réactions
Les réactions se produisant dans le procédé BOS peuvent être classées en cinq catégories. Les réactions de la première catégorie « absorption d'oxygène par le métal » sont : (i) O2(g) = 2O, (ii) (FeO) = Fe + O, (iii) (Fe2O3) = 2(FeO) + O, et (iv) CO2(g) = CO(g) + O. Les réactions de la deuxième catégorie « oxydation des éléments dans le métal » sont : (i) C + O = CO(g), (ii) Fe + O = (FeO), (iii) Si + 2O = (SiO2), (iv) Mn + O = (MnO), et (v) 2P + 5O = (P2O5). Les réactions de la troisième catégorie « oxydation des composés dans le laitier » sont : (i) 2(FeO) + ½O2(g) = (Fe2O3) et (ii) 2(FeO) + CO2(g) = (Fe2O3) + CO. Les réactions de la quatrième catégorie « réactions de flux » sont : (i) MgO(s) = (MgO), et (ii) CaO(s) = (CaO). La réaction de la cinquième catégorie « réactions gazeuses » est CO(g) + ½O2(g) = CO2.
Le BOS est un procédé à cinétique très élevée, les réactions se produisant à de multiples emplacements. L'interaction jet-liquide et la réaction C-O générant un produit gazeux ont d'énormes effets sur la dynamique globale du procédé. Le procédé est caractérisé par des taux de réaction élevés, le processus d'affinage étant généralement terminé en 12 à 15 minutes (min). Pour le contrôle du procédé pour la qualité et la productivité dans ce court laps de temps, une bonne compréhension de la dynamique du procédé est importante.
Description du convertisseur BOS
Un convertisseur BOS typique consiste en un corps cylindrique avec un fond arrondi, et un sommet conique (25 à 30 degrés demi-angle de cône) pour diriger les gaz vers la hotte d'évacuation des gaz. Le corps est supporté sur des pivots, appelés les tourillons, de sorte que le four peut être pivoté pour le chargement, l'échantillonnage, la coulée et l'élimination du laitier. L'intérieur est généralement revêtu de réfractaire magnésio-carbone, de différentes qualités et épaisseurs pour correspondre au motif d'usure. Le volume typique fourni à l'intérieur du convertisseur est d'environ 1 mètre cube (m³) par tonne d'acier liquide produit. Si le poids du laitier est de 100 à 120 kg/t, le franc-bord au-dessus du bain inactif est de plus de 80 %. Cela accommode les réactions vigoureuses qui ont lieu pendant la partie centrale d'un soufflage typique. Le fond du convertisseur est équipé de plusieurs éléments poreux (généralement 6 à 8), à travers lesquels le gaz Ar est passé pour le brassage du bain et l'aide aux réactions laitier-métal. Un trou de coulée est prévu sur un côté dans la partie inférieure du cône pour la coulée de l'acier liquide. Le laitier est versé de l'autre côté par la gueule.
Dynamique et contrôle du procédé
Le procédé BOS est un processus d'affinage extrêmement rapide nécessitant un bon contrôle dynamique et un modèle dynamique pour une meilleure compréhension du procédé. Le procédé est caractérisé par des réactions à de multiples échelles, telles qu'à l'échelle du bain de métal et du laitier et aux échelles des gouttelettes et des bulles. Les réactions ont également lieu à de multiples sites de réaction. La présence du jet supersonique interagissant avec le bain de métal et la couche de laitier, produisant des gouttes de différentes tailles dans l'émulsion qui, en réagissant, produisent d'abondantes bulles à son interface, les problèmes de dissolution de la chaux, etc., rendent la description de la dynamique du procédé complexe.
La matière première primaire est la fonte à environ 1 300 °C à 1 400 °C. Puisque la chaleur générée est plus que nécessaire, de la ferraille d'acier avec du minerai de fer est utilisée comme réfrigérant. Le calcaire (CaCO3) est ajouté dans certains ateliers de fusion d'acier comme réfrigérant pour ajuster la température finale. La chaux vive (CaO) est utilisée comme flux pour atteindre la basicité élevée nécessaire pour l'élimination du P. La ferraille est ajoutée en premier dans un convertisseur vide (après l'élimination du laitier de la chauffe précédente), sur laquelle la quantité requise de fonte est ajoutée. Le minerai de fer, lorsqu'il est utilisé, est ajouté de manière distribuée, généralement pendant la première moitié du soufflage.
Une partie ou la totalité de la chaux requise est ajoutée avant l'ajout de la ferraille pour agir comme un tampon d'impact pour protéger le revêtement de la chute de la ferraille. Le reste de la chaux est généralement ajouté de manière distribuée pendant le soufflage. Une addition de magnésie (MgO) a lieu sous forme de dolomie calcinée (CaO.MgO), pour minimiser la dissolution du réfractaire dans le laitier. Les quantités des différents matériaux de charge sont calculées théoriquement par un modèle de contrôle de charge basé sur les bilans matière et chaleur, en tenant compte des compositions d'entrée, de la température de la fonte, et de la composition et température de l'acier de sortie.
Les réactions d'affinage sont toutes oxydantes. Cela est accompli en soufflant de l'oxygène de tonnage à travers une lance supérieure équipée de 3 à 6 buses à écoulement supersonique (2,0 Mach à 2,1 Mach, inclinées à un angle par rapport à l'axe de la lance). La pointe de la lance est maintenue à une distance entre 1,8 m et 2,5 m au-dessus du niveau du bain de métal calme dans un convertisseur de grande taille. La hauteur de la lance est l'un des paramètres d'exploitation pour contrôler le procédé.
Cycle typique coupée à coupée (tap-to-tap)
Un cycle typique coupée à coupée consiste en les étapes décrites ici. La séquence de chargement est chaux, ferraille et fonte. Une fois le convertisseur mis en position verticale, la lance O2 est abaissée à la hauteur requise (initialement, la valeur la plus haute, 2,2 m à 2,5 m) et le soufflage est démarré. Pendant la première moitié du soufflage, la chaux additionnelle le cas échéant, avec le minerai de fer, la dolomie calcinée, et tout autre additif sont ajoutés. Les ajouts de matériaux contenant de l'humidité sont évités pendant la dernière partie du soufflage pour maintenir l'hydrogène (H2) dans l'acier produit à un niveau bas. L'opération à lance haute est poursuivie (typiquement 3 min à 4 min) jusqu'à ce que le laitier ait assez de FeO pour faciliter la dissolution de la chaux. Par la suite, la lance est progressivement abaissée pour atteindre les taux d'affinage nécessaires. La hauteur de la lance est diminuée en 3 à 5 étapes selon la pratique individuelle de l'usine.
À environ 80 % à 90 % du soufflage (basé sur le débit d'O2), un échantillon est prélevé pour analyse et la température est mesurée afin que lorsque l'on termine le soufflage, la composition et la température requises soient atteintes simultanément. L'échantillonnage et la mesure de température peuvent être faits soit manuellement, c'est-à-dire en arrêtant le soufflage, en tournant le convertisseur en position quasi horizontale et en prélevant un échantillon à l'aide d'une cuillère et en mesurant la température, soit par une sous-lance qui est abaissée dans un convertisseur en cours de soufflage (échantillonnage en cours de soufflage). Sur la base de l'analyse de l'échantillon et de la température, la partie restante du soufflage est complétée avec les ajouts de finition requis. Une fois le soufflage terminé, le convertisseur est tourné du côté de la coulée pour verser l'acier liquide, puis de l'autre côté pour l'élimination du laitier. Dans la pratique moderne, une certaine quantité de laitier est retenue, le convertisseur est mis en position verticale, un peu de magnésite (MgO) est ajoutée et ensuite le laitier est projeté sur la surface intérieure en soufflant de l'azote à haute vélocité. Périodiquement, le convertisseur vide est inspecté pour les dommages au réfractaire, soit manuellement, soit par des scanners laser. Les dommages sont réparés par projection de masse de rechargement réfractaire. Après cela, le convertisseur est prêt pour le prochain soufflage.
Représentation schématique et réactions principales
Le procédé BOS est un processus complexe se déroulant sur une courte période, avec très peu d'informations de retour direct disponibles au fur et à mesure que le processus progresse. Le processus consiste en plusieurs sous-processus qui sont soit mal compris, soit pour lesquels il n'y a eu qu'une compréhension semi-quantitative. Puisque le processus est un processus autogène, il y a un excès de chaleur même après que la fonte d'entrée est à environ 1 350 °C et que l'acier de sortie est coulé à 1 650 °C à 1 700 °C. Donc, différents réfrigérants sont utilisés, la ferraille et le minerai de fer étant les principaux. L'O2 est livrée au processus par des jets supersoniques se dirigeant dans des gaz chauds et chargés de poussière ou sous une émulsion liquide-gaz avec le comportement du jet étant affecté par l'environnement ambiant. La Fig 1 montre la représentation schématique du procédé BOS et ses caractéristiques de base sont décrites ci-dessous.
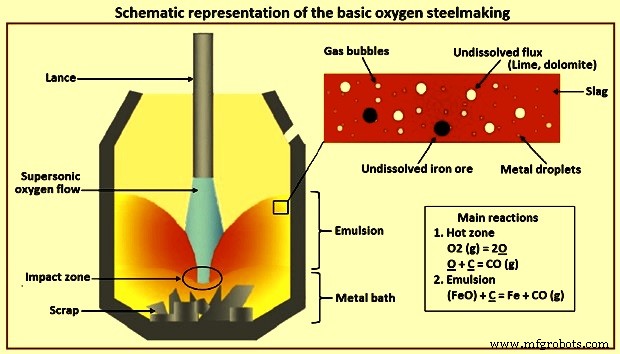
Fig 1 Représentation schématique de la sidérurgie à l'oxygène basique
Oxydation du carbone
La décarburation du C disponible dans le bain est la réaction la plus extensive et la plus importante pendant le procédé BOS. Il y a trois étapes distinctes pendant cette réaction de décarburation. Dans la première étape, qui se produit pendant les premières minutes du soufflage, la décarburation se produit à un rythme lent, puisque la majeure partie de l'O2 fournie réagit avec le Si du bain. Pendant la deuxième étape, qui se produit à haute teneur en C du bain, la décarburation se produit à un rythme plus élevé et est contrôlée par le taux d'O2 fourni. La troisième étape se produit lorsque la teneur en C du bain atteint environ 0,3 %. À cette étape, le taux de décarburation diminue car moins de C est disponible pour réagir avec tout l'O2 fourni. À cette étape, le taux est contrôlé par le transfert de masse du C, et l'O2 réagit principalement avec le fer (Fe) pour former du FeO. À cette étape, puisque le taux de génération de CO diminue, la flamme à la gueule du convertisseur devient moins lumineuse et disparaît pratiquement lorsque le C tombe à un niveau d'environ 0,1 %.
Oxydation du silicium
Les conditions favorables à l'oxydation du silicium sont : (i) basse température, et (ii) faible quantité de SiO2 dans le laitier. Un laitier basique favorise l'oxydation du Si. Dans les laitiers basiques, l'oxydation du Si se produit pratiquement à une valeur très basse car le SiO2 réagit avec le CaO et diminue l'activité du SiO2 dans le laitier. Presque tout le Si est oxydé et éliminé tôt dans le soufflage en raison d'une forte affinité de l'O2 pour le Si. Le Si de la fonte est oxydé à un niveau très bas (moins de 0,005 %) dans les 3 à 5 premières minutes du soufflage. L'oxydation du Si en SiO2 est exothermique et produit une quantité considérable de chaleur qui élève la température du bain. Elle forme aussi un laitier silicate qui réagit avec la chaux ajoutée et la dolomie calcinée pour former un laitier basique. Puisque l'oxydation du Si est la principale source de chaleur, sa quantité dans la fonte détermine la quantité de charge froide (ferraille, fonte brute, etc.) qui peut être ajoutée au convertisseur. Elle détermine aussi le volume de laitier et affecte donc la déphosphoration du bain et le rendement. Selon la règle empirique, une quantité de laitier plus élevée résulte en un P plus bas mais aussi un rendement moindre.
Oxydation du fer
L'oxydation du fer (Fe) est la plus importante pour le procédé BOS car elle contrôle : (i) la teneur en FeO du laitier et la teneur en O2 dans l'acier, (ii) la perte de Fe dans le laitier et donc affecte la productivité du procédé de sidérurgie, (iii) le potentiel d'oxydation du laitier, et (iv) le FeO aide à la dissolution du CaO dans le laitier.
Oxydation du manganèse
La réaction d'oxydation du Mn dans le procédé BOS est plutôt complexe. Dans un convertisseur soufflé par le haut, le Mn est oxydé en oxyde MnO dans les premiers stades du soufflage et après que la majeure partie du Si est oxydée, le Mn revient dans le métal du bain. Finalement, à la fin du soufflage quand plus d'O2 est disponible pour l'oxydation, le Mn est réduit dans le métal du bain. Dans le cas du soufflage par le fond ou du soufflage combiné dans le convertisseur, l'oxydation du Mn a un schéma similaire mais la teneur résiduelle en Mn de l'acier liquide dans le bain du convertisseur est plus élevée que dans le convertisseur soufflé par le haut.
Oxydation du phosphore
Les conditions oxydantes dans le convertisseur favorisent la déphosphoration du métal du bain. La réaction de déphosphoration a lieu en raison de l'interaction du métal et du laitier dans le bain. Des paramètres tels que des températures de bain plus basses, une basicité du laitier plus élevée (rapport CaO/SiO2), une teneur plus élevée en FeO dans le laitier, une fluidité du laitier plus élevée, et un bon brassage du bain favorisent la réaction de déphosphoration. La teneur en phosphore du métal du bain diminue au début du soufflage, puis pendant la période principale de décarburation quand le FeO est réduit, le P revient dans le métal du bain et finalement il diminue à nouveau à la fin du soufflage. Le brassage du bain améliore le mélange du métal et du laitier et aide au taux de déphosphoration. Un bon brassage avec l'ajout d'agents fluxants tels que le spath fluor, etc., améliore aussi l'élimination du P en augmentant la dissolution du CaO, résultant en un laitier liquide hautement basique et fluide.
Réaction du soufre
L'élimination du S n'est pas très efficace dans le procédé BOS en raison des conditions hautement oxydantes. Le rapport de distribution du S (% S dans le laitier / % S dans le métal) est d'environ 4 à 8, ce qui est bien plus bas que dans la poche d'acier (environ 300 à 500) pendant le procédé de métallurgie secondaire. Pendant le procédé BOS, environ 10 % à 20 % du S dans le bain réagit avec l'O2 directement pour former du SO2 (dioxyde de soufre). Le S restant est éliminé par la réaction laitier-métal S + CaO = CaS + FeO. L'élimination du S par le laitier est assistée par une basicité élevée et une faible teneur en Fe du laitier. La teneur en S de l'acier liquide est fortement influencée par le S contenu dans la fonte et la ferraille chargées dans le convertisseur.
Dynamique du procédé : échelles de longueur et de temps
Les réactions se produisant pendant le procédé BOS sont hétérogènes et à différentes échelles de longueur. Il y a la phase du bain de métal en vrac, la phase du laitier en vrac, et la phase gazeuse. D'autre part, une grande partie de la réaction a lieu à l'échelle de fines gouttelettes et bulles distribuées dans la phase d'émulsion laitier/métal/gaz. La différence d'échelles de longueur entraîne aussi une différence d'échelles de temps. Le bain de métal voit des changements sur tout le cycle de chauffe de 12 à 15 minutes, tandis que les gouttes peuvent subir le cycle complet d'affinage en environ une minute. Donc, l'image de la dynamique du procédé a évolué sur plusieurs années basée sur des observations et mesures dans des installations commerciales et pilotes, des expériences soigneusement conçues, et la modélisation mathématique.
La composition typique de la fonte peut être : C – 4,5 %, Si – 0,3 % à 0,5 %, Mn – 0,2 % à 0,7 %, P – 0,1 % à 0,18 %, S – 0,02 % à 0,03 %, et température de 1 350 °C. Puisque le S ne peut être éliminé dans le laitier que dans l'état réduit en présence de fer liquide, le processus d'oxydation dans la sidérurgie à l'oxygène basique n'élimine aucune quantité considérable de S. Les réactions globales de signification peuvent être écrites comme : (i) [Si] + {O2} = (SiO2), (ii) [Mn] + ½ {O2} = (MnO), (iii) [C] + ½ {O2} = {CO}, (iv) 2[P] + 5/2 {O2} = (P2O5), (v) Fe (l) + ½ O2(g) = (FeO). [-], {-}, et (-) sont utilisés pour les métalloïdes dissous dans le bain de métal, le gaz, et les constituants dans le laitier, respectivement. La Figure 2a donne la progression des réactions dans un convertisseur de 200 t. Les mesures faites dans différents convertisseurs montrent aussi des schémas similaires. La Fig 2b donne l'évolution correspondante de la composition du laitier.
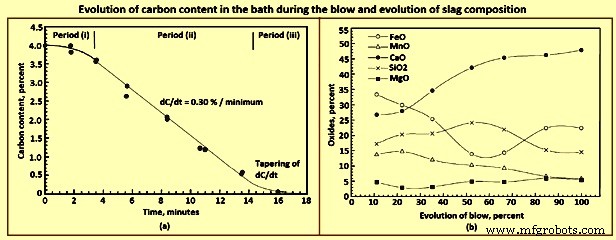
Fig 2 Évolution de la teneur en carbone dans le bain pendant le soufflage et évolution de la composition du laitier
Une caractéristique notable dans l'évolution de la composition du métal est l'élimination simultanée de quantités considérables de C même avant que le Si n'ait chuté à un niveau très bas. Cela est également confirmé par l'observation que la flamme de CO jaillit à la gueule du convertisseur peu de temps après le début du soufflage d'O2. Cela contraste avec les observations dans le convertisseur Bessemer désormais obsolète ou le procédé OBM, où l'air/O2 sont soufflés par le fond. Dans ces deux procédés, l'apparition d'une flamme significative prend un certain temps, ce qui est supposé indiquer que l'oxydation du C ne commence pas tant que le Si n'est pas tombé à des valeurs assez basses.
Thermodynamiquement, l'ordre des réactions d'oxydation des solutés à tout emplacement local pour les conditions d'entrée mentionnées ci-dessus doit être Si, Mn, C et P. C'est-à-dire, aux conditions prévalant dans la partie initiale du soufflage, le Si est oxydé avant le C. La basse température initiale elle-même rend la réaction du Si favorable. De plus, le produit SiO2 est à une activité très faible dans les conditions hautement basiques maintenues dès le début. La pression partielle de CO, d'autre part, reste près de 0,1 MPa (une atmosphère). Par exemple, si l'on suppose une activité de 0,001 pour le SiO2, alors la pO2 en équilibre avec 4,5 % C et 0,5 % Si est de 1 MPa à 1,7 MPa, et 1 MPa à 1,9 MPa respectivement. Cette caractéristique rend l'analyse de la dynamique du procédé et des mécanismes de réaction intéressante.
Caractéristiques du procédé
Puisque l'information de retour du processus est limitée, cela nécessite la construction d'un modèle pour la dynamique du processus à partir des caractéristiques observées à partir de l'information qui peut être obtenue. Les caractéristiques importantes du procédé BOS sont décrites ci-dessous.
Les taux de réaction sont extrêmement rapides. Pendant la décarburation de pointe, le C est éliminé à un taux d'environ 0,3 % par minute, soit environ 600 kg de C par minute dans un convertisseur de 200 t (Fig 2a). La réaction du C montre trois périodes typiques (Fig 2a) : (i) une période initiale où le taux augmente, (ii) une période intermédiaire où le taux est relativement constant malgré le fait que la teneur en C dans le bain chute continuellement d'environ 3,5 % à 4,0 % pendant cette période, et une troisième période finale au-delà d'une teneur critique en C où le taux diminue. La teneur critique en C se situe normalement dans la gamme de 0,2 % à 0,5 %.
Cependant, les chauffe individuelles avec des conditions de soufflage identiques montrent une large irrégularité. Deux soufflages séquentiels avec des entrées et paramètres de processus identiques peuvent montrer des comportements assez différents, certains soufflages affichant du débordement (ébullition de l'émulsion métal-laitier-gaz par la gueule du convertisseur) ou du laitier sec et des projections (entraînant une accumulation sur la lance et la gueule). L'irrégularité était beaucoup plus prévalente dans les premiers jours du procédé BOS, quand le soufflage de gaz d'agitation par le fond n'était pas encore incorporé. L'utilisation de moins de ferraille comme réfrigérant peut aussi conduire à plus de régularité et une diminution du débordement.
Après une étude de plusieurs ateliers BOS, il a été montré que le taux de décarburation de pointe est directement proportionnel au taux de soufflage d'O2. Il a aussi été montré pendant le soufflage dans un convertisseur de taille laboratoire, que les effets de l'augmentation du taux de soufflage d'O2 et de la diminution de la hauteur de la lance sur le taux de décarburation de pointe sont similaires.
Pendant les expériences dans un convertisseur pilote au MEFOS (un institut de recherche en Suède), il a été montré qu'il y a une variation de concentration le long de la hauteur d'un convertisseur soufflé par le haut. Cela indique que le soufflage par le haut ne mélange pas bien le bain de métal en dépit de l'énorme momentum dans le jet supérieur. Cependant, cette différence a disparu en soufflant une très petite quantité de gaz inerte par le fond.
Il est bien connu que le laitier dans le procédé BOS contient une fraction considérable du métal sous forme de gouttelettes dans la phase de laitier. Les quantités varient pendant le soufflage, étant les plus élevées pendant la partie centrale du soufflage. Les estimations varient dans la gamme de 10 % à 25 %. Ces gouttelettes sont assez fines, la plupart étant de moins de 1 mm à 2 mm. Le nombre de gouttelettes dans l'émulsion diminue vers la fin du soufflage. Les gouttelettes sont normalement dans un état d'affinage bien plus avancé par rapport au bain de métal en vrac.
Il existe une émulsion laitier-métal-gaz pendant la majeure partie du soufflage. Vers environ un tiers du soufflage, la hauteur de l'émulsion dépasse environ 2 m, submergeant ainsi la pointe de la lance et étouffant le son du jet supersonique. Parfois, l'émulsion peut remplir tout le four, débordant par la gueule (slopping). Vers la fin du soufflage, au-delà d'un C critique dans le bain, l'émulsion s'effondre, indiquant que l'émulsion est transitoire et a besoin d'une génération continue de gaz pour sa survie.
Comme indiqué, le C, le Mn et le P sont oxydés simultanément avec le Si dans la partie initiale du soufflage, contre l'attente de la réaction du Si étant préférée aux autres réactions basée sur la composition du bain de métal en vrac. Les réactions du Mn et du P peuvent être expliquées dans une certaine mesure par le fait des activités dans le laitier. La réaction du C ne peut pas être expliquée, à moins d'utiliser l'hypothèse que la composition du métal en vrac ne prévaut pas au site de la réaction.
Il y a une réversion du Mn et du P pendant la partie centrale du soufflage (Fig 3a). Cela se reflète aussi dans le chemin du laitier (Fig 2b). Cependant, il est clair que les réversions sont corrélées avec la teneur en FeO dans le laitier. La dissolution du CaO continue presque jusqu'à la fin en dépit de la chaux étant ajoutée au début ou dans la partie précoce du soufflage. Le C détermine la dynamique globale du procédé et cette réaction se produit vigoureusement. La Fig 3a montre le changement de composition du bain pendant le soufflage.
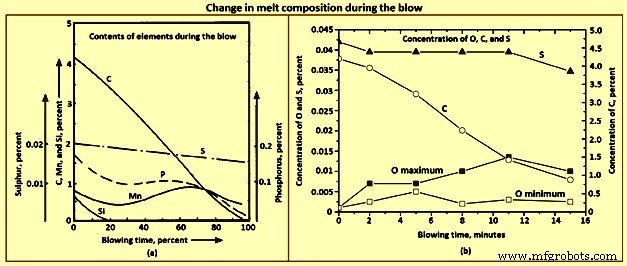
Fig 3 Changement de composition du bain pendant le soufflage
La dynamique du procédé BOS dépend de la réaction du C se produisant vigoureusement. La dynamique complète peut être divisée en plusieurs sites. Les autres réactions peuvent être comprises sur ce cadre. Le jet d'O2 étant presque pur, les molécules atteignent la surface du bain directement sans une barrière de transfert de masse considérable. Lorsqu'une molécule frappe, elle peut faire l'une des choses suivantes.
La molécule d'O2 réagit avec le C au site d'impact. Les réactions peuvent être [C] + ½{O2} = {CO}, et [C] + {O2} = {CO2}. Elle peut se dissoudre dans le métal comme [O]. Cela peut alors voyager ailleurs et réagir avec d'autres éléments oxydables tels que O2 = 2[O]. Une partie peut réagir avec le Fe dans le bain produisant du FeO selon l'équation Fe + ½{O2} = (FeO). Le FeO peut voyager vers la phase de laitier et réagir avec le métal ailleurs. Chacun de ces éléments mène à des réactions d'affinage se produisant à différents sites possibles dans le convertisseur, menant, au mélange, à un affinage global du bain. Ces différents sites sont montrés schématiquement dans la Fig 4.
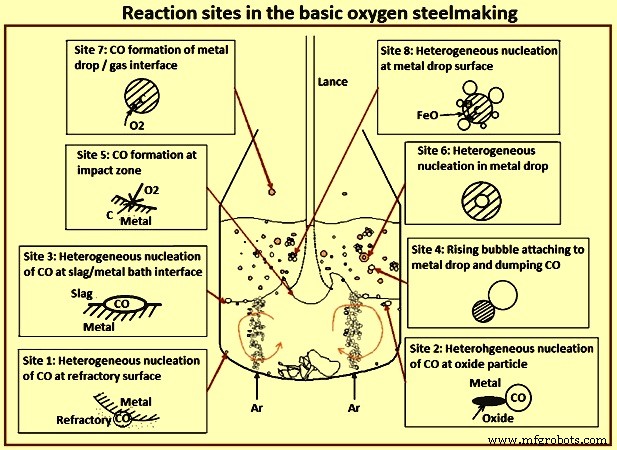
Fig 4 Sites de réaction dans la sidérurgie à l'oxygène basique
Il faut se rappeler que la réaction C-O est hétérogène. Il y a au moins une étape de transfert de masse qui peut être limitante. Le C doit diffuser dans le métal vers l'interface. Le transfert d'O2 dans la phase gazeuse, de l'O2 dissous dans la phase métallique, ou du FeO dans la phase de laitier peut aussi être impliqué selon la source d'O2 pour la réaction. L'O2 dissous peut voyager vers d'autres parties à l'intérieur du bain de métal et réagir avec le C dissous pour libérer du CO dans les pores remplis de gaz du réfractaire (site 1). Le CO peut aussi se former sur des particules solides flottant dans le bain de métal par nucléation hétérogène (site 2). La nucléation hétérogène peut aussi avoir lieu à l'interface couche de laitier/bain de métal (site 3). La nucléation homogène à l'intérieur du bain est hautement improbable à moins que la sursaturation en CO ne soit très élevée. Comme décrit précédemment, la réaction du CO peut avoir lieu directement au site d'impact (site 5). Une partie du FeO formé au site d'impact ou à proximité peut passer sous la surface du bain de métal et voyager le long de l'interface laitier/métal, réagissant avec le C donnant une interface émulsionnée (comme au site 3). Cependant, la majeure partie du FeO formé se transfère probablement vers la phase de laitier.
Cela donne maintenant plusieurs possibilités. À l'interface entre le laitier et le bain de métal, les réactions peuvent avoir lieu comme décrit précédemment (site 3), l'O2 venant maintenant de la phase de laitier et le C du métal. Comme décrit précédemment, la phase de laitier contient un grand nombre de gouttelettes de métal, générées continuellement par le momentum du jet au site d'impact. Donc, le FeO dans le laitier peut réagir avec ces gouttelettes à travers différents mécanismes tels que : (i) des bulles de CO peuvent nucléer hétérogènement à l'interface (site 8), (ii) le CO peut être transféré à une bulle passante qui entre en contact avec la gouttelette (site 4), et (iii) une bulle de CO peut nucléer homogènement à l'intérieur de la gouttelette, si la sursaturation est très élevée (site 6). Si une gouttelette de métal est projetée dans le franc-bord, elle peut réagir directement avec tout O2 ou CO2 dans le gaz (site 7).
Bien que tous ces sites puissent être actifs pendant le soufflage à un certain degré, il y a un besoin d'identifier le mécanisme prédominant qui détermine la dynamique globale. La contribution de chacun de ces sites peut être évaluée basée sur les observations. Le fait que le bain montre un gradient de concentration en l'absence d'injection de gaz par le fond, qui disparaît avec aussi peu que 1 % du gaz inerte soufflé par le fond en comparaison au flux de gaz supérieur, les mécanismes aux sites 1 et 2 peuvent être écartés comme étant peu importants.
La température à la surface dans la zone d'impact est attendue être au-dessus de 2 120 °C. Donc, les taux de réactions chimiques sont attendus être très élevés. La surface du site d'impact est comparativement petite et le taux d'arrivée d'O2 est très élevé. Cependant, les solutés doivent diffuser vers l'interface et la chaleur doit se conduire dans le métal. Du métal frais est amené à l'interface qui est balayé vers l'extérieur par une grande vitesse de surface. Dans ces circonstances, on peut s'attendre à ce que la surface d'impact soit affamée en solutés, laissant derrière une couche de Fe réagissant avec l'O2. Finalement, il peut être raisonnable d'assumer qu'une couche de métal de la composition du métal en vrac est entièrement oxydée, les oxydes de phase condensée étant transférés à la couche de laitier. Lorsque la teneur en C est d'environ 5 % (20 à 25 mol %), cette approximation signifie qu'environ 25 % de l'O2 fourni est consommé pour le C (CO et CO2) à ce site. La contribution est estimée à environ 40 % basée sur des calculs assumant que le transfert de masse côté métal n'est pas limitant. À un moment, il a été considéré comme le mécanisme majeur (théorie de la zone chaude ou zone d'impact). La couche de métal s'écoulant vers l'extérieur à ce site peut aussi se saturer en O2 comme mentionné précédemment.
Les réactions dans l'émulsion semblent contenir les sites majeurs pour les réactions (sites 4, 6 et 8). Les gouttelettes dans l'émulsion ont une surface spécifique extrêmement grande. En présence de quantités raisonnables de FeO dans le laitier, toutes les réactions d'affinage dans une gouttelette peuvent avoir lieu en quelques dizaines de secondes, au lieu de minutes. Une goutte de 3 mm de métal contenant 4,5 % C peut faire évoluer environ 3 000 fois son volume en CO. En s'échappant à travers le laitier visqueux, cela l'émulsionne. Les interactions complexes de formation d'émulsion, de génération de gouttelettes, de temps de résidence des gouttelettes, etc., contribuent donc largement à la dynamique globale. Les réactions des gouttelettes réagissant avec la phase gazeuse directement sont importantes principalement dans les premières minutes du soufflage quand une couche de laitier complète n'a pas encore été formée.
Un regard complet sur cette dynamique globale du procédé a besoin d'un fond sur les jets de gaz supersoniques, leur interaction avec un bain métal/laitier, la génération de gouttelettes et leurs temps de résidence, la dissolution du CaO, et le mélange du bain, etc.
Comportement du jet supersonique
Un jet gaz-dans-gaz entraîne le gaz ambiant dans sa périphérie. La couche perturbée atteint l'axe du jet à quelques diamètres de buse en aval (région du cœur potentiel) au-delà de laquelle l'écoulement devient entièrement développé avec des profils de vitesse radiale auto-similaires. La vitesse axiale varie inversement avec la distance pour maintenir la conservation du momentum. Typiquement, le jet s'étend à un demi-angle de cône d'environ 10 à 12 degrés, si le gaz ambiant a la même densité que celle du gaz du jet. Si l'ambiant est plus léger, l'expansion est moindre en raison de l'effet de masse.
Dans les jets supersoniques, le facteur de compressibilité affecte l'expansion du jet. Il a été montré que le jet ne s'étend pas beaucoup jusqu'à ce que la vitesse axiale décélère à la vitesse sonique (cœur supersonique). Par la suite, le jet s'étend comme un jet subsonique comme montré dans la Fig 5. Une étude récente de CFD (dynamique des fluides computationnelle) d'un jet d'O2 dans un convertisseur BOS a montré que la vitesse axiale est presque constante sur une distance d'environ 1 m et la température du gaz sur l'axe reste à environ -170 °C dans cette région. Par la suite, la température augmente régulièrement en raison de l'entraînement de gaz chauds. Les lances à O2 sont donc opérées à un nombre de Mach de sortie d'environ deux pour qu'elles puissent être maintenues à une certaine distance et aient encore une bonne interaction jet/métal.
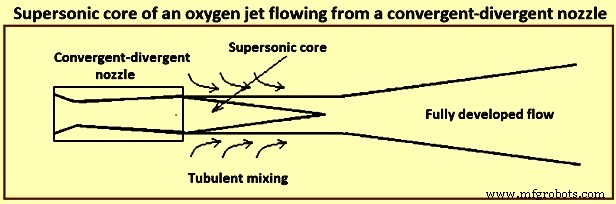
Fig 5 Cœur supersonique d'un jet d'oxygène s'écoulant d'une buse convergente-divergente
On peut noter que si le jet d'O2 est submergé dans une atmosphère de CO comme dans le convertisseur BOS, la concentration d'O2 peut chuter substantiellement.
Lorsqu'un jet à haute vitesse frappe une surface de métal, un cratère est formé, les bords duquel sont hautement instables en raison de la haute vitesse du jet dévié, projetant des gouttelettes de métal. À des valeurs assez élevées, le jet devient ré-entrant, où certaines des gouttelettes sont projetées dans le jet lui-même, menant à un cratère hautement instable oscillant et tournant. En présence d'une couche de laitier, ces gouttelettes sont piégées par le laitier, menant à une émulsion gouttelette-dans-laitier.
La profondeur du cratère peut être calculée en effectuant un bilan de momentum au point de stagnation au centre du cratère. Dans des études ultérieures avec une constante basée sur des expériences avec divers liquides et gaz à température ambiante et en étudiant quantitativement les phénomènes d'émulsification avec l'aide d'un modèle bidimensionnel, deux phases, de mercure et de glycérol, il a été trouvé, comme attendu, que les gouttelettes dans l'émulsion augmentent avec le débit de gaz et varient inversement avec la distance de la pointe de la lance par rapport à la surface du liquide (hauteur de la lance). En expérimentant avec un modèle tridimensionnel d'eau pour déterminer le taux de génération de gouttelettes avec une couche supérieure représentant le laitier, il a été trouvé qu'il y a deux régions, une à un débit plus bas où le taux augmente non-linéairement avec le débit et la seconde où le taux varie presque linéairement avec le débit. Le nombre de Weber a été utilisé pour caractériser les phénomènes d'écoulement. Le taux de génération de gouttelettes (kg/seconde) est corrélé expérimentalement comme une fonction du numéro de soufflage. Il a été montré que l'injection simultanée de gaz par le fond peut augmenter la génération de gouttelettes, surtout lorsqu'elles sont presque coaxiales avec le jet supérieur. La présence de la phase de laitier peut changer le taux de génération substantiellement.
Dans un jet supersonique, disons de Mach 2, la température du gaz à la sortie est d'environ -100 °C. Par la suite, il entraîne du gaz de convertisseur à densité plus faible. La température, la vitesse et la composition du gaz changent quand le jet frappe le bain. Donc, cette corrélation a de grandes incertitudes, à cause de laquelle l'utilité de la corrélation dans le modèle BOS est moins qu'adéquate. Puisqu'il n'y a pas d'autre corrélation, on utilise normalement la corrélation ci-dessus pour la génération de gouttelettes et on l'ajuste selon les besoins.
Les taux de réaction dépendent aussi des tailles des gouttelettes. Plusieurs études ont obtenu des échantillons d'émulsion des convertisseurs en fonctionnement ou des modèles chauds de laboratoire. Ces études ont trouvé en général les tailles dans la gamme de 0,05 mm à 3 mm. Dans une étude expérimentant avec de la fonte brute et de l'O2, il y avait de gros morceaux de liquide projetés, qui passent normalement un temps négligeable dans l'émulsion. Bien que ces approximations et corrélations soient clairement inadéquates, la plupart des modèles les utilisent faute de meilleures corrélations.
Une des études a trouvé de grandes quantités de gouttelettes métalliques dans le laitier mousseux formé pendant le raffinage de fonte à haut P. Une autre étude a fait des observations similaires en collectant des échantillons éjectés par le trou de coulée dans un convertisseur de 230 t et en les analysant. Plusieurs autres études ont aussi fait des observations similaires.
Comme mentionné précédemment, les gouttelettes sont dans divers états d'affinage avancé, certaines étant presque complètement affinées, bien que le bain ait encore une quantité considérable de C. La fraction de métal dans l'émulsion a été estimée comme étant grande, étant presque 25 % du poids du bain. Cela correspond à une surface d'environ 40 000 mètres carrés (m²) si l'on assume une taille moyenne de 1 mm pour les gouttelettes. Il a été proposé dans une des études que l'affinage dans le convertisseur a lieu principalement dans la phase d'émulsion, le bain voyant l'affinage par dilution des gouttelettes retombant (théorie de l'émulsion). L'émulsion dans les convertisseurs fait référence à un système laitier-métal-gaz. On peut la visualiser comme une mousse laitier-gaz dans laquelle des gouttelettes de métal sont distribuées.
Il a aussi été rapporté que plusieurs des gouttelettes affichent une sursaturation en O2 élevée et cela a postulé que les gouttelettes plus fines peuvent avoir été générées par nucléation homogène d'éclatement de gouttelette de CO. Certaines gouttelettes montrent des preuves d'être attachées à des bulles de gaz et certaines sont même creuses. Il y a eu plusieurs expériences avec des gouttelettes en lévitation magnétique et en chute libre réagissant avec des gaz oxydants. Les résultats de ces expériences sont intéressants. Quand la teneur en C est élevée, on peut voir des réactions se produisant à la surface, comme en témoigne la combustion du CO. Comme la teneur en C diminue, de petites gouttelettes sont projetées, indiquant une nucléation sous-superficielle. Encore plus bas en teneur en C, les gouttelettes éclatent parfois, indiquant une sursaturation en O2 et une nucléation profonde à l'intérieur de la gouttelette. Une sursaturation de l'ordre d'environ 5 MPa (pour le CO d'équilibre) avait été rapportée au moment de l'éclatement de la gouttelette.
Dans une des études, le temps de résidence des gouttelettes dans un convertisseur a été mesuré par la technique du traceur d'isotope d'or radioactif. Le temps de résidence maximum des gouttelettes qui sont dans un état avancé de décarburation a été estimé à environ 2 minutes. Le temps de résidence calculé sur la base de la chute libre est de l'ordre de quelques secondes même en considérant le laitier comme étant émulsionné à une hauteur bien plus grande. Le temps de résidence élevé a donc besoin d'une explication.
Plusieurs expériences utilisant les rayons X pour la visualisation d'une seule gouttelette Fe-C réagissant dans des laitiers oxydants en fusion ont montré que la gouttelette est repoussée vers la surface dès que la décarburation commence, et y reste jusqu'à ce que le bouillonnement de CO s'apaise. De plus, il a été montré que le temps de résidence de la gouttelette dépend de la formation de bulles qui maintient la gouttelette à flot.
Il y a deux points de vue sur la façon dont la formation de CO maintient la gouttelette flottante. Une des études a formulé une théorie de la gouttelette gonflée où le CO se forme homogènement à l'intérieur de la gouttelette et cette gouttelette creuse a une densité apparente faible, en raison de laquelle elle reste à flot. L'autre point de vue est que les bulles se forment hétérogènement à l'interface gouttelette/laitier et tant que les bulles restent attachées à la gouttelette, elles la maintiennent à flot. Les preuves visuelles des études fluoroscopiques aux rayons X ne peuvent pas distinguer clairement entre ces deux. Le fait qu'il ne semble pas y avoir de barrière de nucléation pendant la désoxydation vigoureuse comme en témoigne l'évolution copieuse de bulles suggère la nucléation d'interface.
À de hautes concentrations en C, quand le transfert de masse du C dans la goutte n'est pas limitant, la sursaturation en CO la plus élevée doit être vue à la surface de la gouttelette. Donc, on peut s'attendre à ce que pour que la nucléation ait lieu hétérogènement à la surface, la bulle doit passer un certain temps à l'interface avant de se détacher. Puisqu'il peut y avoir plusieurs bulles attachées, la gouttelette reste flottante. Comme le C tombe à de basses valeurs, la nucléation à l'interface devient sporadique, et dans les périodes où il n'y a pas de bulle attachée, l'O2 se dissout dans le métal et diffuse à l'intérieur. Donc, la région de sursaturation la plus élevée se déplace vers l'intérieur, d'abord sous la surface et puis profondément à l'intérieur de la gouttelette. On peut ainsi voir la nucléation sous-superficielle projetant initialement de petites gouttelettes et puis profondément à l'intérieur. Ces événements de nucléation homogène sont probablement sporadiques, de nature stochastique.
Simultanément, la densité apparente de la gouttelette sans ou avec peu de bulles est maintenant élevée et elle retombe dans le bain de métal. La teneur critique en C quand la gouttelette retombe dépend de la taille de la gouttelette, du potentiel oxydant du laitier (et du taux de transfert de masse du FeO), et de l'événement de nucléation sporadique soit à la surface, soit à l'intérieur de la gouttelette. Un travail empirique pour prédire correctement la teneur critique en C fait défaut. Les preuves des expériences de gouttelettes en lévitation pointent aussi vers cette série d'événements, bien que l'agitation due au champ électromagnétique rende la condition différente de celle dans le convertisseur, surtout en ce qui concerne le transfert de masse à l'intérieur de la gouttelette.
Dans le contexte du convertisseur, la surface de la gouttelette est continuellement perturbée par les bulles. Cela a deux effets contrebalancés. Une partie de la surface de la gouttelette est couverte par la bulle de gaz et n'est pas disponible pour le transfert de masse du laitier vers la gouttelette. La surface de la gouttelette est aussi vigoureusement agitée par la formation et le détachement des bulles, améliorant le transfert de masse localement. Plusieurs estimations indirectes ont été faites. Dans une des études, l'estimation indirecte du coefficient de transfert de masse a été faite pour le FeO dans le laitier pour le taux de transfert du P dans des expériences de gouttelette unique à haute température, et les valeurs obtenues sont entre (10)⁻⁵ m/s et (10)⁻⁴ m/s. Une autre étude a estimé des valeurs similaires. Des études expérimentales appropriées, tant dans les modèles froids que chauds, sont nécessaires pour obtenir des corrélations raisonnables en termes de variables adimensionnelles.
Bien que le laitier soit très bien agité dans le convertisseur en raison du jet de gaz et d'une grande quantité de gaz passant à travers lui, le bain de métal dans les convertisseurs soufflés par le haut est comparativement mal mélangé. La mesure du temps de mélange (t95 qui est le temps pour obtenir 95 % d'homogénéité) dans un convertisseur soufflé par le haut peut être aussi élevé que 150 à 180 secondes (s), comparé à 10 à 20 s dans les convertisseurs OBM soufflés par le fond. Cela a des conséquences sur la dynamique des réactions, puisque les gouttelettes de métal sont enlevées de la couche supérieure et les gouttelettes affinées de l'émulsion retombent en haut. Puisque beaucoup de chaleur est aussi libérée dans le laitier, le laitier et les gouttelettes retombant sont aussi plus chauds. Il peut aussi y avoir une stratification de composition et de température due à la ferraille au fond se dissolvant lentement dans le métal liquide.
Les temps de mélange élevés correspondent aussi à une irrégularité élevée dans les temps de mélange, menant à un comportement de soufflage irrégulier en l'absence de soufflage par le fond. Par exemple, un grand tourbillon de métal liquide contenant plus de C du fond étant amené à la surface du bain de métal peut augmenter soudainement le taux de décarburation menant à des instabilités. Donc, l'injection de gaz inerte par le fond des convertisseurs pour réduire le temps de mélange est devenue la pratique standard.
Puisque le taux d'injection de gaz par le fond et la position des éléments poreux à travers lesquels le gaz est introduit ont une incidence sur la dynamique des réactions, il est nécessaire de quantifier le comportement de mélange pour des prédictions quantitatives de l'évolution de la composition et de la température. Une seule valeur moyenne de t95 est inadéquate pour l'incorporation dans un modèle complet du convertisseur, puisque deux courbes de mélange différentes peuvent donner des t90 (temps pour obtenir 90 % d'homogénéité) similaires et des valeurs de t95 différentes. Le compromis peut donc être un modèle à deux paramètres, basé sur l'estimation de deux temps de mélange (t90 et t95). On peut alors idéaliser le bain de métal comme consistant en deux réacteurs à cuve agitée (STR), échangeant du métal continuellement. La partie inférieure ne voit que la fusion de la ferraille et la partie supérieure voit tous les autres phénomènes expliqués précédemment. Les deux paramètres de ce modèle, le rapport des tailles des réacteurs et le taux d'échange de métal, peuvent alors être ajustés aux temps de mélange du convertisseur sous diverses conditions d'exploitation.
Formation du laitier et dissolution des flux
Les flux (chaux et dolomie calcinée) qui sont chargés tôt dans le soufflage se dissolvent avec les oxydes en développement pour former un laitier liquide. Le taux de dissolution de ces flux affecte fortement les réactions laitier-métal se produisant pendant le soufflage. Au début du soufflage, la hauteur de la lance au-dessus du bain est maintenue haute, ce qui cause un laitier initial riche en SiO2 et FeO. Pendant cette période, de grandes quantités de flux sont chargées dans le convertisseur. La lance est ensuite abaissée et le laitier commence à mousser vers environ un tiers du soufflage en raison de la réduction du FeO dans le laitier en conjonction avec la formation de CO. Au fur et à mesure que le soufflage progresse, le CaO se dissout dans le laitier, et le poids du laitier actif augmente. Après que le soufflage a progressé d'environ les trois quarts du temps, la teneur en FeO dans le laitier augmente en raison d'une diminution du taux de décarburation.
Pendant le soufflage, la température de l'acier liquide augmente progressivement d'environ 1 350 °C à 1 650 °C au renversement du convertisseur, et la température du laitier est d'environ 50 °C plus élevée que celle de l'acier liquide. Le laitier au renversement peut contenir des régions de chaux non dissoute mélangée avec le laitier liquide, puisque la dissolution de la chaux est limitée par la présence de silicate de dicalcium (2CaO.SiO2) en revêtement, qui est solide aux températures de sidérurgie et empêche la dissolution rapide. La présence de MgO dans le flux affaiblit ce revêtement. Donc, un chargement plus précoce de MgO accélère la formation du laitier en raison de la dissolution plus rapide de la chaux.
Le convertisseur a besoin de maintenir un laitier fluide de haute basicité (haute teneur en CaO) pour que la grande quantité de CO générée puisse être gérée, et que le P puisse être éliminé efficacement. Donc, l'opérateur du convertisseur essaie d'atteindre un rapport CaO/SiO2 supérieur à 3,0 dans le laitier final.
La Fig 6a montre les courbes de liquidus dans un diagramme ternaire CaO-SiO2-FeO. On voit clairement qu'un rapport CaO/SiO2 qui peut être atteint dans ce système à 1 350 °C, c'est-à-dire au début d'un soufflage, ce rapport est limité à environ 1,6 à 1,7. Une amélioration marginale peut avoir lieu avec des ajouts de MgO (Fig 6b) et un peu d'Al2O3 provenant du laitier de report. Dans le laitier final aussi à 1 650 °C avec 25 % à 30 % de FeO, le maximum CaO/SiO2 reste inférieur à 3,0. Cela est aussi confirmé par les analyses de laitier qui montrent fréquemment de la chaux non dissoute. En dehors du problème de solubilité du CaO dans les laitiers de convertisseur, les particules de chaux se passivent en présence de laitiers hautement siliceux. Puisque la concentration en CaO est la plus élevée à la surface d'une particule de chaux en dissolution, le silicate de dicalcium se forme ici. Ce composé n'est pas seulement hautement réfractaire, mais il forme une couche adhérente retardant la dissolution ultérieure.
Une particule de chaux restant non dissoute longtemps aux hautes températures se fritte aussi et devient moins réactive. Une façon de briser la couche adhérente est d'avoir une teneur élevée en FeO dans le laitier. C'est la raison de la pratique du soufflage à lance haute dans les premières minutes du soufflage, quand le FeO est accumulé à 25 % à 35 % ou plus. Bien que l'effet sur la solubilité du CaO soit marginal (Fig 6), cela facilite la rupture de la couche adhérente de silicate de dicalcium permettant une dissolution ultérieure.
Des additifs comme le spath fluor (CaF2) peuvent produire cet effet beaucoup plus efficacement, bien que ce ne soit pas une pratique d'usine acceptable récemment pour diverses raisons. La Fig 6 montre les diagrammes de phases avec la Fig 6a montrant les isothermes de liquidus du système CaO-SiO2-FeO et la Fig 6b montrant l'effet de l'ajout de MgO sur le liquidus.
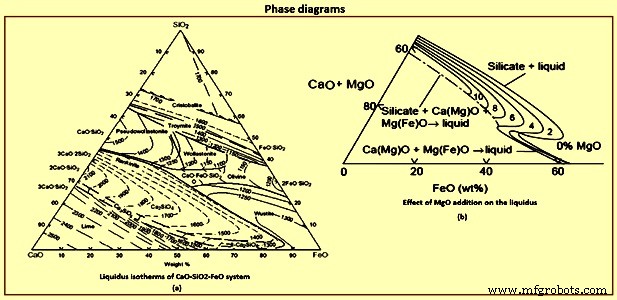
Fig 6 Diagrammes de phases
Flux du procédé et dynamique des réactions
Le contenu du convertisseur peut être divisé en plusieurs régions importantes telles que : (i) le bain de métal, qui lui-même peut être divisé en partie inférieure et supérieure entre lesquelles il y a un échange de métal, (ii) le jet d'O2 et la région d'impact, et (iii) la région de laitier qui est mostly sous la forme d'une émulsion laitier-métal-gaz. Il y a trois régimes distincts dans le soufflage. La partie initiale est caractérisée par un bain de métal nu couvert d'îlots de chaux solide et de quelque laitier reporté de la chauffe précédente. Le jet d'O2 frappe le bain de métal et fait deux choses principales. Premièrement, il oxyde presque une couche entière du métal donnant du CO, SiO2, MnO, P2O5 et beaucoup de FeO. Tout l'O2 n'est pas consommé à cet emplacement, et le gaz au-dessus peut donc contenir un rapport élevé de CO2/CO et un peu d'O2 comme vu dans l'analyse des gaz d'échappement. Le jet projette aussi des gouttelettes dans la phase gazeuse, qui après un vol libre retombent. Puisque le gaz est oxydant, les gouttelettes sont affinées pendant le vol. À la surface des gouttelettes, l'ordre des réactions est dicté par la thermodynamique.
Pour chacun des solutés, la réaction implique des étapes de transfert de masse telles que le transfert de masse de CO2/O2 dans la phase gazeuse et des solutés dans la phase liquide. Les réactions chimiques d'interface sont attendues être très rapides à cette température. L'ordre des réactions peut être obtenu en résolvant les équations de transfert de masse avec la minimisation de l'énergie libre pour les réactions d'interface en compétition pour l'O2. L'ordre est normalement Si et Mn suivis de C et P. Puisque le temps de vol est typiquement de l'ordre d'une seconde ou moins, les gouttelettes retombent probablement en complétant seulement une partie de la réaction du Si. Plus la gouttelette est petite, plus l'affinage progresse loin en raison de la surface spécifique plus grande. La réaction au reste de la surface du bain de métal est faible en raison de la surface plus petite comparée à celle des gouttelettes.
Le transfert de masse dans la phase gazeuse peut être facilement calculé par des corrélations de type Ranz-Marshall. À cette phase initiale du processus, les gouttelettes sont hautes en solutés, et le transfert de masse de la phase gazeuse est attendu être limitant. Les petites gouttelettes peuvent être considérées comme rigides et on peut supposer une diffusion pure des solutés à l'intérieur des gouttelettes. Quand les gouttelettes retombent, les produits d'oxydes de phase condensée dans les gouttelettes restent au sommet du bain, et en se combinant avec les oxydes du site d'impact et les flux ajoutés, commencent à former un laitier liquide. Comme mentionné précédemment, une bonne quantité de FeO est formée au site d'impact, et donc la formation de laitier liquide est facile. Après un certain temps, il y a une couche de laitier liquide couvrant le bain de métal. De plus en plus de gouttelettes sont projetées vers le laitier. Les gouttelettes éjectées dans la phase gazeuse doivent maintenant passer à travers la phase de laitier avant d'atteindre le bain de métal. Un affinage supplémentaire a donc lieu dans le laitier.
Initialement, quand la couche de laitier est mince et que les gouttelettes sont assez hautes en Si et Mn, les gouttelettes traversent avant que la réaction du C ne commence, c'est-à-dire sans évolution de gaz, surtout pour les gouttelettes plus grosses. Les petites gouttelettes hautes en C peuvent cependant commencer à se décarburer tôt en libérant du CO, et émulsionnent lentement le laitier. Cette phase précoce est caractérisée par une flamme basse à la gueule, puisque la formation de CO est comparativement faible. Une fois que le Si dans le bain de métal tombe dans une certaine mesure, la désiliconisation progresse considérablement, avant que la gouttelette ne soit retombée. La réaction du C commence et la gouttelette reste maintenant flottante dans l'émulsion jusqu'à ce que sa teneur en C atteigne la teneur critique en C comme expliqué précédemment. Dans la phase de laitier, le taux est attendu être contrôlé par le transfert de masse du FeO dans la phase de laitier, aussi longtemps que le C dans la gouttelette reste assez élevé. Une fois qu'un C critique est atteint dans la gouttelette, le bouillonnement ralentit et puis cesse, et la gouttelette retombe. Le C critique est largement déterminé par la teneur en FeO dans le bain. Rapidement, l'émulsion se construit et la deuxième phase des réactions dans l'émulsion commence. La flamme à la gueule du convertisseur devient grande. La pointe de la lance se trempe dans l'émulsion.
Dans la deuxième phase, presque toutes les gouttelettes sont éjectées dans l'émulsion, et les réactions de phase gazeuse deviennent sans importance. Il faut noter que les temps de résidence des gouttelettes quiescentes dans le laitier sont seulement de l'ordre de quelques secondes à moins que la réaction de décarburation ne commence. Donc, pour maximiser l'affinage, l'opérateur doit atteindre rapidement une étape où la réaction de décarburation commence avant que les gouttelettes ne retombent. Une façon d'accélérer les réactions est de maintenir la teneur en FeO dans le laitier haute. Une autre raison pour laquelle le FeO doit être augmenté le plus tôt possible est d'avoir un laitier fluide au moment où le taux de décarburation atteint sa valeur la plus élevée, puisque la grande quantité de gaz doit s'échapper rapidement du laitier. Sinon, la hauteur de l'émulsion s'accumule de manière incontrôlable menant à un débordement, et au slopping.
La teneur en FeO dans le laitier est un équilibre entre sa génération au point d'impact et sa consommation par les gouttelettes dans l'émulsion. La génération de FeO est probablement faiblement dépendante de la hauteur de la lance, alors qu'une lance haute mène à une génération de gouttelettes moindre en raison de la force moindre avec laquelle le jet frappe le bain de métal, et vice versa. Donc, une pratique de lance haute, appelée le soufflage doux, mène à une augmentation rapide de la teneur en FeO dans le laitier. Cela facilite la dissolution du CaO et la formation d'un laitier fluide. Le soufflage doux initial, normalement 3 min à 4 min, est la pratique normale d'usine.
À un moment optimal, la lance est abaissée pour induire des taux de réaction élevés. Les taux de génération de gouttelettes sont élevés, le bain est déjà désiliconisé, et donc les gouttelettes subissent une décarburation vigoureuse jusqu'à ce que le C aille à de basses valeurs avant de retomber. Pendant cette période de taux de décarburation de pointe, donc une grande partie du bain de métal reste dans l'émulsion comme gouttelettes. Ces gouttelettes ont passé différents temps dans l'émulsion et sont donc à différents stades d'affinage. Le degré d'affinage dépend aussi de la taille de la gouttelette. Les gouttelettes sont donc caractérisées par deux variables : le temps depuis leur formation (et donc leur âge) et la taille de la gouttelette. La gouttelette commence à retomber quand une teneur caractéristique en C est atteinte, qui dépend de sa taille, du FeO du laitier, et de la température. Pendant cette dernière phase des gouttelettes, le potentiel d'O2 à l'interface est aussi élevé et donc le P est aussi éliminé si les autres conditions sont favorables. Les gouttelettes retombant résultent en un affinage apparent du sommet du bain de métal, qui au mélange mène à l'affinage du reste du bain. Puisque le temps d'affinage d'une gouttelette peut être de l'ordre de 0,5 min à 2 min, on voit une chute du C, Mn et P dans l'échantillon de métal en vrac même si le Si dans l'échantillon est encore d'une quantité considérable (Fig 3a).
Le taux global de réaction, dans une certaine mesure, est auto-correctif. Si le nombre de gouttelettes dans l'émulsion diminue, réduisant le taux, le niveau du bain de métal augmente menant à une distance de lance effective plus faible, ce qui à son tour cause l'augmentation de la génération de gouttelettes. C'est une des raisons pour le taux de décarburation quasi constant pendant la partie centrale du soufflage. Il faut cependant noter que la teneur en C des gouttelettes entrant dans l'émulsion continue de baisser, et donc leur temps de résidence. L'opérateur est tenu d'augmenter correspondamment le taux de génération de gouttelettes en abaissant progressivement la lance. La Fig 7a indique la variation de la hauteur de la lance pendant un soufflage typique.
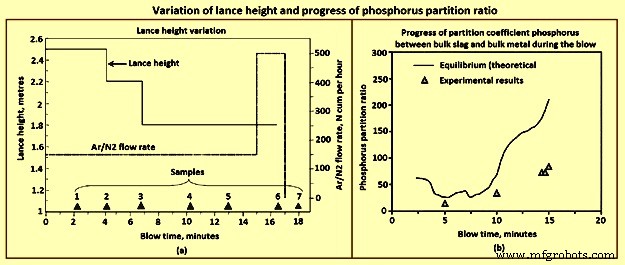
Fig 7 Variation de la hauteur de la lance et progression du rapport de partition du phosphore
Au fur et à mesure que le bain devient bas en C dans la phase finale du soufflage, le taux est maintenant limité par la diffusion du C à l'intérieur de la gouttelette même quand elle entre dans l'émulsion. La génération de CO est faible et n'est pas capable de maintenir les gouttelettes flottantes. Le temps de résidence retombe à quelques secondes, et donc le nombre de gouttelettes dans l'émulsion diminue même si la hauteur de la lance a été abaissée au niveau le plus bas permis pour la santé de la lance. L'émulsion meurt. À ce moment, il y a des taux de décarburation en chute et une accumulation rapide de FeO dans le laitier. Puisque les taux sont bas, la teneur en FeO et l'O2 dissous dans l'acier augmentent bien au-delà de ce qui est dicté par l'équilibre C-O. Donc, à cette période, l'opérateur augmente le taux d'agitation à l'argon, augmentant ainsi le taux de génération de gouttelettes sans ajouter d'O2 supplémentaire. Cela aide dans une certaine mesure.
L'élimination du phosphore est parfois un problème dans le procédé BOS et peut entraîner des re-soufflages, surtout quand le P d'entrée dans la fonte est élevé (environ 0,2 %). Bien que les conditions soient normalement favorables dans le laitier final avec un FeO élevé et une basicité élevée, l'opérateur du convertisseur peut se retrouver en situation défavorable si le régime du laitier n'est pas soigneusement géré tout au long du soufflage. La thermodynamique du P est bien connue. La réaction est écrite soit en termes d'espèces moléculaires, soit sous forme ionique. La réaction est 2P + 5/2 O2(g) = P2O5(l), P + 5/4 O2(g) + 3/2 (O)2− = (PO4)3−. Dans le premier cas, on écrit une constante d'équilibre, et on exprime le coefficient d'activité raoultien comme une fonction de la composition du laitier. Si on adopte une forme ionique de l'équation, on écrit plutôt une équation pour une capacité de phosphate du laitier et on corrèle la capacité de phosphate à la composition du laitier empiriquement. Ces deux approches sont conceptuellement similaires. Les pressions partielles de P et O2 peuvent être facilement converties en pourcentage dissous dans le métal ou activité de FeO dans le laitier avec des données thermodynamiques connues. Les données du laitier en fonction de la composition, soit comme coefficient d'activité raoultien, soit comme capacité de phosphate, ont été déterminées empiriquement dans plusieurs études. La progression du coefficient de partition pour le P entre le laitier en vrac et le métal en vrac peut être calculée quand l'analyse du laitier pendant le soufflage est connue.
Dans la période initiale du soufflage, le C du bain est assez haut et contient aussi du Si. Donc, à l'interface laitier/métal, le potentiel d'O2 reste bas. Donc, un taux très élevé de déphosphoration à l'interface métal/laitier en vrac n'est pas attendu. Les gouttelettes de métal, d'autre part, sont hautement affinées en 1 min à 2 min, et avant de retourner au bain de métal, ont un potentiel d'O2 élevé à leur interface. De plus, le coefficient de partition à ce moment est haut puisque la teneur en FeO est haute due au soufflage doux, la température est basse, bien qu'avec un peu de CaO encore à dissoudre. Le nombre de gouttelettes dans l'émulsion est aussi très grand. Donc, le taux de déphosphoration est très haut, ce qui peut être vu dans la Fig 3a. Vers la fin du soufflage à nouveau, les conditions dans le laitier sont favorables avec un FeO haut et une basicité haute, bien que maintenant la température ait augmenté substantiellement. Le taux d'élimination du phosphore n'est cependant pas très haut dans cette période, puisque le nombre de gouttelettes n'est pas très haut, la surface est assez petite et donc toutes les réactions sont lentes.
Une agitation vigoureuse à l'argon est utile à ce moment du soufflage, et pour un certain temps après l'arrêt du flux d'O2, bien que dans une mesure limitée. C'est dans la partie centrale du soufflage que l'opérateur a la plus grande opportunité pour une déphosphoration globale efficace. Après le soufflage doux quand la lance est abaissée progressivement pour effectuer des taux élevés de décarburation, la teneur en FeO dans le laitier chute considérablement et reste basse jusqu'à ce que l'émulsion commence à s'effondrer. Le laitier devient comparativement « sec ». Le coefficient de partition devient défavorable, et on peut facilement obtenir une réversion du P vers le métal. Plus le niveau de FeO est bas, plus la réversion est haute. Cette réversion augmente la charge sur la dernière partie du soufflage où les taux de réactions sont de toute façon bas comme expliqué précédemment.
Donc, un contrôle étroit de la teneur en FeO pendant la partie centrale du soufflage est nécessaire si l'opérateur doit faire de l'acier à bas P. Un abaissement prématuré de la lance à chaque étape peut mener à une teneur en FeO très basse (moins de 12 % à 15 %). La teneur en FeO est déterminée par l'équilibre entre le taux de génération de gouttelettes (taux de consommation) et le taux de génération de FeO. Cependant, il faut noter qu'un FeO très bas dans le laitier abaisse aussi le taux de décarburation. Un FeO très haut, d'autre part, mène à des conditions de slopping.
Des niveaux plus élevés de teneur en FeO peuvent être atteints en modifiant la pratique de la lance. La hauteur de la lance pour les niveaux intermédiaires peut être maintenue légèrement plus haute que la normale. L'opérateur peut aussi retarder légèrement l'abaissement de la lance, en veillant à ce que cela ne mène pas à une accumulation d'émulsion incontrôlée. L'opérateur peut aussi atteindre cela par l'ajout distribué de minerai pendant cette période.
Résumé de la chimie de la sidérurgie dans le convertisseur BOS
La chimie de la sidérurgie dans le convertisseur BOS est résumée ici. De la thermodynamique du procédé de sidérurgie à l'O2, on peut voir qu'au début, l'O2 soufflé sur la fonte réagit préférentiellement avec le Si dissous, formant du SiO2 qui flotte sur la surface du métal. De la cinétique, on s'attend à ce qu'une partie de l'O2 soufflé réagisse avec le C dissous et les atomes de Fe. La formation de gaz CO se produit instantanément à l'allumage du processus. La chaux vive est ajoutée pour neutraliser le laitier acide, qui inclut initialement un mélange liquide de FexOy et SiO2. Plusieurs réactions chimiques ont lieu dans le convertisseur BOS. Les réactions principales sont la dissolution de l'O2 dans le métal à partir du gaz O2, la décarburation par l'O2 dissous, et l'oxydation du Fe, [Si], [Mn], [P], [V] et [Ti]. Des oxydes solides ou liquides sont formés comme produits de réaction pendant le soufflage, et ils sont liés avec la chaux qui est ajoutée au début du soufflage pour former un laitier liquide dans le convertisseur. En raison de la formation intensive de gaz CO, des gouttelettes de métal liquide sont introduites dans le laitier, qui a tendance à mousser. Donc, le laitier dans le convertisseur pendant le soufflage d'O2 est en fait une émulsion de laitier liquide et de gouttelettes de métal, moussant à cause de l'influence des bulles de gaz. L'émulsion est aussi un site favorable pour les réactions. Par exemple, une fraction considérable de l'oxydation du C peut se produire dans les gouttelettes de métal dans l'émulsion, bien que la majorité ait lieu dans la zone d'impact des jets d'O2. Le reste de l'O2 est utilisé pour brûler le Fe en FexOy. Pendant le soufflage, l'O2 pénètre les gouttelettes de métal et peut réagir avec le gaz CO. Le système total laitier-gaz se comporte comme une mousse et monte rapidement vers le cône du convertisseur. Donc, l'afflux d'O2 et les taux de réaction doivent être ajustés pour que la mousse ne soit pas renversée du convertisseur. Le slopping se produit fréquemment même si le volume interne du convertisseur est presque neuf fois plus grand que le volume du bain de métal et de laitier inactif.
Processus de fabrication
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Procédé de soufflage combiné : Amélioration du mélange et de la qualité en sidérurgie convertisseur
- Système efficace de récupération et de nettoyage des gaz pour convertisseurs à oxygène basique
- Procédé CAS-OB : métallurgie secondaire avancée avec traitement à l'argon et à l'oxygène
- Optimisation de la production de fer : la chimie du haut fourneau
- Vue d'ensemble complète des techniques de fabrication de l'acier