



Optimisation du débordement de scories (slopping) en convertisseur à oxygène pour une qualité d'acier supérieure
La sidérurgie en convertisseur à oxygène basique (LD) est un processus par batch où l'acier est élaboré à partir de fonte liquide. La concentration en éléments comme carbone (C), manganèse (Mn) et phosphore (P) impacte la qualité de l'acier. Pour le coulage, l'acier doit atteindre une température prédéfinie. Pour l'atteindre ainsi que la composition cible, de l'oxygène (O₂) est soufflé dans le convertisseur revêtu de réfractaire contenant la fonte. L'O₂ oxyde les éléments du bain, augmentant la température et réduisant la concentration des éléments indésirables. Les oxydes liquides formés remontent formant une couche de scorie. Pour un processus LD efficace, un volume de scorie significatif est nécessaire, mais borné par la taille limitée du convertisseur.
Les vitesses de réaction rapides dans le convertisseur sont dues à la surface extrêmement grande disponible pour les réactions. Quand l'O₂ est injecté sur le bain métallique, une énorme quantité de gaz se dégage formant une émulsion avec la scorie liquide et les gouttelettes métalliques arrachées de la surface du bain par l'impact du jet O₂. Les oxydes gazeux (CO, CO₂) remontent à travers cette couche de scorie la rendant moussante.
La formation de mousse de scorie se produit vers le milieu de la période de soufflage O₂ et coïncide avec une diminution de l'absorption de FeO par la scorie. Cela coïncide presque avec la période de taux maximal de décarburation. Donc la hauteur maximale de mousse est atteinte peu avant la première moitié du soufflage (vers 35 %) due au volume élevé de gaz généré par la décarburation et à la moussabilité élevée de la scorie à ce moment.
Caractéristique distinctive : émulsion multi-phases
La caractéristique distinctive du processus LD est la formation de mousse multi-phases : scorie liquide, gouttelettes métalliques, particules solides « seconde phase » (flux non dissous), gaz de processus. Cela parce que : (i) jet O₂ haute vitesse frappe le bain, éjectant une partie considérable du bain en gouttelettes vers la partie supérieure du convertisseur ; (ii) flux massifs ajoutés par batches → dissolution lente, formation lente scorie liquide ; (iii) scorie liquide, flux non dissous, gouttelettes forment émulsion plus ou moins visqueuse, interceptant gaz de processus vers la gueule ; (iv) grande partie des gaz de processus formée dans l'émulsion elle-même par réaction C (gouttelettes) + FeO (scorie liquide). Pour un processus LD efficace, un grand volume de mousse (émulsion gaz-métal-scorie) est nécessaire, borné par la taille du convertisseur. Si volume émulsion dépasse capacité, portion de scorie expulsée par la gorge (Fig. 1).
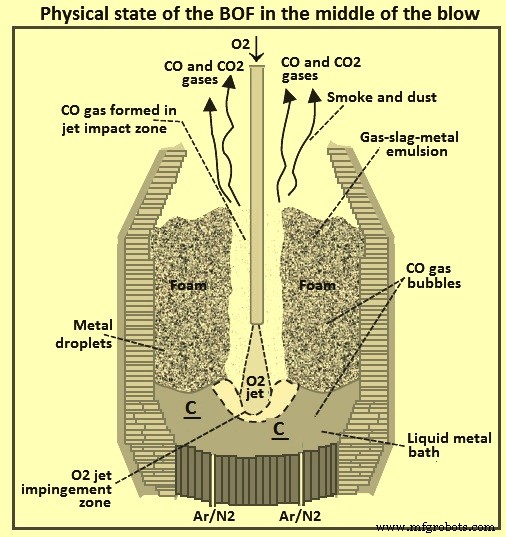
Le moussage est bénéfique : surface accrue réactions raffinage, protection bain métallique contact atmosphère, protection réfractaire combustion extrême, milieu post-combustion/transfert chaleur. Mais désavantageux/dangereux en quantités énormes, débordant par la gueule → slopping (débordement de bain).
L'éjection de scorie hors du convertisseur s'appelle le slopping, identifié visuellement : du convertisseur enflammé, morceaux de bain et scorie éjectés par la gorge pendant le soufflage. Phénomène irrégulier. Slopping important peut s'accompagner d'éjection massive de poussières. Conséquences : perte de rendement, interruptions production continue, pollution environnementale, coûts santé/sécurité, dommages hottes aspiration et gueule convertisseur. Quand slopping, production arrêtée pour nettoyage scorie éjectée zone sous convertisseur et gueule → temps de chauffe augmenté → productivité convertisseur affectée. Slopping perturbe aussi bilan thermique → affecte température finale acier liquide après soufflage. À l'inverse, si moussage empêché/limité à quantités subtiles, génération poussières et pertes chaleur par rayonnement tendent à augmenter.
Traditionnellement, opérateur surveille visuellement le convertisseur, actions correctives pour prévenir slopping dangereux. Importance de mener processus sans interruption pour rendement qualité/quantité requise → besoin significatif de supprimer éjection mousse.
Exigences d'augmentation production et diminution slopping semblent contradictoires. Augmenter production = augmenter débit O₂, mais même augmentation débit O₂ → taux génération gaz accru dans convertisseur. Conditions stationnaires : taux génération gaz accru → hauteur mousse accrue → chance slopping accrue.
Initialement, slopping attribué à deux facteurs : (i) évolution scorie avec caractéristiques : basicité faible, viscosité élevée, tension superficielle faible ; (ii) décarburation favorisée par température bain élevée et teneur en fer élevée dans scorie. Mais phénomène plus complexe, dynamique, dépendant de nombreuses variables. Variables causant slopping : (i) fusion violente, (ii) viscosité scorie, (iii) tension superficielle scorie, (iv) densité scorie, (v) taille bulles gaz décarburation, (vi) circulation fusion faible/instable, (vii) hauteur/volume/forme revêtement travail convertisseur, (viii) hauteur lance au-dessus bain, (ix) débit O₂ lance, (x) usure trou pointe lance, (xi) chimie fonte (FM) et ferraille, (xii) taux décarburation. Autres variables moins communes. Grand nombre de variables explique croyance commune : slopping chaotique, imprévisible. Persistance problèmes → recherche moyens maintenir volume mousse approprié tout en prévenant slopping. Tâche ardue.
Moussage des scories (rappel)
Bénéfique : surface réactions, protection bain, protection réfractaire, milieu post-combustion. Désavantageux en quantités énormes → débordement. Variables affectant moussage : composition scorie, vitesse superficielle gaz, température bain, taille bulles, basicité, densité, viscosité, tension superficielle. Vitesse superficielle (m/s) = vitesse réelle × fraction volumique gaz.
Composition scorie : variable la plus importante, évoluant pendant soufflage généralement en faveur moussage (propriétés physico-chimiques variant avec composition). À hautes vitesses superficielles gaz (> 1 m/s) comme en sidérurgie O₂, liquide porté par flux gaz. VF dépend fortement vitesse superficielle, faiblement propriétés physiques. Formation/existence rétention gaz gouvernées par gravité et forces traînée.
Mousse formée quand gaz injectés/générés piégés par scorie. Quantité gaz piégé = VF (fraction gaz), variant 0,7-0,9. Fig. 2 : colonne mousse typique couches selon VF. Effet combiné propriétés physiques évoluantes favorise stabilisation mousse, coïncidant avec taux décarburation élevé première moitié soufflage → volume mousse augmente rapidement.
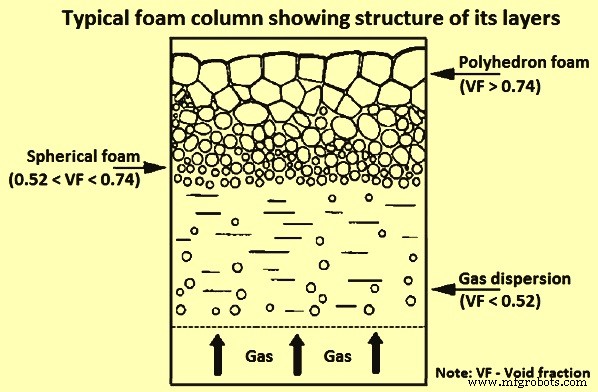
Indice moussage (FI) = indication étendue moussage = ratio hauteur mousse / vitesse superficielle gaz. Unité : temps (0,6-1,3 s). Mesure temps gaz traverser verticalement mousse. Débit O₂ constant → vitesse gaz constante période principale décarburation → hauteur mousse directement proportionnelle FI.
Propriété importante : viscosité apparente émulsion. Plus viscosité apparente haute → FI haut. Conséquence : viscosité apparente accrue → hauteur mousse accrue, et avec viscosité apparente suffisamment haute → mousse déborde convertisseur = slopping. Paramètre influençant fortement viscosité apparente : présence particules solides. Étude : augmenter fraction particules solides 10 % → augmentation 50 % viscosité apparente et au moins équivalente hauteur mousse.
Génération de gaz
Selon expression FI, taux génération gaz joue rôle important formation/croissance mousse. Gaz = produit décarburation :
- Oxydation directe surface métal point chaud : [C] + ½O₂(g) = CO(g)
- Dans mousse, indirectement FeO/gouttelettes : [C] + (FeO) = CO(g) + {Fe}, (FeO) = produit oxydation Fe par O₂ pur : {Fe} + ½O₂(g) = (FeO)
- Dans bain, réaction O₂ dissous/C : [C] + [O] = CO(g)
Décarburation (1) et oxydation Fe (2) commencent immédiatement et continuent tout le soufflage, (1) rythme décroissant (baisse continue C surface). Taux oxydation Fe plus constant, mais FeO scorie finit par diminuer (consommation accrue réaction (2) 1). Fin soufflage, FeO remonte (participation FeO décarburation réduite, faible C bain). Toute fin : réaction contrôlante = (3) entre C et O₂ dissous dans bain. Taux décarburation fin soufflage = transfert masse C bas→haut et O₂ dissous haut→bas. Réactions principales Fig. 3.
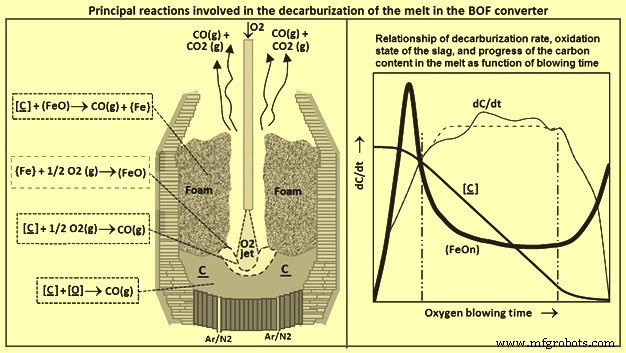
Comme montré droite Fig. 3, taux maximal décarburation = taux maximal génération gaz, atteint 25-30 % dans soufflage, se déroule largement dans mousse selon réaction (2) 1. Taux assez constant, niveau selon disponibilité FeO et apport gouttelettes zone impact O₂. Vers 80 % soufflage, taux génération gaz chute rapidement (faible C bain).
Régimes de soufflage
En exploitation pratique LD, équilibre parfait O₂ fourni au bain et scorie n'est pas aisé. Deux termes pour déviation état O₂ équilibré : (i) soufflage dur (hard blowing), (ii) soufflage doux (soft blowing).
- Soufflage dur (impact plus dur jet O₂ sur surface métal) : lance plus proche bain → favorise décarburation point chaud (réaction 1) puis dans bain (réaction 3) → scorie sous-oxydée.
- Soufflage doux (impact plus doux) : lance plus loin bain → augmente apport O₂ à scorie (réaction 2) → taux décarburation réduit, scorie sur-oxydée.
Situation idéale : lance position optimale au-dessus surface métal, O₂ frais fourni à scorie équilibre consommation FeO pour décarburation gouttelettes éjectées. Taux décarburation élevé mais contrôlé, mousse stable remplissant grande partie volume convertisseur au-dessus bain, minimisant usure revêtement et skulling. Rendement et résultat soufflage bons.
Si lance trop profonde : apport O₂ à scorie insuffisant pour équilibrer consommation FeO décarburation gouttelettes → scorie affamée O₂. Décarburation encore élevée (contact plus intense O₂/bain). Faible FeO → scorie ne mousse pas. Émulsion devient visqueuse et se rétracte. Hauteur émulsion réduite → passage facile gaz par chenalisation + crachat intensifié (gouttelettes hautes hors convertisseur). Plus crachat = rendements réduits + skulling lance, cône, gueule. Autre effet : usure fond accrue.
Si lance trop haute : niveau O₂ scorie élevé (contact plus doux O₂/bain + consommation FeO plus lente, moins gouttelettes éjectées). Taux décarburation plus bas, hauteur mousse réduite, usure revêtement favorisée. Impact moins profond O₂ → mélange bain réduit → zones mortes + accumulation fond.
Phénomènes du slopping
Combinaison faible taux décarburation + scorie sur-oxydée = « bombe à retardement ». Terme descriptif : conditions hyper-réactives = excès O₂ et C ne réagissant pas par mauvais mélange. Tout changement mineur déclenche augmentation drastique génération gaz et croissance mousse → slopping violent.
Slopping = terme général quand, par croissance mousse excessive, mousse ne peut être contenue dans convertisseur et s'écoule par paroi externe, vitesse selon état oxydation scorie : lente si scorie épaisse sous-oxydée, rapide si scorie fluide sur-oxydée. Éviter slopping = contrôle étroit composition scorie → état oxydation mousse. Si scorie sous-oxydée : viscosité apparente trop élevée (FeO trop bas au début période décarburation principale) → mousse « sèche », très visqueuse partie milieu soufflage. Si scorie sur-oxydée : taux génération gaz et vitesse gaz dans mousse trop élevés.
Causes slopping divisées en deux groupes selon type : (i) statiques (conditions pré-soufflage : design convertisseur, volume/caractéristiques scorie, qualité charges surtout FM/ferraille, schémas soufflage contrôlant position lance, temps ajouts, débit O₂) ; (ii) dynamiques (types soufflage : déviation schémas soufflage, agitation fond convertisseur). Slopping par croissance excessive émulsion gaz-scorie-métal. Mousse s'écoule selon degré oxydation scorie : lent si scorie dense sous-oxydée, rapide si hautement oxydée.
Faibles teneurs Si dans FM → augmentation slopping début soufflage, par formation couche scorie assez épaisse protéger bain jet O₂. Situation : combustion très rapide Si → anticipation phase décarburation → slopping violent, même formation skulling lance. Prévention : réduire taux décarburation (monter lance, réduire débit O₂ ou les deux, ajouter flux accélérer formation scorie). Faible Si affecte aussi élimination P et S (volume scorie réduit).
Slopping aussi présent Si FM élevé : volume scorie augmente + teneur Fe scorie. Solution : ajout chaux adéquat pendant soufflage, éviter basicités basses, ajuster vitesse décarburation (réduire débit O₂ première phase), choisir schéma soufflage empêchant grande quantité FeO scorie cette étape → éviter décarburation excessive.
Prévention du slopping
Toutes méthodes contrôle slopping : en ligne (on-line) ou hors ligne (off-line). En ligne : corrections pendant soufflage en réponse signal « temps réel » indiquant slopping imminent. Hors ligne : actions correctives avant soufflage, basées expérience passé sur effets conditions opérationnelles sur slopping soufflages antérieurs.
Méthodes hors ligne
Cherchent à réduire nombre de chauffes sloppant en éliminant/minimisant effets facteurs causant slopping. Facteurs rapportés : (i) Si FM > 1,2 %, (ii) Mn FM hors plage 0,5-0,9 %, (iii) chargement > capacité design convertisseur, (iv) usage spath fluor pour accélérer dissolution chaux, (v) usage oxyde fer (minerai, sinter) comme coolant, (vi) four nouvellement revêtu (volume interne bas), (vii) design lance O₂, (viii) soufflage lance plus haute que normale. Conditions variant selon ateliers LD, certains facteurs plus problématiques selon ateliers.
Actions contrôle hors ligne variées : ex. restreindre teneur Mn visée FM pour LD, vérification/étalonnage régulier séparation lance-bain. Problèmes différant, pratiques varient selon ateliers. Pratiques hors ligne souvent limitées car parfois en conflit avec autres aspects exploitation aciérie.
Limites surveillance traditionnelle
Slopping considéré coûteux, dangereux, imprévisible. Bien qu'attendu lors moussage extrême, moment exact difficile à prédire en exploitation. Méthode traditionnelle : observer convertisseur, signes slopping visibles → actions correctives manuelles. Approche prouvée moins efficace. Raisons : signes visibles = slopping déjà commencé, dommages déjà subis convertisseur/équipements + perte rendement. Si opérateur moins attentif/expérimenté/conscient actions correctives → dommages/pertes extensifs. Attentivité et expérience opérateur cruciales même avec système contrôle informatisé.
Étape suivante : acoustique et intensité lumineuse convertisseur, modèles développés selon signaux acoustiques/lumineux pour prédire slopping. Prédiction par traitement d'image environnement intra-four via fiberscope image. Signaux sonores convertisseur → étude moussage dynamique, action corrective suggérée changement hauteur lance. Signaux sonores micro dans conduit gaz échappement → estimation niveau scorie. En plus son/image : techniques calcul intelligentes (logique floue, algorithmes génétiques, réseaux neurones), analyse vibrations lance, méthode micro-ondes pour contrôler slopping.
Techniques suppression mousse utilisées pour contrôler moussage excessif pendant soufflage O₂. Technique courante : saupoudrer matériaux carbonés (coke) sur mousse. Radiographie X : particules coke favorisent coalescence bulles mousse → déstabilisent mousse. Taille particules > bulles mousse (mousse stabilisée si particules < bulles). Autres méthodes : injection poudre aluminium, changement hauteur lance, manipulation débits gaz.
Même si prévention, prédiction, atténuation slopping = problème ancien sidérurgie, essentiel pour production acier rentable, qualité haute, design convertisseur optimal, impact environnemental minimal. Techniques dépendant mesures physiques en ligne du convertisseur en exploitation : indirectes, faible précision/fiabilité, surtout hautes températures.
Efforts développement système alerte/atténuation slopping focalisés sur trois axes : (i) modélisation slopping et potentiel occurrence, (ii) dispositifs mesure détectant début slopping, (iii) mesures atténuation temps réel prévenant slopping complet.
Exemple groupe 1 : résultats étude calcul profil soufflage optimal basé composition initiale bain. Système similaire calcul potentiel slopping chaque chauffe développé autre étude.
Exemples groupe 2 : jauge micro-ondes mesurant niveau scorie relatif gueule convertisseur, système détection vibrations lance O₂, ondes radio mesures profondeur scorie.
Direction prometteuse : combiner dispositifs mesure en ligne détection précoce slopping pour initier interventions processus atténuant slopping. Études approfondies formation scorie. Pour insight, équations empiriques décrivant changement hauteur mousse suggérées. Modèle base physique dérivé résultats expériences modèles froid/chaud. Domaine modélisation dynamique moussage poussé plus loin. Base modèle physique → système contrôle moussage dynamique développé. Modèle eau convertisseur pour valider. Approche affinée.
Étude : slopping détecté par combinaison sonomètre + analyse gaz. Autre système combinant plusieurs mesures : filtrage adaptatif + algorithmes détection changement → système alarme en ligne avertissant opérateur.
Caméra pour détection slopping
Pour évaluation, quantification objective slopping préférable. Étude : personne avec chronomètre notait temps observations slopping pendant soufflage. Caméras VCR employées ; tentative caméras IR infructueuse (problèmes logiciels).
Expériences : système caméra mis en place sur site pour surveillance. Quand slopping, métal fondu tombe sommet convertisseur sur sol dessous. Position caméra capture images scorie tombante. Chaque image séquence vidéo segmentée seuillage niveau gris. Constante luminosité/seuil détermine séparation métal fondu fond sombre. Ratio pixels clairs/sombres → indication gravité slopping. Ratio moyenné période échantillonnage 2 s, sauvegardé temps réel avec autres données processus en base.
Sonomètre pour détection slopping
Depuis années 1970, dispositif sonomètre employé dans nombreux ateliers convertisseurs pour surveillance indirecte niveau mousse. Idée de base : niveau mousse augmente → émission sonore convertisseur sous soufflage diminue certaines bandes fréquences. Signal sonomètre utilisé par opérateur surveillance niveau scorie, aussi comme entrée contrôleur.
Système d'alerte pour détection slopping
Idée combiner mesures clés + traitement signal avancé développée. Modèle identification système mis à jour estimation paramètres récursive, employé pour alertes précoces opérateur début slopping. Modèle alimenté débit gaz échappement + teneur CO gaz échappement. Signal sonomètre = signal sortie modèle. Système montré fonctionnement raisonnable sur nombre limité charges.
Système affiné : teneur CO remplacée par mesure pression (difficultés délais analyse gaz échappement). Microphone conduit gaz échappement (même que sonomètre) → données audio haute résolution → estimateur hauteur mousse basé intensité signal certaines fréquences.
Processus de fabrication
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Fabrication des bouteilles d'oxygène : des matières premières à l'assurance qualité
- L'oxygène : de la découverte ancienne à la puissance industrielle moderne
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Optimisation du revêtement réfractaire pour une disponibilité maximale des convertisseurs à oxygène basique
- Oxyde de magnésium : clé pour prolonger la vie du revêtement BOF et réduire la corrosion
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine